Дипломная работа: Автоматизированные системы управления производственно-технологическими процессами
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
20
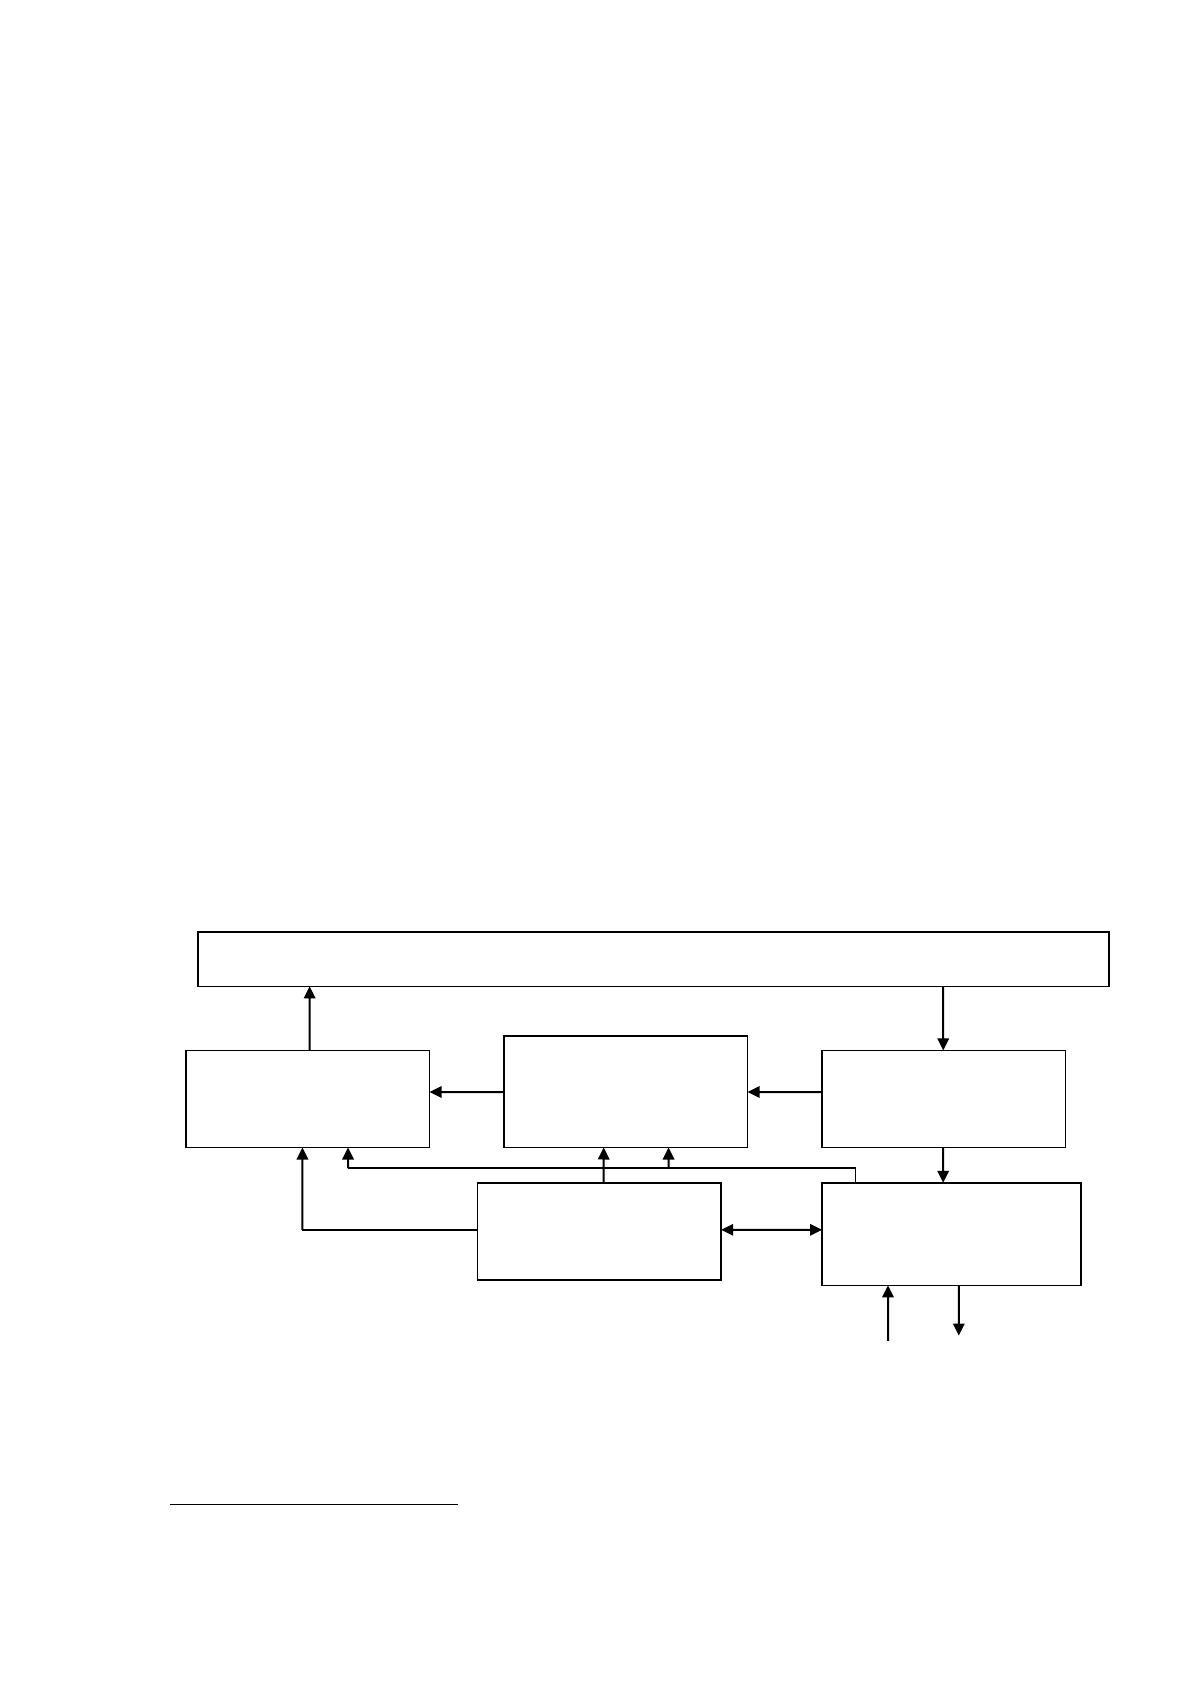
Как видно из рисунка 3, в состав АСУТП входят исполнительные
механизмы, автоматическая система управления, взаимодействующая с
системой сбора обработки данных, программно-технический комплекс,
формирующий управляющие воздействия с последующей передачей их
обслуживающему персоналу на пульт управления.
Данная автоматизированная система управления технологическими
процессами применяется для стабилизации работы оборудования,
регулирования параметров технологического процесса в оптимальном режиме.
Автоматизированные системы управления, работающие в режиме
цифрового управления, формируют управляющие воздействия для работы
программно-технического комплекса. К их основным задачам относятся
автоматическая выработка управляющих воздействий для работы объекта
управления. Программно-технический комплекс в данном случае формирует
воздействия для работы исполнительных органов, а работа регуляторов для
повышения надежности полностью исключается из схем управления
17
.
Структура АСУТП в режиме прямого и непосредственного цифрового
управления приведена на рисунке 4.
Рисунок 4. Структура АСУТП в режиме прямого и
непосредственного цифрового управления
Источник: разработано автором
17
Иванов И. Н. Производственный менеджмент: учеб. пособие / И. Н. Иванов. – Москва:
Издательство Юрайт, 2019. – С.37.
Технологический объект управления
Исполнительные
механизмы
Автоматические
системы
управления
Формирование и
сбор информации
Программно-
технологический
комплекс
Оперативный
персонал
Ввод данных
Вывод данных
21
Как видно из рисунка 4, в состав данной системы входят
исполнительные механизмы, автоматические системы управления,
принимающие данные с подсистемы сбора информации, программно-
технический комплекс, обрабатывающей сигналы и передающий их
оперативному персоналу.
В зависимости от архитектуры АСУТП разделяют на централизованные
и распределенные. Централизованные АСУТП представлены в виде
программно-технических комплексов, включающих средства обмена данными,
подсистему централизованного управления и магистрали для передачи данных.
В основе работы данных систем находится управляющая вычислительная
машина, контролирующая процессы обработки и передачи информации.
Среди недостатков централизованных АСУТП следует выделить
18
:
- низкую надежность, поскольку в случае выхода из строя управляющей
вычислительной машины происходит потеря важной информации и нарушается
работа локальной вычислительной сети;
- сложность программирования технологических процессов, так как
каждый из них обрабатывается последовательно централизованным
устройством;
- высокая стоимость проектирования коммуникаций. В данном случае
необходимо учитывать множество связей между центральным устройством и
подключенного к нему оборудования;
- ограничения по гибкости, не позволяющие расширять возможности
автоматизированной системы управления технологическими процессами в
условиях роста потребностей производства.
Перечисленные недостатки устраняются в распределенных
автоматизированных системах управления технологическими процессами.
Распределенная АСУТП позволяет обеспечить гибкость работы локальных
18
Райченко А.В. Менеджмент: учеб. пособие / А.В. Райченко. – М.: НИЦ ИНФРА-М, 2020. –
С.88.
22
средств автоматизации и усилить контроль каждого технологического
процесса
19
.
Распределенные автоматизированные системы управления
технологическими процессами разделяют на системы функциональной
децентрализации и территориального разделения.
АСУТП функциональной децентрализации позволяет ускорить
процессы контроля технологических процессов за счет их декомпозиции и
представления в виде отдельных функций. Это также повышает надежность
работы объектов управления и обеспечивает их работоспособность длительный
период времени.
При проектировании распределенной АСУТП реализуются
иерархический принцип управления. На нижнем уровне размещается
компьютер, а на верхнем уровне – средства для контроля технологических
процессов. Среди преимуществ распределенной АСУТП следует отметить:
- простоту сопряжения оборудования;
- высокую скорость обмена данными;
- возможность расширения за счет добавления новых локальных
автоматизированных систем управления технологическими процессами.
Недостатками работы распределенной АСУТП являются сложность
контроля работы локальных подсистем на нижних уровнях декомпозиции и
снижение оперативности регулирования технологических параметров.
Построение распределенных автоматизированных систем управления
технологическими процессами производится в соответствии с техническими
требованиями к проектированию, среди которых следует отметить
20
:
- применение распределенной системы электропитания;
- обеспечение защиты информационных и контрольно-измерительных
каналов;
19
Балашов А.П. Менеджмент: учеб. пособие / А.П. Балашов – М.: НИЦ ИНФРА-М, 2019 –
С.142.
20
Кнышова Е.Н. Менеджмент: учеб. пособие / Е.Н. Кнышова. – М.:ИД ФОРУМ, НИЦ
ИНФРА-М,2020. – С.193.
23
- выбор надежного и соответствующего отечественным и
международным стандартам оборудования и контроллеров;
- резервирование средств автоматизации с целью повышения
надежности АСУТП;
- создание высокопроизводительного и удобного интерфейса для
мониторинга и визуализации технологических параметров;
- оперативное предоставление обслуживающему персоналу технической,
сопровождающей и эксплуатационной документации.
Отдельной классификацией автоматизированных систем управления
технологическими процессами являются интегрированные автоматизированные
системы представленные в виде человеко-машинной системы, выполняющей
функции автоматизированного сбора и обработки данных.
В состав интегрированной АСУТП входит несколько подсистем,
выполняющих функции контроля управленческой, технологической и
производственной информации. Интегрированные АСУТП отличаются
возможностью масштабирования, что позволяет расширять их функционал с
течением времени.
Таким образом, существуют централизованные, распределенные и
интегрированные АСУТП, а в зависимости от способа обработки выделяют
автоматизированные системы управления технологическими процессами не
подключенные к программно-техническому комплексу, взаимодействующие с
программно-техническим комплексом и АСУТП работающие в режиме
советчика.
1.3. Обзор методов оценки качества производственно-технологических
процессов
Технологический процесс является неотъемлемой составляющей
системы менеджмента качества. Поэтому достаточно важным вопросом
является выбор методов оценки качества технологических процессов.
24
Одной из методик оценки качества является выделение в
производственном процессе технических, экономических, эргономических
критериев и критериев безопасности
21
.
В состав технических критериев входят такие показатели как точность,
надежность, уровень автоматизации, контролируемость, быстродействие.
Экономические параметры определяются по показателям материалоемкости,
металлоемкости, производительности и технологической себестоимости.
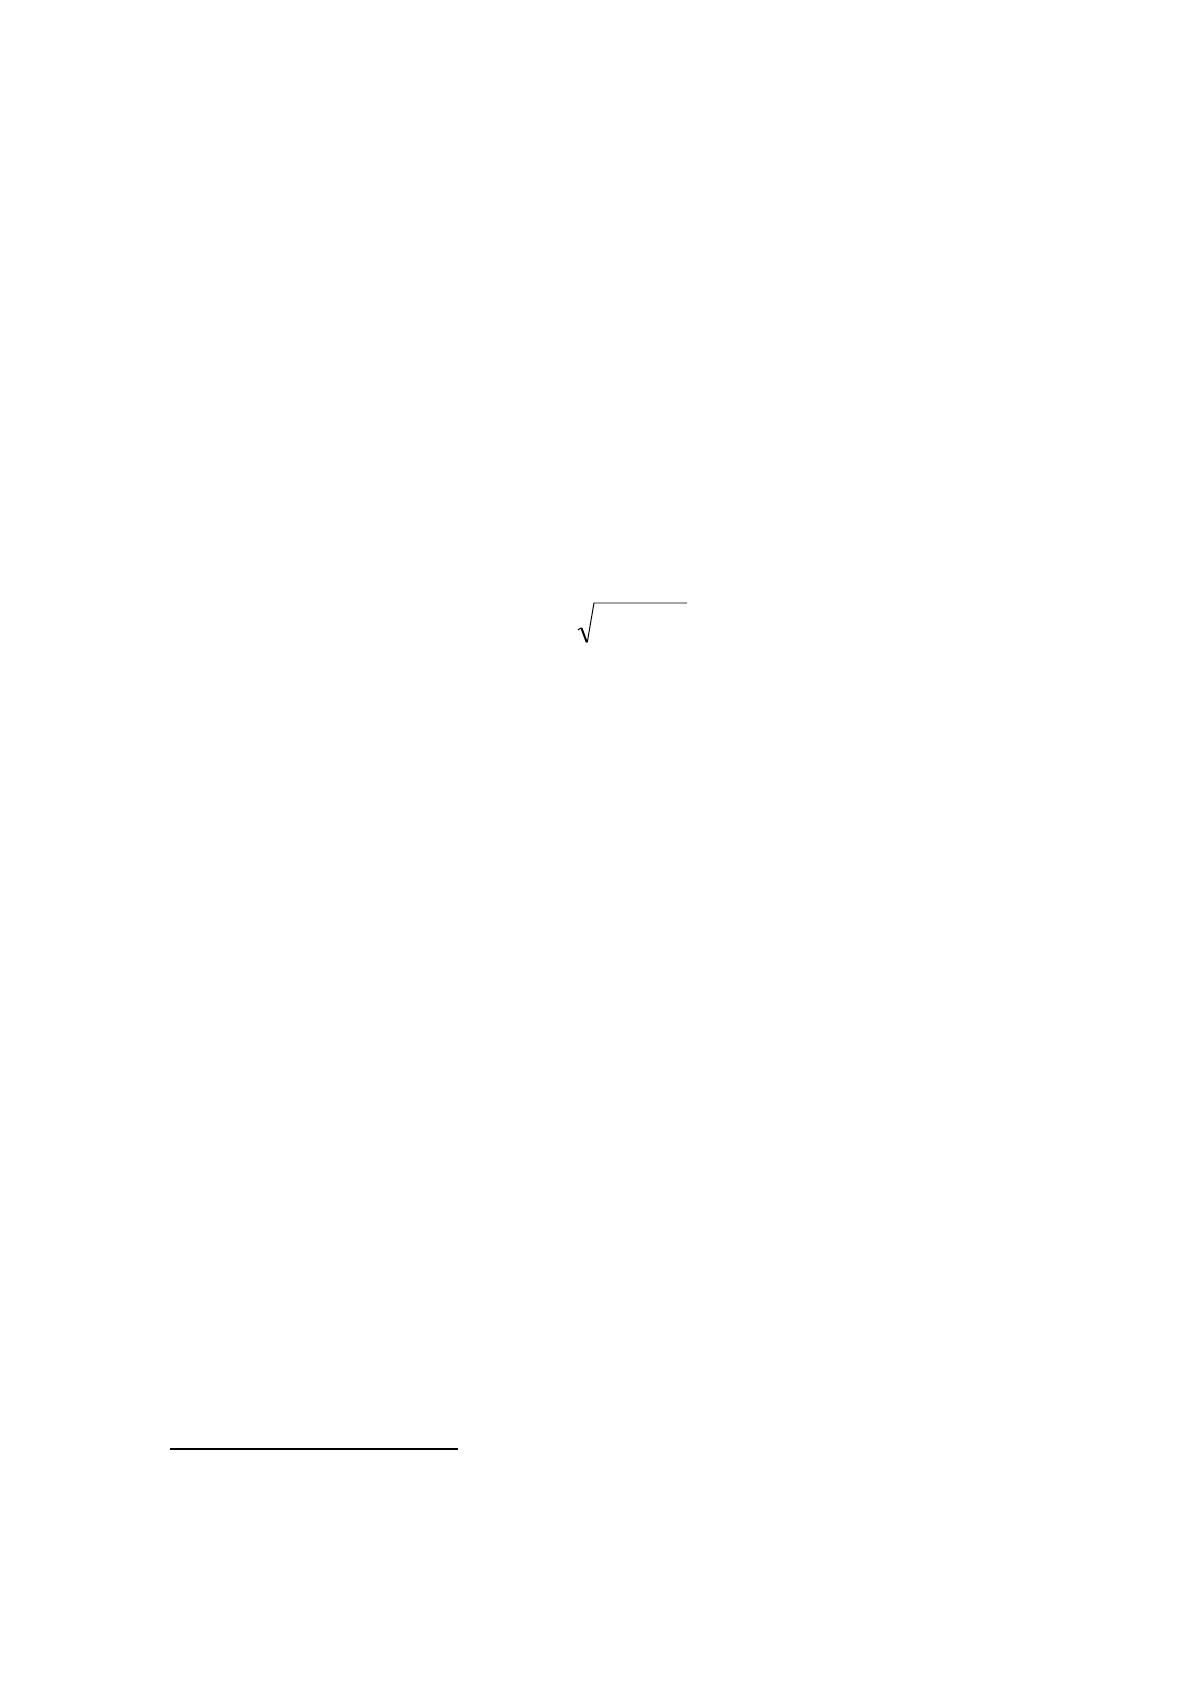
Используя различные критерии, формируется функция, вид которой
имеет следующий вид:
,
1
n
u
u
n
u
dD
П
(1)
где
n
- критерии для оценки качества технологического процесса;
u
- коэффициент значимости каждого из параметров технологического
процесса;
u
- номер показателя в выбранных критериях.
Частной функцией является безразмерная шкала желательности, в
которой учитываются перечисленные показатели, определяющие качество этих
процессов
22
.
По методике Харрингтона взаимосвязь между критериями качества
можно представить в виде экспоненциальной зависимости следующего вида:
,
y
e
ed
(2)
где
y
– частный показатель в условном масштабе.
21
Мазилкина Е.И. Менеджмент: учеб. пособие / Е.И. Мазилкина – М.:НИЦ ИНФРА-М, 2017
– С.77.
22
Мищенко А.В. Методы оценки эффективности управления производственно-финансовой
деятельностью предприятия: монография / А.В. Мищенко – М.:НИЦ ИНФРА-М, 2019 – С.94.
Источник: https://baza.diplomsite.ru/previewfile/2531