Материал: Конструкции и проектирование сталеплавильных цехов
1.3. Расчет основного технологического оборудования цеха
1.3.1Расчет сталеплавильных агрегатов
При расчете сталеплавильных агрегатов необходимо выбрать емкость агрегата и продолжительность плавки, а также рассчитать производительность агрегатов и их количество в цехе.
Годовая производительность сталеплавильного агрегата (по жидкому металлу) определяется из уравнения (1.8)
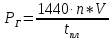 , (1.8)
где
 - годовая производительность
сталеплавильного агрегата по жидкой
стали, т;
 -
число минут в сутках; n
- число рабочих дней в году, шт;
V - вместимость (садка) сталеплавильного агрегата, т;
 -
продолжительность плавки, мин.
Вместимость сталеплавильных агрегатов в проектируемом цехе следует выбирать из типового ряда (по массе жидкой стали):
-для конвертеров - 100, 130, 160, 200, 250, 300, 350 и 400 т;
-для дуговых печей - 50, 80, 100, 120, 150, 180, 200, 250 т;
-для мартеновских печей - 100, 130, 200, 250, 300, 400, 500, 600, 900 т.
При выборе садки сталеплавильного агрегата следует учитывать, что с ростом вместимости существенно улучшаются технико-экономические показатели работы.
Продолжительность плавки в конвертерах следует выбирать из диапазона 35-50 мин, в дуговой сталеплавильной печи - 45-120 мин, в мартеновских печах 8-12 часов.
Число рабочих суток (n) в году зависит от организации работы сталеплавильных агрегатов в цехе. Так, при 3 - 4 агрегатах, один из которых постоянно находится в ремонте или резерве, число рабочих суток работающих сталеплавильных агрегатов - 365. При отсутствии резервного агрегата величина n уменьшается в связи с простоями и проведением ремонтных работ по формуле (1.9)
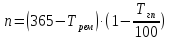 ,
(1.9)
где 365 - календарное время, в течение которого агрегат числится в составе основных фондов (принимается равным 365 сут.);
 -
годовое время капитальных и текущих
ремонтов, сут.;
 -
продолжительность «горячих» простоев,
%.
Продолжительность капитальных и текущих (плановопредупредительных) ремонтов определяется регламентом ремонтных работ, устанавливаемым индивидуально для каждого металлургического агрегата. Для расчета Трем можно пользоваться нормативными данными о периодичности и продолжительности ремонтов оборудования. При выполнении курсового проекта для упрощения расчетов допускается принимать продолжительности ремонтных работ (в год) для сталеплавильных агрегатов - 100-200 ч.
Продолжительность «горячих» простоев определяется организацией производственного процесса. При выполнении курсового проекта продолжительность «горячих» простоев для сталеплавильных агрегатов следует принимать на уровне - 3-5 %.
Слябовое мнлз
n
=(365-7) (1-0,03/100)=357≈358 сут.
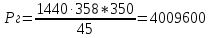 т.
Число устанавливаемых в цехе сталеплавильных агрегатов определяется по уравнению (1.10)
 ,
(1.10)
где
 - годовой объем жидкой стали, выплавляемой
цехом, т
 -
годовая производительность одного
сталеплавильного агрегата, т.
Для стабильной высокопроизводительной работы цеха число сталеплавильных агрегатов должно быть не менее 2 (для конвертерных и электросталеплавильных цехов обычно 2-3 шт). При этом следует учитывать, что с увеличением количества сталеплавильных агрегатов растут расходы по переделу, габаритные размеры цеха и капитальные затраты на его сооружение. Поэтому первоначально, приняв количество работающих сталеплавильных агрегатов необходимо определить их годовую производительность, а затем рассчитать садку сталеплавильного агрегата. После чего следует выбрать емкость сталеплавильного агрегата из типового ряда (в большую сторону) и произвести расчет годовой производительности цеха по жидкой стали, а также проверить выполнение годовой программы по жидкой стали.
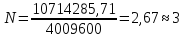 конвертера.
1.3.2 Основные пролеты сталеплавильного цеха и их характеристика
После определения количества и садки сталеплавильных агрегатов необходимо по литературным источникам [1-17] определить принципиальную планировку цеха, состав необходимого оборудования и участков для его размещения, а также принять габаритные размеры пролетов и основного оборудования проектируемого цеха.
При описании проектируемого цеха необходимо перечислить основные пролеты и кратко указать их назначение и размещаемое оборудование.
Размеры пролетов зданий при строительстве сталеплавильных цехов определяются, исходя из условий размещения необходимого оборудования, сооружений и ж.д. путей с соблюдением требуемых правилами техники безопасности проходов между ними. Для унификации типоразмеров элементов зданий рекомендуется компоновать здания из пролетов кратных по ширине 6 м (12, 18, 24, 30 и 36 м в зависимости от емкости установленных агрегатов). Основной шаг колонн по длине здания равен 12 м, в местах расположения конвертеров 24, 36 и 48 м. В настоящее время в целях удешевления строительства здания рекомендуется не более 36 м.
Конвертерный цех в своем составе может иметь до шести-семи пролетов: конвертерный, загрузочный, ковшевой, скрапной, иногда миксерный (для перелива чугуна), перестановки шлаковых ковшей, внепечной обработки. В ряде случаев к конвертерному цеху примыкает отделение непрерывной разливки стали. При этом количество пролётов в общем здании соответственно увеличивается.
Скрапной пролёт предназначен для приёма совков с ломом, поступающих из скрапоразделочного цеха, установки совков на весы, корректировки навески и передачи совков в загрузочный пролёт для завалки лома в конвертер. Основное оборудование пролёта — краны для перестановки совков, магнитные краны, весы, скраповозы. Скрапной пролёт соединён с загрузочным поперечными путями широкой колеи.
В конвертерном пролёте размещаются конвертеры и непосредственно обслуживающее их оборудование (комплекс подачи сыпучих материалов, система газоходов, участки подготовки ферросплавов и фурм и др.). Наряду с конвертерами в пролёте установлены краны для замены фурм, кран для обслуживания участка ферросплавов, машины для ломки футеровки конвертеров, автопогрузчики и др. Под конвертерами уложены пути широкой колеи, соединяющие конвертерный цех с отделением непрерывной разливки стали и пересекающие все пролеты (кроме скрапного).
Загрузочный пролёт предназначен для приёма совков с ломом из скрапного пролёта и ковшей с чугуном из миксерного отделения с последующей разгрузкой их в конвертеры. Основное оборудование пролёта - литейные (заливочные) краны для заливки чугуна и полупортальные краны для завалки лома.
Пролёт перестановки шлаковых ковшей используется для приёма ковшей, поступающих на шлаковозах из-под конвертеров, перестановки их на железнодорожные шлаковозы и вывоза за пределы цеха. Пролёт оборудован мостовыми кранми и шлаковыми стендами.
Ковшевой пролёт предназначен для подготовки сталеразливочных ковшей к плавке и проведению холодного ремонта со сменой футеровки. В ковшевом пролете устанавливается следующее технологическое и крановое оборудование: ковши сталеразливочные и чугуновозные, горелки для сушки ковшей, стенды механизированные и машины для ломки футеровки ковшей, стенды стационарные для сталеразливочных ковшей, краны мостовые.
Планировка главного здания конвертерного цеха, зависит главным образом от его производительности и выбранного способа разливки стали (в изложницы или на МНЛЗ).
В цехах с конвертерами 100-250 т при разливке стали слитки, разливочные пролеты находятся в главном здании цеха. В этом случае главное здание цеха состоит из пяти параллельно расположенных пролетов: конвертерного, загрузочного, ковшевого и двух разливочных. Все пролеты размещены под одной крышей и в поперечном направлении соединены между собой путями нормальной или широкой колеи, проложенными по полу цеха и предназначенными для перемещения шлаковозов и сталевозных тележек. В некоторых случаях в состав главного здания могут входить скрапной и шлаковый пролеты. В цехах с конвертерами садкой 100-150 т подготовка ковшей может осуществляться в одном из разливочных пролетов. В этом случае отдельного пролета для ремонта ковшей не делается.
В цехах с конвертерами 100-250 т при разливке на МНЛЗ и в цехах с конвертерами более 250 т при любом способе разливши разливочные пролеты выносятся в отдельное здание, соединенное с главным зданием передаточным пролетом. В этом случае в состав главного здания входят загрузочный, конвертерный, скрапной, ковшевой и шлаковый пролеты, а также может входить пролет бункеров расхода сыпучих материалов.
Объемно-планировочные решения проектируемого конвертерного цеха определяются с учетом задания на проектирование.
1.3.3.Выбор емкости бункеров и расчет их количества
Вместимость бункеров, необходимых для хранения сыпучих материалов определяется потребностью в материалах, их насыпным весом и нормативами запаса по каждому материалу по формуле (1.11)
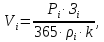 (1.11)
где
 - годовая потребность в i-м
материале, т;
 -
норма запаса i-го
материала, сут;
 -
насыпная плотность i-го
материала, т/м3;
 -
коэффициент заполнения бункера (1,2 для
металлолома, 1,0 для ферросплавов и 0,8
для других сыпучих материалов).
Данные по нормам запаса сыпучих материалов и их насыпной плотности приведены в таблице 1.3.
Таблица 1.3 - Нормы запаса и насыпной вес сыпучих материалов
|
Наименование материалов |
Насыпная плотность, т/м3 |
Норма запаса материала, сут |
|
Твердый окислитель (агломерат, окатыши)
|
1,9 |
10 |
|
Известняк |
1,6 |
10 |
|
Известь |
0,7 |
1 |
|
Пл. шпат |
1,7 |
10 |
|
Лом стальной |
0,9 |
10 |
|
Лом алюминиевый |
1 |
10 |
|
Ферромарганец |
3 |
10 |
|
Ферросилиций |
1,8 |
10 |