Материал: Конструкции и проектирование сталеплавильных цехов
1.5 Оборудование печного пролета
1.5.1 Расчёт числа разливочных машин
Число заливочных кранов рассчитывают по уравнению:
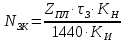 (1.18)
где  - число заливок (плавок) в сутки, шт/сут;
 – задолженность
крана (длительность заливки) на одну
плавку, мин/пл;
 – коэффициент
неравномерности, учитывающий возможность
совпадения заливки на нескольких печах
(Кн = 1,15-1,3);
 - коэффициент использования крана (Ки
= 0,8);
1440 – число минут в сутках, мин/сут.
Длительность заливки представляет собой задолженность крана на одну плавку (мин/пл) и складывается из затрат времени на основную (заливка чугуна) и на вспомогательные работы. Заливка одного ковша составляет 10 – 15 мин, общая длительность заливки чугуна достигает 40 мин. Принимают эту величину 20-30 мин на плавку (учитывая установку желобов для разливки чугуна, транспортировку ёмкостей с ферросплавами, заправочными материалами и пр., обслуживание ремонта печей и оборудование).
Полученное расчётное число заливочных кранов округляется в большую сторону до целого.
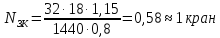
1.6 Основное оборудование конвертерного цеха
1.6.1 Расчёт количества оборудования для загрузки металлошихты
Число заливочных кранов и мостовых кранов для загрузки лома:
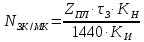 (1.19)
Суточное количество определяется исходя из количества работающих конвертеров, фактического времени их работы и длительности плавки (либо исходя из годового объёма производства из жидкой стали и садки конвертеров).
Задолженность крана на заливку чугуна складывается: из опускания траверсы, захвата ковша и его подъёма, переезда к конвертеру, заливки – чугуна (2-3 мин) и выполнения обратных работ. При доставке заливочных машин к конвертерам, по рабочей площадке, задолженность крана составляет 6-8 мин, при доставке в торец загрузочного пролёта на нулевой отметке 8-10 мин. При загрузке лома одним совком кран выполняет те же операции, что и при работе с чугуновозным ковшом, собственно загрузка длится 1-1,5 мин. При доставке совков в пролёт по полу цеха задолженность крана составит 8-10 мин.
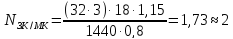 крана
1.6.2 Расчет объема и количества совков для загрузки лома
При загрузке лома мостовым краном объем совка рассчитывается исходя из условия подачи всего объема лома на плавку за один прием, а при использовании полупортальных завалочных машин лом загружают двумя совками. Поэтому объем совка (Vс, м3) рассчитывается по уравнениям (1.20) и (1.20):
- при использовании мостового крана
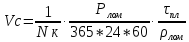 ,
(1.20)
где Рлом - годовая потребность цеха в ломе, т (определено ранее);
tпл- продолжительность плавки, мин (определено ранее);
рлом - насыпная плотность лома, т/м (принято ранее).
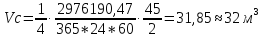
После определения способа подачи лома и объема совка рассчитывается количество совков для загрузки лома по формулам (1.21).
- при использовании мостового крана
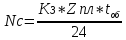 ,
(1.21)
где Zпл - число плавок в сутки, шт/сут;
КЗ - коэффициент запаса, равный 1,3; to6 - цикл оборота совка, ч;
24 - число часов в сутках.
Суточное количество плавок определяется исходя из количества работающих конвертеров, фактического времени их работы и длительности плавки (либо исходя из годового объема производства по жидкой стали и садки конвертеров).
Цикл оборота совка: транспортировка от загрузочного пролета к шихтовому пролету, отделению или скрапоразделочному цеху и обратно, загрузка лома в совки, ожидание загрузки в загрузочном пролете, загрузка лома в конвертер - от 2,5 до 5 ч.
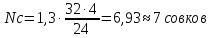
1.6.3 Расчет количества скраповозов
Скраповозы перевозят в загрузочный пролет совки с ломом из шихтового пролета или скрапоразделочного цеха. В цехах с большегрузными конвертерами скраповоз перевозит два совка (при загрузке лома двумя совками) или один (при загрузке лома одним совком). В обоих случаях число рейсов будет равно числу плавок в цехе за сутки и потребное число скраповозов по формуле (1.22)
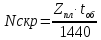 ,
шт (1.22)
где Zпл - число плавок в сутки, шт/сут;
tоб - продолжительность цикла оборота скраповоза, мин.
В цикл оборота скраповоза входят: снятие пустых и установка заполненных ломом совков в шихтовом пролете, переезд в загрузочный пролет, снятие заполненных ломом совков и установка опорожненных и обратный переезд в шихтовой пролет (отделение).
Длительность цикла оборота по формуле (1.23)
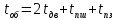 (1.23)
где tдв- переезд шлаковоза, мин;
tпп, tпз - перестановка совков соответственно в шихтовом и загрузочном пролетах, мин.
Перестановка одного совка мостовым краном 3-4 мин; перестановка полупортальной машиной двух захватываемых совков со скраповоза на рабочую площадку или наоборот 6-7 мин; скорость движения скраповоза составляет 60 м/мин; t =17 мин и более.
Принимаем tоб=20 мин.
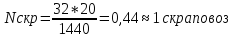
Полученное расчетное количество скраповозов необходимо округлить до целого в большую сторону.
1.6.4 Расчет количества кранов в шлаковом пролете
В цехах, имеющих специальный пролет для вывоза шлака, мостовые краны выполняют перестановку ковшей со шлаком с шлаковоза конвертерного цеха на стенд, а затем со стенда на шлаковоз, вывозящий их за пределы цеха. После прибытия в пролет опорожненных шлаковых чаш выполняются перестановки в обратном порядке (т.е. всего четыре перестановки на каждый ковш), число кранов составит по формуле (1.24)
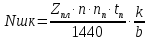 ,
(1.24)
где Zпл - число плавок в сутки, шт/сут;
n - число шлаковых ковшей на одну плавку, шт/пл;
nп = 4 - число перестановок на один ковш;
tn = 3мин - длительность одной перестановки;
k = 1,1 - коэффициент выполнения краном вспомогательных работ;
b = 0,8 - коэффициент использования крана.
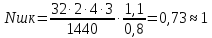 кран
1.7 Оборудование для выпуска продуктов плавки
1.7.1 Расчет количества сталеразливочных ковшей
Число сталеразливочных ковшей в разливочном пролете сталеплавильного цеха или в отделении непрерывной разливки по формуле (1.25)
nк=1,2/1,3(nоб+ nср+nкр), (1.25)
где 1,2 - 1,3 - коэффициент запаса;
nо6, nср и nкр - соответственно число ковшей, находящихся в обороте, в среднем ремонте (замена рабочего слоя футеровки) и в капитальном ремонте (замена рабочего и арматурного слоев футеровки), шт.
Число ковшей, находящихся в обороте по формуле (2.25)
1.7.2 Расчет количества шлаковых ковшей и шлаковозов
Количество шлаковых ковшей определяется технологией их вывоза.
При вывозе шлаковых ковшей из цеха самоходными шлаковозами их количество определяется по уравнению (1.28)
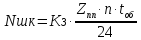 (1.28)
где Znn - число плавок в сутки, шт/сут;
n - число шлаковых ковшей на одну плавку, шт/пл;
КЗ = 1,2 - 4 - коэффициент запаса;
tоб - продолжительность оборота шлакового ковша составляет 3-6 ч.
Число шлаковых ковшей на одну плавку определяется по уравнению (1.29)
 ,
(1.29)
где V - вместимость (садка) конвертера, т;
gm - количество шлака на 1 т выплавляемой стали (обычно 0,11 - 0,17 т/т);
Vшк - вместимость шлакового ковша (11, 16 либо 30 м );
q~2,3 т/м - плотность жидкого шлака.
Число шлаковых ковшей (п), находящихся в обороте при вывозе шлака от сталеплавильных агрегатов самоходными шлаковозами в рядом расположенное шлаковое отделение принимают равным двум для каждого сталеплавильного агрегата и двум - трем резервным на цех.
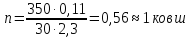 ;
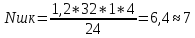 шлаковозов
При вывозе шлака несамоходными шлаковозами обычно формируют состав из четырёх шлаковозов, на каждый из которых устанавливают один ковш. Необходимое число составов:
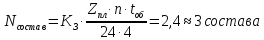 (1.30)
где:
 - число
плавок в сутки, шт/сут;
n – число шлаковых ковшей на плавку, шт/пл;
 -1,2
- 4 - коэффициент запаса;
 – 3-6
продолжительность оборота состава, ч.
Полученное в расчёте количество самоходных шлаковозов и шлаковых составов округляется в большую сторону до целого.
1.7.3 Расчет количества мостовых кранов в ковшевом пролете
В специализированных пролетах, предназначенных для межплавочной подготовки или ремонта сталеразливочных ковшей, основная работа, выполняемая кранами, это перестановка ковшей на стенды, предназначенные для выполнения отдельных операций по ремонту или подготовке ковшей. Необходимое число кранов по уравнению (1.31)
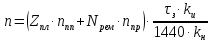 ,
(1.31)
где Zпл - число плавок в сутки, шт/сут;
NРЕМ - число ковшей, ремонтируемых за сутки (делится количество плавок на стойкость ковша);
nпп и nпр - число перестановок ковша, соответственно, при подготовке к очередной плавке и ремонту;
з - задолженность крана на на одну перестановку ковша (~4 мин);
Ки - коэффициент использования крана (Ки = 0,8);
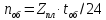 ,
(1.26)
где Zпл - число плавок в сутки, шт/сут;
tоб - длительность цикла оборота ковша, ч;
24 - число часов в сутках, ч/сут.
Цикл оборота ковша включает в себя длительность установки ковша под желоб, ожидания выпуска, выпуска плавки, транспортировки к разливочной площадке или УНРС, разливки, слива шлака и установки на стенд или транспортировки в пролет подготовки ковшей, охлаждения, удаления стопора или шиберного затвора, выбивки стакана, очистки ковша, установки стакана, стопора или шиберного затвора, подогрева. Продолжительность оборота зависит от организации работ в цехе и обычно возрастает от 2,5-4,0 ч для ковшей вместимостью 10-20 т до 6-8 ч для ковшей вместимостью 250-350 т.
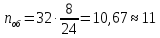 ковшей
Число ковшей, находящихся в среднем ремонте по формуле (1.27)
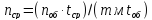 ,
(1.27)
где tcp - длительность среднего ремонта, ч;
m - стойкость рабочего слоя между ремонтами, плавок.
Стойкость футеровки сталеразливочных ковшей составляет 8-16 плавок (разливок), обычно снижаясь с увеличением вместимости ковша.
Средний ремонт сталеразливочного ковша включает следующие операции: охлаждение ковша, ломка рабочего слоя футеровки, выкладка новой футеровки, сушка. Длительность ремонта ковшей с шамотной футеровкой изменяется в пределах от 16 до 40 ч, возрастая при увеличении вместимости ковша (в том числе длительность кладки футеровки составляет 3-8 ч, длительность сушки после ремонта 6-18 ч). У ковшей с монолитной футеровкой рабочего слоя длительность ремонта сокращается (изготовление монолитного слоя длится около 1 ч, сушка 8-14 ч).
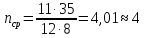 ковша.
Число ковшей, находящихся в капитальном ремонте по формуле (1.28)
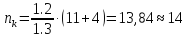 шт.