Материал: Конструкции и проектирование сталеплавильных цехов
1440 - число минут в сутках, мин/сут;
Кн - коэффициент неравномерности, учитывающий выполнение краном вспомогательных работ (Кн = 1,2).
Число перестановок ковша (сталевоз - стенды - сталевоз) зависит от числа стендов, на которых выполняют те или иные работы.
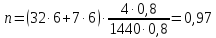
 1
шт.
1.7.4 Расчет количества мест для проведения ремонтных работ
Число ям для ремонта или стендов для ломки футеровки:
 (1.32)
где
 - число
ковшей, ремонтируемых за сутки
(определяется исходя из стойкости
ковша);
 -
время
выкладки новой футеровки ковша или же
задолженность стенда на ломку футеровки,
ч.
Продолжительность кладки шамотной футеровки составляет 3-8 ч, увеличиваясь при росте емкости ковша. Длительность выполнения монолитной футеровки ковша составляет ~ 1 ч. Задолженность стенда при ломке футеровки ковша машиной, оборудованной пневмомолотом составляет 1- 4,5 ч.
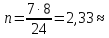 2
шт.
1.8 Отделения непрерывной разливки стали
1.8.1 Выбор вида и типоразмера установок непрерывной разливки стали (унрс)
Существуют следующие разновидности УНРС: криволинейные или радиальные, вертикальные, вертикально - радиальные, с изгибом слитка, горизонтальные. Для углеродистых и низколегированных сталей целесообразны криволинейные или радиальные УНРС. Криволинейные УНРС обладают рядом преимуществ по сравнению с вертикальными: снижаются капитальные затраты на сооружение ОНРС, поскольку из-за меньшей высоты машины отпадает 39 необходимость сооружения колодцев и высоких башен, нужных для размещения вертикальных машин; криволинейные УНРС позволяют разливать сталь с большей скоростью, что повышает пропускную способность ОНРС; изза меньшей высоты УНРС этого типа легко вписываются в габариты существующих сталеплавильных цехов. У наиболее крупных криволинейных УНРС, отливающих слитки толщиной 250 - 300 мм, высота машины от верха кристаллизатора до уровня движения слитка в горизонтальном: положении 10 - 12 м.
Вертикально-радиальные УНРС имеют вертикальный кристаллизатор и небольшой, по высоте вертикальный участок под кристаллизатором, за которым расположен радиальный участок, обеспечивающий перевод слитка в горизонтальное положение. Их преимущества по сравнению с криволинейными - более простой в изготовлении и обслуживании вертикальный кристаллизатор, недостаток - несколько большая высота (для УНРС, отливающих слитки толщиной 250 - 300: мм, это увеличение составляет 4 - 5 м).
Вертикальные УНРС целесообразно применять для отливки пустотелых трубных заготовок и слитков сложных специальных профилей, а также в цехах с малыми печами, выплавляющими высоколегированные стали, склонные к образованию трещин при разгибании слитка. Установки с изгибом слитка не обеспечивают заметного снижения высоты по сравнению с вертикальными и применяются редко. Горизонтальные УНРС рекомендуют применять для отливки сортовых заготовок небольшого сечения (толщиной менее 200 мм), т. е. в цехах с печами небольшой емкости.
Количество ручьев (одновременно отливаемых заготовок) на существующих УНРС колеблется от 1 до 8:
слябовые МНЛЗ – 1 и 2-х ручьевые;
сортовые (криволинейные) – 2, 4 и 6-и ручьевые;
сортовые (вертикальные) – 2, 4, 6 и 8-и ручьевые.
При выборе количества ручьев УНРС следует учитывать, что при увеличении числа ручьев возрастает производительность УНРС, что позволяет уменьшить число устанавливаемых в отделении машин. Однако их размещение в отделении затруднено, усложняется обслуживание и организация разливки. Целесообразно слябовые криволинейные и радиальные УНРС выполнять двухручьевыми, а радиальные машины для отливки сортовых слитков (квадратного сечения) - с числом ручьев 4 - 8.
Таким образом, число ручьев УНРС и количество установок в цехе должны обеспечивать:
- непрерывную разливку заданного объема металла с получением заготовок требуемого сечения;
- время разливки плавки на УНРС не должно превышать регламентированных значений;
- длительность разливки стали на УНРС в конвертерных и электросталеплавильных цехах не должна превышать продолжительности плавки стали в сталеплавильном агрегате;
С учетом вышеуказанных соображений при проектировании ОНРС необходимо выбрать конструкцию и количество ручьев УНРС, и расчетом проверить правильность выбора. Исходными данными для расчетов является объем разливаемой на УНРС стали и сечение заготовки, которое принимается студентом самостоятельно.
1.8.2 Расчет длительность разливки плавки
Машинное время разливки зависит от технических возможностей МНЛЗ, массы разливаемого металла и площади поперечного сечения получаемой литой заготовки. Без учета синхронизации работы отделения выплавки и разливки стали длительность разливки плавки (машинное время разливки) можно определить по уравнению.
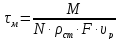 , (1.33)
где:
 - машинное
время разливки (время собственно разливки
без учёта
ввода затравки, от начала заполнения кристаллизатора до окончания опорожнения ковша), мин;
 -
масса
стали в сталеразливочном ковше, т;
 – количество
ручьев;
 -
плотность
затвердевшей стали в конце зоны вторичного
охлаждения, т/м3 (принимается равной 7,6
т/м3 );
 – площадь
поперечного сечения получаемой литой
заготовки, м2 ;
 -
рабочая
скорость вытягивания заготовки, м/мин.
Масса стали в ковше для конвертерных и электросталеплавильных цехов принимается равной садке сталеплавильного агрегата. Для мартеновских цехов, оснащенных печами емкостью более 300 т, плавку обычно делят на 2 ковша с целью уменьшения продолжительности разливки. В качестве рабочей принимается такая скорость вытягивания, при которой обеспечивается сочетание высокого качества заготовки с достаточно высокой производительностью МНЛЗ. При оптимальных температурных условиях разливке и высоком качестве стали, рабочая скорость вытягивания определяется по уравнению:
 ,
(1.34)
где:
 - рабочая
скорость вытягивания заготовки, м/мин;
 -
коэффициент
скорости вытягивания, м2 /мин;
 -
толщина
и ширина заготовки, м.
Значение коэффициента скорости вытягивания kν для слябовых заготовок с отношением b/a > 2, принимается из диапазона 0,18-0,3 м2 /мин. Значение коэффициента скорости вытягивания kν для блюмовых заготовок (с отношением b/a < 2 и толщиной более 200 мм) принимается из диапазона 0,1- 0,14 м 2 /мин, а для сортовых заготовок (толщиной менее 200 мм) – из диапазона 0,2 – 0,3 м 2 /мин. При выборе kν следует учитывать, что с увеличением степени легирования стали коэффициент скорости вытягивания необходимо уменьшать.
Полученное по уравнению (1.34) машинное время разливки не должно превышать допустимых значений, представленных в таблице 1.4.
Таблица 1.4. - Максимально допустимая продолжительность разливки.
|
Емкость сталеразливочного ковша, т |
50 |
100 |
160 |
200 |
300 |
350 |
400 |
|
Продолжительность разливки, мин |
60 |
75 |
85 |
90 |
110 |
110 |
110 |
При длительности разливки, превышающей допустимые значения, происходит переохлаждение металла в ковше, резко снижается качество литой заготовки, а также возможны аварийные ситуации и даже выход из строя МНЛЗ. В этом случае необходимо:
1) увеличить количество ручьев на УНРС до максимально допустимых значений;
2) перейти на получение литой заготовки большего сечения.
Кроме того, полученная величина длительности разливки плавки должно быть равным или кратным циклу поступления плавок от сталеплавильных агрегатов на разливку. Это позволяет обеспечить разливку методом «плавка на плавку» и возможно только при строгой синхронизации длительности плавки, внеагрегатной обработки и разливки стали.
Длительность разливки плавки определяется по каждой УНРС, предназначенной для разливки стали на заготовки определенного типоразмера.
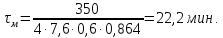
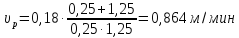
1.8.3 Расчет годовой производительности унрс
Годовая производительность УНРС рассчитывается по уравнению:
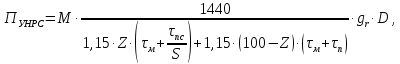 (1.35)
где:
 – годовая
производительность УНРС, т/год;
 – количество
минут в сутках;
 -
доля
плавок, разливаемых сериями методом
«плавка на плавку, %;
 – длительность
паузы между сериями, мин;
 -
среднее
количество плавок в одной серии, шт;
 – длительность
паузы между разливкой двух одиночных
плавок, мин;
 -
коэффициент,
учитывающий потерю времени из-за
несогласованной
работы плавильных агрегатов и УНРС;
 -
выход
годных заготовок, %;
 -
число
рабочих суток в году, сут.
Доля плавок, разливаемых сериями методом «плавка на плавку» (Z), в современных сталеплавильных цехах достигает 90 % и более. Для расчета годовой производительности УНРС можно принимать Z = 70 – 90 %.
Выхода годного на разливке (gг) определяется по ранее принятой величине отходов при непрерывной разливке (ОНЛЗ) из выражения: gг = 100 - ОНЛЗ.
Фактическое время разливки (D) следует выбирать согласно действующим нормативам: 291 сут. для слябовых УНРС и 300 сут. для сортовых.
Длительность паузы при работе УНРС методом «плавка на плавку» (τпс) для слябовых машин составляет 150…180 мин, а для сортовых 80…110 мин. Время подготовки машин к разливке (τпс) определяется её конструктивными особенностями. Рекомендуется принимать следующие значения:
- слябовые машины (одно- и двухручьевые) – 160 мин;
- сортовые машины: - четырехручьевые – 95 мин;
- шестиручьевые – 105 мин.
Подготовка машины после разливки одиночными плавками (τп) не должна превышать 60 мин., поэтому при разливке одиночных плавок длительность паузы как для слябовых, так и для сортовых УНРС рекомендуется принимать 50 – 60 мин.
Разливка методом «плавка на плавку» позволяет увеличить производительность УНРС в 2 – 3 раза. В настоящее время практикуется разливка методом «плавка на плавку» большими сериями по несколько десятков в одной (до 100 и более). Поэтому для проектируемого цеха количество плавок в одной серии (S) следует выбирать из диапазона 10-100.
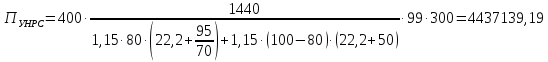
 .
1.8.4 Расчет годовой производительности унрс
Число постоянно работающих УНРС определятся отдельно для сортовых и слябовых, разных типоразмеров. Число УНРС (Мр), предназначенных для разливки определенной заготовки, определяется из уравнения: