Материал: Материаловедение и технология материалов . лабораторный практикум. Орлов А.С., Рубцова Е.Г
при температурах, когда самодиффузия железа практически невозможна, а скорость диффузии углерода еще достаточно высока.
В начале бейнитного превращения происходит диффузионное перераспределение углерода в аустените, что приводит к образованию в нем объемов, обогащенных и обедненных углеродом. Участки аустенита, обедненные углеродом, у которых точка Мн лежит в области температур промежуточного превращения, претерпевают - превращение по мартенситному механизму. Образующийся малоуглеродистый мартенсит тут же отпускается с образованием бейнитной структуры. В объеме аустенита, обогащенного углеродом, сначала выделяются карбиды, что приводит к обеднению этих участков углеродом и к протеканию в них мартенситного превращения.
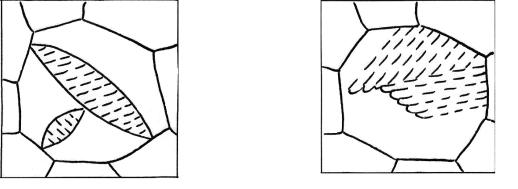
Различают структуру верхнего и нижнего бейнита. Верхний бейнит, образующийся обычно в области температур 500 – 350 С, имеет «перистый» вид, в котором частицы карбидов расположены между пластинами феррита, по границам и внутри пластин. Нижний бейнит образуется при температурах от 350 С до точки Мн и имеет игольчатое (пластинчатое) строение, частицы карбидов находятся только внутри пластин феррита (рис. 3.5).
а) б) Рис. 3.5. Схематическое изображение структуры:
а) нижнего бейнита (мартенситоподобной); б) верхнего бейнита (структуры с вытянутыми пластинами феррита и параллельно им вытянутыми карбидными частицами)
Верхний и нижний бейнит отличаются также по механическим свойствам. Образование верхнего бейнита снижает пластичность стали по сравнению с пластичностью, получаемой для продуктов распада аустенита в перлитной области. Твердость и прочность при этом не изменяются. Пониженная пластичность верхнего бейнита связана с выделением сравнительно грубых карбидов по границам ферритных зерен. Нижний бейнит по сравнению с сорбитом и трооститом имеет более высокую твердость и прочность при сохранении высокой пластичности.
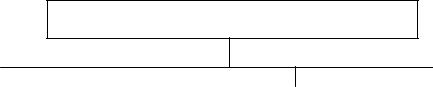
Основные виды термической обработки стали представлены на рис. 3.6.
31
Термическая обработка
|
|
|
|
|
|
|
|
|
|
Отжиг 1 |
|
Отжиг 2 |
|
Закалка |
|
Отпуск |
|||
рода |
|
рода |
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
Рис. 3.6. Основные виды термической обработки стали
Отжиг
Отжиг – термическая обработка, заключающаяся в нагреве стали до
определенной температуры, выдержке и последующем медленном охлаждении (обычно вместе с печью), с целью получения наиболее равновесной структуры. Основные цели отжига: приведение структуры к равновесной, снижение твердости, повышение пластичности и вязкости стали, улучшение обрабатываемости, измельчение зерна. Отжиг способствует снятию остаточных напряжений.
Различают отжиг 1-го и 2-го рода.
Отжиг 1-го рода частично или полностью устраняет отклонения от равновесного состояния, возникшие при предыдущей обработке, причем его проведение не обусловлено фазовыми превращениями. В зависимости от того, какие отклонения от равновесного устраняются, различают следующие разновид-
ности отжига 1-го рода: диффузионный (гомогенизационный) – для устране-
ния дендритной или внутрикристаллитной ликвации (неоднородности) сталей, рекристаллизационный – термическая обработка деформированного сплава для проведения рекристаллизации с целью снятия наклепа перед последующей деформацией; для снятия внутренних напряжений (табл. 3.1).
Отжиг 2-го рода основан на использовании диффузионных фазовых превращений. Существуют следующие виды отжига 2-го рода: полный, непол-
ный, сфероидизирующий, изотермический и нормализация (табл. 3.1). Тем-
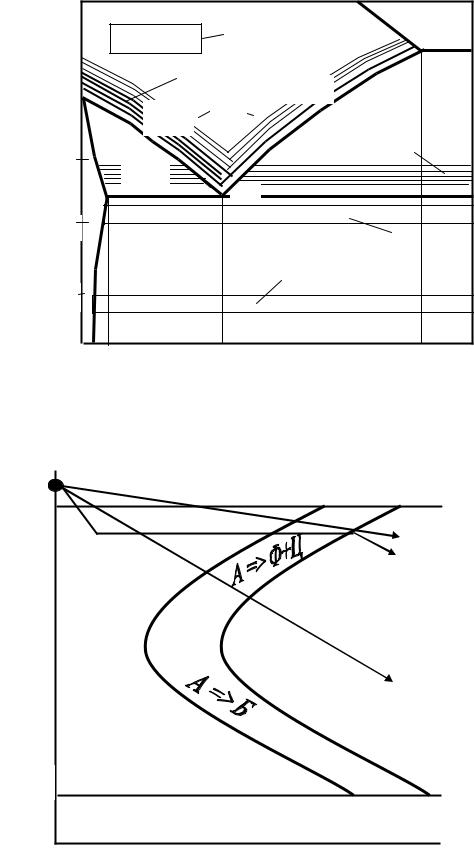
пературы нагрева и схемы различных видов отжига представлены на рис. 3.7и 3.8.
32
33
|
|
|
|
|
|
Виды отжига |
|
|
|
Таблица. 3.1 |
||||
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Вид отжига |
|
Характеристика |
|
|
Температура на- |
Структура |
Примечание |
|
||||||
|
|
|
грева |
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Отжиг 1-го рода |
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
Отжиг |
с |
длительной |
выдержкой |
|
Химически однородная |
Подвергают |
отливки |
|
|||||
|
1000-1100 С |
крупнозернистая |
и |
слитки |
из |
|
||||||||
* |
при температуре выше |
950 С |
|
|||||||||||
Диффузионный |
с целью выравнивания химического |
Ас3 + 150 250 С |
(видманштеттовая) |
легированной |
стали |
|
||||||||
|
|
структура с игольчатым |
для |
уменьшения |
|
|||||||||
|
состава |
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
строением феррита |
дендритной ликвации |
|
||||
|
|
|
|
|
|
|
|
|
|
|||||
Рекристаллизаци- |
Отжиг деформированной стали при |
|
Превращение текстуры |
Слитки |
любых |
сталей |
|
|||||||
температуре, |
выше |
температуры |
680-740 С |
после |
холодной де- |
|
||||||||
онный |
начала |
рекристаллизации |
с целью |
0,5 0,6 Тпл |
в равноосные зерна |
формации |
(обработки |
|
||||||
|
устранения |
наклепа и получения |
|
|
давлением) |
|
для |
|
||||||
|
равноосного зерна |
|
|
|
|
|
восстановления |
пла- |
|
|||||
|
|
|
|
|
|
|
|
|
|
стичности |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Детали |
точных |
стан- |
|
|
Для снятия |
Отжиг |
стали |
после |
различных |
650-680 С |
Уменьшение |
ков, измерительный |
|
||||||
внутренних |
видов металлообработки: сварки, |
Ас1 – (15-30) С |
внутренних |
инструмент из легиро- |
|
|||||||||
напряжений |
резки, шлифования с целью |
|
напряжений |
ванных и |
углероди- |
|
||||||||
|
уменьшения |
|
внутренних |
|
|
стых сталей с высокой |
|
|||||||
|
напряжений (твердости) |
|
|
|
|
точность размеров |
|
|||||||
|
|
|
|
|
|
Отжиг |
2-го рода |
|
|
|
|
|
|
|
|
Отжиг при температуре выше Ас3 с |
|
|
Ликвидация |
пороков |
|
||||||||
|
целью |
получения |
равновесной |
|
П +Ф(сетка) |
структуры |
при |
пре- |
|
|||||
Полный |
ненапряженной |
перлитной |
|
дыдущей |
обработке |
|
||||||||
|
структуры |
|
после |
|
полной |
Ас3 + (20 30) |
|
доэвтектоидной стали |
|
|||||
|
|
|
|
|
|
|||||||||
|
перекристаллизации |
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Окончание табл. 3.1
|
Вид отжига |
Характеристика |
Температура |
Структура |
Примечание |
|
||
|
нагрева |
|
||||||
|
|
|
|
|
|
|
|
|
|
|
Отжиг 2-го рода |
|
|
|
|
|
|
|
|
Отжиг в интервале температур |
|
|
Подвергают |
доэвтек- |
||
|
Неполный |
между Ас1 и Ас3 с целью получения |
Ас1 < Тн < Ас3 |
П + Ф |
тоидные стали с целью |
|||
|
|
перлитной структуры после час- |
|
|
снятия |
внутренних |
||
|
|
тичной перекристаллизации |
|
|
напряжений |
|
|
|
|
|
Отжиг при температуре несколько |
|
(П + Ц2) Пзерн |
Подвергают |
заэвтек- |
||
|
|
|
|
тоидные |
стали |
для |
||
|
Сфероидизирую- |
выше Ас1 с целью сфероидизации |
Ас1 < Тн < Асm |
|
устранения |
цемен- |
||
|
щий |
карбидов |
|
|
титной |
сетки |
и |
|
|
|
|
|
|
уменьшения |
твердо- |
||
34 |
|
|
|
|
сти и хрупкости |
|
||
|
Отжиг, заключающийся в нагреве |
|
|
Подвергают |
легиро- |
|||
|
|
|
|
|||||
|
|
до температуры выше Ас3 (Аcm), |
Ас3 + (40 50) |
Структуры перлитного |
ванные стали для по- |
|||
|
Изотермический |
выдержке, охлаждении до темпера- |
Аcm+ (40 50) |
превращения: перлит, |
лучения |
однородной |
||
|
туры перлитного превращения и |
|
сорбит, троостит |
ферритно- |
|
|
||
|
|
изотермической выдержке до пол- |
|
|
цементитной |
смеси. |
||
|
|
ного распада аустенита |
|
|
Этот вид отжига эко- |
|||
|
|
|
|
|
номичнее обычного |
|||
|
|
Нагрев до температуры выше Ас3 |
|
|
Углеродистые и леги- |
|||
|
|
(Асm) с последующим охлаждением |
Ас3 + (40 50) |
|
рованные |
стали |
для |
|
|
Нормализация |
на воздухе с целью получения |
Аcm+ (40 50) |
Сорбит или троостит |
измельчения |
зерна и |
||
|
|
мелкого зерна и равномерного |
|
|
упрочнения. |
Эконо- |
||
|
|
распределения структурных |
|
|
мичный |
способ |
уп- |
|
|
|
составляющих |
|
|
рочняющей |
термооб- |
||
|
|
|
|
|
работки |
|
|
|
Примечание. *Для исправления структуры отливки после диффузионного отжига подвергают полному отжигу.
62
|
t, C |
|
|
|
|
|
|
|
1 |
Е |
|
. |
G |
|
4 |
Аccm |
|
|
Ас3 |
6 |
|
|
|
|
|
5 |
|
||
|
|
|
|
|
|
|
800 |
Ас1 |
|
|
|
|
Р |
S |
|
К |
|
|
600 |
|
|
2 |
|
|
|
|
|
|
|
|
400 |
|
|
3 |
|
|
|
|
|
|
|
|
Q |
|
|
|
|
|
0,02 |
|
0,8 |
|
C, % |
Рис. 3.7. Температура нагрева при отжиге: 1- диффузионный отжиг; |
|||||
2 – рекристаллизационный отжиг; 3 – отжиг для снятия напряжений; |
|||||
|
4 – полный отжиг; 5 – неполный отжиг; 6 - нормализация |
||||
t, |
А1 |
А |
|
|
|
C |
|
|
V1 |
П |
|
|
|
|
|
||
|
|
|
|
V2 |
С |
|
Ап |
|
|
|
|
|
|
|
|
Т |
|
|
|
|
|
|
|
|
|
|
|
V3 |
ВБ |
|
|
|
|
|
|
Мн |
|
|
|
НБ |
|
|
|
|
|
||
Мк |
|
А М |
|
М |
|
|
|
, с |
|
||
|
|
|
|
|
|
Рис. 3.8. Схемы отжига эвтектоидной стали: V1 – обычный отжиг; |
|||||
|
V2 – изотермический отжиг; V3 - нормализация |
|
|||
35