Материал: Материаловедение и технология материалов . лабораторный практикум. Орлов А.С., Рубцова Е.Г
Контрольные вопросы
1.Что является источником нагрева металла при газовой сварке?
2.Какие характерные зоны имеются в газовом пламени? Какие процессы протекают в этих зонах? Какая зона из них и почему является рабочей?
3.Как обеспечивается защита расплавленного металла от кислорода и азота воздуха при газовой сварке?
4.Какие горючие газы могут использоваться для сварки?
5.Как получают кислород и ацетилен для сварки?
6.Как устроены баллоны для транспортировки кислорода и ацетилена? За счет чего снижается взрывоопасность ацетилена при транспортировке его в баллонах?
7.Как устроена инжекторная горелка для получения газового пламени? За счет чего удается получить примерно одинаковые объемы кислорода и ацетилена при подаче их в горелку при разных давлениях?
8.Как регулируется мощность пламени инжекторных горелок?
9.Какие виды пламени используются при газовой сварке? Для сварки каких материалов?
10.Какими основными параметрами можно охарактеризовать режим газовой сварки?
11.В чем сущность отличия правого и левого способа газовой сварки? Каковы области рационального использования каждого из них? Какой из них обеспечивает большую глубину провара?
12.От чего зависит выбор таких параметров режима газовой сварки, как расход ацетилена, диаметр присадочной проволоки?
13.Какие достоинства и недостатки характерны для процесса газовой сварки? 14.Каковы области применения газовой сварки?
15.Почему производительность процесса при газовой сварке хуже, чем у дуговой сварки?
Литература
[28, с. 156-185, 34, с. 311-357]
96
Лабораторная работа № 10
КИСЛОРОДНАЯ РЕЗКА МЕТАЛЛОВ
10.1. Цель работы:
Ознакомиться с физическими основами процессов кислородной резки металлов. Изучить оборудование для кислородной резки металлов; получить представление об основных параметрах процесса кислородной резки, принципах выбора показателей, характеризующих качество резки; произвести резку экспериментальных образцов из низкоуглеродистых сталей, оценить размеры отклонений, характеризующих качество резки.
10.2. Оборудование, приборы и материалы
Пост газовой резки, оборудованный газовыми баллонами, понижающими газовыми редукторами, шлангами, резаками; макет и стенд по газовой резке; пластины из углеродистой стали; линейка; штангенциркуль.
10.3. Краткие теоретические сведения
Кислородной резкой называют способ разделения металла, основанный на использовании для его нагрева до температуры воспламенения теплоты газового пламени и экзотермической реакции окисления металла, а для удаления окислов – кинетической энергии струи режущего кислорода.
По характеру образуемых резов кислородную резку можно разделить на разделительную (образующую сквозные разрезы, отделяющие одну часть металла от другой) и поверхностную (удаляющую некоторый поверхностный слой металла в виде канавок или слой некоторой глубины).
Вкачестве горючих газовпри кислородной резке используется ацетилени газызаменители(пропан– бутановуюсмесь, водород, парыбензина, керосин).
Процесс разделительной кислородно-ацетиленовой резки схематично представлен на рис. 10.1.
Резку начинают с подогрева верхней кромки металла подогревающим пламенем до температуры воспламенения металла в кислороде, которая в зависимости от химического состава стали составляет 1050-1200 С. При достижении температуры воспламенения на верхней кромке металла, на нее из режущего сопла подается струя кислорода, при этом сталь начинает гореть в струе кислорода с образованием оксидов и выделением значительного количества теплоты.
97
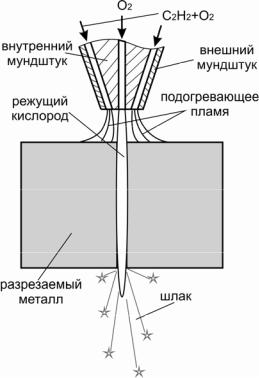
Рис. 10.1. Схема процесса кислородно-ацетиленовой резки
Образовавшийся на верхней кромке расплав жидких оксидов (шлак) перемещается по боковой кромке реза струей кислорода и осуществляет нагрев нижних слоев металла, которые последовательно окисляются до тех пор, пока весь металл не будет прорезан на всю глубину.
Устойчивый процесс кислородной резки обеспечивается при соблюдении следующих основных условий:
1.Температура воспламенения металла в кислороде должна быть ниже температуры его плавления. В противном случае для поддержания процесса резки требуется введение большого количеств тепла для компенсации скрытой теплоты плавления и металл будет не окисляться, а плавиться.
2.Температура плавления оксидов металла, образующихся при резке, должна быть ниже температуры плавления самого металла.
3.Количество тепла, которое выделяется при сгорании металла в кислороде, должно быть достаточно большим, чтобы поддержать непрерывность процесса резки.
4.Образующиеся при резке шлаки должны быть жидкотекучими и легко выдуваться из места реза струей режущего кислорода.
5.Теплопроводность металлов и сплавов не должна быть слишком высокой, иначе процесс резки может прерваться из-за интенсивного теплообмена.
Из металлов, применяемых в промышленности, названным условиям лучше всего удовлетворяет сталь с содержанием углерода до 0,6%. Большая теплопроводность меди не обеспечивает условий для нагрева до температуры реакции сгорания металла, что затрудняет начальный этап резки. Стали с большим содержанием хрома, марганца и никеля, а также алюминий образуют ту-
98
гоплавкую пленку оксидов, которая препятствует контакту металла с кислородом. Чугун кислородной резкой не обрабатывается, потому что температура плавления чугуна ниже температуры плавления образующихся оксидов, поэтому металл удаляется из зоны реза без окисления. Кроме того, образующиеся при нагреве оксиды имеют низкую жидкотекучесть и с трудом удаляются струей кислорода. В этом случае в зону реза подается флюс – порошок железа с добавками. Такой процесс получил название кислородно-флюсовой резки.
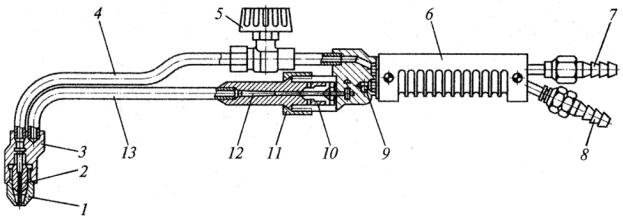
Кислородная резка осуществляется обычно с помощью резаков инжекторного типа. На рис. 10.2. приведена конструкция универсального инжекторного резака для ручной разделительной резки металлов.
Рис. 10.2. Схема ручного универсального резака Р2А-02:
1 – внешний мундштук; 2 – внутренний мундштук; 3 – головка; 4 – трубка для режущего кислорода; 5 – вентиль; 6 – рукоятка; 7 – штуцер для подвода кислорода; 8– штуцер для подвода горючего газа; 9 – корпус; 10 – инжектор; 11 – накидная гайка; 12 – смесительная камера; 13 – трубка для горючей смеси
Резак состоит из корпуса 9, в который впаяны две трубки со штуцерами для подвода кислорода и горючего газа. На трубки надета рукоятка 6. К корпусу с помощью накладных гаек крепится сменный наконечник, состоящий из двух трубок (4, 13) для подачи в зону реза кислорода (4), смечи из кислорода и горючего газа 13 и головки 3 с внешним (1) и внутренним (2) мундштуками.
В корпусе (9) поток кислорода разветвляется. Одна его часть поступает через вентиль (5), трубку (4) и центральное отверстие внутреннего мундштука
(1) головки 3 в зону реза. Другая проходит через центральное отверстие инжектора (11) и образует в смесительной камере 12 смесь с горючим газом, она транспортируется через трубки 13 и каналы внутреннего мундштука (2) в атмосферу, где сжигается, создавая подогревающее пламя.
Резаки снабжаются сменными мундштуками, обеспечивающими различную мощность подогревающего пламени и расход режущего кислорода. Выбирают их в зависимости от толщины разрезаемого металла и различают по номерам (см. табл. 10.1) в порядке возрастания мощности пламени. Мундштуки могут быть щелевыми, дающими кольцевое пламя и многосопловыми (рис. 10.3).
99
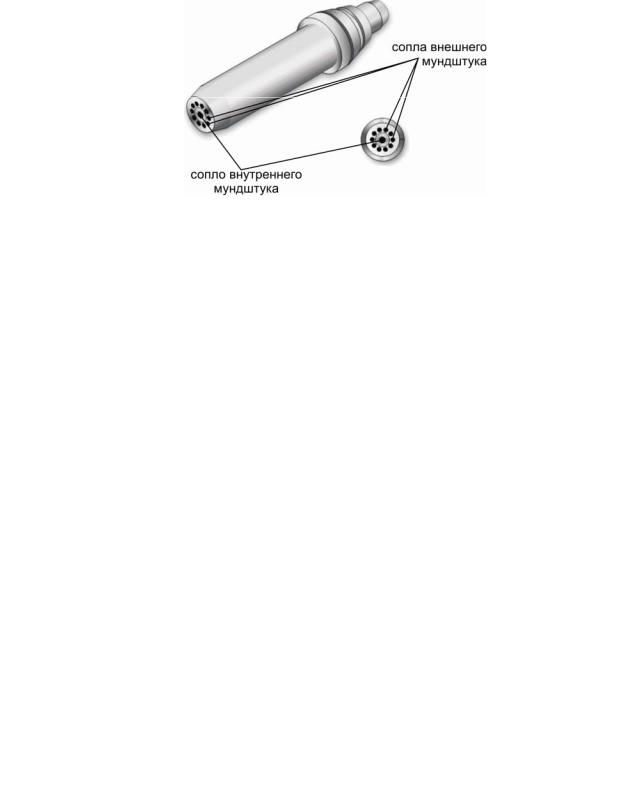
Рис. 10.3. Внешний вид многосоплового мундштука.
Резак РЗП-2 для резки на газах – заменителях ацетилена имеет аналогичную конструкцию и отличается от Р2А-02 большими размерами инжектора и выходных шлицов. Резаки обеих марок могут быть оснащены опорной тележкой и циркулем. Технические характеристики универсальных резаков Р2А и РЗП-02 приведены в табл. 10.1.
Таблица 10.1
Технические характеристики универсальных резаков Р2А-02 и РЗП-02
|
Параметр |
|
Толщина разрезаемой стали, мм |
|
|
|
|
|||||
|
3–8 |
8–15 |
15–30 |
|
30–50 |
|
50–100 |
|
|
100–200 |
||
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Номер наружного |
|
|
|
|
|
|
|
|
|
|
|
|
1А;1П |
|
|
|
2А; 2П |
|
||||||
|
мундштука |
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Номер внутреннего |
0А;0П |
1А;1П |
2А;2П |
|
ЗА;ЗП |
|
4А;4П |
|
|
5А;5П |
|
|
мундштука |
|
|
|
|
|
|
|
|
|
|
|
|
Давление кислорода |
|
|
|
|
|
|
|
|
|
|
|
|
на входе в резак, |
196–245 |
294–343 |
294–392 |
|
294–392 |
|
294–392 |
|
|
490–735 |
|
|
кПа |
|
|
|
|
|
|
|
|
|
|
|
|
Расход газов, м3/ч: |
|
|
|
|
|
|
|
|
|
|
|
|
кислорода |
1,6–1,9 |
2,9–3,2 |
3,8–4,7 |
|
5,6–7,3 |
|
9,2–11,5 |
15,0–21,0 |
|||
|
ацетилена |
0,4 |
0,5 |
0,5–0,6 |
|
0,6–0,75 |
|
0,65–0,8 |
|
|
1,0–1,2 |
|
|
пропан–бутана |
0,3 |
0,4 |
0,4–0,45 |
0,45–0,50 |
|
0,5–0,6 |
|
|
0,6–0,8 |
||
|
природного газа |
0,6 |
0,6 |
0,8–0,9 |
|
0,8–0,9 |
|
0,95–1,2 |
|
|
1,3–1,8 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Скорость резки, м/ч |
29–36 |
27–29 |
22–27 |
|
18–22 |
|
14–18 |
|
|
7–14 |
|
|
Ширина реза, мм |
2 |
2,5 |
3,5 |
4,5 |
5,5 |
|
8 |
|
|||
К параметрам режима кислородной резки относятся: мощность подогреваемого пламени, давление (расход) режущего кислорода и скорость резки.
Мощность пламени характеризуется расходом горючего газа в единицу времени и зависит от толщины разрезаемого металла.
100