Материал: Методические указания к выполнению лабораторных работ по дисциплине «Технологические процессы и оснащение нетрадиционных методов обработки». Гунин В.И., Смоленцев В.П
Таблица 1.2
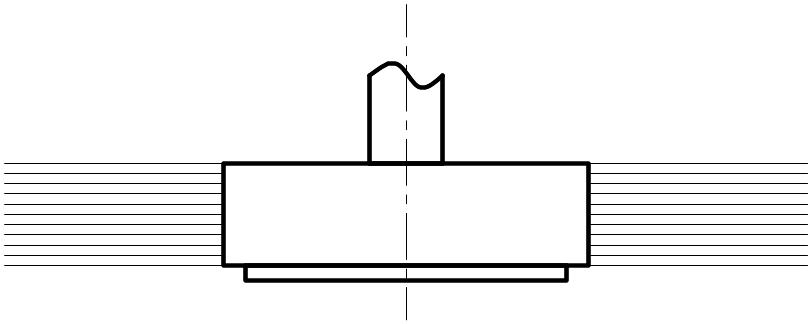
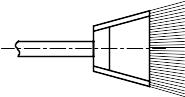
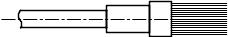
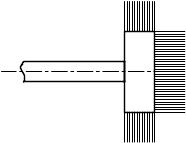
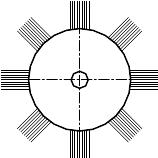
Конструкции щеток, применяемых для чистовой обработки
Наименование |
Эскиз |
Дисковые |
|
Чашечные |
|
Кисточковые |
|
Комбинированные |
|
Секционные |
|
Укринол имеет следующий состав:
1. Эмульсол ГОСТ 1975-53 - 4,0-5,0%,
2. Сода кальцинированная ГОСТ 1689-70 - 0,3-0,4%,
3. Фурацилин - 0,0025-0,0030%,
4. Формалин - 0,1%,
5. Гекохлорафен - 0,001%,
6. Вода до 100%.
Исходя из предварительных исследований был выбран оптимальный состав смеси:
97% Н20 + 3% Укринол 1.
Вместо Укринола может быть использована аналогичная СОЖ Аквол 6. С учетом вышеизложенного для обработки электродом-щеткой могут быть использованы следующие составы: растворы солей с добавлением диэлектрика, например 15-20% Na2CO3 + 15% масла "Индустриальное 20", а также смесь 97% Н2О + 3% Укринол 1 или Аквол 6.
1.4. Выбор режимов обработки
Электрод-щетка может быть использован для обдирки (черновой обработки) заготовок с большой исходной неравномерностью профиля. Рекомендуемые режимы обработки представлены в табл.1.3.
Таблица 1.3
Рекомендуемые режимы для черновой обработки
Наименование показателя |
Значение |
Напряжение, В |
8-12 |
Прижим щетки к заготовке, мм |
1,0-2,0 |
Скорость вращения щетки, м/с |
не менее 10 |
Диаметр щетки, мм |
200-300 |
Диаметр проволочки, мм |
0,45 - 0,8 |
Скорость перемещения стола, мм/мин |
60 - 1000 |
Движение заготовки и инструмента |
встречное попутное |
Время обработки |
зависит от размеров заготовки |
Выбор режимов зависит от величины
снимаемого припуска. Так, при увеличении
припуска назначается меньшая скорость
перемещения стола, выбирается меньший
диаметр щетки и больший диаметр проволочек
(с целью увеличения долей механической
и эрозионной составляющих процесса,
обеспечивающих высокий съем материала),
меньшее напряжение (чтобы избежать
прижогов), но увеличивается прижим щетки
к заготовке или число проходов щеткой.
При малом припуске целесообразно
выбирать небольшой прижим щетки к
заготовке и меньшие значения диаметра
проволочек, больший диаметр щетки, более
высокое напряжение и скорость перемещения
стола. В случае, когда необходимо
осуществить быстрый съем материала,
выбирается встречное движение щетки и
заготовки. Электрод-щетка может
использоваться для чистовой обработки
(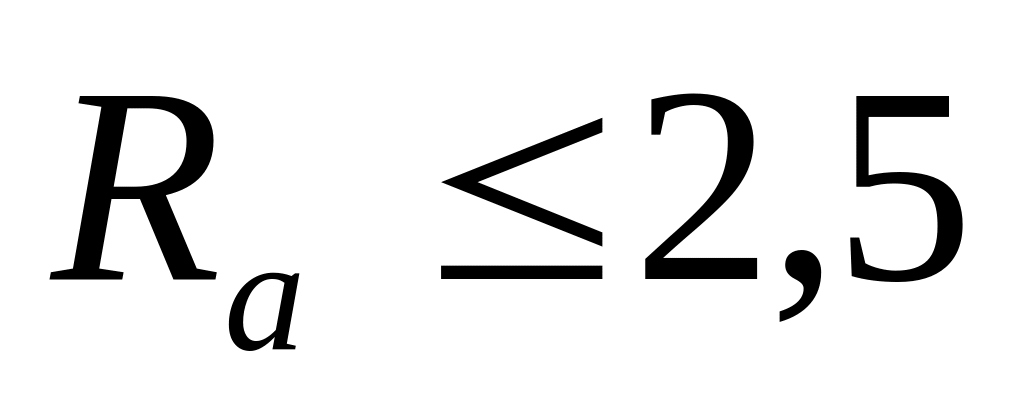 мкм) поверхностей, а также их полировки
(
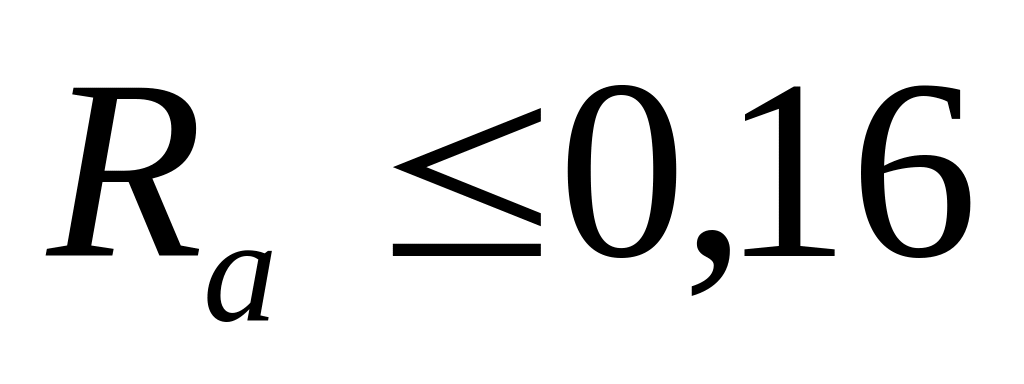 мкм). Режимы обработки для данных операций
приведены в табл. 1.4.
Таблица 1.4
Рекомендуемые режимы для чистовой обработки.
Наименование показателя |
Значение |
Напряжение, В |
5-9 |
Прижим щетки к заготовке, мм |
0,05 - 0,5 |
Скорость вращения щетки, м/с |
20 - 30 |
Диаметр щетки, мм |
300 - 350 |
Диаметр проволочки, мм |
0,1 - 0,4 |
Скорость перемещения стола, м/мин |
0,100 - 20 |
Движение заготовки и инструмента |
попутное |
Время обработки |
от размеров заготовки |
1.5. Порядок выполнения работы
1.5.1. Изучить технологическое оснащение комбинированной обработки электродом-щёткой. Сделать эскиз детали.
1.5.2. Затем преподаватель указывает участки, которые необходимо обработать.
1.5.3. Измерить шероховатость заготовки в местах обработки, нанести на эскиз заготовки. Шероховатость оценивают по эталонам шероховатости или с помощью профилографа-профилометра модели 252.
1.5.4. Взвесить заготовку и щетку. Записать вес в отчет.
1.5.5. Выбрать материал и конструкцию электрода-щетки, см.табл. 1.1 и 1.2. Занести результат в отчет.
1.5.6. Выбрать рабочие режимы обработки, см. табл. 1.3 и 1.4.
1.5.7. Установить заготовку на рабочем столе станка с непараллельностью относительно стола не более 0,2 мм.
1.5.8. Обработать заготовку (1 проход).
1.5.9. Измерить пятно контакта и занести результат в отчет.
1.5.10. Записать время обработки каждого участка заготовки, используя для этого секундомер.
1.5.11. Взвесить заготовку, используя для этого весы лабораторные ВЛА-200-М.
1.5.12. Измерить шероховатость поверхности по эталонам или с помощью профилографа профилометра модели 252. Если шероховатость соответствует требованиям чертежа, то расчетная скорость перемещения и выбранные режимы принимаются как рабочие. Если шероховатость поверхности выше, чем требуется в чертеже детали - в этом случае выполнить еще один проход, после чего произвести корректировку выбранных режимов обработки.
1.5.13. Взвесить щетку, вычислить износ щетки, рассчитать относительный износ щетки, который определяется по следующей формуле:
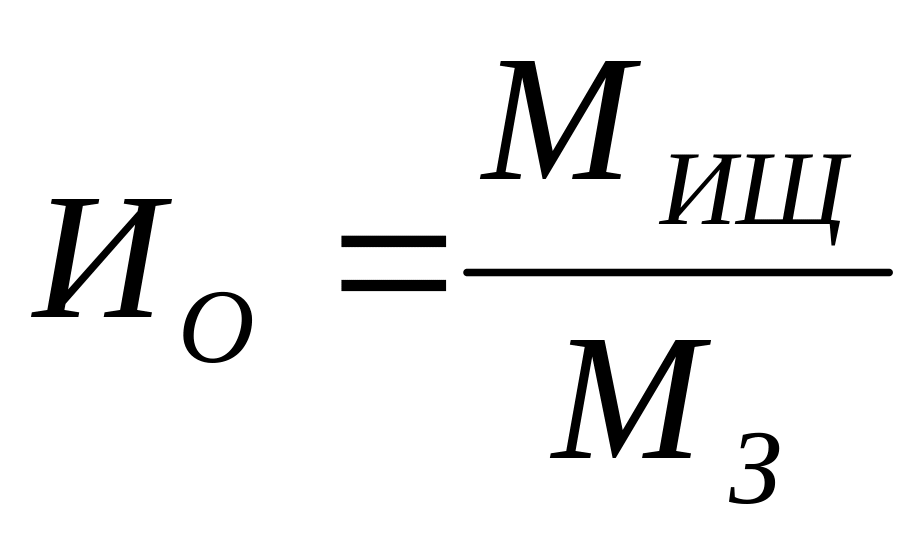 ,
где:
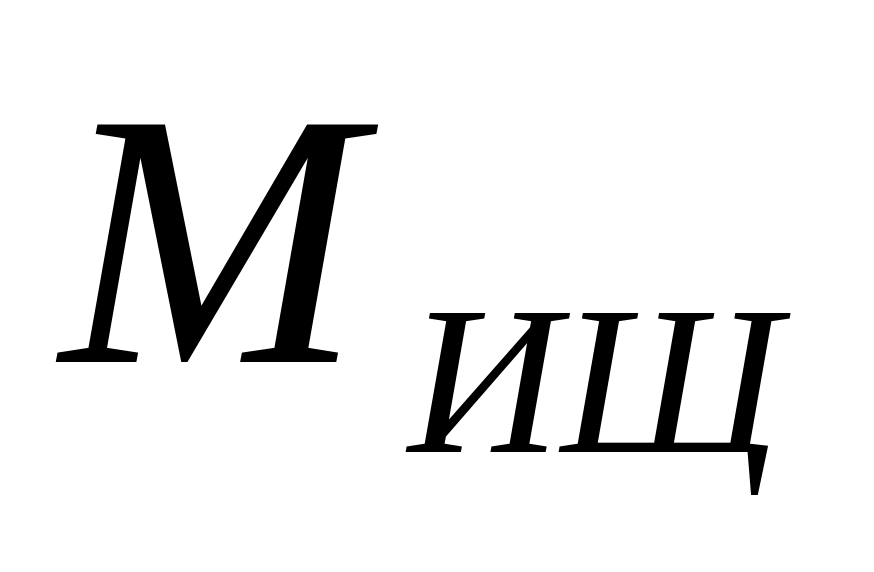 - массовый износ щетки, определяемый
как разность массы щетки до обработки
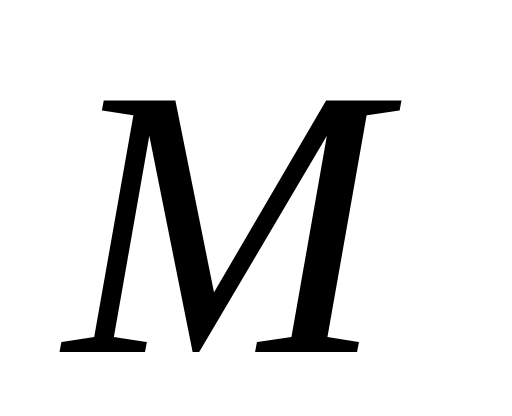 и после обработки
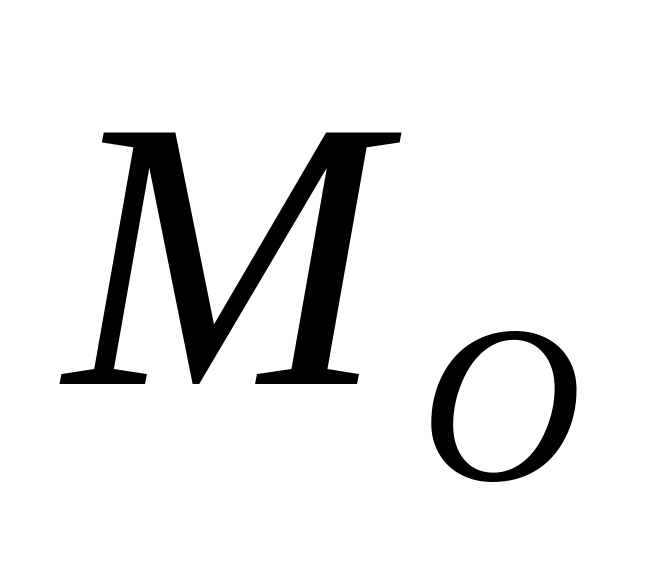 ;
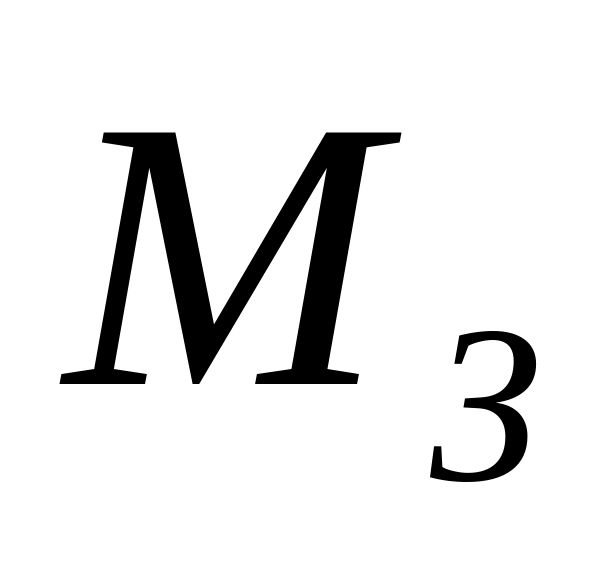 - масса материала снятого с заготовки.
Изучить характер износа (была ли отсечка, есть ли приваривание проволочек к заготовке, если да, то как это устранить?).
1.5.14. Сделать выводы о правомерности используемого технологического оснащения, предложенных режимов и дать рекомендации по месту использования метода.
1.5.15. Оформить отчет и сдать работу.
1.6. Контрольные вопросы
Область использования комбинированной обработки электродом-щеткой?
Какое технологическое оснащение необходимо для комбинированной обработки заготовок электродом-щёткой?
Какое используется оборудование для комбинированной обработки электродом-щёткой? Технические характеристики оборудования?
Какие виды электродов-щёток используются?
Особенности выбора рабочей среды для обработки электродом-щёткой?
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
Кириллов О.Н. Применение электрода-щётки в машиностроении. Сб. науч. тр. «Гибкоструктурные нетрадиционные технологии в машиностроении и приборостроении». Воронеж, ВГТУ, 1996, с. 72-76.
Справочник по электрофизическим и электрохимическим методам обработки. Под общей ред. Волосатова В.А. –Л.: Машиностроение 1988. – 719 с.
Попилов Л.Я. Электрофизическая и электрохимическая обработка материалов. Справочник. М.: Машиностроение 1982. – 400 с.
Лабораторная работа № 2
"ТЕХНОЛОГИЧЕСКОЕ ОСНАЩЕНИЕ ГАЛЬВАНО-МЕХАНИЧЕСКОГО НАНЕСЕНИЯ ПОКРЫТИЙ ПРИ РЕМОНТЕ"
Целью занятия является изучение технологического оснащения и проведение восстановления заданных участков детали, с нанесением хромового покрытия заданной толщины и качества гальвано-механическим методом.
Выполнение работы: (план занятия)
1. Ознакомление с уровнем усвоения студентами материала к занятию - 10 мин.
2. Изучение методических указаний - 25 мин.
3. Изучение технологического оснащения и проведение необходимых измерений, выбор инструмента, среды режимов обработки - 30 мин.
4. Обработка заготовки - 45 мин.
5. Контроль качества обработки - 25 мин.
6. Оформление отчета -30 мин.
7. Сдача его преподавателю - 15 мин.
ВВЕДЕНИЕ
Одним из наиболее распространенных покрытий, наносимых при ремонте, являются покрытия хромом. Однако существующие методы хромирования отличаются низкой производительностью при нестабильном качестве покрытий.
С этой точки зрения значительный интерес представляет процесс гальвано-механического хромирования (ГМХ), сущность которого заключается в механической обработке хромового покрытия в процессе осаждения.
Установлено, что предлагаемым методом ГМХ возможно получение качественных хромовых покрытий с повышенной адгезией к основе толщиной до 200 мкм на сторону, с более высокими физико-механическими свойствами, чем хромовые покрытия, полученные по стандартной технологии. Хромированные детали соответствуют 2-му классу точности.
В ходе исследований было выявлено, что производительность процесса ГМХ в несколько раз выше, чем при стандартной технологии, которая составляет 6-10 мкм/час. Шероховатость поверхности с исходной Ra 2,5 мкм понижается до Ra 0,02 мкм и менее.
Указанные свойства метода гальвано-механического хромирования позволяют использовать его в качестве финишного метода обработки и исключить последующую механическую обработку хромовых покрытий, что позволяет в значительной мере снизить затраты на производство, ликвидировать заболевания шлифовщиков, получить значительный экономический эффект за счет увеличения производительности труда, улучшения социально-гигиенических условий, возможности механизации гальванического производства.
2.1. Оборудование, приборы и схема обработки
1. Экспериментальная установка ГМХ.
2. Профилограф-профилометр модели 252.
3. Заготовки из сталей 30ХГСА, 30ХГСНА.
4. Микрокалькулятор.
5. Штангециркуль, микрометр.
6. Весы лабораторные ВЛА-200-М, класс точности 0,5 кг.
7. Спирт (10 г).
8. Салфетки.
9. Изолента полиэтиленовая.
10.Выпрямитель ВАКР-630/12.
Эксперименты по восстановлению деталей хромированием по методу ГМХ осуществляются на экспериментальной установке, предназначенной для гальвано-механического хромирования наружных цилиндрических поверхностей. На установке возможно широкое изменение давления инструмента, межэлектродного расстояния, температуры электролита, плотности тока.
Схема обработки представлена на рис. 2.1.
Технические характеристики установки:
максимальный диаметр штоков, мм |
150 |
максимальная длина штоков, мм |
300 |
частота вращения шпинделя, об/мин |
110 |
число двойных ходов инструмента в мин |
110 |
давление инструмента, Р МПа |
0,5-5,5 |
максимальный ток, А |
630 |
температура электролита, °С |
20-80 |
Установка, изображенная на рис. 2.2, включает в себя головку ГМХ (1), гальваническую ванну (2), оснащенную устройствами подогрева электролита и поддержания его постоянной температуры, а также источник питания (3). Головка ГМХ размещается на колонне (4), оснащенной устройством подъема и опускания ее в ванну с электролитом (5).
Головка ГMX включает в себя раму (6), на которой установлены электродвигатели привода шпинделя (7) и рамки возвратно-поступательного движения (8). Токоподвод на заготовку осуществляется меднографитовыми щетками через коллектор (9), закрепленный на шпинделе. Анодами (10) служат пластины из нерастворимого сурмянистого свинца с содержанием 4-6 % Sb .
Бак для электролита состоит из внутреннего бака, изготовленного из титанового сплава ОТ-4 и наружного бака, изготовленного из сплава 12X18H10T. Подогрев электролита хромирования, находящегося во внутреннем баке емкостью 50 куб. дм., осуществляется трубчатыми нагревательными элементами ТЭН, размещенными в наружном баке, заполненном водой.
2.2. Электролиты хромирования
Электролитическое осаждение хрома и получение хромовых покрытий - сложный физико-химический процесс, течение и результаты которого зависят от множества различных факторов: электролитов хромирования, режима электролиза, качества предварительной обработки покрываемой детали. Основным компонентом электролита, который применяется для хромовых покрытий, является оксид хрома (VI) - СrО3 (хромовый ангидрид).
В водном растворе он образует смесь, состоящую из
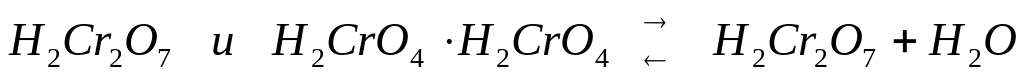
Электроосаждение хрома невозможно только из растворов одной хромовой кислоты, необходимо присутствие небольшого количества посторонних, так называемых активных анионов:
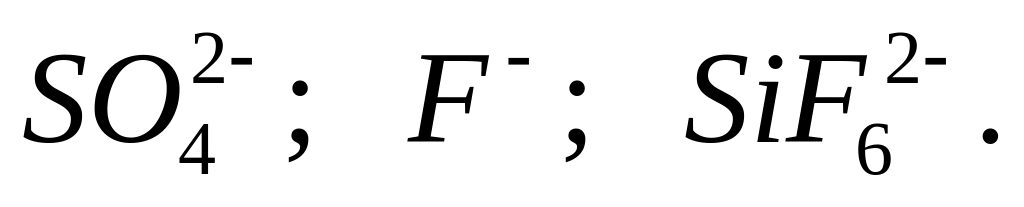
Наиболее широкое распространение получили хромовокислые электролиты, содержащие хром, кроме оксида хрома(VI), небольшие добавки серной кислоты - их называют стандартными или универсальными сульфатными электролитами (УСЭ). Выявлено, что для качественного покрытия необходимо соотношение концентраций трёхокиси хрома и серной кислоты, равное 100:10. Помимо оксида хрома (VI) и серной кислоты в электролите необходимо присутствие Сr3+, который образуется при восстановлении Сr6+ на катоде. Концентрация Сr3+, считая Сr2О3, должна быть не более 3-4 % от концентрации Сr6+, т.к. при сильном увеличении концентрация Сr3+ понижается электропроводность раствора и увеличивается напряжение на ванне.