Материал: Методические указания к выполнению лабораторных работ по дисциплине «Технологические процессы и оснащение нетрадиционных методов обработки». Гунин В.И., Смоленцев В.П
2.5. Контрольные вопросы
Область использования метода гальвано-механичес-кого нанесения покрытий?
Какое технологическое оснащение необходимо для гальвано-механического нанесения покрытий?
Какое оборудование используется для гальвано-механического нанесения покрытий? Технические характеристики оборудования?
Какие электролиты используются для гальвано-механического хромирования?
Какая схема обработки используется при гальвано-механическом нанесении покрытий?
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
Чижов М.И., Смоленцев В.П. Гальваническое хромирование деталей машин. Воронеж: ВГТУ, 1998, 162 с.
Справочник по электрофизическим и электрохимическим методам обработки. Под общей ред. Волосатова В.А. –Л.: Машиностроение 1988. – 719 с.
Попилов Л.Я. Электрофизическая и электрохимическая обработка материалов. Справочник. М.: Машиностроение 1982. – 400 с.
Лабораторная работа № 3
РАСЧЕТ ПАРАМЕТРОВ И ВЫБОР НАСОСА ДЛЯ ЭЛЕКТРОХИМИЧЕСКОЙ РАЗМЕРНОЙ ОБРАБОТКИ
Целью занятия является выбор технологического оснащения для электрохимической обработки (ЭХО)
Методика проведения занятия
Ознакомление с уровнем усвоения студентами материала к занятию - 10 минут.
Изучение методических указаний - 20 минут.
Подбор справочных материалов - 30 минут.
Выполнение расчетов и экспериментов - 70 минут.
Оформление отчёта - 35 минут.
Сдача отчета преподавателю - 15 минут.
Оборудование, приборы, инструмент
Станок модели СЭХО-901 с источником питания и пультом управления.
Секундомер.
Микрокалькулятор.
Заготовки для обработки.
ОБЩИЕ ПОЛОЖЕНИЯ
Экспериментально выявлено, что требуемая производительность и качество электрохимической обработки достигаются при определенном напоре насоса. Увеличение или снижение напора сверх допустимых отклонений вызывает снижение съема материала и качества обработанной поверхности.
На рис. 3.1 показана зависимость съёма материала от скорости течения электролита для конкретного случая обработки.
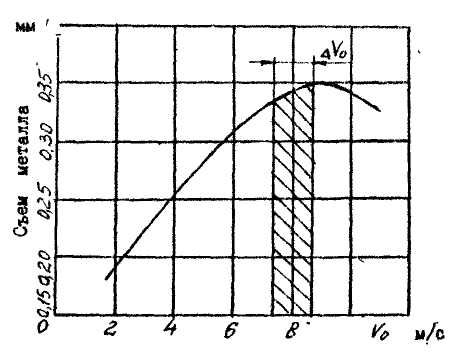
Рис. 3.1 Зависимость производительности обработки от скорости течения электролита
Материал детали – сталь 40ХНМА, электролит смесь 12% водного раствора хлористого натрия и 2% нитрата натрия, напряжение на электродах -12 В.
Наибольшее влияние на съем металла скорость потока электролита оказывает при малых величинах. При скорости 8,5 м/с для данного случая съём металла максимальный.
Дальнейшее повышение скорости может привести к снижению качества обработки.
Экстремальная точка перемещается по оси абсцисс /рис. 3.1/ с возрастанием напряжения, при снижении зазора и изменении других параметров процесса, поэтому целесообразно определить зону, которая расположена на ее круто восходящем участке в районе изменения скорости возрастания. Для конкретных случаев обработки следует рассчитать давление и расход электролита, что позволит выбрать насос имеющий достаточную для процесса обработки производительность и мощность, исключающую излишний расход энергии.
3.1. Технологическое оснащение для эхо
Структурная схема средств технологического оснащения для ЭХО приведена на рисунке 3.2, где:
источник питания;
токоподводы;
станок;
система контроля, регулирования и управления работой станка;
оборудование для хранения, подачи, сбора, очистки и регулирования параметров электролита;
электрод-инструмент;
обрабатываемая деталь.
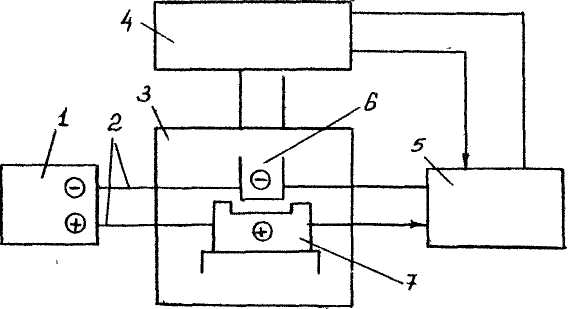
Рис. 3.2 Структурная схема средств технологического оснащения для ЭХО
В качестве экспериментальной установки использовался станок СЭХО-901, показанный на рис. 3.3.
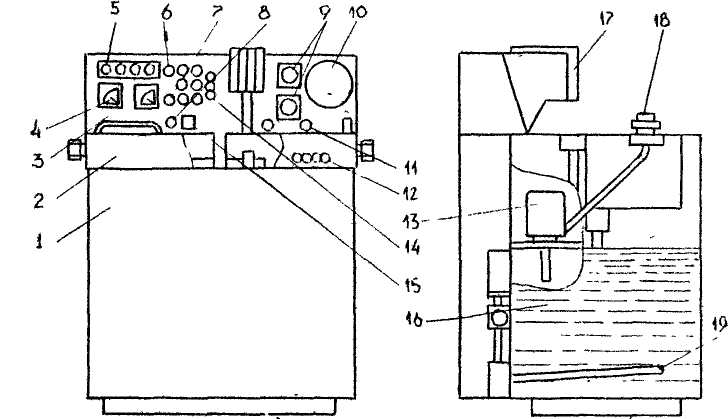
Рис. 3.3 Основные части станка СЭХО-901
Корпус 1 выполнен из коррозионностойкой стали. Его внутренняя полость служит ёмкостью для электролита 16. В корпусе установлен электродвигатель насоса 13. В ёмкости находится теплообменник 19, подключенный к магистралям холодной и горячей воды. Рабочий стол 2 станка выполнен из винипласта, в нем две емкости - для сбора электролита и промывки и пассивации деталей. На корпусе 1 установлен пульт управления 3 и штуцер 18 для подачи электролита в рабочую зону. На пульт управления вынесены указатели температуры электролита на входе в зазор 10, манометры 9 гидро- и пневмосистемы, указатель электропроводности 4, работы сети 6, цифровой индикатор времени обработки 5, ручка установки уровня электропроводности 7, разъемы 8, 11, 15 пневмо- и электросистемы, включатель в сeть 14, кнопки пуска и выключения 12, кронштейн для установки сменной технологической оснастки 17.
Технические характеристики станка приведены в тaб. 3.1.
Таблица.3.1
Технические характеристики станка модели СЭХО-901
Параметры |
Показатели |
- расход, л/мин
|
600 0-18 1-900
1,4 270 20 40 40 350 |
3.2. Расчет насоса для эхо
Как показывает опыт и результаты скоростных съемок процесса, значительное влияние на характеристики ЭХО оказывает гидродинамический режим, который в большой степени зависит от правильного выбора насоса.
Для подбора промышленного насоса необходимо рассчитать требуемые напор и подачу. Подачу насоса находят по следующей формуле:
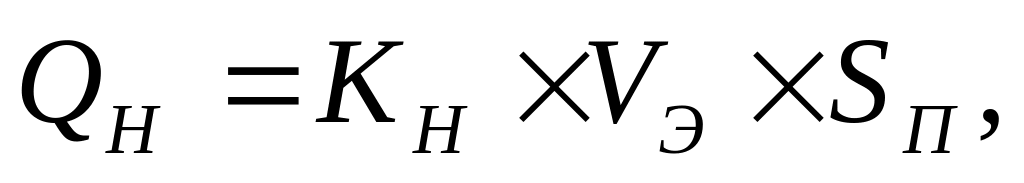 (3.1)
где Vэ - средняя скорость течения электролита /показатели выбирают из табл. 3.2/;
Sп - площадь поперечного сечения МЭП:
Кн - коэффициент, учитывающий степень износа насоса (новый, бывший в употреблении). Обычно Кн принимают в пределах 1,5... 2,0. Площадь сечения определяется по формуле:
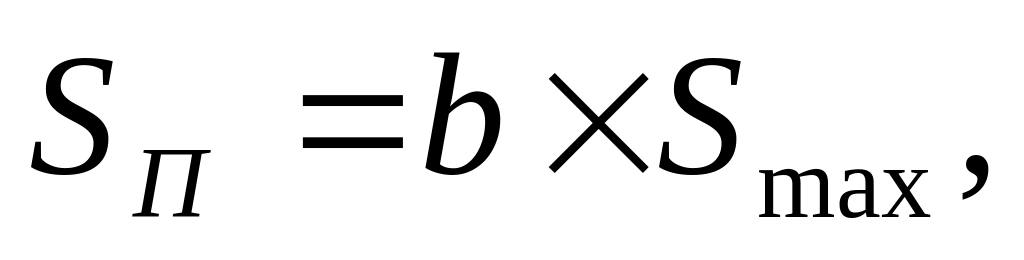 (3.2)
где b - длина обрабатываемого контура;
Smax - наибольший зазор между электродами.
Для схемы с неподвижными электродами учитывается и припуск на обработку z.
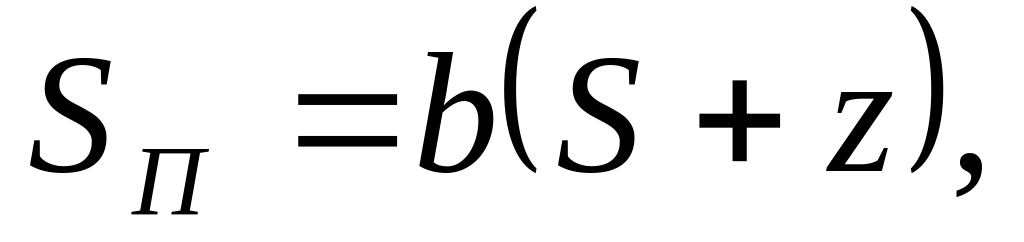 (3.3)
где S - начальный зазор.
По закону Гагена-Пуайзеля
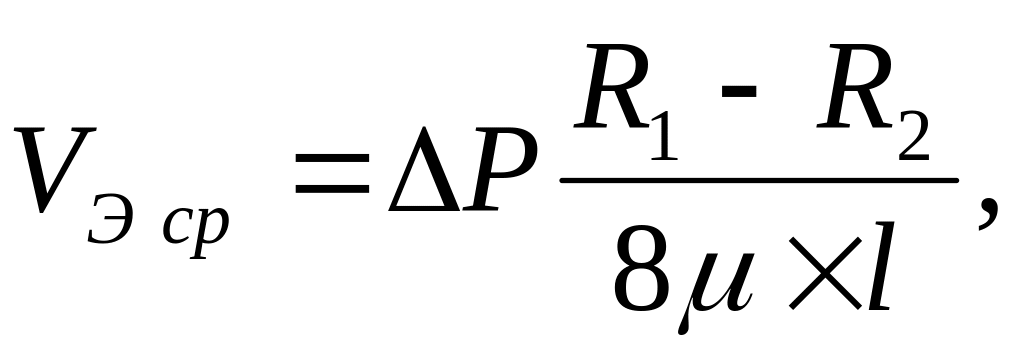
где ∆P - перепад давления на входе и выходе;
R1 - радиус трубы;
R2 - наружный радиус рабочей части электрода-инструмента;
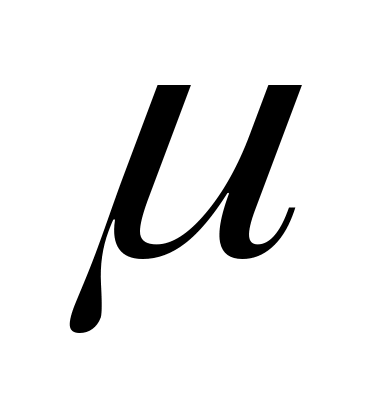 -
динамическая вязкость электролита;
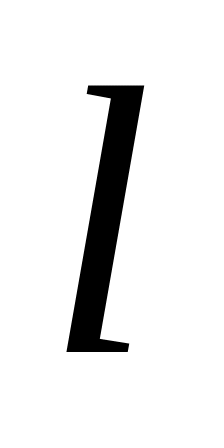 -
длина рабочей части электрода-инструмента.
Напор Н измеряется в метрах через перепад давления Р.
Н = 100 ∆P, /∆P в мПа /
Напор насоса Н находят по следующей Формуле:
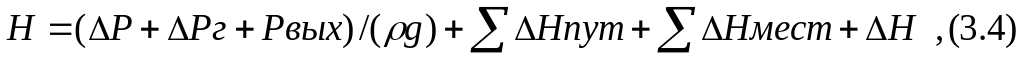 где ∆Р - перепад давлений на входе
в МЭП и на выходе из него;
∆Рг - перепад давления, необходимый для выноса газообразных продуктов обработки;
Рвых - противодавление на выходе из МЭП;
Нпут - путевые потери напора;
∆Нмест - местные потери напора;
∆Н - дополнительный напор;
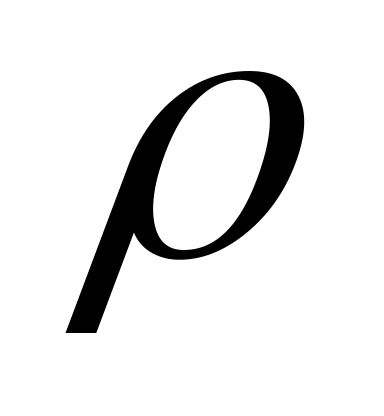 -
плотность жидкости;
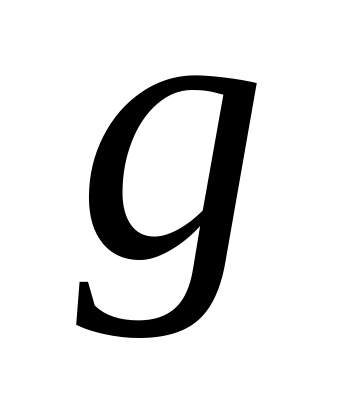 - ускорение свободного падения.
Перепад давления Р находят через среднюю скорость электролита Vэ:
1) если обрабатываемый участок имеет
небольшую длину (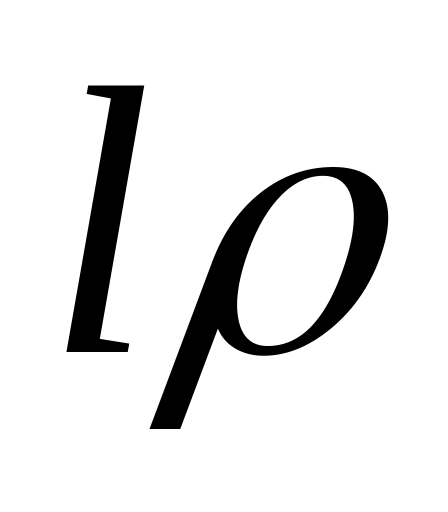 <300S,
где S - размер зазора) и плоскую форму,
то используют следующую формулу:
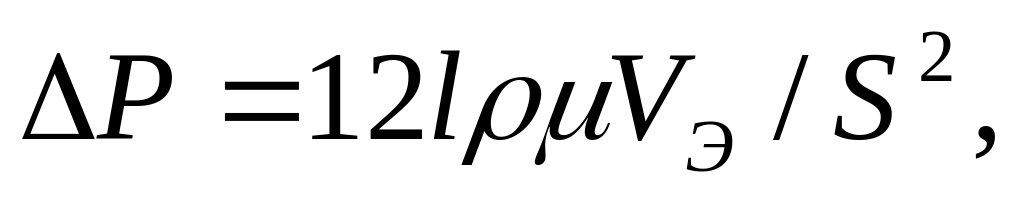 (3.5)
где -- динамическая вязкость
2) если обрабатывают круглые отверстия радиусом R электродом-инструментом, расположенным концентрично заготовке, то используют формулу, приведенную ниже:
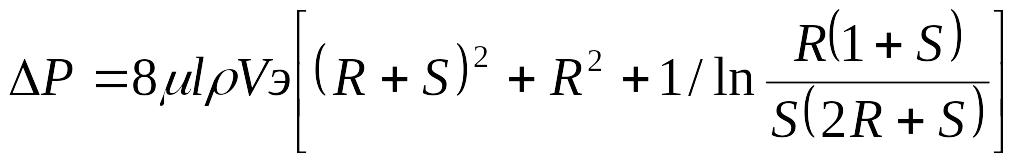
, (3.6)
Если сечения имеют форму овала, эллипса, многогранника, то расчет средней скорости течения электролита выполняют с помощью вычислительной техники.
В соответствии с (3.4) перепад давления ∆Рг находят по формуле
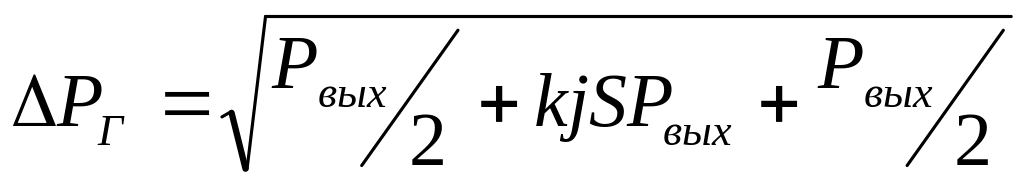 ,
(3.7)
где k=0,11...0,12 - коэффициент, учитывающий соотношение между объёмом (твердых и газообразных) продуктов обработки:
j - плотность тока на аноде;
S - площадь обрабатываемой поверхности.
Противодавление на выходе электролита из зазора необходимо для устранения разрыва струи. Для прошивания и протягивания
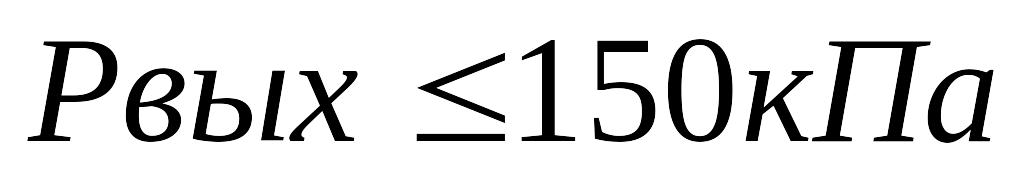 ;
при точении и при обработке неподвижными электродами
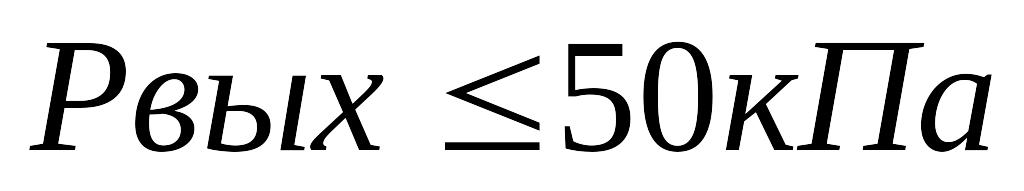 .
В зависимости от схемы обработки давление электролита приведено в табл. 3.3.
Путевые потери ∑∆Нпут зависят от конструкции трубопроводов, их длины, скорости и вязкости электролита и рассчитываются для конкретных установок по уравнениям гидродинамики.
Местные потери напора считают по значениям коэффициентов местных сопротивлений ξ трубопровода и скорости жидкости:
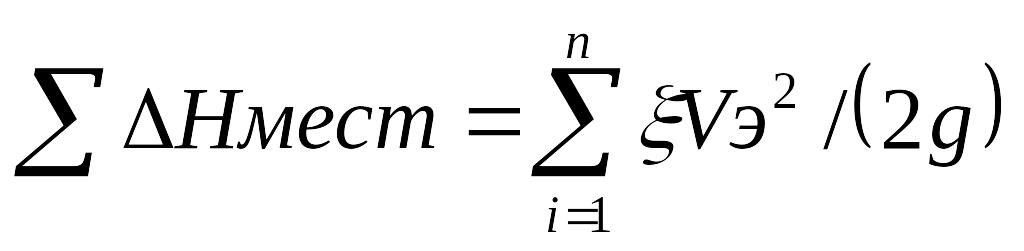
, (3.8)
где g - ускорение свободного падения.
Путевые и местные потери не рассматриваются, так как в принятой системе они пренебрежимо малы.
Дополнительный напор Н зависит от высоты Н1 расположения насоса относительно заготовки и положения заготовки при обработке Н2.
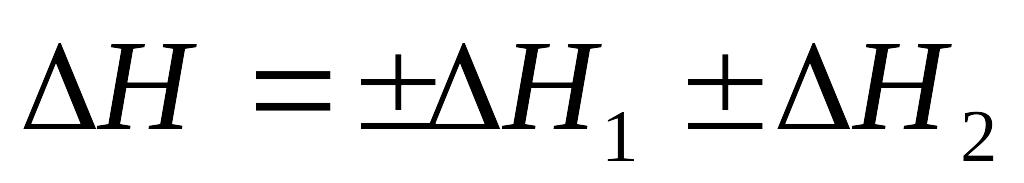 ,
Знак "+", если заготовка расположена выше насоса и подвод электролита через нижний конец заготовки. Если заготовка длиной L3 установлена под углом α к горизонтали, то
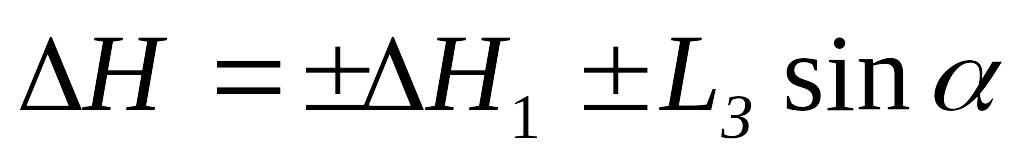 .