Материал: Методические указания к выполнению лабораторных работ по дисциплине «Технологические процессы и оснащение нетрадиционных методов обработки». Гунин В.И., Смоленцев В.П
По концентрации оксида хрома (VI) и серной кислоты различают 3 вида электролитов, характеристики которых приведены в табл. 2.1. Наиболее часто используют электролиты со средней концентрацией, они обладают следующими достоинствами:
1. Достаточно высокий выход по току - 13-15 %.
2. Большой выбор интервала плотности тока для получения хорошего покрытия.
Но эти достоинства тонут в целом ряде недостатков, которые были выявлены в процессе эксплуатации этих электролитов:
- низкий и непостоянный выход хрома по току;
- недостаточная износостойкость осадков;
- пористость осадков, вызывающая течь по хрому;
- ограниченная толщина осадка;
- низкая защитная способность покрытия от коррозии;
- низкая рассеивающая способность;
- сложность и длительность анализов и корректировок электролита.
В настоящее время ведутся работы по устранению данных недостатков за счет уменьшения концентрации оксида хрома (VI) до 75-150 г/л, применения больших плотностей тока до 200 А/дм2 и выше, применения переменной полярности и др. А с другой стороны ведется поиск и создание новых электролитов хромирования.
Начиная с конца 50-х годов, в литературе появляются сообщения о разработках высокопроизводительных (выход по току - 20-22 %) саморегулирующихся электролитов (СЭ), способных автоматически поддерживать определенное соотношение между компонентами в растворе (2, 3, 4).
В настоящее время существует много различных СЭ, созданных при добавлении мелкодисперсных частиц, трудно-растворимых солей и комплексообразующих ионов, например: SiSO4, K2SiF6, CaSiF6, Ti2(SiF6)3, CaF6. Эти и другие добавки производят ускоряющее воздействие на процессы, происходящие при электроосаждении хрома, или поддерживают в определенном состоянии в процессе электролиза активированную поверхность катода.
Таблица 2.1
Виды хромовых электролитов
Тип электролита |
Содержание, г/л |
Характерные особенности |
|
H2CrO4 |
H2SO4 |
||
Разбавленный |
150-175 |
1,5-1,75 |
Выход по току 16-18 %, рассеивающая способность и твердость осадков наиболее высоки. Соотношение CrO3:H2SO4меняется быстро. |
Стандартный |
220-250 |
2,2-2,5 |
Выход по току 12-14 %. Рассеивающая способность средняя. Широкий рабочий интервал получения блестящих осадков. Колебания в соотношении CrO3:H2SO4 небольшие. |
Концентрированный |
275-300 |
2,75-3,0 |
Выход по току 8-10 %. Рассеивающая способность наиболее низкая. Электролит устойчив по составу. Осадки получаются блестящими в широком рабочем интервале. Осадки отличаются наиболее низкой твердостью. |
Несмотря на то, что производительность СЭ больше УСЭ в 1,4 раза, выход по току - 20-22 %, колебание температуры меньше отражается на качестве осадка и сам осадок с меньшей пористостью, тем не менее и в этих электролитах наблюдается ряд недостатков: отдельные участки, которые не покрываются хромом, растравливаются электролитом; кроме того, электролит сильно агрессивен и по отношению к свинцу, который используется в качестве анода. В табл. 2.2 приведены основные характеристики электролитов хромирования, применяемых помимо стандартного.
2.3. Выбор режимов обработки
Процесс гальвано-механического хромирования может быть использован как для получения беспористых покрытий, применяемых в пневмо- и гидросистемах, так и для получения хромовых покрытий с разветвленной сеткой пор и трещин, нанесение которых необходимо, например, в автомобильной промышленности при производстве деталей тепловых двигателей.
В зависимости от типа покрытия, которое необходимо получить, назначают различные режимы хромирования.
В табл. 2.3 приведены режимы хромирования для получения беспористых покрытий; в табл. 2.4 приведены режимы хромирования для получения пористого покрытия; в табл. 2.5 - режимы декапирования.
Необходимо отметить, что декапирование детали осуществляется непосредственно в ванне с электролитом на обратной полярности до нанесения хрома в течение 40-60 с, на режимах, представленных в табл. 2.5 независимо от типа покрытия, которое необходимо получить.
2.4. Порядок выполнения работы
1. Изучить технологическое оснащение для гальвано-механического нанесения покрытий. Измерить штангециркулем и микрометром размеры детали, выданной преподавателем для обработки и занести ее эскиз в тетрадь. На эскизе отметить участки детали, подлежащие обработке, согласно заданию преподавателя.
2. Измерить шероховатость поверхности, предназначенной для нанесения покрытия, на профилографе-профилометре мод. 252 или по эталонам. Занести полученные данные на эскиз детали.
3. Получить задание у преподавателя на тип наносимого покрытия.
4. Исходя из типа наносимого покрытия выбрать режимы обработки по табл. 2.3, 2.4, 2.5.
5. Исходя из типа наносимого покрытия выбрать рабочую среду, пользуясь разделом 2 и табл. 2.1 и 2.2.
6. Монтировать деталь на приспособление и изолировать поверхности неподлежащие хромированию полиэтиленом и изолентой.
7. Монтировать приспособление с деталью на шпиндель установки.
8. Смочить салфетку спиртом и обезжирить химически поверхности детали, подготовленные под нанесение покрытия.
9. Опустить установку в ванну хромирования так, чтобы зеркало электролита находилось на 50-80 мм выше верхней границы участка, предназначенного для нанесения покрытия. Дать детали прогреться в рабочей среде в течение 5-8 мин.
10. Рассчитать силу тока при обработке:
а) декапирование - используя табл. 2.5
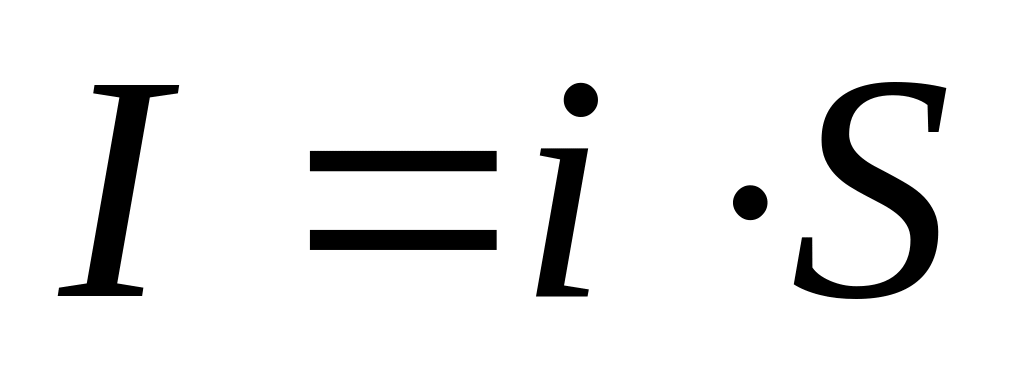 ,
где: i - плотность тока,
S - площадь детали, подвергаемая обработке.
б) хромирование - используя табл. 2.3, 2.4 в зависимости от типа наносимого покрытия
где: i - плотность тока,
S - площадь детали, подвергаемая обработке.
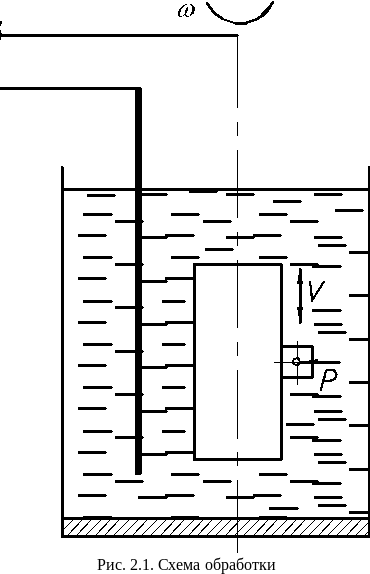
11. Нанести покрытие на деталь при помощи установки ГМХ для чего:
а) включить главное вращение шпинделя, обеспечивающего вращательное движение детали;
б) подать ток для декапирования детали на установку, согласно расчета по п.10а;
Таблица 2.2
Электролиты хромирования
Наименование |
Назначение |
Преимущества |
Недостатки |
1 |
2 |
3 |
4 |
Фторидные электролиты |
Получение износостойких покрытий |
-возможность ведения процесса при комнатной температуре; -хорошая рассеивающая способность; -малая критическая плотность тока; -высокий выход по току; -хромовые покрытия пластичные; -низкие
|
-высокая агрессивность; -формирование на анодах фторидной пленки; -осадки хрома имеют низкую твердость. |
Саморегулирующиеся электролиты |
Получение декоративных твердых износостойких покрытий |
-стабильность состава; -достаточно высокая скорость осаждения покрытий; -практическая независимость выхода по току от iк и t; -широкий интервал изменений при получении блестящих покрытий. |
-достаточно высокая агрессивность; -перед хромированием необходим прогрев электролита в течение 2-3 ч. при постоянном перемешивании; -при снижении температуры ниже 50оС наблюдается сильная шероховатость покрытия; необходимость частого контроля за химическим составом эл-та и его корректировка. |
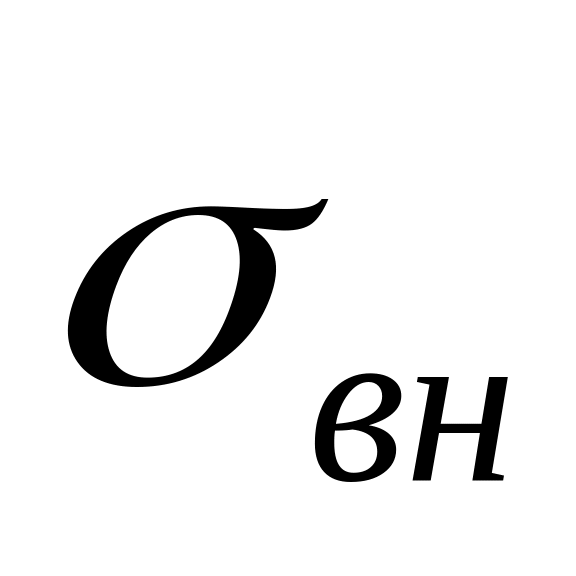 в хром. покрытии.
Продолжение табл. 2.2
1 |
2 |
3 |
4 |
Тетрахро-матные электролиты |
Только для защитно-декоративных покрытий |
-высокая рассеивающая способность; -выход по току более 30%; -возможность хромирования при комнатной температуре; -высокая пластичность осадков; -хорошая защитная способность. |
-необходимость механической обработки после гальванического осаждения; -высокие требования к стабильности работы источника питания. |
Электролиты с добавками цинка и кадмия |
Для нанесения износостойких покрытий на детали, работающие в агрессивной среде |
-не требуют особого контроля при ведении процесса. |
- вреден для работающего персонала; -хромовые покрытия содержат примеси других металлов в значительном количестве. |
в) включить вспомогательное движение инструмента, обеспечивающего возвратно-поступательное движение обрабатывающих брусков и изменить силу тока на детали, согласно расчета по п.10б, предварительно поменяв полярность источника тока на прямую;
г) установить при помощи специального приспособления необходимое давление инструмента Р, выбранное предварительно из табл. 2.3, 2.4 исходя из типа наносимого покрытия;
д) продолжительность процесса по времени определяется преподавателем.
Занести данные обработки в табл. 2.6.
Таблица 2.3
Режимы хромирования
Наименование показателей |
Цифровые значения |
плотность тока, i кА/м2 |
10 |
температура электролита, t °С |
62-64 |
давление инструмента, Р МПа |
0,9-1,0 |
частота вращения детали, Vо об/мин |
100-120 |
скорость возвратно-поступательного движения инструмента, V дв.х./мин |
100-120 |
Таблица 2.4
Режимы хромирования
Наименование показателей |
Цифровые значения |
плотность тока, i кА/кг |
12 |
температура электролита, t °С |
65-67 |
давление инструмента, Р МПа |
0,2-0,4 |
частота вращения детали, Vо об/мин |
100-120 |
скорость возвратно-поступательного движения инструмента, V дв.х/мин |
100-120 |
Таблица 2.5
Режимы хромирования
Наименование показателей |
Цифровые значения |
плотность тока, i кА/м2 |
0,5-1,0 |
температура электролита, t °С |
62-67 |
Таблица 2.6
Результаты измерений
t1 |
t2 |
d1 |
d2 |
Iд |
Ik |
|
|
|
|
|
|
где: t1 - время начала процесса нанесения покрытая;
t2 - время окончания нанесения покрытия;
d1 - диаметр детали до нанесения покрытия;
d2 - диаметр детали после нанесения покрытия;
Iд - расчетная сила тока при декапировании;
IК - расчетная сила тока при хромировании.
12. По истечении времени, необходимого для нанесения покрытия, отключить питание установки и источник тока. Вынуть установку из ванны и демонтировать деталь.
13. Промыть деталь в холодной воде.
14. Замерить микрометром размеры детали в месте нанесения покрытия и занести данные в табл. 2.6.
15. Рассчитать скорость хромирования при восстановлении деталей по методу ГМХ по формуле:
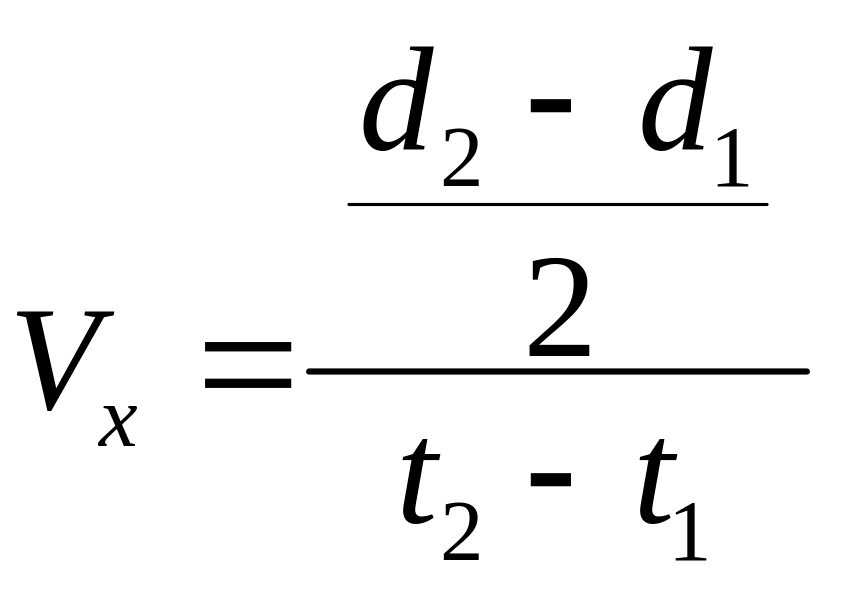 ,
где: Vх - скорость хромирования;
d1 - диаметр детали до нанесения покрытия;
d2 - диаметр детали после нанесения покрытия;
t1 - время начала процесса нанесения покрытия;
t2 - время окончания процесса нанесения покрытия.
16. Сравнить полученные значения скорости хромирования по методу ГМХ со скоростью при стандартном хромировании. Сделать выводы.
17. Оформить отчет в тетради.