Материал: Методические указания к выполнению практической работы по дисциплине «Проектирование машиностроительного производства» для бакалавров. Кириллов О.Н., Сай В.А
2.4. Расчет площадей
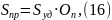
где
Sуд
-
удельная производственная площадь на
единицу оборудования в м2,
Syd
-корректируется
планировкой, Оп
- принятое
количество оборудования;.
Площадь
вспомогательных и складских помещений
принимают
по таблице 4 и таблице 5.
Таблица 4
Нормы удельной площади на единицу оборудования
Станки (установки) |
Удельная норма на единицу оборудования |
Станки (установки) ЭХО при централизованной системе подачи и очистки электролита |
12-20 |
Оборудование ультразвуковой промывки |
18-20 |
Оборудование централизованной системы снабжения электролитом |
80-80% от площади, занятой ЭХО |
Таблица 5
Нормы для расчета вспомогательных помещений
Наименование помещений |
Количество единиц основного оборудования в цехе |
Нормы площади, м2 |
Помещения для приготовления концентрированного раствора электролита
|
до 10 11-20 21-50 более 50 |
36 54 72 108 |
Мастерская механика, РЕМПРИ и профилактического ремонта насосов и фильтров |
от 80 и более |
72 |
Мастерская для ремонта контрольной оптики |
20 и более |
25-30 |
Помещение дежурного электрика и слесаря |
от 20 и более |
12-16 |
Таблица 6
Нормы на проектирование складских помещений
Наименование помещений |
Площадь, м2 |
|
Количество единиц основного оборудования |
||
От 10 до 30 |
30 и более |
|
ПРОСК |
18-21 |
0,6-0,8 на единицу основного оборудования
|
Кладовая инструмента и приспособлений |
12-15 |
0,64-0,8 на единицу основного оборудования |
Продолжение табл.6 |
||
Кладовая запчастей к оборудованию |
12-15 |
0,4-0,5 на единицу основного оборудования |
Помещение для сбора и оправки «шлама» |
15-18 |
10,5-0,6 на единицу основного оборудования |
Кладовая вспомогательных материалов |
8-10 |
0,25-0,35 на единицу основного оборудования |
Кладовая для хранения соли и химикатов |
12-15 |
0,4-0,5 на единицу основного оборудования |
Изолятор брака |
8-10 |
0,3-0,5 на единицу основного оборудования |
2.5. Расчет штатов
Количество производственных рабочих, непосредственно связанных с выполнением операций, рассчитывается по формуле [5]:
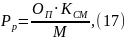
где

 количество единиц принятого основного
оборудования;

 коэффициент сменности производственных
рабочих (принимать при расчетах

 );
М –
коэффициент многостаночности обслуживания
принимать по таблице 7.
Основные категории рабочих принимаются в проекте в процентном отношении к производственным рабочим по таблице 8 и таблице 9.
Таблица 7
Значение коэффициента многостаночности
Длина обрабатываемой поверхности, мм |
Коэффициент многостаночности М |
20 до 80 80 до 160 160 до 300 300 до 700 |
2 3 4 5 |
Таблица 8
Удельная доля работающих в % к производственным рабочим
Категория работающих Производственные рабочие |
Количество работающих, % |
|||
|
мужчин 50 |
женщин 50 |
в конторе |
в цехе 100 |
Вспомогательные рабочие |
60 |
40 |
- |
100 |
ИТР |
60 |
40 |
70 |
30 |
СКП |
20 |
80 |
90 |
10 |
МОП |
20 |
80 |
90 |
10 |
Таблица 9
Распределение работающих по категориям санитарного
обслуживания
Категория санитарного обслуживания |
Наименование групп работающих |
1а |
ИТР и СКП, работающие в конторских помещениях |
1б |
Рабочие отделений ультразвуковой промывки деталей, ИТР и контролеры, работающие на производственных участках, работники складов ПРОСК и кладовых |
1в |
Работающие на участках ЭХО, наладчики станков, рабочие мастерской механика, рабочие РЕМПРИ и профилактического ремонта насосов и фильтров, дежурные электрики и слесари |
IIв |
Работающие в помещениях централизованной системы снабжения электролитом установок ЭХО, рабочие отделения приготовления концентрированного раствора электролита, МОП |
IIг |
Работающие в помещениях для хранения соли и химикатов |
2.6. Компоновка и планировка участка (цеха) ЭХФО
Вопрос размещения электрохимического оборудования в производственных корпусах является весьма своеобразным.
Главное своеобразие процесса заключается в том, что при электрохимическом анодном растворении металла в рабочей камере выделяется газообразный водород, вымывается электролитом и по трубопроводам поступает в центрифуги и баки.
Таким образом, при идеальном техническом решении помещение должно быть не только изолировано, но и оторвано от основного корпуса, объемы его должны выполняться ниже уровня пола основного цеха для слива самотеком электролита со "шламом" и водородом по системам трубопроводов в центрифуги. Основной цех электрохимической обработки и тем более помещение очистки электролита - места возможного скопления водорода. Не желательно размещение отделения очистки в подвальном помещении под оборудованием или под ногами работающих. Вариантом компоновки и планировочных решений является пример, приведенный на рисунке.
Оборудование для приготовления и снабжения электролитом станков ЭХО размещается в подвале (см. рисунок), вынесенном за периметр станочного участка. Вход в подвал предусмотрен через станочный участок. Приготовление электролита происходит следующим образом: поваренную соль с автомашины через люк (в районе приготовления электролита) сгружают в бункер. Из бункера соль поступает в солерастворитель 6, где происходит растворение соли в воде до насыщения. Для ускорения растворения применяется барботаж.
Из солерастворителя раствор насосом перекачивается в бак для хранения электролита 7. Затем из бака концентрированного раствора электролита он перекачивается в бак расходного электролита 8, где разбавляется водой до 10-18%-ной концентрации. Из бака 8 электролит забирается центробежными насосами 11 и под давлением подается к электрохимическим станкам 1-3, где происходит процесс обработки. Отработанный электролит через теплообменник сливается в один из баков 8. В процессе работы электролит загрязняется и для его очистки включаются центрифуги 11. Загрязненный электролит забирается из середины ванны со дна.
Для предотвращения оседания шлама в ваннах смонтированы барбатеры с подачей сжатого воздуха. Очищенный электролит самотеком сбрасывается в ванны. Шлам пока собирается в бочки, установленные под центрифугами. Бочки при помощи гидроподъемника через люк подаются для эвакуации на автомашину.
Можно рассматривать вариант размещения оборудования и служб централизованной системы снабжения электролитом в одном корпусе, но при условии разделения капитальной стеной участка станков и участка снабжения электролитом.
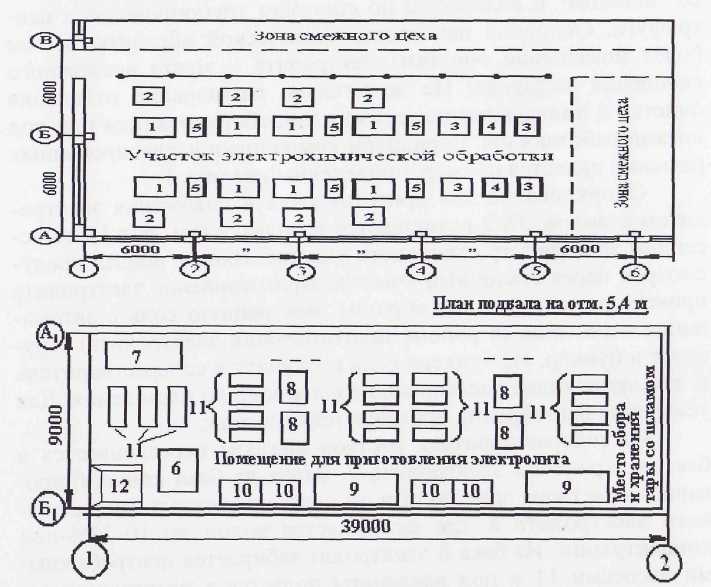
Схема компоновки помещений и планировки оборудования цеха электрохимической обработки:
1 - станки и установки ЭХО; 2 - источники питания; 3 -станок ЭХО; 4 - источники питания; 5- место для контрольных приборов; 6-установка для растворения соли; 7-бак-накопитель для концентрированного раствора электролита; 8-бак для электролита; 9- бак-отстойник; 10- центрифуга; 11-центробежный насос; 12- теплообменник
3. ПОРЯДОК ВЫПОЛНЕНИЯ ПРАКТИЧЕСКОЙ РАБОТЫ
Практическая работа по технологии планировки участка цеха состоит из расчётной и графической частей и включает:
- определение типа производства на основании производственной программы изготовления деталей и последовательности операций (МК) обработки детали; результаты расчетов сводятся в таблицу 10:
Таблица 10
Марка станка |
Расчеты |
Результаты |
1 |
2 |
3 |
|
Т1 = … Сp1 = … Кзаг1 = … |
Т1 = … Сp = … Спp = … Кзаг = … |
расчет количества производственного оборудования; результаты расчетов сводятся в таблицу 11;
по каталогам механообрабатывающего оборудования и технической литературе определяют максимальные габариты каждого станка и общую площадь, занимаемую всеми станками; результаты выбора технических характеристик и площадь станков представляются в таблице 11:
Таблица 11
Тип станка |
Марка станка |
Кол-во станков, шт. |
Габариты в плане (BxL), мм |
Площадь 1 станка, мм2 |
Суммарная площадь станков, мм2 |
1 |
2 |
3 |
4 |
5 |
6 |
|
|
|
|
|
|
Общая площадь станков на участке мм2 |
|
||||