Материал: Н.Н. Акифьева. Метрология, стандартизация и сертификация
Типовые характеристики первой группы нормируют как номинальные характеристики средств измерений данного типа. Формой представления номинальных характеристик являются формулы, таблицы, графики. Линейную функцию преобразования, проходящую через начало координат, допускается представлять коэффициентом преобразования в виде числа.
Характеристики второй группы (характеристики погрешности) нормируют путем установления пределов допускаемых характеристик погрешностей, за которые не должны выходить значения индивидуальных характеристик погрешностей каждого экземпляра измерительных средств данного типа. Пределы допускаемых характеристик погрешностей представляют числом или функцией (формула, таблица, график) входного или выходного сигнала. Одной из форм выражения характеристик второй группы является класс точности, о котором пойдет речь далее.
Таким образом, для конкретных экземпляров средств измерений нормируют пределы (граничные характеристики), в которых должна находится индивидуальная характеристика при предусмотренных условиях применения средств измерений.
Метрологические характеристики нормируются раздельно для нормальных и рабочих условий применения средств измерений. Нормальными условиями являются: температура (205)оС, атмосферное давление 84 … 106 кПа, относительная влажность 30…80%. Рабочие условия отличаются от нормальных более широкими диапазонами влияющих величин.
Учет всех нормируемых метрологических характеристик измерительных средств оправдан при измерениях с повышенной точностью. При измерениях на производстве, в учебных лабораториях достаточно оценить инструментальную составляющую погрешности измерений, которая расчитывается по информации о нормированных значениях погрешности средства измерения.
Основная погрешность средств измерений определяется использованием их в нормальных условиях.
Дополнительная обусловлена выходом значений влияющих величин (температура, давление и др.) за пределы нормальных значений.
Отметим еще раз, что погрешность средств измерений, согласно ГОСТ 8.009-84, нормируется с разбивкой на систематическую и случайную. Характеристику погрешности без разбивки на случайную и систематическую разрешается нормировать для средств измерений, случайная составляющая погрешности которых пренебрежимо мала. При отсутствии разбивки на систематическую и случайную, погрешность именуется просто «погрешность», а ее нормированное значение – «допускаемый предел погрешности». Допускаемый предел основной погрешности представляет собой границы интервала, в котором значение характеристики любого экземпляра средств измерения данного типа должно находится с вероятностью близкой к Р=1 при использовании средств в нормальных условиях.
Точность большинства типов технических средств измерений характеризуется допускаемым пределом основной погрешности, формой выражения которого является класс точности.
Класс точности назначается в соответствии с ГОСТ 8.401-80 «ГСИ. Классы точности средств измерений» [8]. Стандарт полностью соответствует международной рекомендации МОЗМ №341. Далее рассматриваются основные положения стандарта.
Средствам измерений присваиваются классы точности, выбираемые из ряда:
К = (1,0; 1,5; 2,0; 2,5; … 6,0)10n, где n = 1; 0; -1; -2.
Чем меньше число, обозначающее класс точности средств измерений, тем меньше пределы допускаемой основной погрешности.
Абсолютная погрешность измерений определяется разностью измеренного значения хизм и действительного значения хд измеряемой величины: = хизм – хд. Пределы допускаемой абсолютной основной погрешности устанавливаются формулами:
= а или = (а + вх), (4.12)
где х – значение измеряемой величины; а и в – положительные числа.
Пределы допускаемой приведенной основной погрешности определяются
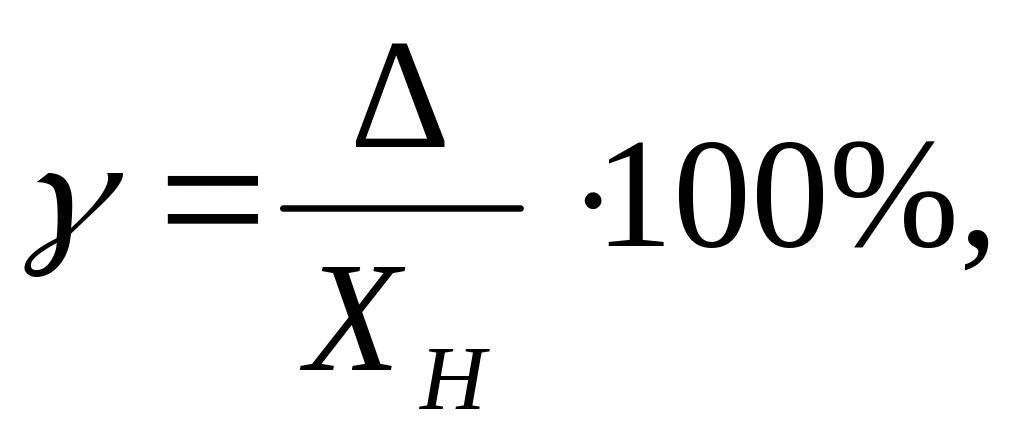 (4.13)
где ХН – нормирующее значение измеряемой величины (разность между верхним и нижним значениями шкалы прибора).
Пределы допускаемой относительной основной погрешности определяются
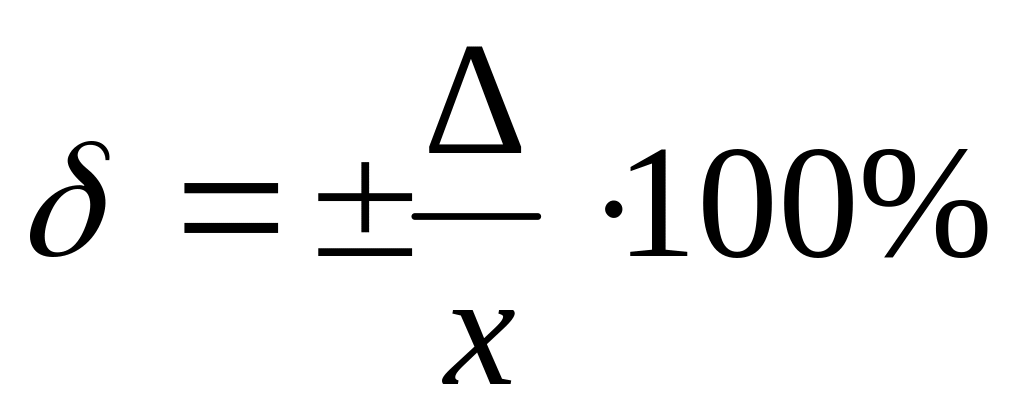 или
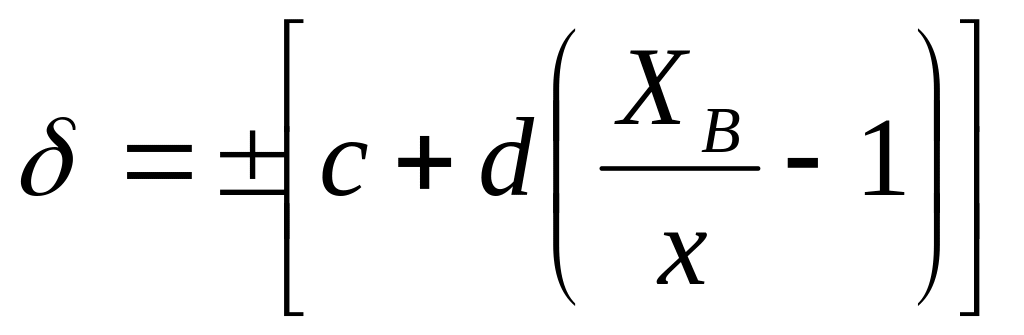 %, (4.14)
где х – показания прибора; ХВ – верхний предел измерений; с и d – положительные числа.
Приведенная
погрешность выражается в процентах, но
не является относительной погрешностью.
Имея предел допускаемой приведенной
погрешности
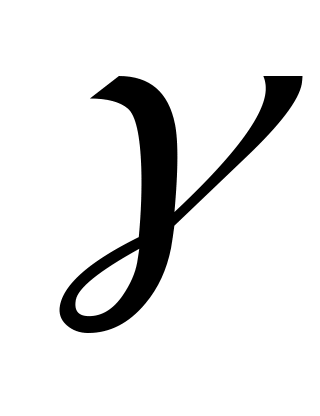 ,
предел допускаемой относительной
погрешности
для
каждого
значения
измеряемой величины необходимо вычислять
по формуле
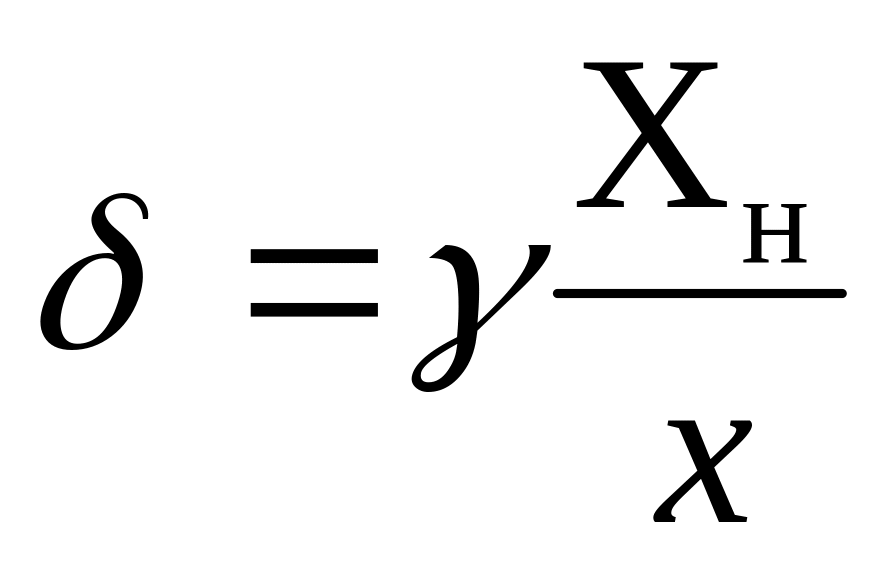 (4.15)
Обозначения классов точности наносятся на шкалы, щитки или корпуса приборов.
Пределы допускаемой дополнительной погрешности устанавливаются в виде дольного значения от основной погрешности, т.е. связаны с классом точности прибора. Дополнительные погрешности при фиксированных влияющих величинах представляют собой систематические погрешности. Например, изменение показаний прибора класса точности 0,5, вызванное изменением температуры окружающей среды, не должно выходить за пределы 0,5% на каждые 10 градусов измерения температуры в пределах рабочего интервала температур.
Таблица 4.2 Нормирование основной погрешности и классы точности средств измерений
№ п\п |
Форма выражения погрешности |
Формула основной погрешности |
Предел основной погрешности |
Обозначение на приборе |
1 |
Приведенная основная погрешность |
|
1,5% |
1,5 |
1а |
Приведенная основная погрешность с неравномерной шкалой |
|
1,5% |
1,5 |
2 |
Относительная основная погрешность |
|
1,5% |
|
2а |
Относительная основная погрешность |
с = 0,02; d = 0,01 |
[0,02+0,01(ХВ/х-1)]% |
0,02/0,01 |
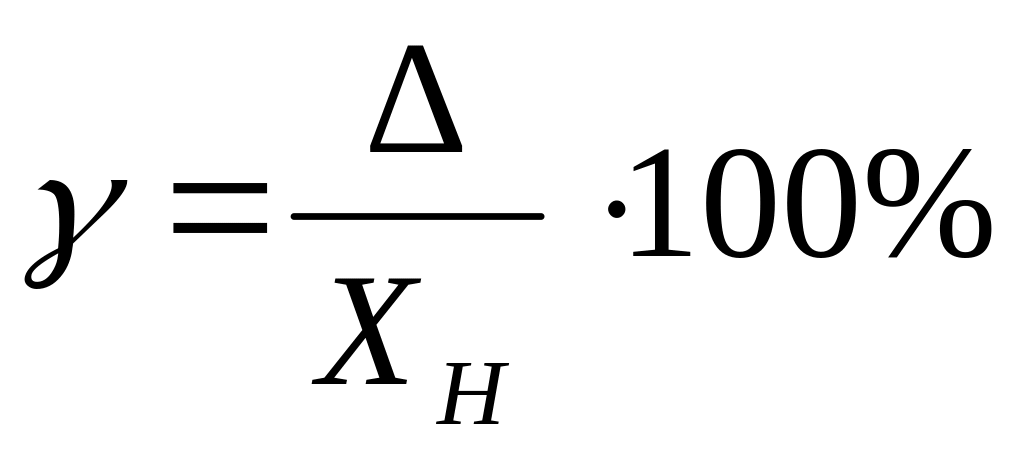

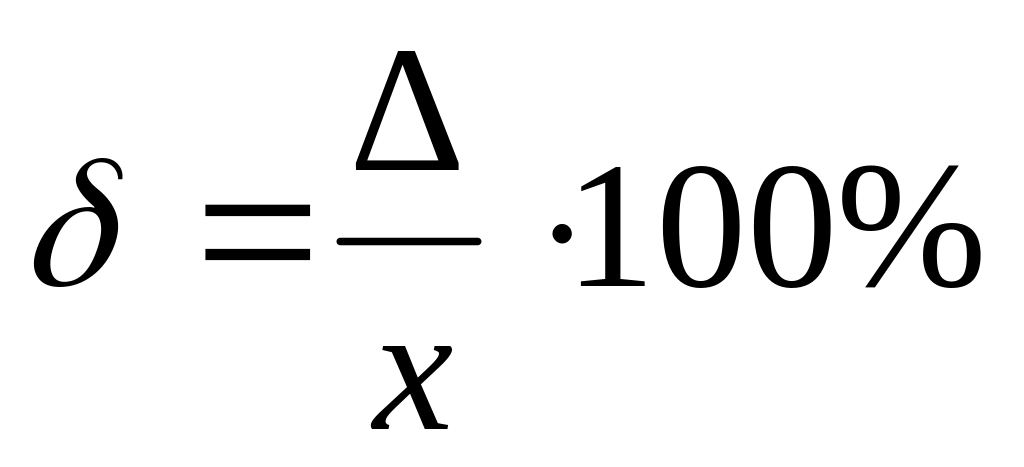

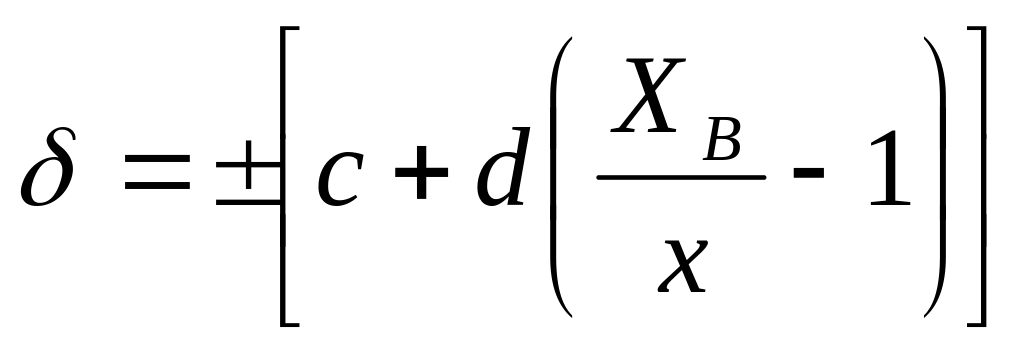 %
5Методики выполнения измерений
5.1Общие положения
Обязательным компонентом любого измерения является средство измерения и методика измерения. Виды средств измерений, а также подходы к стандартизации средств измерений были рассмотрены в предыдущем разделе. Содержанием настоящего раздела будет вторая сторона измерения, а именно – методики измерения и подходы к стандартизации методик.
Как уже отмечалось, методика выполнения измерения (МВИ) представляет собой установленную совокупность операций и правил, выполнение которых обеспечивает получение результатов измерений с известной погрешностью. Отечественному термину «методика выполнения измерений» адекватен международный термин «метод измерения» (measurement method). Поэтому в стандарте ГОСТ Р ИСО 5725 1-6 [12-17 ](представляющем аутентичный перевод с международного стандарта ИСО 5725, содержанием которого являются процедуры получения метрологических характеристик методик измерения) МВИ названы «методами измерения». Начиная с июля 2004 года, во все метрологические стандарты будут вноситься изменения, касающиеся гармонизации термина «методика выполнения измерений» с международным термином «метод измерения».
Общие требования к разработке, оформлению, аттестации, стандартизации МВИ и метрологическому контролю за МВИ регламентирует ГОСТ Р 8.563-96 «ГСИ. Методика выполнения измерений» [11]. Требования к алгоритмам оценивания точности МВИ и результатов измерения, получаемых при проведении измерений по МВИ, а также алгоритмы контроля показателей точности при использовании МВИ, начиная с 1 ноября 2002 регламентируют стандарты ГОСТ Р ИСО 5725 –1-2002, ГОСТ ИСО Р 5725-2-2002, ГОСТ Р ИСО 5725-3-2002, ГОСТ Р ИСО 5725-4-2002, ГОСТ Р ИСО 5725-5-2002, ГОСТ Р ИСО 5725-6-2002 под общим заголовком «Точность (правильность и прецизионность) методов и результатов измерений». Как уже отмечалось, группа стандартов ГОСТ Р ИСО 5725 фактически является аутентичным (дословным) переводом международных стандартов ИСО. Данная группа стандартов до времени издания настоящего пособия не входила в группу стандартов и документов с грифом ГСИ, что вероятно вскоре будет иметь место. Введение международных стандартов ИСО в отечественную практику обеспечения единства измерений особенно важно в предверии вступления России в ВТО (Всемирную торговую организацию). Такой шаг по гармонизации метрологических стандартов позволит избежать разногласий при испытании и анализе продукции, предназначенной для экспортно-импортных операций.
Согласно стандарту ГОСТ Р 8.563-96, при разработке МВИ должны быть решены следующие вопросы:
выбор метода2 и СИ (в том числе стандартных образцов состава и свойств материалов), вспомогательных и других технических средств;
установление последовательности и содержания операций при подготовке и выполнении измерений;
алгоритм обработки промежуточных результатов и вычисления окончательных результатов измерений;
установление приписанных характеристик погрешности измерений;
разработка нормативов и процедур контроля точности получаемых результатов измерений;
разработка документа на МВИ;
метрологическая экспертиза проекта документа на МВИ;
аттестация МВИ;
стандартизация МВИ.
Чтобы измерения согласно МВИ выполнялись одинаковым образом, МВИ должна быть стандартизована. Все измерения должны выполняться согласно данному стандартному алгоритму. Это означает, что должен быть письменный документ, устанавливающий во всех подробностях, как должно выполняться измерение, и предпочтительно включающий в себя описание процедур получения и подготовки образцов для выполнения измерений.
МВИ в зависимости от сложности и области применения излагают в следующих формах: отдельном документе (стандарте, рекомендации и т.п.); разделе стандарта (разделе технических условий, паспорта и т.п.).
В документах, регламентирующих МВИ, в общем случае указывают:
Необходимо отметить, что рассмотренные стандарты на нормирование метрологических характеристик ГОСТ 8.009-84 и на классы точности средств измерений ГОСТ 8.401-80 не распространяются на эталоны любых уровней и поверочные установки. Вопросы нормирования метрологических характеристик эталонов и поверочных установок представлены в стандартах на соответствующие эталоны и установки.
Порядок узаконения СИ, а также порядок контроля соответствия требуемым метрологическим характеристикам отдельных экземпляров СИ, предусмотрен Законом «Об обеспечении единства измерений». Закон предусматривает для узаконения СИ процедуру «утверждения типа», а для метрологического контроля СИ процедуру «поверки». Процедура «утверждения типа» рассмотрена в разделе 7.3, а процедура «поверки» в разделе 7.4.
Пример 1.
Амперметр с пределом измерения 0 .. 10 А и классом точности 2,5. Это означает, что прибор нормирован на приведенную погрешность: Хн = 10А; = 2,5%. Абсолютная погрешность
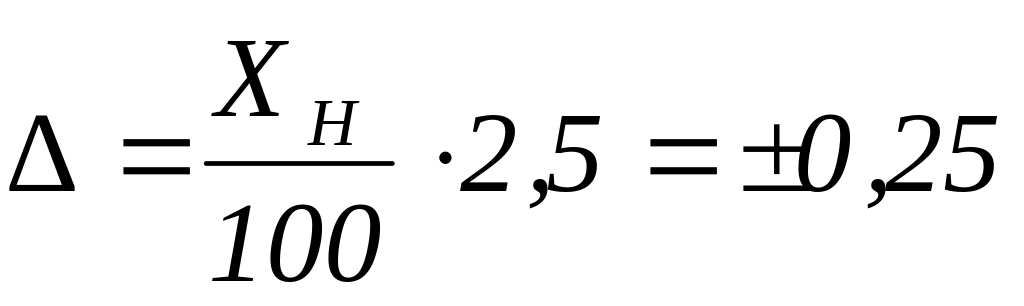 А.
П ример
2.
Обозначение на
приборе , измеренное значение тока х =
J
= 2А. Абсолютная погрешность
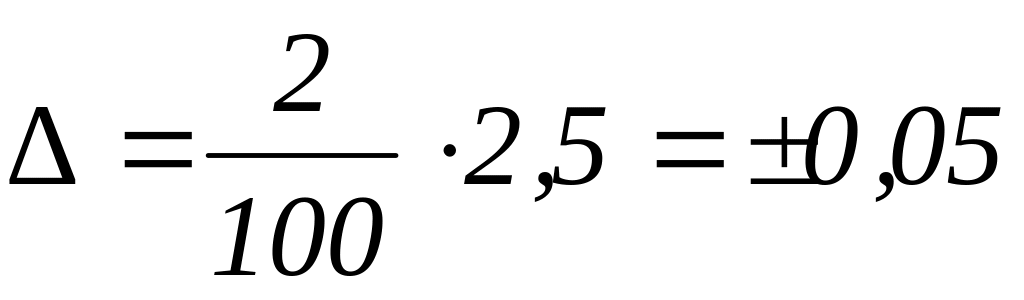 А.
Выбор класса точности прибора должен соответствовать задачам измерения. Необходимо заранее оценить ожидаемую (допустимую) погрешность измерения.
Пример 3.
Электронный потенциометр типа КСП с классом точности 0,5 и шкалой 0 … 1100оС включен в цепь измерения температуры лабораторной печи.
Абсолютная погрешность измерения
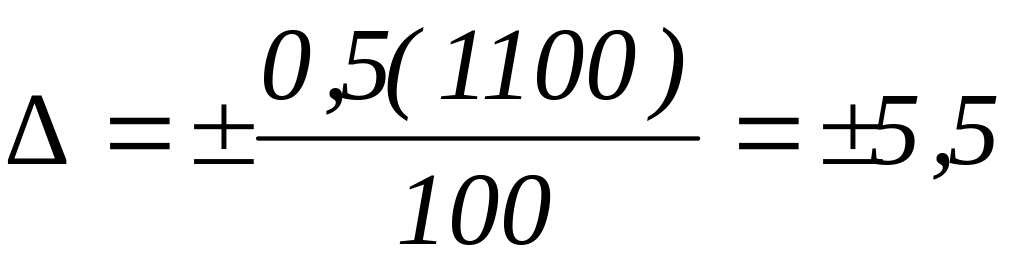 оС.
Очевидно, что не имеет смысла измерять температуру по шкале потенциометра с требуемой точностью менее 6оС.
5.2Нормируемые метрологические характеристики методик выполнения измерений
Одним из главных требований МВИ является требование к точности измерений, производимых по данной методике. Формой выражения этого требования является приписанная характеристика погрешности измерений.
Приписанная характеристика погрешности измерений – это характеристика любого результата совокупности измерений, полученного при соблюдении требований и правил данной методики.
Начиная с 1 ноября 2002 года в практической деятельности по разработке, аттестации и применении новых МВИ, а также по пересмотру старых МВИ, при назначении характеристик погрешности измерений, выполняемых по МВИ следует руководствоваться положениями шести стандартов ГОСТ Р ИСО 5725 1-6 2002 под общим заголовком «Точность (правильность и прецизионность) методов и результатов измерений» [12-17]. Далее показатели точности МВИ рассматриваются с позиций этих стандартов.
Согласно этим стандартам, точность метода измерений – есть способность метода дать верный результат (правильность) и повторить полученный результат (прецизионность). Таким образом, термин «правильность» характеризует степень близости среднего арифметического значения большого числа результатов измерений к истинному или принятому опорному значению, термин «прецизионность» - степень близости результатов измерений друг к другу.
Необходимость рассмотрения прецизионности возникает из-за того, что измерения, выполняемые на предположительно идентичных объектах при предположительно идентичных обстоятельствах, не дают, как правило, идентичных результатов. Это объясняется неизбежными случайными погрешностями, присущими каждой измерительной процедуре. При практической интерпретации результатов измерений эта изменчивость должна учитываться. Например, два полученных значения измеряемой величины следует считать различными лишь в том случае, если это различие превышает установленные границы неизбежной случайной погрешности измерительной процедуры. В противном случае, полученные значения следует интерпретировать как одинаковые. Например, при измерении скорости течения реки двумя разными лабораториями в одно и то же время были получены различные значения, но различающиеся не более чем на стандартное (среднее квадратичное) отклонение метода измерений в условиях воспроизводимости. В этом случае не стоит обращать внимание на различия, а в качестве результата измерения следует принять среднее арифметическое двух измерений. Аналогичным образом, сопоставление результатов испытаний двух существенно различающихся образцов стали не выявит какого-либо существенного различия в свойствах, если расхождение между результатами лежит в вышеупомянутой области.
На изменчивость результатов измерений, выполненных по одному методу, помимо различий между предположительно идентичными образцами или объектами, могут влиять многие различные факторы, в том числе:
оператор;
используемое оборудование;
калибровка оборудования;
параметры окружающей среды (температура, влажность, загрязнение воздуха и т.д.);
интервал времени между измерениями.
Различия между результатами измерений, выполняемых разными операторами и (или) с использованием различного оборудования, как правило, будут больше, чем между результатами измерений, выполняемых в течение короткого интервала времени одним оператором с использованиемодного и того же оборудования.
Прецизионность является общим термином для выражения изменчивости повторяющихся измерений. Два условия прецизионности, называемые условиями повторяемости (сходимости) и воспроизводимости, были признаны необходимыми для представления изменчивости метода. В условиях повторяемости (сходимости) факторы а) – е), перечисленные выше считаются постоянными, и они не влияют на изменчивость , в то время как в условиях вопроизводимости все эти факторы переменны и влияют на изменчивость результатов испытаний. Таким образом, повторяемость и воспроизводимость представляют собой два крайних случая прецизионности, где первый характеризует минимальную, а второй – максимальную изменчивость результатов измерений. Прецизионность, как и случайную погрешность, как правило, выражают в форме стандартных отклонений.