Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
Алмазы. Алмазы и алмазные инструменты находят широкое применение в промышленности. Алмаз является одной из разновидностей углерода с удельным весом 3,5...3,6. Вес алмаза измеряется в каратах (1 карат равен 0,205 г). От графита алмаз отличается пространственным расположением атомов углерода в кристалле. Элементарная ячейка содержит 18 атомов углерода, из которых восемь расположены в вершинах куба, шесть - в центре граней куба и четыре - в центре четырех из восьми квадратов, образованных делением кубической ячейки тремя взаимно перпендикулярными плоскостями. Каждый атом углерода прочно связан с четырьмя окружающими его атомами, чем и объясняются повышенные физико-механические свойства алмаза.
Алмаз является самым твердым материалом (в 4...5 раз тверже твердых металлокерамических сплавов). Однако он хрупок и может раскалываться при ударе. Алмаз теплопроводен.
Искусственный алмаз получают из графита при высоких температурах (1500...2000°С) и давлениях (несколько десятков тысяч атмосфер).
Табл. 1.2. Маркировка характеристики абразивных инструментов
Типы кругов (ГОСТ 2424—67)
|
Абразивные материалы (новые материалы по ОСТ 2-144—71)
|
Зернистость
|
|||||||||
|
наименование
|
обозначение марки
|
наименование
|
обозначение марки
|
группа
|
номер
|
|||||
|
|
старое
|
новое
|
|
старое
|
новое
|
|
по ГОСТ 3647—71 |
в дюймовой системе
|
||
ПП |
Электрокорунд нормальный
|
—
|
16А
|
Монокорунд |
—
|
45А
|
Шлифзерно
|
200
|
10
|
||
2П |
|
|
|
|
|
|
|
|
160
|
12
|
|
|
|
|
Э5
|
15А
|
|
М8
|
44А
|
|
|
|
|
ЗП
|
|
|
|
|
|
|
|
|
125
|
16
|
|
|
|
|
Э4
|
14А
|
|
М7
|
43А
|
|
|
|
|
4П
|
|
|
|
|
|
|
|
|
100
|
20
|
|
ПВ
|
|
|
ЭЗ
|
НА
|
Карбид кремния |
черный |
—
|
55С
|
|
80
|
24
|
ПВК
|
|
|
|
|
|
|
|
|
|
63
|
30
|
|
|
|
Э2
|
13А
|
|
|
КЧ8
|
54С
|
|
|
|
ПВД
|
|
|
|
|
|
|
|
|
|
50
|
36
|
ПВДК
|
|
|
—
|
12А
|
|
|
КЧ7
|
53С
|
|
40
|
46
|
ПР
|
|
|
|
|
|
|
|
|
|
32
|
54
|
|
|
белый |
—
|
25А
|
|
|
—
|
52С
|
|
|
|
ПН
|
|
|
|
|
|
|
|
|
|
25
|
60
|
Д
|
|
|
Э9А
|
24А
|
|
зеленый
|
—
|
64С
|
|
20
|
70
|
|
|
|
|
|
|
|
|
|
|
16
|
80
|
К
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Э9
|
23А
|
|
|
К39
|
63С
|
|
|
|
Применяется алмаз в металлообрабатывающей промышленности в виде кристаллов и порошка. Кристаллами алмаза весом 0,5; 0,8 карат и более оснащаются резцы, сверла, фрезы, пилы и другие режущие лезвийные инструменты. Крепление алмазов производится зачеканкой, пайкой, заливкой или механическим путем. Геометрические параметры:
γ = 15... + 8°; α = 8...15°; β = 75...80°; φ = 45...90°. Несмотря на то, что алмаз при нагреве до температуры 800...850°С окисляется и разрушается на воздухе, однако высокие физико-механические свойства его обеспечивают возможность чистовой обработки резцами с весьма высокими скоростями (v до 3000 м/мин). При этом обеспечивается получение поверхностей малой шероховатости (Rа = 0,04...0,02 мкм).
Особенно широко применяются в промышленности алмазные шлифовальные инструменты (круги, бруски, хоны, пасты). Алмазные круги и другие инструменты, зерна которых имеют весьма малые радиусы округления вершин (ρ = 1...3,5 мкм) и большую твердость, отличаются особенно повышенной режущей способностью при заточке и доводке твердосплавного инструмента.
Алмазные круги, как обычные абразивные, различаются по форме и основным характеристикам. Они маркируются следующим образом: АЧЦ 125x10х3x32 АСП 12 Б1 50 24, где АЧЦ - алмазный круг, чашка цилиндрическая; 12х10х3х32 - соответственно наружный диаметр, ширина алмазного слоя, толщина слоя, внутренний диаметр; АСО, АСП, АСВ - алмаз синтетический обычный, повышенной и высокой прочности; 12 - зернистость; Б1 - бакелитовая связка; 50 - концентрация алмазного слоя, %; 24 - каратность.
Корпус алмазных кругов изготавливают из различных металлов или пластмасс. В зависимости от формы круга на его торцевые или периферийные поверхности наносится алмазный слой толщиной 1,5...3 мм, состоящий из алмазных зерен, связки и наполнителя из твердых минералов.
Различают следующие связки кругов: металлическая, бакелитовая Б1, Б2, БЗ, керамическая К.
Эффективность работы алмазными кругами зависит от концентрации алмазов в алмазном слое. Круги бывают 25, 50, 100, 150 и 200%-ной концентрации. При 100%-ной концентрации в 1 мм3 алмазного слоя содержится 0,878 · 10-5 Н (0,878 мг) алмазного зерна. Твердость алмазных кругов изменяется в нешироких пределах (С2...М2), а зернистость в пределах А50...AM1. Обычная заточка твердосплавного инструмента производится кругами А16...А12, а окончательная А10...А6. Круги зернистостью АМ40... АМ10 используются для доводки инструмента, когда обеспечивается получение поверхностей малой шероховатости: Ra = 0,1...0,02 мкм.
Производительность алмазных кругов повышается в два-три раза с увеличением скорости круга от 25 до 50 м/с, а также за счет охлаждения зоны резания специальной пастой или охлаждающей жидкостью.
Эльбор (боразон или кубанит, т. е. КН, белбор). Кубический нитрид бора, состоящий из 43,6% бора и 56,4% азота, является искусственным сверхтвердым материалом. Его получают в виде порошка и поликристаллов ПКНБ (диаметр цилиндра 5 и длина 6 мм). Порошки применяются для изготовления эльборовых кругов, брусков, хонов и паст, а поликристаллы для оснащения резцов и других лезвийных инструментов. Эльбор, как и алмаз, имеет кубическую решетку, но с несколько большими межатомными расстояниями. Эльбор имеет большую красностойкость (t = 1200...1500°С) по сравнению с алмазом (t = 800...850°С). К недостаткам следует отнести сравнительно низкую теплопроводность эльбора.
Высокие физико-механические свойства позволяют обрабатывать эльборовыми резцами высокопрочные закаленные конструкционные жаропрочные стали и сплавы с HRC 48...64, а также легированный чугун, металлокерамику и стеклопластику. Крепление блоков или кристаллов эльбора в резцовой головке производится так же, как и алмаза, механическим путем или пайкой. Особенно широко применяются в промышленности эльборовые шлифовальные круги, бруски и другие абразивные инструменты, изготовленные из эльборовых шлифпорошков марки КО с зернистостью от 160...125 до 50...40, и микрошлифпорошки марки КМ зернистостью от 60...40 до 1. Классификация порошков по зернистости предусмотрена ГОСТ 9206-70, как и для алмазов. Кроме того, эльборовые круги ЛЧК 150x10x3x32 Л10 Б1 100 58 маркируются так же, как и алмазные.
Хорошо зарекомендовали себя эльборовые круги при заточке и доводке быстрорежущего инструмента, чистовой шлифовке дорожек подшипников и т. д. При затачивании быстрорежущего инструмента можно рекомендовать следующие режимы: υкр = 30 м/с, snp = 1,0...1,5 м/мин, sпоп=0,01...0,03 мм/дв.х, а при доводке - 0кр = 10...12 м/с, sпр = 0,5...0,7 м/мин, t = 0,005...0,01 мм. При этом зернистость кругов составляла Л12-16 и Л-4, а обработанная поверхность имела шероховатость Ra= 1,0...0,20 мкм.
Лейкосапфир и рубин. Эти материалы используются для оснащения лезвийных инструментов, применяемых при обработке цветных металлов, сталей, стеклопластиков и т. д. Лейкосапфир представляет собой синтетический монокристалл А12О3 в виде α-модификации, величина и вес которого указаны в ГОСТ 9678-61. Рубин, или качественный термокорунд, состоит из 97% А12О3 и около 1,2% Сг2О3. Указанные инструментальные материалы особенно широко могут применяться на чистовых операциях. Режимы резания лейкосапфирами при обточке сталей: скорость υ-150...200 м/мин, подача s = 0,03 мм/об, глубина t до 0,15 мм, а при обработке цветных металлов - υ = 200...350 м/мин,
s = 0,03...0,05 мм/об и t = 0,15 мм. При этом соответственно обеспечивается получение поверхностей с малой шероховатостью Rа = 0,5...0,2 мкм и Rа= 0,3...0,08 мкм.
1.6. Соотношения между величинами углов инструмента в различных плоскостях
У многолезвийных инструментов (сверло, фреза, протяжка, метчик и т. д.) в основном те же конструктивные элементы и геометрические параметры, что и у обычного проходного резца. Однако они имеют большее количество зубьев и некоторые конструктивные особенности, характерные для данных типов инструментов.
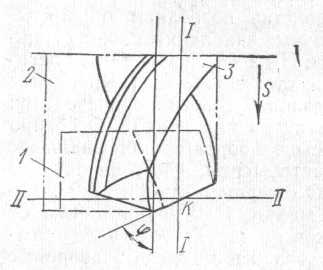
Рис. 1.10. Совмещенные проекции режущих инструментов
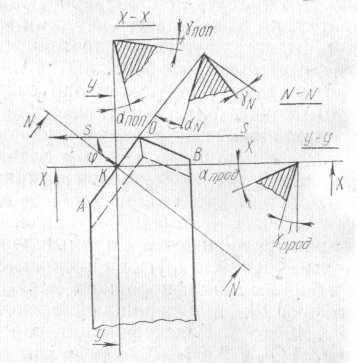
Рис. 1.11. Проекция проходного резца на основную плоскость
При определении конструктивных элементов и геометрических параметров зубьев любого инструмента учитывают направление и величину скорости главного движения резания, а также движения соответствующих подач. Затем вычерчивают совмещенные проекции обычного проходного резца и многолезвийного инструмента таким образом, чтобы совпали главные режущие лезвия резца и одного из зубьев многолезвийного инструмента, а также направления подач инструментов (рис. 1.10). Кроме того, через точку К совмещенных главных лезвий проходного резца 1, сверла 3 и торцевой фрезы 2 проводят следы секущих плоскостей I-I и II-II. Плоскость I-I является для сверла продольной, а для резца и зуба торцевой фрезы поперечной. Наоборот, плоскость II-II для сверла является поперечной, а для резца и фрезы - продольной. Такой рисунок облегчает определение геометрических параметров совмещенного многолезвийного инструмента (сверла, фрезы и т. д.) на примере более простого однолезвийного, каким является обычный проходной резец. Рассмотрим соотношения между величинами передних и задних углов зубьев многолезвийных режущих инструментов в различных секущих плоскостях на примере обычного прямого проходного резца. Для этого изобразим проекцию резца на основную плоскость (рис. 1.11) [13, 40]. Здесь ОА и ОВ - проекции главного и вспомогательного режущих лезвий; N-N, X-X, У-У - следы главной, поперечной и продольной плоскостей на основную плоскость, про- веденные через точку К главного режущего лезвия; s-s - направление продольной подачи резца; γN и αn - главные передний и задний углы, измеряемые в главной секущей плоскости; γпрод и αпрод - продольные передний и задний углы; γпоп и αпоп - поперечные передний и задний углы; φ и φ1 - главный и вспомогательный углы в плане, измеряемые в основной плоскости; -λ и +λ - отрицательный и положительный углы наклона главного режущего лезвия.
Для облегчения вывода расчетных формул пересчета передних углов в трех плоскостях изобразим прямой проходной резец в изометрии (рис. 1.12), т. е. в одной из аксонометрических проекций. Дополнительно проведем через главное режущее лезвие ОА вертикальную плоскость Н, которая при расположении точки К на линии центров детали будет плоскостью резания, а также через точку К горизонтальную плоскость R. Последняя будет также при указанном выше условии параллельна основной.
Линия Whr - Whr является линией пересечения плоскостей Н и R, а угол, заключенный между главным режущим лезвием ОА и линией Whr - Whr будет углом наклона λ, который для нашего случая имеет отрицательное значение.
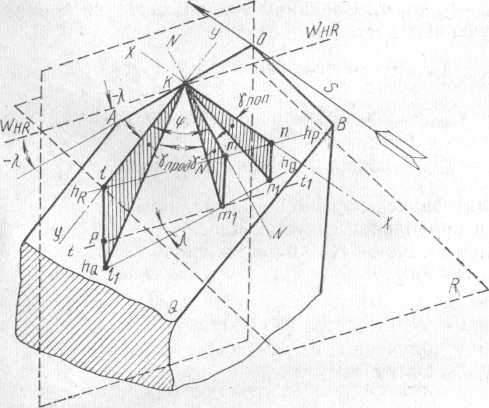
Рис. 1.12. Схема для определения соотношения между
величинами передних углов инструмента,
измеряемых в различных плоскостях
Кроме нормальной, поперечной и продольной секущих плоскостей со следами N—N, X—X, У—У на основной плоскости R проведем на некотором расстоянии от плоскости Н вертикальную плоскость h, параллельную плоскости H, со следом hR—hR, параллельным Whr —Whr и следом hQ—hQ на передней поверхности Q резца.
Точка пересечения следов секущих плоскостей У—У, N—N и X—X со следом hR—hR обозначим соответственно l, т, п, а со следом hQ —hQ—l1,т1, п1. Соединим указанные точки линиями.
Из полученных построений имеем:
 тКт1
= γнорм
—
нормальный передний угол:
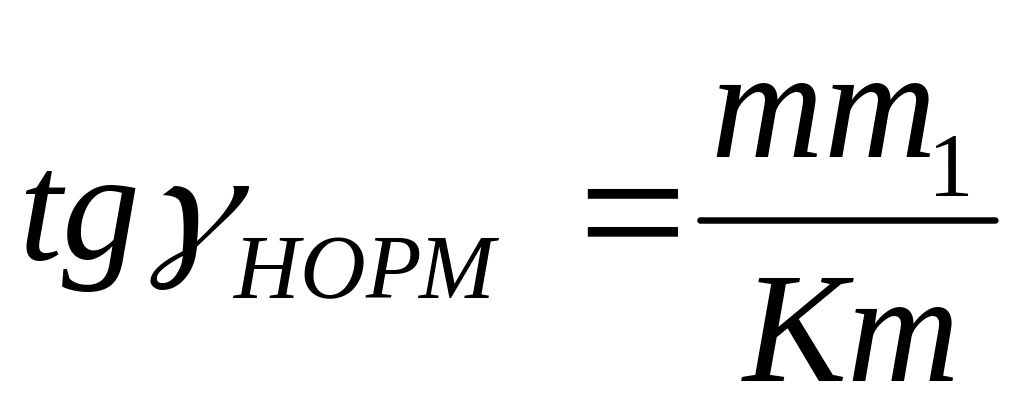 ;
lКl1
= γпрод
— продольный передний угол:
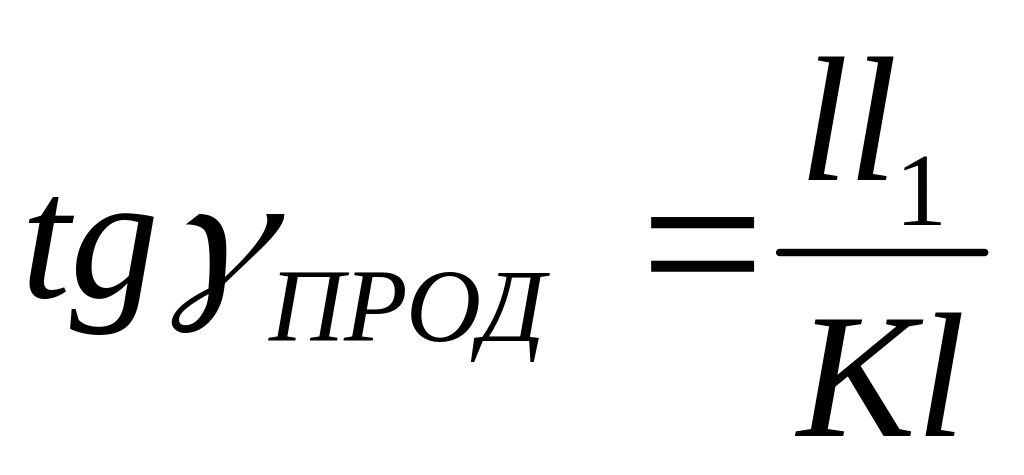 ;
nKn1
= γпоп
— поперечный передний угол:
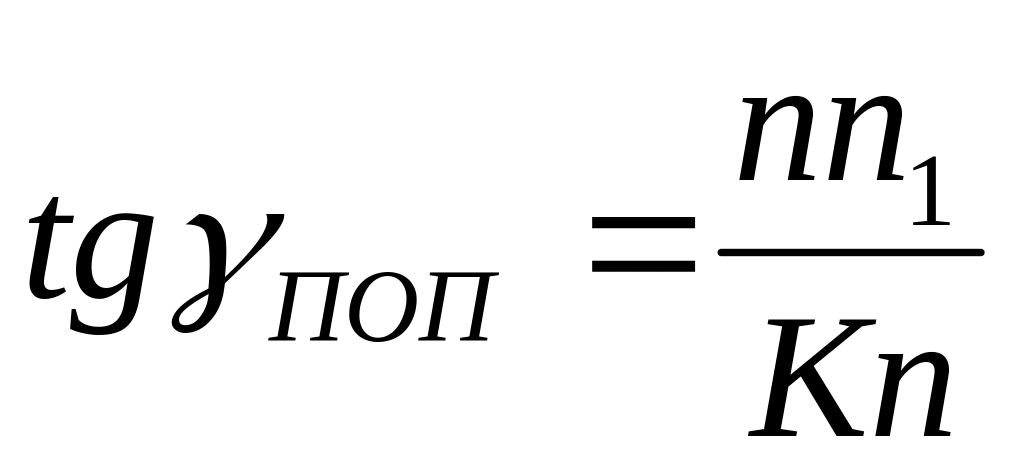 .
Определим зависимость между передними углами, измеряемыми в главной и продольной секущих плоскостях, для чего через точку m1 проведем линию tt1, параллельную следу hR—hR. Тогда pm1l1 = λ, так как pm1║lm║WHR—WHR, l1m1║OA. В этом случае отрезок
ll1 = lp+pl1 = mm1 +pm1tg λ = mm1 + lm tg λ.
Подставив полученное выражение в формулу расчета продольного угла γпрод, получим
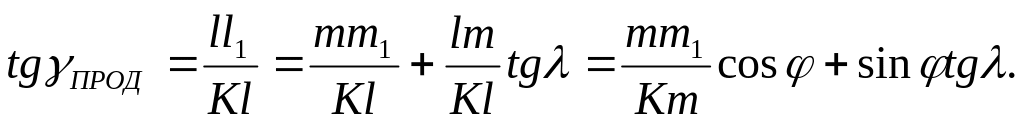
Окончательно определяем
tgγпрод= tg γ норм cos φ + sinφ tg λ.
Аналогичным образом из треугольников Knn1 и Kmm1 находим:
tg γпоп = tg γнорм sin φ - tg λ cosφ.
При положительном значении λ формулы будут иметь вид:
tg γпрод= tgγнорм cos φ - tg λ sin φ;
tg γпоп = tg γнорм sin φ + tg λ cosφ.
Так как угол λ небольшой по величине и изменяется в пределах от 0 до ±5°, то второе слагаемое в этих формулах мало по своей величине и им можно пренебречь.
тогда
tg γпрод = tgγнорм cos φ;
tg γпоп = tg γнорм sin φ,
или, обозначив γнорм = γ, имеем
tg γпрод= tgγ cos φ ;
tg γпоп = tg γ sin φ.
Из приведенных выше зависимостей можно получить также формулы для расчета главного переднего угла γ и угла наклона лезвия λ:
tgγ = tgγпрод cos φ + tg γпопsin φ;
tgλ = tgγпоп cos φ + tg γпрод sin φ.
Для вывода зависимостей между задними углами, измеряемыми в различных плоскостях, допускаем, что при нешироких пределах изменения угла λ = ±5° линия пересечения главной задней поверхности и основной (опорной) плоскости резца параллельна главному режущему лезвию АО (рис. 1.13).
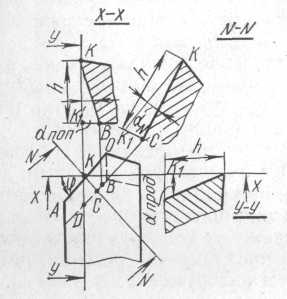
Рис. 1.13. Схема для определения зависимостей между
величинами задних углов, измеряемых
в различных плоскостях