Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
9.2. Определение координат профиля фрезы
Рассмотрим зацепление фрезы и детали (рис. 9.6). Профиль детали описывается в системе координат X—Y, центр которой О расположен в центре детали. Систему координат фрезы расположим следующим образом. Ось Y0 направим по оси Y, а ось Х0 — по начальной прямой фрезы.
Профилирование точки детали происходит, когда нормаль к профилю фрезы и детали в момент контакта совпадают. Геометрическое место точек контакта называется линией зацепления, а точка P пересечения нормали с начальной прямой является полюсом зацепления.
Положение 1 соответствует моменту профилирования точки тали, лежащей на начальном цилиндре. В некоторый начальный момент исходное положение точки А детали характеризуется полярными координатами r, φ и углом μ, между радиус-вектором r и касательной в рассматриваемой точке А детали. За время поворота из исходного положения 2 в положение 3 контакта точка А повернется на угол ψ и совпадет с профилирующей точкой фрезы A0, которая за это время переместится по прямой в положение 3. Исходя из конечного положения детали и фрезы необходимо определить координаты точки А0 в начальный момент. Если учесть, что точка А0 переместилась на расстояние А'А" (по начальной окружности начальная прямая перекатывается без скольжения), то координаты точки фрезы определяются следующим образом:
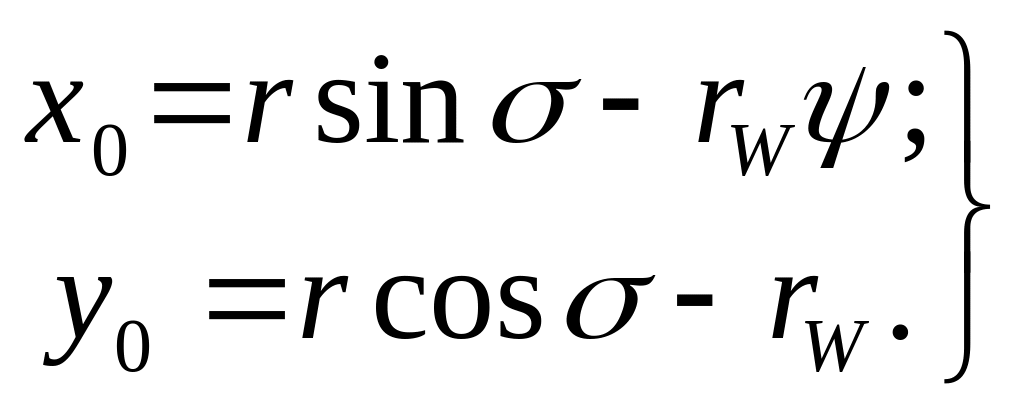 (9.3)
где σ— угол поворота рассматриваемой точки от оси Y;
ψ— угол поворота рассматриваемой точки от начального положения.
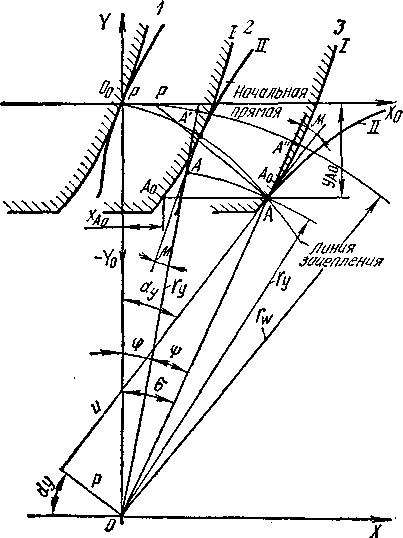
Рис. 9.6. Схема профилирования зуба детали
реечным инструментом:
Ι – профиль инструмента; ΙΙ- профиль детали
Угол σ определяется как α—μ, где α — угол профиля фрезы:
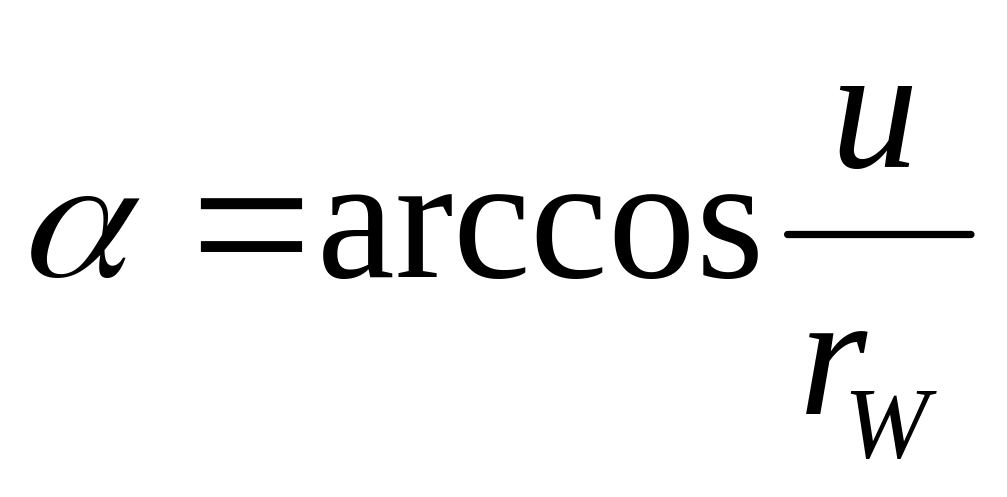 .
Длина касательной и в рассматриваемой точке и расстояние до нее р определим как
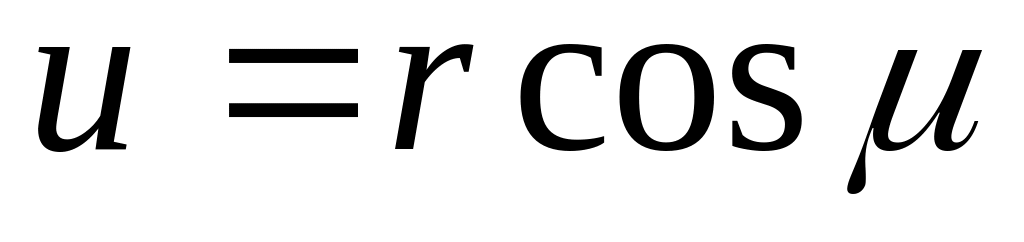 ;
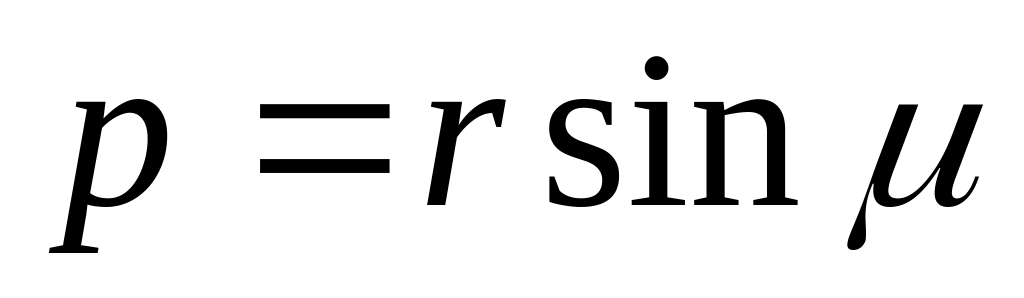 .
Таким образом, взяв на детали ряд точек, определив для каждой из них r, φ, μ, можно рассчитать координаты профиля фрезы:
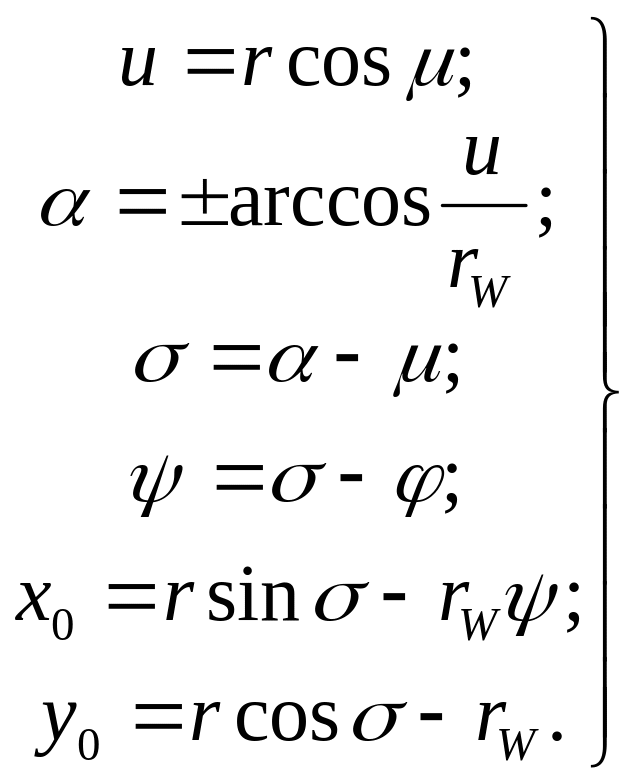 (9.4)
Угол μ имеет знак «+», если касательная в рассматриваемой точке повернута по часовой стрелке относительно радиуса r (см. рис. 9.6). Угол α принимается положительным для правой стороны межзубой впадины, отрицательным — для левой.
При профилировании точки детали, лежащей на начальном цилиндре (r=rW), зависимости (9.4) упрощаются: α=μ; σ= 0; ψ=φ; x0=rW; y0=0.
Уравнения (9.4) можно использовать и для решения так называемой «обратной» задачи - определения профиля детали по имеющемуся профилю фрезы. Необходимость решения этой задачи вызывается следующими соображениями:
1) фреза может иметь непрофилирующие участки, оформленные конструктором интуитивно. Эти участки несколько искажают теоретический профиль детали;
2) криволинейный профиль фрезы обычно заменяется линиями, Удобными в изготовлении (прямыми, дугами окружности), что также накладывает определенную погрешность на деталь.
Может иметь место также неуверенность конструктора в правильности полученных результатов и т. п. Решение обратной задачи и сопоставление при этом действительного профиля детали, получаемого обкаткой, с расчетным позволяет комплексно оценить правильность спроектированного инструмента. Зависимости для определения профиля детали можно найти из системы уравнений (9.4), преобразованной следующим образом:
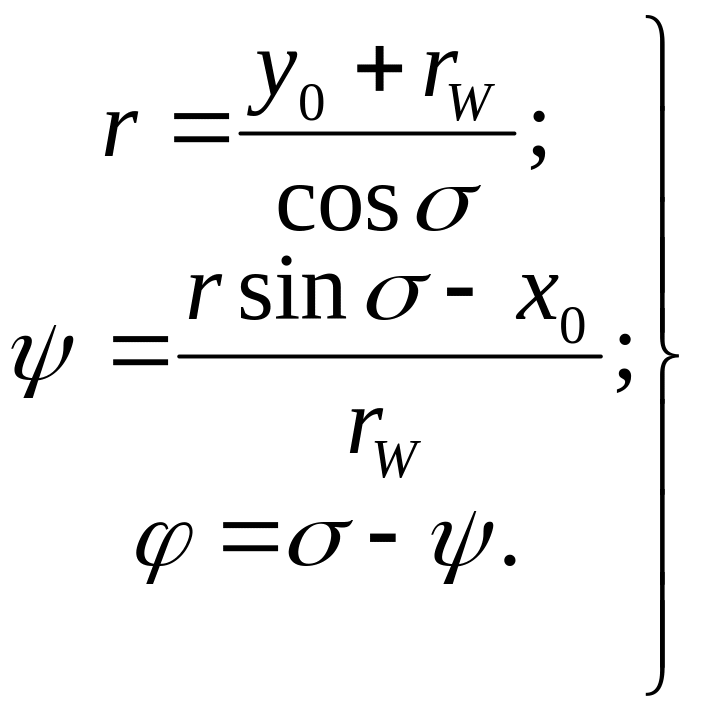 (9.5)
Чтобы
воспользоваться зависимостями (9.5),
необходимо знать для каждой точки фрезы
угол σ или α. Так как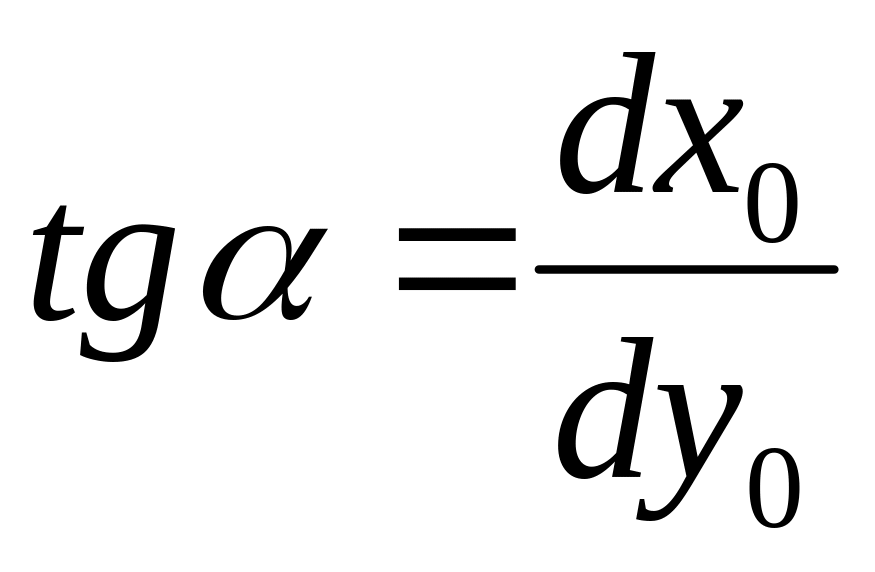 ,
из уравнений (9.3) имеем:
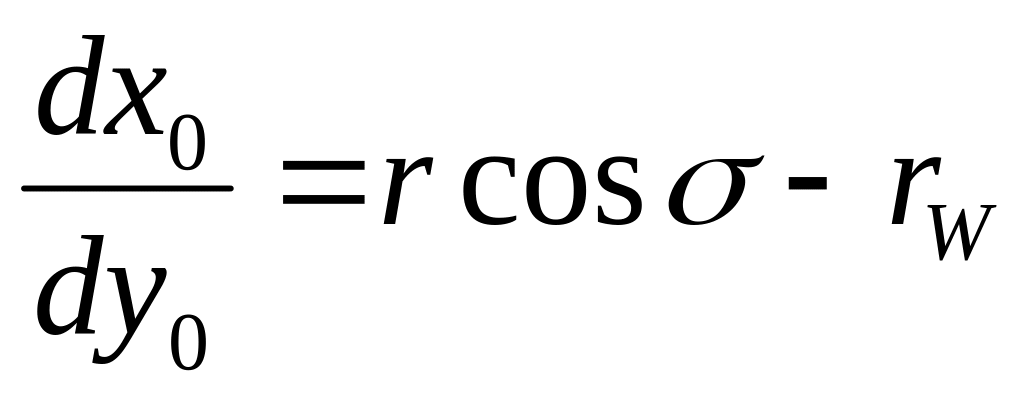 ;
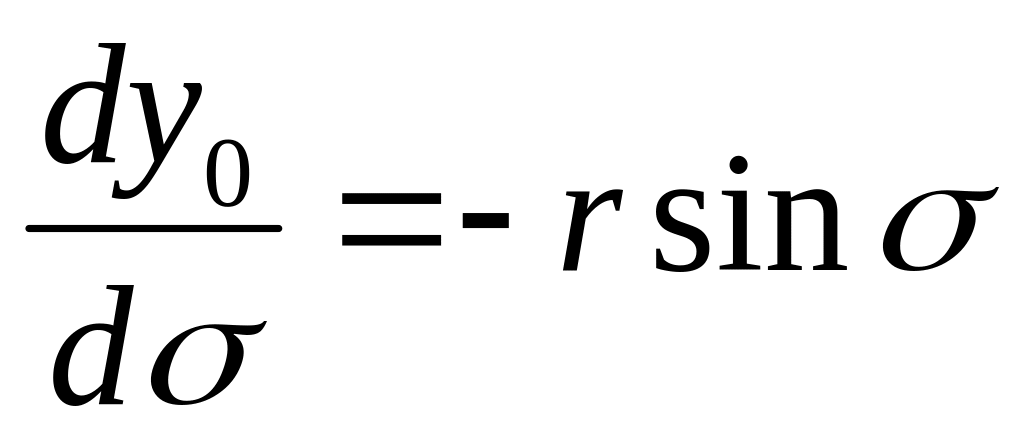 ;
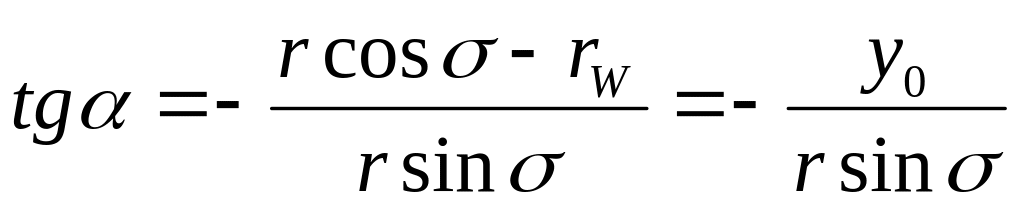 .
(9.6)
Из выражения (9.6) исключим неизвестную при определении профиля детали величину r, используя первую формулу системы (9.5). Окончательно получим
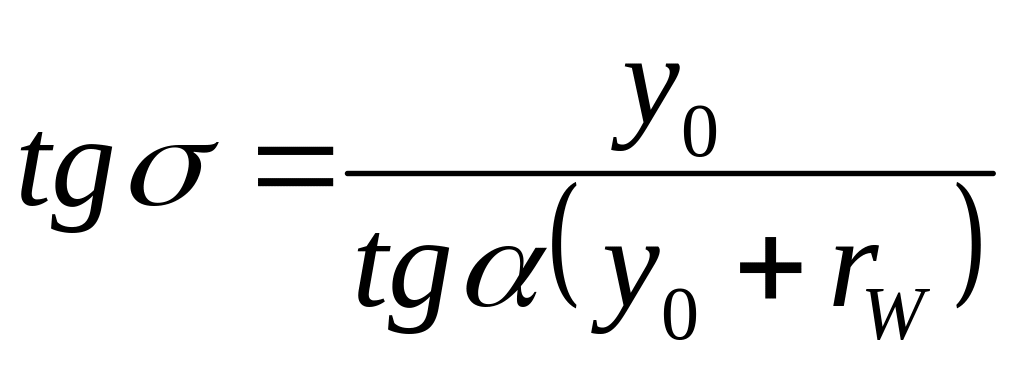 ;
(9.7)
Принимая на профиле фрезы точку с координатами х0,y0, вычислив для нее угол α, а затем σ, найдем по зависимостям (9.5) координаты r и φ сопряженной точки детали. При наличии на профиле фрезы точки излома В0 (рис. 9.7), в которой касательная, а следовательно, и угол α не определены, на детали будет иметь место разрыв между участками АВ и ВС (В'В"), который заполняется переходной кривой В'В", описываемой точкой В0 при обкатке.
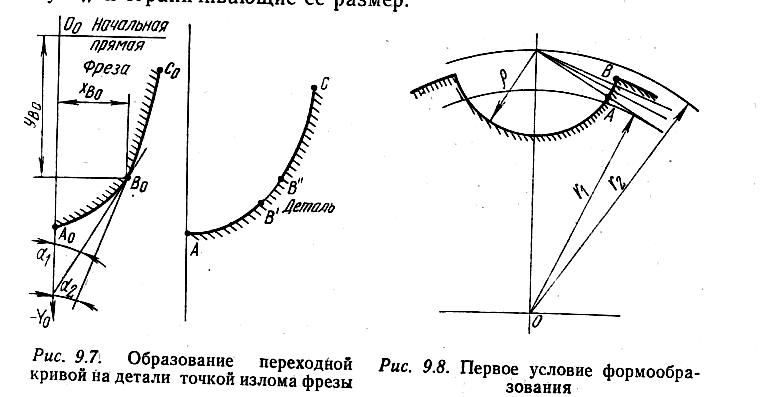
Рис. 9.7. Образование переходной кривой
на детали точкой излома фрезы
Координаты
точек В'
и
В"
рассчитываются
по зависимостям (9.5) и (9.7) при подстановке
одних и тех же значений
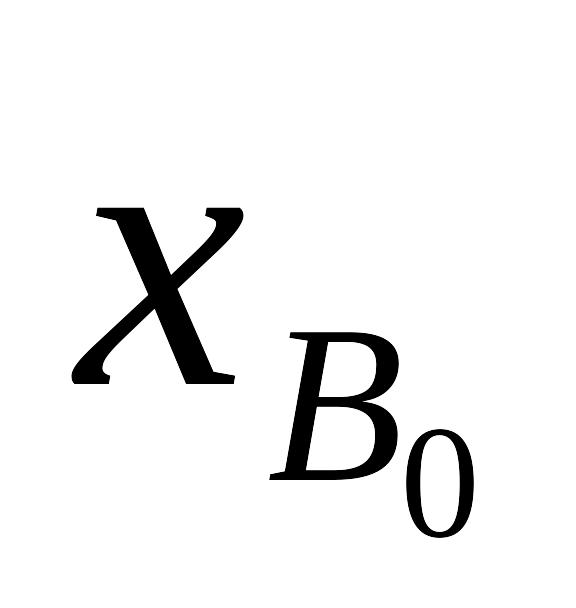 ,
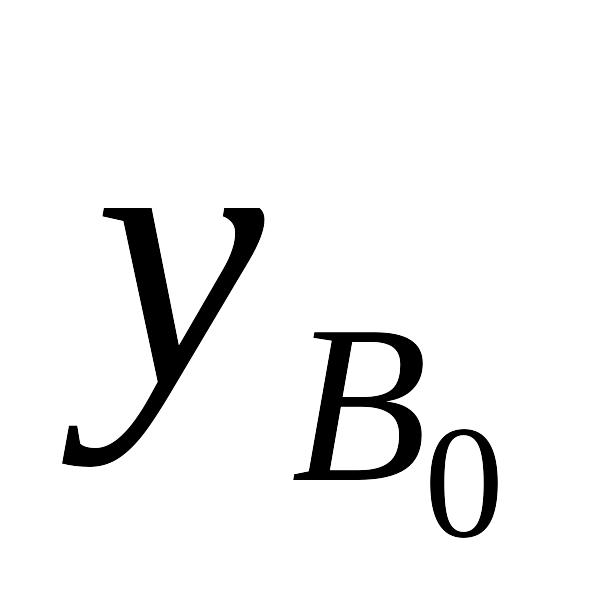 ,
но различных α. Координаты же переходной
кривой В'В"
выражаются
соотношениями (9.5), а для определения σ
используется выражение!
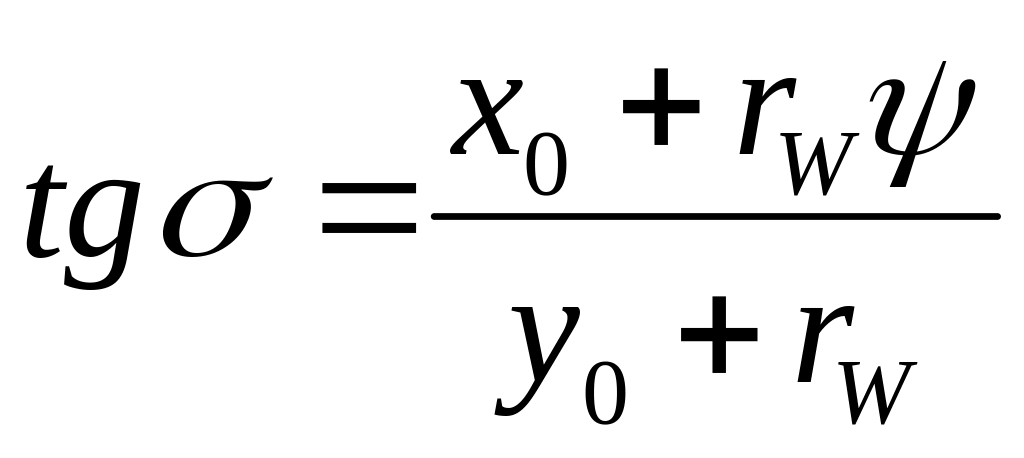 ,
(9.8)
полученное делением первой формулы системы (9.3) на вторую.
Изменяя ψ от начального значения, определенного для точки В0, как принадлежащей участку А0В0, до конечного значения ψ, подсчитанного для точки Во, принадлежащей участку В0С0, находим координаты r и φ переходной кривой на детали.
9.3. Условия формообразования фасонных деталей червячными фрезами
Изменяя радиус rW начального цилиндра детали, можно получить множество производящих инструментальных реек. Это, однако, не означает, что этот радиус можно принять любым. Существуют три основных условия формообразования, влияющие на величину rW и ограничивающие ее размер.
Первое условие вытекает из необходимости существования нормали к профилю как основного требования теории зацепления. Иными словами, инструмент и деталь должны иметь общую касательную или длина касательной и для рассматриваемого профиля не должна превышать значение rW:
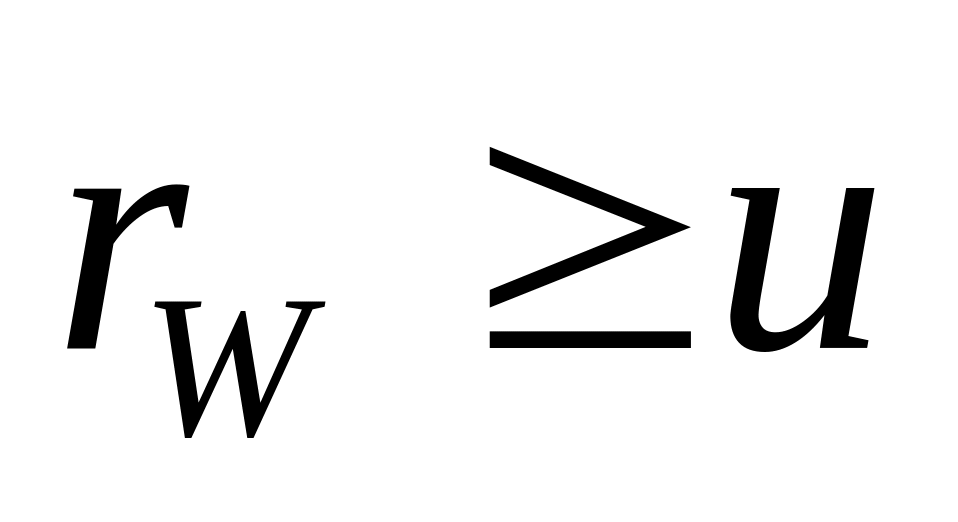 .
(9.9)
Этот вывод следует также из второй формулы системы уравнений (9.4). Для детали, изображенной на рис. 9.8, все нормали к профилю будут пересекать начальную окружность при rW=r2. При rW=r1 нормали на участке АВ не пересекают начальную окружность и для него нельзя рассчитать сопряженный профиль инструмента.
Рис. 9.8. Первое условие формообразования
Второе условие формообразования заключается в том, что радиус кривизны производящей поверхности фрезы должен быть таким, чтобы в момент контакта с деталью отсутствовало внедрение профиля инструмента в тело детали.
На рис. 9.9, а, в внедрение отсутствует, а на рис. 9.9, б, г второй условие не выполнено. Математически это условие выражено формулой, предложенной проф. С. И. Лашневым:
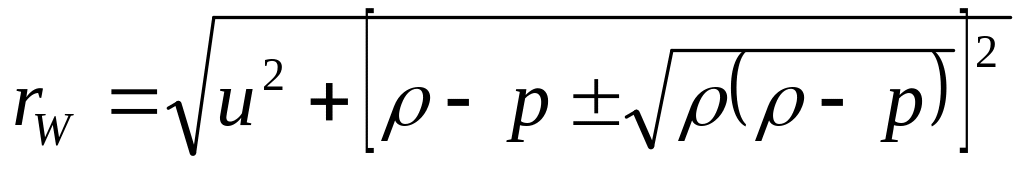 ,
(9.10)
где ρ — радиус кривизны детали в рассматриваемой точке.
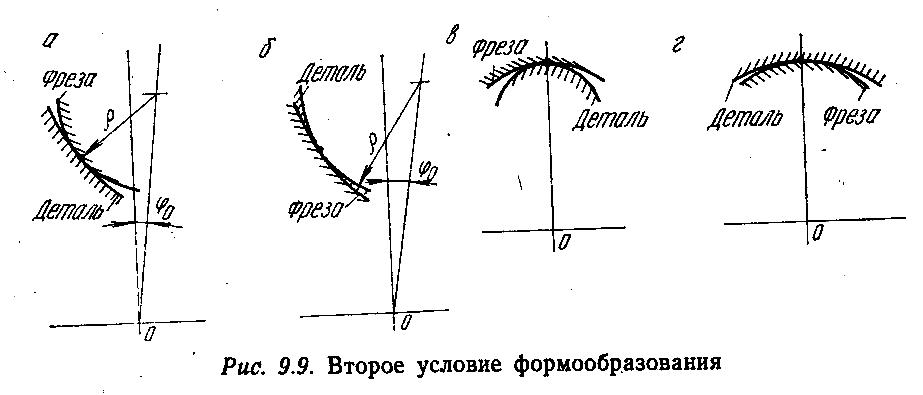
Рис. 9.9. Второе условие формообразования
В формулу (9.10) ρ проставляется со своим знаком, который совпадает со знаком выражения Δφ=φ0-φ. Для сложных кривых; величина ρ может быть определена по известной формуле
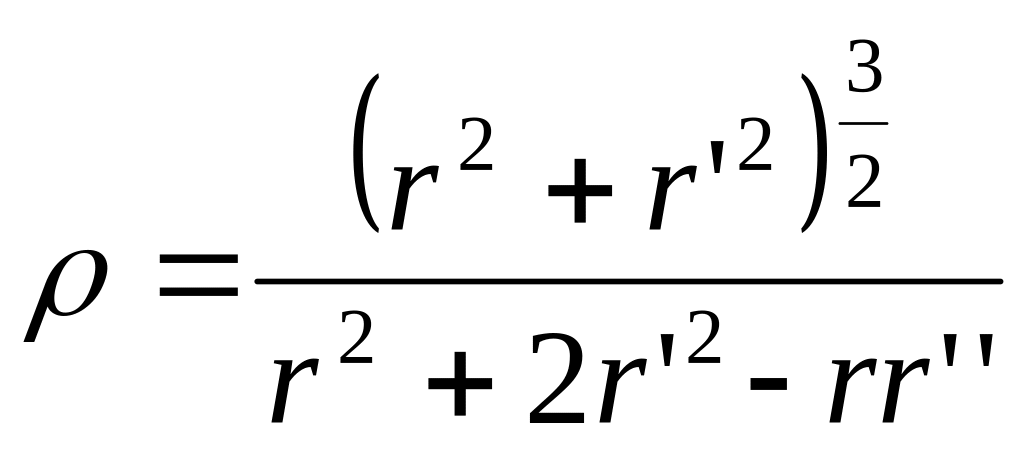 ,
где r(φ)—уравнение кривой.
Формулы (9.9) и (9.10) в общем случае определяют граничь возможных минимального и максимального значений rW.
Для выпуклых участков радиус rW может быть выбран сколь угодно большим. Минимальное значение определяется либо по формуле (9.10), если она дает действительные корни (подкоренное выражение ρ(ρ—р)>0), либо по формуле (9.9), если уравнение (9.10) дает мнимые корни.
Для вогнутых участков действительные корни уравнения (9.10)1 определяют rWмин и rWмакс. Наличие мнимых корней свидетельствует о том, что вогнутые участки в этом случае обкаткой получены быть не могут. Выполнение второго условия формообразования обнаружится при расчете профиля фрезы, когда появятся кривые возврата профиля.
Третье условие формообразования требует, чтобы инструмент в процессе обкатки не срезал уже спрофилированные раньше участки. Касается это в основном таких профилей, которые имеют поднутренные участки.
Математически выразить третье условие чрезвычайно трудно, поэтому на практике проверка его выполнения осуществляется после проектирования фрезы обратной обкаткой.
Сказанное проиллюстрируем на примере профиля детали, изображенной на рис. 9.10.
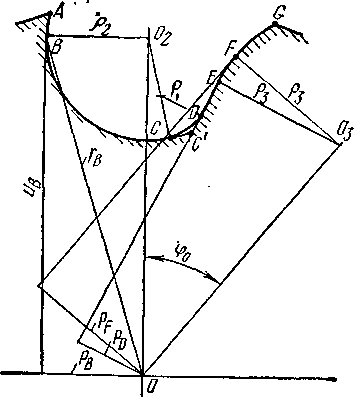
Рис. 9.10. Многоэлементный профиль детали
Для участка АВ ρ2>0, μ,>0, р>0, р>ρ2. Формула (9.10) дает мнимые корни. Обработка дуги АВ по методу обкатки невозможна, для участка ВС rмин, rмакс определяется по формуле (9.10), причем по мере приближения значения r к rв разница между rWmin и rWмакc уменьшается и в точке В, для которой ρ2 = р, rWmin = rWмакc=иВ.
Для всех точек прямой линии С′Е
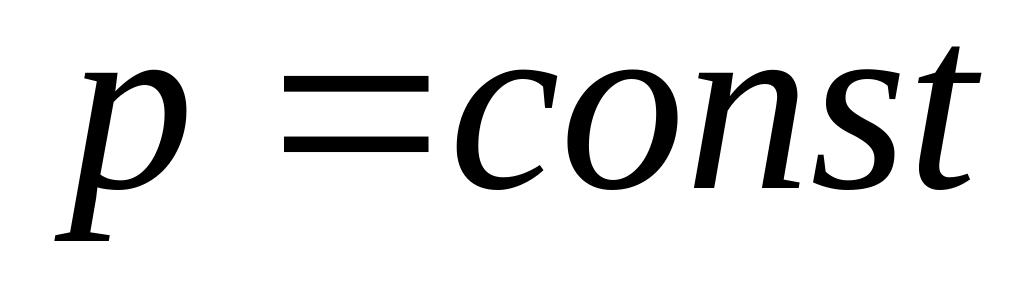 ,
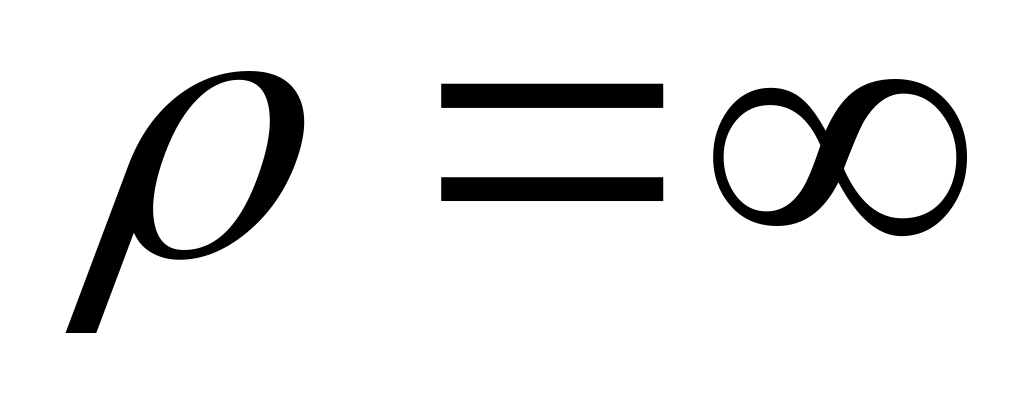 .
Формула (9.9) дает rWмакc=∞, а формула (9.10) после раскрытия неопределенности с помощью правила Лопиталя
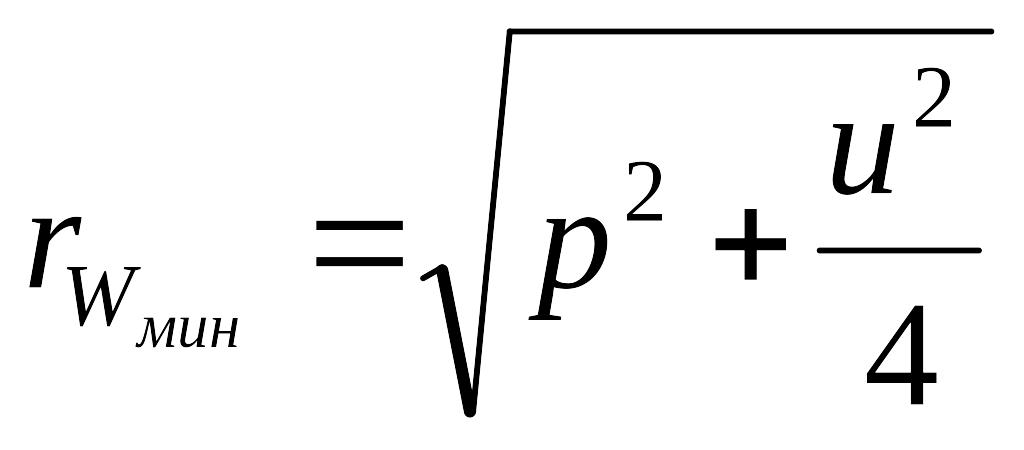 .
(9.11)
Если рассчитать значения rW для точки С' как точки излома, в которой ρ= 0, выражение (9.10) даст одно значение rW = rС′, т. е. начальная окружность должна проходить через точку С' излома профиля, что неприемлемо для остальных участков профиля. По этой причине канавки деталей, имеющие аналогичный профиль, снабжаются еще одной дугой, сопрягающей дугу радиуса ρ2 и прямую линию.
Для точек участка ЕР ρ3>0, μ > 0, ρ3>р. Значение rWmin определится по формуле (9.10), а rWмакc=∞. Для точек участка FG rWмин определится зависимостью (9.9), а rWмакc=∞
При определении rW для отдельного участка (элемента) профиля нет необходимости рассматривать на нем ряд точек. Достаточно, как правило, проанализировать лишь специфические точки, где пределы rW являются наиболее узкими. Это точки с максимальной длиной касательной и, которые обычно располагаются на концах участков, точки излома и т. п.
Определяя rW для всего профиля целиком, необходимо расчленить его на отдельные участки, описываемые одним уравнением, и для каждого из них найти пределы допустимых значений rW. В качестве радиуса обкатки должна быть выбрана такая величина, при которой удовлетворялись бы условия формообразования на всех участках профиля.
При реализации описанной процедуры нахождения rW могут встретиться такие варианты:
а) существует одно значение rW, удовлетворяющее условия обработки всего профиля целиком. Его, естественно, и выбираю! в качестве радиуса начального цилиндра;
б) не удается подобрать удовлетворительной величины rW. В этом случае радиус rW выбирается исходя из возможности того или иного участка и допустимости искажения на другом;
в) существует множество значений rW, при которых можно обрабатывать деталь с заданным профилем. Оптимальным следует считать такой радиус начального цилиндра, при котором обеспечиваются наибольшие углы α и, как следствие, увеличенные боковые углы резания.
Первые два варианта характерны обычно для многоэлементных профилей. У одноэлементных профилей наиболее часто встречается третий вариант.
Рассмотренные условия формообразования являются главными, отражающими основные принципы процесса обкатки. Существует еще несколько условий, ограничивающих выбор радиуса начального цилиндра rW, как общих (по условиям резания, уменьшения переходных кривых на профиле детали), так и частных (обеспечения достаточной прочности вершины фрезы, технологичности формы инструмента и т. п.). Некоторые будут рассмотрены ниже, при изучении процесса профилирования фрез для обработки конкретных наиболее распространенных профилей.