Материал: Проблемы обеспечения надежности и качества приборов, устройств и систем
Выводные компоненты (IMC или THT). Эта группа компонентов включает традиционные пассивные компоненты с осевыми (аксиальными) выводами, пассивные и активные компоненты с радиальными выводами, а также интегральные схемы в DIP, СИП и других менее распространенных корпусах.
Нестандартные компоненты (OFC). К этой группе компонентов, выделившейся относительно недавно, относится выводные компоненты, не вошедшие в IMC. Эта группа компонентов включает в себя соединители, разъемы, трансформаторы, колодки, держатели, экраны и т.д. Эта группа является самой динамичной, поскольку при ее постоянном пополнении ряд нестандартных компонентов усилиями производителей либо становятся поверхностно-монтируемыми, либо переходят в категорию стандартных аксиально-радиальных.
Общими тенденциями, которые в целом будут определяющими в процессе сборки РМ в ближайшие несколько лет, являются:
1. Переход к более миниатюрным, более быстрым и более легким электронным модулям со все более возрастающей степенью функциональности.
2. Уменьшение срока жизни среднего изделия, за который полная оптимизация спектра компонентов и конструктива ПП является близкой к невозможной.
3. Возрастание степени интеграции компонентов (количества каналов ввода/вывода) и повышение рабочих частот.
4. Постепенный сдвиг непосредственного сборочно-монтажного производства от фирм-разработчиков и носителей брэнднэйм-изделия (OEM) к специализированным фирмам, которые занимаются исключительно технологическими процессами сборочно-монтажного цикла [1].
Следуя общим тенденциям мировой электроники требования, предъявляемые ТП сборки поверхностно-монтируемых компонентов, становятся более жесткими.
Относительное количество чипов в процентном отношении к общему числу компонентов на ПП в последние годы возросло вследствие увеличения количества каналов ввода/вывода в среднем РМ. Однако эта тенденция может и измениться, в первую очередь, из-за более широкого применения пассивных слоев на подложках и увеличения интеграции кремния. Размеры чип-компонентов продолжают уменьшаться, но эта тенденция спадает из-за увеличения стоимости компонента с уменьшением его размера, а также из-за потери коэффициента воспроизводимости многих сборочных систем при переходе, к примеру, от типа корпуса ЭРЭ 0402 к 0201.
Широкое распространение пассивных компонентов в общем спектре элементов РМ привело к возникновению новых технологий обращения с ними при сборке печатных узлов. В качестве примера можно привести возрождение технологий подачи чип-компонентов в сборочные линии из россыпи (специальных кассет), что снижает стоимость элементов из-за стоимости упаковки, увеличивает плотность упаковки и снижает объем производственных отходов за счет отсутствия остатков упаковочных лент.
Общемировое потребление микросхем в пластиковых корпусах QFP достигло почти 6 млрд. еще в 1995 г. и с тех пор ежегодно возрастает примерно на 25 %. В ближайшие годы наиболее важными вопросами при производстве корпусов QFP будут следующие:
- ограничение периметра интегральной схемы будет и далее работать против повышения функциональности;
- процесс нанесения паяльных паст методами трафаретной печати на контактные площадки QFP будет оставаться основным процессом, вызывающим снижение коэффициентов воспроизводимости сборочной системы. Это уже сейчас приводит к тому, что автоматические системы оптической инспекции количества и качества нанесения припойной пасты становятся неотъемлемой частью даже относительно простых автоматических станков для трафаретной печати;
- особое внимание будет уделяться аккуратному обращению с компонентом при формовке его выводов, тестировании и транспортировке на сборочное производство.
В технологии TAB (Tape Automated Bonding) кремниевые кристаллы крепятся к полимерной ленте, формирующей внутренние соединения выводов чипа. Присоединение выводов чипа к сборке второго уровня (ПП или другой подложке) достигается при помощи внешних выводов полимерной ленты. Для соединения внешних выводов компонента TAB с подложкой обычно используются методы контактной пайки, пайки горячим газом или лазерной микросварки. Полностью технология TAB освоена только весьма ограниченным кругом ведущих технологических фирм мира. В ближайшем будущем наиболее вероятно, что технология TAB скорее всего будет вытеснена из микропроцессорной индустрии такими компонентами, как BGA (Ball Grid Array) или флип-чип (flip chip).
В последние годы вся инфраструктура BGA развивалась стремительно, и сейчас известно много видов этого типоразмера, включая пластиковые, керамические, металлические, стеклокомпозитные, ленточные и другие, а также микро-mBGA, более всего напоминающие собой открытые кристаллы, а не традиционные BGA.
BGA по сравнению с другими ИС являются верным решением там, где количество каналов ввода/вывода ИС превышает 256. Использование корпуса BGA при количестве выводов менее 256 может быть оправдано только преимуществами в функциональности, размере либо в общей стоимости РМ. Пайка BGA является отработанным и очень устойчивым процессом при наличии технологического оборудования и материалов надлежащего класса. С другой стороны, по сравнению с другими корпусами ИС, ремонт РМ и оптический контроль выводов BGA затруднены и имеют достаточно высокую стоимость.
Над относительно новыми компоненты CSP (Chip-Scale Packages) ведется работа по изучению всего изобилия возможных конструктивов и форм, например, возможностей расположения выводов по заказу потребителя или подача компонентов в сборочные линии непосредственно от производителя. В общем, CSP обычно определяется как компонент, размером не более чем на 20 % превышающий размер самого кристалла. Первоочередными областями применения этих компонентов являются микросхемы памяти (особенно, флэш), микросхемы управления, схемы цифровой обработки (DSP), а также микросхемы специального применения (ASIC) и микропроцессоры. В компонентах CSP просматривается хорошая альтернатива флип-чипам, поскольку очевидны преимущества стандартного расположения контактных площадок, возможностей теста и прожига, а также отсутствия необходимости в специальном ТП подготовки чипа.
Флип-чип (flip chip) компоненты обладают рядом очевидных преимуществ, к которым относятся:
- экономия места на печатной плате;
- небольшая высота и незначительный вес;
- снижение стоимости материалов;
- сокращение длины соединений, что обеспечивает лучшие электрические параметры;
- меньшее количество соединений, что сокращает количество потенциальных узлов отказа и обеспечивает более эффективное распределение тепловой энергии.
Однако эта популярная технология имеет и свои недостатки:
- дороговизна технологии прикрепления (полусферических) выводов к кристаллу;
- плотная разводка платы под посадочное место для флип-чипа, что приводит к повышению расходов на ПП;
- больший объем работы технологов по оптимальному выбору флюсующих веществ и адгезивов в зависимости от вида флип-чипа, подложки и ТП;
- трудности в контроле качества техпроцесса флип-чипов, а также ремонта плат с их применением.
Кроме того, до сих пор не решен вопрос со стабильно высоким уровнем выхода годных кристаллов. Время цикла сборочной системы с применением технологии флип-чип может быть довольно долгим из-за этапов нанесения специальных материалов и процессов их отверждения. Особое внимание должно быть обращено на распределение тепловой энергии для обеспечения высокой надежности сборки. Инфраструктура поддержки технологии флип-чип для электронной индустрии до сих пор развита не столь сильно, как других стандартных технологий.
Одной из самых существенных тенденций в промышленности электронной сборки на протяжении ближайших нескольких лет будет сближение электронного блока на уровне ПП с электронной сборкой на уровне компонента. Некоторые из сегодняшних так называемых «компонентов», недавно считались целыми электронными блоками, но также верна и обратная тенденция.
Значительное влияние на автоматизированное оборудование для производства электронных компонентов и автоматизированные производственные системы сборки РМ исходит от потребителей сборочного оборудования, которые в качестве одного из главных требований выдвигают возможность адаптации всей этой инфраструктуры к своему сборочно-монтажному комплексу [2].
На протяжении следующих нескольких лет сборочные линии будут вынуждены иметь дело с большим количеством различных видов компонентов, процессов и технологических применений. Монтажные автоматы будут базироваться на единой концепции, где всего лишь одна единица оборудования решает как можно более широкий круг задач. Также следует отметить некоторые иные весомые тенденции в сборочно-монтажной индустрии, имеющие место в настоящее время:
- повышение роли программного обеспечения (ПО) в сборочно-монтажных системах;
- повышение коэффициента использования оборудования;
- повышение качественных показателей сборки ПП (в первую очередь коэффициенты дефектов сборки);
- сокращение удельной стоимости монтажа компонента различного уровня сложности;
- увеличение производительности в пересчете на 1 м2 площади помещения;
- разработка альтернативных концепций и оборудования в целях поиска преимуществ в конкуренции.
Главным направлением при производстве РМ остается снижение себестоимости сборки при поддержании стабильно высокого уровня качества.
Ужесточаются требования к контролю и предсказуемости сборочно-монтажных ТП. Например, показатели точности монтажа SMD-компонентов предоставляются ведущими производителями с привязкой к уровню распределения погрешности не хуже 5s (сигма). Обязательным стало и предоставление данных по окончательному коэффициенту дефектов сборки, вызванных самим оборудованием. Этот коэффициент также зависит от сложности обрабатываемых компонентов, но для критически сложных ИС не должен быть хуже 50 DPM (Defects per Million) или в процентном выражении 99,995 % годных. Становится весьма распространенной функция автоматического восстановления ТП после той или иной ошибки, связанной с ПП, ЭРЭ или оператором, что снижает время простоя линии между двумя ближайшими моментами вмешательства оператора. Процедуры замены тары ЭРЭ, переход от изделия к изделию, оптимизация сборочной линии и обучение операторов исследуются с точки зрения применения различных форм автоматизации на основе ПО, а также в сторону их упрощения. Это приводит к повышению относительного времени использования оборудования.
Таким образом, автоматические системы для сборки РМ будут в гораздо большей степени полагаться на ПО.
Автоматизация такой технологической группы компонентов, как odd-form считается дорогостоящей задачей, достижимым исключительно при помощи возможностей робототехники. Однако в настоящее время на рынке оборудования появились стандартные многофункциональные линии, успешно решающие данную проблему. Автоматизация процессов, связанных с нестандартными компонентами, приносит производителям РМ существенные преимущества, такие как:
- исключение пайки волной припоя путем внедрения общей пайки в печах оплавления паяльных паст и технологии пайки выводных компонентов этим же методом (комплекс технологий AART);
- повышение показателей сборочного комплекса при поддержании должного коэффициента воспроизводимости производственной системы;
- снижение стоимости ТП и материалов, связанных с упаковкой компонентов для автоматической сборки и др.
На сегодняшний день ряд бурно развивающихся тенденций в области монтажа на поверхность нашли свое второе применение в технологии монтажа в отверстия. Например, в передовых автоматах для установки выводных компонентов широко используется технология сервоприводов, отлично зарекомендовавшая себя в линиях сборки компонентов поверхностного монтажа. Кроме того, ведущие производители линий установки выводных компонентов подняли планку уровня точности, повторяемости и воспроизводимости своего оборудования до уровня требований, предъявляемых к SMT-монтажу. Как результат, технология THT стала вновь популярной в ряде тех областей, где делала попытки закрепиться SMT.
Ведущие производители оборудования для сборочно-монтажных процессов в технологии выводных компонентов видят своей главной задачей значительно улучшить ТП сборки, посредством разработки систем нового поколения. Реализация данной задачи гарантирована, поскольку даже сейчас THT-технология обеспечивает наиболее низкую стоимость и наиболее высокую производительность, следовательно, имеет прочные позиции в значительном количестве сборочных производств с большой программой выпуска.
Резюмируя вышесказанное можно сделать вывод о том, что современные автоматизированные сборочно-монтажные производства будут и далее концентрироваться на базовых достижениях отрасли при разработке и производстве изделий, вместе с тем, отслеживая перспективные технологии.
Литература
1. www.pcb.spb.ru.
2. www.compitech.ru.
Воронежский государственный технический университет
УДК 681.3
О.Ю. Макаров, В.А. Муратов, И.А. Новикова, А.А. Пирогов
АЛГОРИТМЫ И МОДЕЛИ ВЕРИФИКАЦИИ ТОПОЛОГИИ СБИС
В настоящее время предъявляются особенно высокие требования к качеству выпускаемых промышленностью РЭС. Особое внимание уделяется к производимым СБИС и системам на кристалле, которые должны удовлетворять технологическим нормам и требованиям достаточно высокого уровня. Поэтому верификация и отладка моделей на каждом этапе проектирования является актуальной задачей, особенно это касается физического проектирования
Процесс изготовления фотошаблонов БИС является сложным и требует высокой точности. В связи с этим особую роль приобретает создание комплексных систем проектирования и изготовления фотошаблонов БИС (САПРФ БИС). На рисунке приведена структура САПРФ БИС, которая включает в себя следующие этапы: кодирование топологического эскиза БИС; контроль информации; разработка чертежа послойной геометрии БИС; контроль и анализ полученного варианта топологии; получение управляющей информации для оборудования, изготовляющего фотошаблоны БИС [1].
Выходным документом для приведенной САПРФ БИС является топологический эскиз принципиальной схемы БИС. Так как описание топологического эскиза БИС представляет собой трудоемкий процесс, в результате которого получаются большие числовые массивы, то исключить ошибки при первоначальном кодировании не представляется возможным. Ошибки, возникающие при описании топологического эскиза, бывают двух видов: проектирования и инструментальные, возникающие из-за сбоев в работе оборудования. При описании топологического эскиза с использованием полуавтоматических устройств возможны ошибки обоих видов.
Для обнаружения этих ошибок в САПРФ БИС предусматривается блок синтаксического контроля (верификации). Программа синтаксического контроля является первым блоком транслятора описания топологического эскиза для микрофотонаборного оборудования. Второй блок транслятора — это программа получения информации о послойной геометрии, являющаяся входной для программы получения перфолент для фотонаборной установки. Входной информацией для программы получения послойной геометрии служит описание топологического эскиза на специальном языке, прошедшее синтаксический контроль. Транслятором производится расчет послойной геометрии, т.е. конфигурации всех элементов каждого слоя с учетом координат центров элементов и их конструктивных размеров. Результаты расчета чертежа послойной геометрии дополняются кодами соответствующего устройства, которое вычерчивает чертеж послойной геометрии БИС.

Структурная схема процесса автоматизированного премирования фотошаблонов БИС
Полученный чертеж анализируется конструктором. Если результаты анализа не удовлетворительны, то выполняется корректировка чертежа послойной геометрии. В противном случае производится автоматический контроль топологии БИС.
Полный контроль и анализ топологии включают контроль технологических ограничений, восстановление принципиальной схемы БИС по полученной топологии и сравнение ее с исходной, анализ электрических характеристик БИС, соответствующих данному топологическому варианту.
Исходными данными для контроля и анализа БИС являются описание топологии БИС, перечень технологических ограничений, которые необходимо контролировать, исходная принципиальная схема БИС и перечень необходимых электрических характеристик. Эта информация вводится в ЭВМ, после чего осуществляется ее синтаксический контроль [2].
Контроль технологических ограничений заключается в проверке расстояний между областями топологии, размеров и перекрытий областей топологии. Этот контроль осуществляет ЭВМ. Она выдает информацию о нарушениях ограничений в текстовом виде и (или) в виде чертежей тех областей, которые не удовлетворяют заданным ограничениям. Следующим этапом является восстановление принципиальной схемы по имеющемуся варианту топологии. В случае обнаружения ошибок вносят изменения в топологию БИС. Далее по полученной принципиальной схеме осуществляется автоматическое формирование уравнений, описывающих логику работы БИС. Контроль логики работы схемы позволяет убедиться в том, что все соединения в БИС выполнены правильно и схема отвечает своему назначению.
Осуществление полного автоматического контроля важно не только для исходных и окончательных данных проектирования, но и для промежуточных. Это позволяет определять ошибки проектирования на ранних этапах, сокращает время и стоимость разработки БИС. Наличие полного автоматического контроля получаемых топологических вариантов повышает степень автоматизации системы проектирования фотошаблонов БИС и дает возможность изготовить оригиналы фотошаблонов без ошибок с первого раза. Обычно при проектировании схем БИС стремятся сохранить информацию о нумерации элементов, что упрощает процесс контроля. Сохранение нумерации элементов на всех этапах оказывается затруднительным при взаимодействии разработчика и ЭВМ через дисплей и при использовании языков описания топологии для проектирования БИС по частям. В этих случаях ставится задача сравнения схем без учета нумерации элементов. Применение ЭВМ позволяет ускорить процесс контроля схем, снизить его стоимость и повысить достоверность результатов. Сравнение схем без учета нумерации элементов можно выполнить с помощью алгоритма отыскания подстановки изоморфизма графов. Для этого схему моделируют графом.
Литература
1. Ломов А.Б. Проектирование гибридных интегральных микросхем. - М.: “МКИП”, 1997. 324 с.: ил.
2. Уэйкерли Дж.Ф. Проектирование цифровых устройств. М.: Постмаркет, 2002. Т. 1. 544 с.
Воронежский государственный технический университет
УДК 681.3
А.В. Анохин, О.Ю. Макаров
Основные тенденции развития средств
проектирования микросхем FPGA
В настоящее время все более важное место в нашей деятельности занимают цифровые устройства. Требования к техническим и экономическим параметрам таких устройств становятся все более жесткими. Поэтому микросхемы должны быть подходящими не только по своим характеристикам, но и достаточно дешевыми
При переходе на новые технологии даже при достаточно больших объемах выпуска использование FPGA становится более выгодным по сравнению со специализированными полузаказными микросхемами (ASIC). Эту тенденцию иллюстрирует рис. 1, где для технологий 0,18 мкм и 0,13 мкм приведены графики изменения стоимости производства FPGA и ASIC в зависимости от объемов выпуска (данные на 2003 г.). По оценкам компании SONY, в 2005 году партии до 300000 штук будет выгоднее производить на базе FPGA.
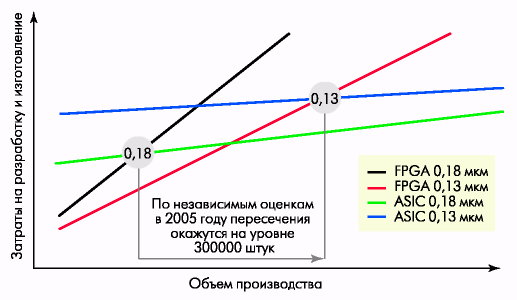
Рис. 1. Сравнение затрат на производство FPGA и ASIC
Новое поколение FPGA ведущих производителей (Xilinx, Altera и др.) позволяет реализовать полноценную систему на программируемом кристалле. В состав FPGA включаются встроенные процессорные ядра (Power PC в Virtex II Pro Xilinx и NIOS в Stratix Altera), специализированные арифметические блоки для DSP-приложений, высокоскоростные последовательные интерфейсы, блоки памяти различной конфигурации и назначения. Соответственно возрастают и требования к средствам проектирования таких кристаллов.
Компания Mentor Graphics одной из первых серьезно занялась разработкой систем проектирования для FPGA. В настоящее время это одно из стратегических направлений ее развития. Отличительная особенность продуктов Mentor Graphics - независимость от конкретного производителя, что позволяет проектировать системы, основанные на комбинации FPGA различных производителей, оптимально используя преимущества каждого из них. В случае необходимости перехода на другую технологию или другой тип кристаллов систему достаточно легко перепроектировать. Все это невозможно при использовании средств проектирования, предлагаемых изготовителями FPGA, которые работают только со своими кристаллами.
Рассмотрим более подробно маршрут проектирования FPGA, реализованный компанией Mentor Graphics (рис. 2).
Проектирование начинается с разработки спецификации архитектуры системы на языках высокого уровня С, C++, System С, SystemVerilog, MATLAB и верификации полученной модели с помощью программы ModelSim. На этом этапе принимается решение об аппаратном либо программно-аппаратном способе реализации. В случае выбора аппаратного способа реализации можно непосредственно переходить к созданию RTL-описаний (VHDL или Verilog) проекта. Это можно делать вручную либо воспользоваться программой поведенческого синтеза Precision С Synthesis, которая ориентирована в основном на синтез систем цифровой обработки сигналов. Она позволяет, имея описание алгоритмов на С или C++, автоматически получить синтезируемый VHDL или Verilog код.