Материал: Разработка технологического процесса изготовления детали электрической машины. методические указания к выполнению курсового проекта. Титова Л.Н., Перцев Ю.А
её размеров и формы, которую необходимо получить в результате выполнения каждого перехода; технологических режимов обработки. При освещении этого вопроса следует руководствоваться информацией, изложенной в [9,10].
При обработке деталей электрических машин используются методы обработки резанием (точение, фрезерование, шлифование и т. п.), обработки давлением (ковка, штамповка, вырубка и т. п.), термообработки, литье и пр. В з а- висимости от свойств обрабатываемого материала и обрабатывающего инструмента, а также от размеров детали, определяются технологические режимы (например, глубина и скорость резания, подача на оборот, вырубное усилие штамповки, температура нагревания и т. п.) обработки. Методики расчета режимов изложены в [3,4] и в справочной литературе [9].
Выбор инструмента и оборудования производится в соответствии с задачами, решаемыми на каждой операции, с учетом заготовки, технологических режимов и необходимой производительности [1].
Если выбор вида или способа получения заготовки вызывает затруднения, выполняют технико-экономический анализ двух - трех вариантов с выбором наиболее рационального. При этом обращается внимание на материалоемкость, себестоимость и трудоемкость, как самой заготовки, так и всей детали.
При выборе заготовки принимаются во внимание все потери материала (угар, облой, некратность, отрезку, торцовую обрезку, немерный отход и т. д.). Например, потери металла на деталь, изготавливаемую из проката, состоят из некратности длины проката (немерный отход), торцовой обрезки, порезки и удаляемых опорных концов.
Пример эскиза детали и заполнения маршрутно-технологической карты изготовления детали класса вал приведены в приложении 1 и 2 данных методических указаний.
Эскиз детали, для которой проектируется технологический процесс, и межоперационные эскизы следует привести по тексту или в приложении пояснительной записки, выполнив их на листе бумаги формата А4 с соблюдением требований ЕСКД.
5
1.2 ВАРИАНТ ЗАДАНИЯ №2
Разработка технологического процесса изготовления обмотки электрической машины
Исходные данные для решения задачи выбираются по табл. 3 (номер варианта – по последней цифре шифра) в соответствии с типом, схемой и параметрами обмотки (числом витков, типом сечения и маркой провода, длинной витка, чертежом катушки или обмотанного узла).
При выполнении задания в пояснительной записке необходимо отразить следующие вопросы:
6
- обосновать содержание и последовательность необходимых операций маршрутного технологического процесса;
Таблица 3
Тип обмотки электрической машины
Номер |
Тип обмотки |
|
варианта |
||
|
||
|
|
|
0 |
Всыпная обмотка статора АД средней мощности (совмещенным |
|
способом) |
||
|
||
|
|
|
1 |
Всыпная обмотка статора АД средней мощности (раздельным |
|
способом) |
||
|
||
|
|
|
2 |
Машинная обмотка якоря электродвигателя постоянного тока |
|
малой мощности |
||
|
||
|
|
|
3 |
Бескаркасная обмотка полого якоря электродвигателя постоян- |
|
ного тока малой мощности |
||
|
||
|
|
|
4 |
Короткозамкнутая литая обмотка ротора АД средней мощности |
|
|
|
|
5 |
Короткозамкнутая сборная обмотка ротора АД большой мощно- |
|
сти |
||
|
||
|
|
|
6 |
Обмотка дополнительного полюса машины постоянного тока |
|
|
|
|
7 |
Обмотка шунтовая основного полюса машины постоянного тока |
|
|
|
|
8 |
Обмотка якоря с жесткими секциями машины постоянного тока |
|
|
|
|
9 |
Обмотка фазного ротора асинхронного двигателя |
|
|
|
-осуществить выбор технологического оборудования;
-изложить подробное описание операций и технологические режимы формообразования, пропитки и сушки обмотки;
-предложить методы и средства контроля качества готовой обмотки. Обмоточные работы являются одним из наиболее сложных и ответствен-
ных этапов изготовления большинства электротехнических устройств (электрических машин, трансформаторов, электромагнитов, реле и т.п.). При их выполнении необходимо обеспечить надежную изоляцию токоведущих частей от корпусных деталей, магнитопровода и друг от друга.
7
-выполнить конструктивные требования по форме, размерам и числу витков в секциях; по электрическим параметрам, механической прочности; обеспечить защиту обмотки от вредных факторов окружающей среды и эффективный теплоотвод.
При изготовлении обмоток электрических машин, как правило, необходимо выполнить несколько катушек из обмоточного провода, и после укладки их на магнитопровод или в его пазы произвести необходимые соединения.
Эта работа начинается с заготовительных операций, на которых производится:
-проверка обмоточного провода и его порезка или перемотка на технологические бобины, при этом следует указать контролируемы параметры и способы контроля;
-порезка изоляции и подготовка магнитопровода под укладку обмотки;
-заготовка выводных проводов с указанием требований к подготовке их концов к пайке.
Намотка катушек производится на штатный каркас, на технологические шаблоны, или непосредственно на магнитопровод, который во всех случаях предварительно тщательно изолируется. Следует дать указания:
-как подготовить каркас (шаблон) к намотке катушки;
-требования к составу и наладке системы КПК намоточного станка;
-порядок укладки первого витка, последующей намотки или катушечной группы;
-при раздельной намотке – требования к приемам съема катушки (катушечной группы) с шаблона и переносу её на укладку, последовательности и режимам укладки в пазы;
-последовательность закрытия паза и установки пазового клина,
-требования к зачистке концов провода, пайки соединений и выводов согласно схеме и требованиям чертежа, изолировки мест пайки;
-требования и порядок бандажирования и формовки лобовых частей;
-дать указания по контролю качества выполненных работ.
Обмотки электрических машин подлежат обязательной пропитке специальными лаками или компаундами для увеличения электрической прочности изоляции и защиты от вредных факторов, для увеличения её теплопроводности
имеханической прочности. При изложении раздела:
-необходимо указать требования к пропиточным составам,
-указать способы пропитки и на основе их сравнительного анализа выбрать вариант подходящий для рассматриваемого изделия;
-изложить требования к составу и возможностям оборудования для реализации выбранного способа, обосновать требования к режиму пропитки и сушки обмотки;
-дать указания по контролю качества выполненных работ, на электрическую прочность изоляции, правильность соединения схемы, отсутствие обрывов и замыканий, других параметров
8
В зависимости от типа обмотки, её назначения и применяемых материалов, объема выпуска технология обмоточных работ может быть разной. Информация, необходимая для выполнения этого задания в достаточном объеме содержится в теоретической части и рекомендуемой литературе [2,3,4]. Эскизы обмотки (схема, размещение на магнитопроводе, расположение выводов, конфигурация и размеры лобовых частей), для которой проектируется технологический процесс, межоперационные эскизы следует привести в приложении к пояснительной записке, выполнив их на листе бумаги формата А4, или по тексту.
1.3ВАРИАНТ ЗАДАНИЯ №3
Разработка технологии сборки и приемо-сдаточных испытаний электрической машины
Вкачестве исходных данных для выполнения задания используются результаты курсового проектирования по дисциплине «Проектирование электрических машин». Для выполнения задания необходимо получить на кафедре свой курсовой проект (асинхронный двигатель, машина постоянного тока, синхронная машина), из которого понадобится сборочный чертеж, спецификация и номинальные данные машины.
Впояснительной записке должны быть отражены следующие вопросы:
-выбор организационной формы сборки;
-выбор типа и разработка схемы сборки;
-обоснование и разработка последовательности и содержание сборочных операций;
-выбор необходимого инструмента, оснастки и оборудования для выполнения сборочных работ;
-программа приемо-сдаточных испытаний, методы и оборудование для контроля отдельных параметров электрической машины.
Сборочные работы являются завершающим этапом изготовления электротехнического изделия. От качества их выполнения в значительной степени зависит работоспособность изделия и его надежность.
В зависимости от сложности конструкции изделия, его массогабаритных показателей и программы выпуска применяются различные организационные формы сборки (подвижная или неподвижная, ручная, механизированная, автоматизированная и др.) и схемы сборки (веерного типа, с базовой деталью, комбинированная схема). Выбор той или иной схемы сборки определяет в значительной степени последовательность и содержание операций сборочного технологического процесса.
Следует иметь в виду, что сборочно-регулировочные работы заключаются в соответствующем ориентировании элементов конструкции относительно друг друга и их фиксации различными способами. При сборке должны быть
9
обеспечены необходимые для работы устройства функциональные зазоры и натяги, что, в зависимости от методов сборки, обеспечивается либо полной взаимозаменяемостью деталей и сборочных единиц, либо селективностью, индивидуальной пригонкой. При сборке с натягом целесообразно указать меры по предотвращению недопустимых деформаций деталей или нарушения ранее выполненных сопряжений под действием сборочных усилий, указать места и способы приложения этих усилий.
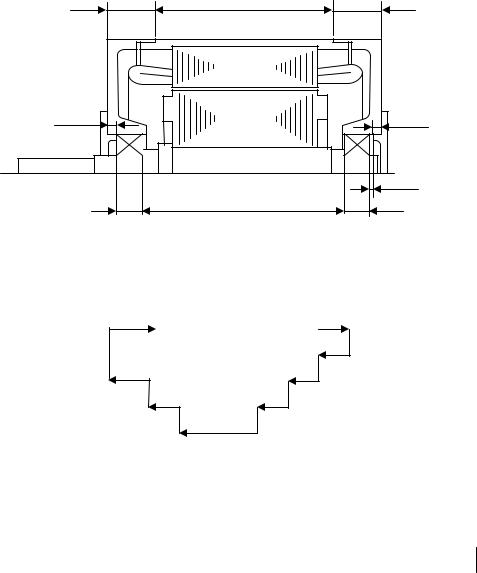
Необходимо установить наиболее ответственные сборочные (замыкающие) размеры, составить размерные цепи и вычислить их предельные значения, принять решение о необходимости и способах компенсации недопустимых отклонений сборочных размеров (рис. 1, 2). В качестве сборочных размеров могут быть выбраны: длина вылета вала, осевой люфт ротора, изоляционные промежутки между лобовыми частями обмотки и корпусными деталями, смещение торцов магнитопровода ротора и статора друг относительно друга, положение щетки на коллекторе или на контактном кольце и др.
B A B
C |
|
C |
|
|
X |
D |
Е |
D |
Рис. 1. Конструктивная схема электродвигателя
(Х – осевой люфт ротора)
А
В
 В
С
С X
D D
E
Рис. 2. Размерная цепь
Номинальное значение сборочного размера (люфт вала)
X = +A +B –C –D –E –D –C +B
Верхнее отклонение сборочного размера
ВХ= +(ВА) +(ВВ) –(НС) –(НD) –(НE) –(НD) –(НС)+(ВВ)
Нижнее отклонение сборочного размера
НХ= +(НА)+(НВ) –(ВС) –(ВD) –(ВE) –(ВD) –(ВС)+(НВ)
10