Материал: Разработка технологического процесса изготовления детали электрической машины. методические указания к выполнению курсового проекта. Титова Л.Н., Перцев Ю.А
Приемо-сдаточные испытания позволяют в значительной мере проверить качество изготовления электрической машины и её работоспособность. Положительное решение после приемо-сдаточных испытаний является основанием для запуска машины в эксплуатацию. В зависимости от типа и габаритов машины существуют специальные программы, позволяющие при минимальном объеме испытаний в максимальной степени достоверно оценить качество изготовленной машины. Следует привести полное описание постановки эксперимента по одному-двум испытаниям с обоснованием подбора приспособлений и приборов, схемы установки, схемы соединений и др. Должно быть приведено подробное описание проведения эксперимента.
Вопросы сборки и испытаний электрических машин и трансформаторов в достаточном для выполнения задания объеме изложены в рекомендуемой лите-
ратуре [2,5,6,8].
2. МЕТОДИЧЕСКИЕ РЕКОМЕНДАЦИИ ПО ВЫПОЛНЕНИЮ ГРАФИЧЕСКОЙ ЧАСТИ
Графическая часть курсового проекта выполняется на листе формата А3. На чертеж выносится маршрутно-технологическая карта изготовления детали, эскизы обрабатываемых поверхностей по операциям, приспособления, наладки и т.д.
ПРИЛОЖЕНИЕ 1 |
72 |
383-0,1 |
652 |
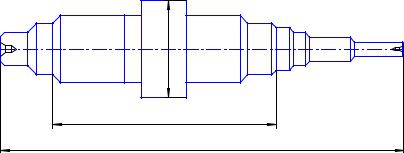
Пример эскиза вала электрической машины |
11
ПРИЛОЖЕНИЕ 2 Таблица П.2
Маршрутно-технологическая карта изготовления детали класса вал
Номер |
Наименование и краткое содержание |
Оборудование |
|
операции |
операции, технологические базы |
||
|
|||
1 |
2 |
3 |
|
|
Фрезерно-центровальная |
|
|
|
Фрезерование торцов вала и сверление цен- |
Фрезерно- |
|
005 |
тральных отверстий с двух сторон. |
центровальный |
|
|
Технологическая база – наружные поверхно- |
полуавтомат |
|
|
сти двух шеек |
|
|
|
Токарная |
|
|
|
Обтачивание поверхностей шеек вала с од- |
Токарный многорез- |
|
010 |
ной стороны и подрезание торцовых поверх- |
цовый или много- |
|
ностей ступеней вала. |
шпиндельный полу- |
||
|
|||
|
Технологическая база - центровые отверстия |
автомат |
|
|
вала |
|
|
|
Токарная |
|
|
|
Обтачивание поверхностей шеек вала с дру- |
|
|
015 |
гой стороны, а также подрезка обрабатывае- |
То же |
|
|
мых шеек вала. Технологическая база - цен- |
|
|
|
тровые отверстия вала |
|
|
|
Токарная |
|
|
|
Обтачивание поверхностей шеек вала под |
Токарный многорез- |
|
|
шлифование и окончательная подрезка тор- |
||
|
цовый, гидрокопи- |
||
020 |
цов ступеней вала (если отдельные торцы |
ровальный, много- |
|
ступеней подлежат шлифовке, необходимо |
|||
|
оставлять припуск под шлифовку). |
шпиндельный полу- |
|
|
автомат |
||
|
Технологическая база - центровые отверстия |
||
|
вала. |
|
|
|
Токарная |
|
|
|
Обтачивание поверхностей шеек вала с при- |
|
|
|
пуском под шлифование и окончательная |
То же |
|
025 |
подрезка торцов ступеней вала с противопо- |
||
|
|||
|
ложной стороны. |
|
|
|
Технологическая база - центровые отверстия |
|
|
|
вала. |
|
|
|
|
|
12
Продолжение таблицы П.2
030 |
Контроль промежуточный |
|
|
|
|
|
|
035 |
Термическая обработка |
|
|
|
|
|
|
|
Шлифовальная |
|
|
040 |
Прошлифовать с одного установка поверхно- |
Круглошлифоваль- |
|
сти под подшипники, магнитопровод, кол- |
ный станок |
||
|
лекток, а также – выходной конец вала. Тех- |
||
|
|
||
|
нологическая база - центровые отверстия. |
|
|
|
Шлифовальная |
|
|
|
Окончательное шлифование поверхностей |
|
|
045 |
шеек вала согласно размерам по рабочему |
То же |
|
чертежу и шероховатостей поверхности. |
|||
|
|
||
|
Технологическая база – центровые отверстия |
|
|
|
вала |
|
|
050 |
Моечная |
|
|
|
|
|
|
055 |
Контроль окончательный |
|
|
|
|
|
ПРИМЕЧАНИЕ. При наличии у детали других элементов (отверстий, шпоночных пазов, резьбы и т.д.) их обработку производить в установленной технологической последовательности до термической обработки.
13
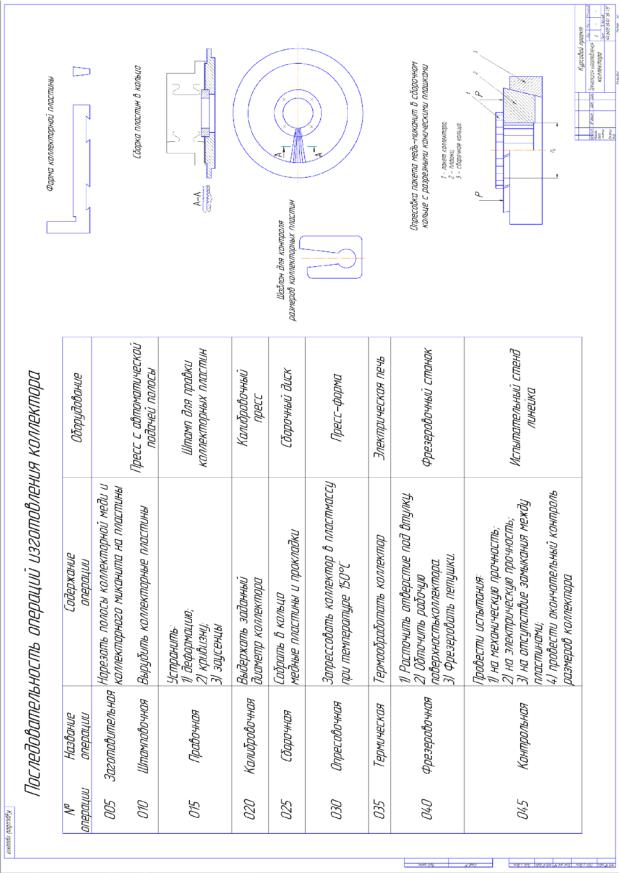
ПРИЛОЖЕНИЕ 3 Пример выполнения графической части курсового проекта
14
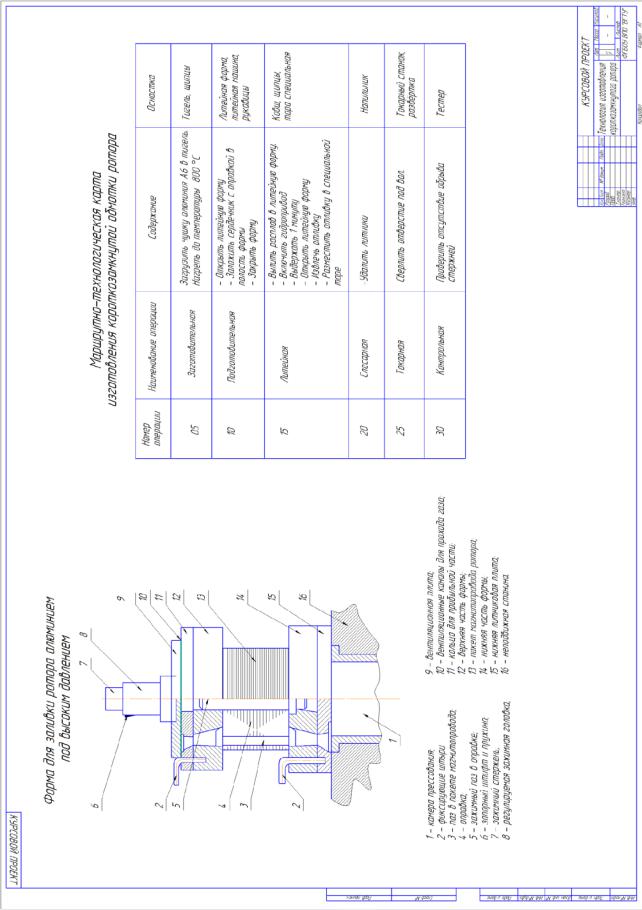
Продолжение прил.3
15