Курсовая работа (т): Технология контроля ходового винта
Технология контроля ходового винта
СОДЕРЖАНИЕ
Введение
. Метрологическая экспертиза конструкторской и технологической документации
. Последовательность операций контроля при изготовлении ходового винта
2.1 Общие требования
2.2 Входной контроль
.3 Операционный контроль
.4 Контроль ответственных параметров ходового винта
.5 Приемочный контроль
. Проектирование и расчет контрольно-измерительного приспособления
Заключение
Список литературы
Введение
Технический контроль всегда являлся важнейшей и неотъемлемой частью производственного процесса на машиностроительных предприятиях. Его задача это предупреждение с заданной вероятностью пропуска дефектных заготовок, деталей и сборочных единиц при последующем изготовлении изделий, поэтому технический контроль должен охватывать весь технологический процесс. Кроме того, операции технического контроля должны предусматривать получение информации для регулирования технологического процесса.
Контроль - это проверка соответствия норме, которая устанавливается заранее, а проверка соответствия ей заканчивается принятием решения: «соответствует - не соответствует», «годное изделие - брак» и т.п.
Естественно, что сто процентный контроль после каждой операции может привести к неоправданному увеличению цены и с экономической точки зрения это должно быть учтено. С другой стороны, пропустив дефект на одном этапе технологии возможны затраты на изготовление заведомо бракованного изделия. Разработка технологии контроля позволяет решить эти проблемы путем тщательного анализа. Установив, где необходим сто процентный, а где выборочный контроль.
В технический контроль помимо анализа входит разработка схемы контроля и ее реализация. В связи с тем, что технический контроль проводиться в процессе производства, он имеет ряд ограничений. Так контрольное приспособление должно отвечать следующим требованиям: не занимать много места; быть многофункциональным, но при этом простым и удобным в эксплуатации. Поэтому выбору схемы контроля уделяется на маловажное внимание.
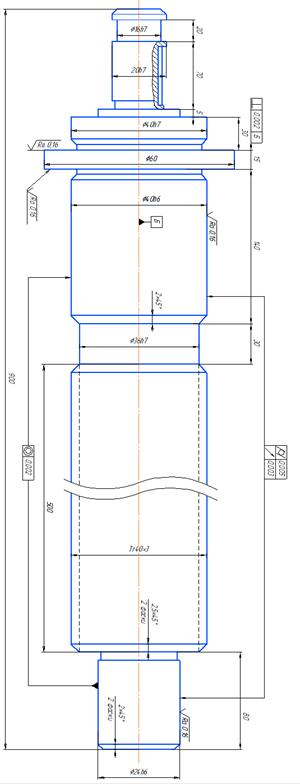
Тема данной курсовой работы «Технология контроля
ходового винта». Задачей стоит рассмотрение технологии изготовления и
требований к каждой операции, их метрологический анализ, выбор схем контроля, а
так же более подробное рассмотрение контроля и конструирование контрольного
приспособления для наружной поверхности.
1. Метрологическая экспертиза
конструкторской и технологической документации
Для обеспечения качества и требуемой точности измерений параметров и характеристик изделия конструкторская и технологическая документация должна правильно отражать требования к измерениям физических величин. С этой целью проводится метрологическая экспертиза (МЭ) конструкторско-технологической документации, которая является неотъемлемой частью метрологического обеспечения качества изделия и подготовки производства на всех стадиях изготовления изделия.
Под метрологической экспертизой понимается
анализ и оценка технических решений по выбору параметров, подлежащих измерению,
установлению норм точности измерений и обеспечению методами и средствами измерений
процессов разработки, изготовления, испытания и применения продукции. Началом
метрологической экспертизы должны быть более ранние стадии создания изделия,
тогда ошибки метрологического характера и их последствия могут быть устранены
значительно легче. Исходя из этого, МЭ проводится на стадиях подготовки и
разработки технического задания, проектирования изделия и разработки рабочей
документации.
2. Последовательность операций контроля при изготовлении ходовых винтов
.1 Общие требования
) От каждого прутка (трубы) отрезать два (один) образца длиной 1015-1017 мм. Заклеймить образцы и пруток одним порядковым номером. В заводской лаборатории провести анализ микро- и макроструктуры, химического состава металла, а также получить разрешение на выдачу прутка в заготовительный цех.
2) Число операций и порядок обработки тех или иных поверхностей, отверстий, уступов и прочих конструктивных элементов, входящих в черновые, получистовые и чистовые операции, число и порядок слесарных операций по зачистке заусенцев и притуплению острых кромок не регламентируются и устанавливаются применительно к каждому типу деталей при условии обеспечения безопасности работ, а также для улучшения условий выполнения последующих операций.
) Величина припуска для всех операций, кроме регламентированных, зависит от габаритных размеров деталей и от технических требований чертежа. Крепление деталей не должно вызывать деформаций и дополнительных внутренних напряжений.
) Черновую обработку наружных и внутренних поверхностей проводить на токарно-винторезных, токарных станках с числовым и оперативным программным управлением (ЧПУ и ОПУ) с припуском 2-4 мм на диаметр. Если центральное отверстие имеет предельные отклонения по 12-му квалитету и грубее, то его обработку следует проводить окончательно на специализированных станках для глубокого сверления и растачивания типа 2805П, ОС-4000, РТ-601 или на токарно-винторезных станках.
) Выбор СОЖ, способа ввода в зону резания, контроля и очистки проводить согласно соответствующим рекомендациям.
Технология изготовления:
· Заготовка;
· Термическая обработка;
· Черновая обработка торцов и центровых отверстий;
· Черновая обработка наружных поверхностей;
· Чистовая обработка торцов и центровых отверстий;
· Обработка наружных поверхностей под шлифовку;
· Доводка центровых отверстий;
· Шлифование заходов резьбы;
· Получистовое шлифование наружных поверхностей;
· Чистовое шлифование остальных наружных поверхностей;
· Чистовое шлифование резьбы;
· Шлифование фасок на вершинах витков;
· Чистовое шлифование посадочных шеек;
· Чистовое шлифование упорных торцов под притирку;
· Притирка посадочных шеек и торцов.
.2 Входной контроль
Ему подвергают сырье, исходные материалы, комплектующие изделия, техническую документацию и т.д., т.е. все то, что используется при изготовлении, ремонте или эксплуатации продукции. Это будет контроль прутка, от которого будет отрезана наша заготовка. В качестве заготовки будем применять круглый прокат из стали 40ХГ диаметром 70 мм. При контроле прутка необходимо оценить также его качество. Следовательно, на данном этапе контроля необходимо обеспечить контроль следующих параметров:
Контроль наличия внешних дефектов
Контроль габаритных размеров
И так целью этого контроля является оценка
качества заготовок, полученных после заготовительных операций. От точности
контроля будет зависеть и процент бракованных изделий в дальнейшем.
Эффективность входного контроля оценивается коэффициентом:
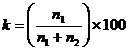
Где n1 - число изделий, забракованных при входном контроле;
n2 - число изделий, забракованных на последующих стадиях технологического процесса.
От каждого прутка отрезается образец длиной 10-12мм, заклемляется одним номером и проводится в металлографической лаборатории анализ микроструктуры и химического состава. Перед механической обработкой и в процессе обработки правка детали не допустима.
Для входного контроля используем статические методы контроля.
Решение задачи входного контроля заключается в построении плана контроля и разработки методики контроля.
Для определения плана контроля зададим следующие необходимые данные:
Риск поставщика: α=5%.
Риск потребителя: β=8%.
Приемлемый уровень качества: qα = 5%.
Браковочный уровень качества: qβ = 6%.
Браковочное число С = 6.
Принимаем биномиальный закон распределения.
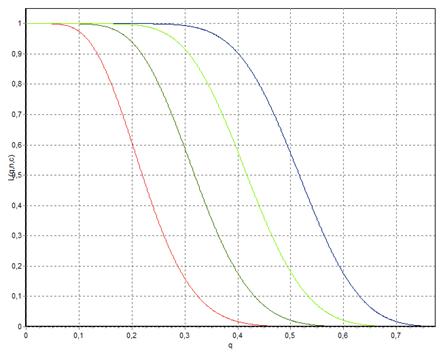
Определим план контроля по программе «План».
N
= 100;C
= 6.
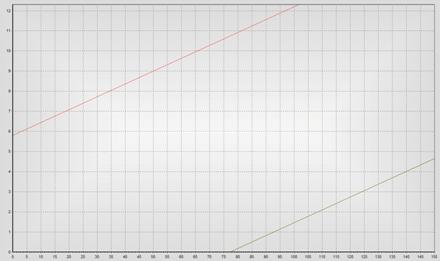
Метод последовательного анализа
для последней кривой:
.3 Операционный
контроль
Операционный контроль проводят с целью своевременного предотвращения отступлений от требований конструкторской и нормативно-технической документации при изготовлении деталей, сборочных единиц, а также для выявления характера и причин отклонений от технологических процессов в ходе производства и разработки мероприятий, направленных на обеспечение стабильности качества выпускаемой продукции.
Операционный контроль осуществляется, как правило, на всех стадиях производства. При организации операционного контроля очень важно обеспечить непрерывность контроля и охват контролем всех технологических операций, определяющих качество изделия. Принцип непрерывности контроля основывается на неразрывной связи технологического процесса и контрольных операций. При этом технологический процесс контролируется и корректируется на протяжении всего времени его выполнения.
Решим задачу контроля для каждой операции
1) Отрезка
заготовок и образцов-свидетелей
|
Контролируемый параметр |
Допуск параметра, мкм |
Вид контроля |
Средство измерения |
Погрешность измерения, мкм |
α, % |
β, % |
|
Заготовка 1015 h14 |
2600 |
выборочный |
рулетка |
1000 |
0,06 |
6,84 |
|
Заготовка Ø 70 h14 |
740 |
выборочный |
штангенциркуль |
200 |
0,06 |
3,20 |
) Термическая обработка
Выполняется в печи ТВЧ по заключению центральной лаборатории
) Черновая обработка торцов и
центровых отверстий
|
Контролируемый параметр |
Допуск параметра, мкм |
Вид контроля |
Средство измерения |
Погрешность измерения, мкм |
α, % |
β, % |
|
Диаметр Ø 16 h12 |
180 |
выборочный |
микрометр |
40 |
0,04 |
0,36 |
|
Диаметр Ø 20 h12 |
210 |
выборочный |
микрометр |
50 |
0,05 |
0,42 |
|
Диаметр Ø 24 h12 |
210 |
выборочный |
микрометр |
50 |
0,05 |
0,42 |
|
Диаметр Ø 36 h12 |
210 |
выборочный |
микрометр |
50 |
0,05 |
0,42 |
|
Диаметр Ø 40 h12 |
250 |
выборочный |
микрометр |
50 |
0,04 |
0,28 |
|
Диаметр Ø 60 h12 |
300 |
выборочный |
микрометр |
60 |
0,04 |
0,28 |
|
Длина 140 h12 |
400 |
выборочный |
микрометр |
80 |
0,04 |
0,28 |
|
Длина 15 h12 |
180 |
выборочный |
микрометр |
40 |
0,04 |
0,36 |
|
Длина 20 h12 |
210 |
выборочный |
микрометр |
50 |
0,05 |
0,42 |
|
Длина 30 h12 |
210 |
выборочный |
микрометр |
50 |
0,05 |
0,42 |
|
Длина 70 h12 |
300 |
выборочный |
микрометр |
60 |
0,04 |
0,28 |
|
Длина 80 h12 |
300 |
выборочный |
микрометр |
60 |
0,04 |
0,28 |
4) Обработка точных наружных поверхностей под шлифование, поверхностей под резьбу, окончательная обработка остальных поверхностей.
Обработку точных наружных поверхностей проводим с припуском 0,6-0,9 мм в зависимости от размеров деталей и требуемых точностных параметров, поверхностей под резьбу с припуском; обработку остальных поверхностей проводим окончательно на токарно-винторезных и токарных станков с ЧПУ и ОПУ.
Овальность и конусообразность поверхностей, обработанных под шлифование, не более 0,025 мм.
Параметр шероховатости Rа< 3,2 мкм.
5) Обработка точных внутренних поверхностей, центровых (базовых) фасок и торцов под шлифование, окончательная обработка прочих внутренних поверхностей.
Обработку точных внутренних поверхностей проводим с припуском 0,5-0,7мм в зависимости от размеров детали и требуемых точностных параметров на токарно-винторезных, токарно-винторезных с гидросуппортом и токарных станках с ЧПУ при установке детали в патроне и люнете.
Радиальное биение обработанных внутренних поверхностей относительно оси базовой поверхности - не более 0,08 мм.
Параметр шероховатости
обработанных под шлифование поверхностей Ra<
3,2 мкм.
|
Контролируемый параметр |
Допуск параметра, мкм |
Вид контроля |
Средство измерения |
Погрешность измерения, мкм |
α, % |
β, % |
|
Диаметр Ø 16 h10 |
70 |
выборочный |
микрометр |
14 |
0,04 |
0,28 |
|
Диаметр Ø 20 h10 |
84 |
выборочный |
микрометр |
18 |
0,04 |
0,33 |
|
Диаметр Ø 24 h10 |
84 |
выборочный |
микрометр |
18 |
0,04 |
0,33 |
|
Диаметр Ø 36 h10 |
84 |
выборочный |
микрометр |
18 |
0,04 |
0,33 |
|
Диаметр Ø 40 h10 |
120 |
выборочный |
микрометр |
20 |
0,04 |
0,19 |
|
Диаметр Ø 60 h10 |
140 |
выборочный |
микрометр |
30 |
0,04 |
0,33 |
|
Длина 140 h10 |
160 |
выборочный |
микрометр |
40 |
0,05 |
0,47 |
|
Длина 15 h10 |
70 |
выборочный |
микрометр |
14 |
0,04 |
0,28 |
|
Длина 20 h10 |
84 |
выборочный |
микрометр |
18 |
0,04 |
0,33 |
|
Длина 30 h10 |
84 |
выборочный |
микрометр |
18 |
0,04 |
0,33 |
|
Длина 70 h10 |
140 |
выборочный |
микрометр |
30 |
0,04 |
0,33 |
|
Длина 80 h10 |
140 |
выборочный |
микрометр |
30 |
0,04 |
0,33 |