Курсовая работа (т): Технология контроля ходового винта
6) Получистовое шлифование
резьбы, наружных поверхностей, резьбы, фасок, торцов.
|
Контролируемый параметр |
Допуск параметра, мкм |
Вид контроля |
Средство измерения |
Погрешность измерения, мкм |
α, % |
β, % |
|
Диаметр Ø 16 h8 |
27 |
выборочный |
Микрометр рычажный |
7 |
0,05 |
0,52 |
|
Диаметр Ø 20 h8 |
33 |
выборочный |
Микрометр рычажный |
8 |
0,05 |
0,44 |
|
Диаметр Ø 24 h8 |
33 |
выборочный |
Микрометр рычажный |
8 |
0,05 |
0,44 |
|
Диаметр Ø 36 h8 |
33 |
выборочный |
Микрометр рычажный |
8 |
0,05 |
0,44 |
|
Диаметр Ø 40 h8 |
39 |
выборочный |
Микрометр рычажный |
10 |
0,05 |
0,50 |
|
Диаметр Ø 60 h8 |
46 |
выборочный |
Микрометр рычажный |
12 |
0,05 |
0,52 |
|
Длина 140 h8 |
63 |
выборочный |
Микрометр рычажный |
16 |
0,05 |
0,49 |
|
Длина 15 h8 |
27 |
выборочный |
Микрометр рычажный |
7 |
0,05 |
|
|
Длина 20 h8 |
33 |
выборочный |
Микрометр рычажный |
8 |
0,05 |
0,44 |
|
Длина 30 h8 |
33 |
выборочный |
Микрометр рычажный |
8 |
0,05 |
0,44 |
|
Длина 70 h8 |
46 |
выборочный |
Микрометр рычажный |
12 |
0,05 |
0,52 |
|
Длина 80 h8 |
46 |
выборочный |
Микрометр рычажный |
12 |
0,05 |
0,52 |
7) Чистовое шлифование резьбы, наружных поверхностей, резьбы, фасок, торцов.
Обработку проводим с припуском 0,15-0,2 мм на круглошлифовальных станках типа ЗУ10 при установке детали на центровых фасках, специальной центровой оправке или технологических пробках с обильным охлаждением.
Радиальное биение относительно общей оси базовых поверхностей - не более 0,01 мм.
Параметр шероховатости Ra<
0,4 мкм.
|
Контролируемый параметр |
Допуск параметра, мкм |
Вид контроля |
Средство измерения |
Погрешность измерения, мкм |
α, % |
β, % |
|
Диаметр Ø 16 h7 |
18 |
выборочный |
Микрометр рычажный |
5 |
0,05 |
0,61 |
|
Диаметр Ø 20 h7 |
21 |
выборочный |
Микрометр рычажный |
6 |
0,05 |
0,66 |
|
Диаметр Ø 24 h6 |
13 |
выборочный |
Микрометр рычажный |
4 |
0,05 |
0,81 |
|
Диаметр Ø 36 h7 |
25 |
выборочный |
Микрометр рычажный |
7 |
0,05 |
0,63 |
|
Диаметр Ø 40 h6 |
16 |
выборочный |
Микрометр рычажный |
5 |
0,05 |
0,84 |
|
Диаметр Ø 60 h7 |
30 |
выборочный |
Микрометр рычажный |
9 |
0,05 |
0,75 |
2.4 Контроль ответственных параметров
Отклонение формы поверхности центровых (базовых) фасок
Для операции 5 площадь пятна контакта не менее 90% площади контактируемой поверхности;
Средство контроля - калибр-втулка конусная специальная. Контроль методом «по краске»: краска красная типографская 2913-22 по ТУ 29.747 -77, Эталон толщины слоя краски:
а) меры длины концевые плоскопараллельные №4-7, ГОСТ 9038-83;
б) линейка поверочная лекальная ЛД-0-125 по ГОСТ 8026-75;
в) пластина плоская стеклянная ПИ-120Н по ГОСТ 2923-75.
Толщина слоя краски 0,006 мм (для операции 5)
Отклонение от цилиндричности наружной поверхности.
Значение параметра отклонения от цилиндричности - 0,005;
Средство контроля при базировании на призмах:
. Плита поверочная 0-1000 × 630 по ГОСТ 10905-86.
2. Призма 1-4-1 по ГОСТ 5641-82.
3. Штатив Ш-ПН по ГОСТ 10197-70.
. Оптикатор 1П по ГОСТ 5584-75.
Оптикатор 1П
Метрологические характеристики:
Цена делений 0.002 мм
Диапазон показаний 60 мкм
Температурный режим °С для диапазона измеряемых размеров 1
Класс применяемых концевых мер 2, инструментальная погрешность включает следующие составляющие:
основная погрешность: ±1,5 мкм;
погрешность блока концевых мер 02-ого класса
по таблице погрешность составляет 0,8 мкм.
Анализ источников погрешности измерения
Погрешность измерения включает:
· Инструментальная погрешность
- Предел допускаемой погрешности измерений
погрешность концевых мер 2-го класса
· Методическая погрешность включает
- погрешность базирования
погрешность от внешних влияющих величин
· Субъективная погрешность (погрешность отсчета)
Оценка составляющих погрешностей.
А) Инструментальная погрешность.
Т.к. закон распределения
неизвестен, то принимаем наихудший вариант - все составляющие погрешности имеют
равномерное распределение.
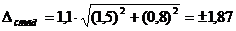 мкм.
Б) Методическая погрешность.
В качестве этой погрешности рассмотрим
температурную погрешность, возникающую из-за колебания температуры за время
измерения
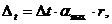
где  - колебание температуры за время
измерения (=0,5
 );
 - наибольший коэффициент линейного
расширения материала детали или средства измерения;
r - радиус детали.
Так как марка стали, из которой
сделана измерительная головка, неизвестна, то в качестве берем
наибольший коэффициент линейного расширения для стали
=
 . Тогда
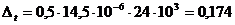 мкм
Также методическая погрешность
включает и погрешность базирования:
Δбаз = Td/2
* (1/sin 60º - 1) =
0.8 мкм
В) Субъективная погрешность:
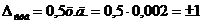 мкм.
Объединение составляющих погрешностей и оценивание общей погрешности измерения.
Так как законы распределения составляющих
погрешностей неизвестны, то принимаем, что они имеют равномерный закон
распределения как наихудший из всех законов распределения. Тогда
 мкм
Оценка точности контроля.
Т.к оцененные характеристики погрешности измерения не превышают допускаемых пределов Δ∑ = 2,34 мкм < Δидон = 4 мкм, то погрешность измерения считается удовлетворительной и выбранный метод и средство измерения соответствуют установленной норме точности.
Для выполнения контроля требуется разработка схемы контроля.
Предлагаем сл. схему контроля
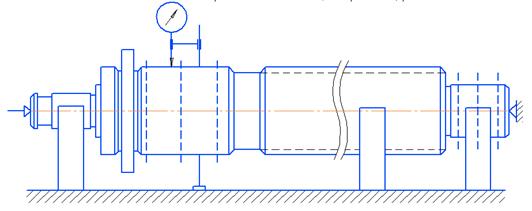
Схема стенда для контроля диаметров шеек
Эта схема также подходит для контроля отклонения от цилиндричности, радиального биения и соосности, т.к. погрешность измерения будет меньше заданных.
Контроль торцевого биения при базировании детали на призмах:
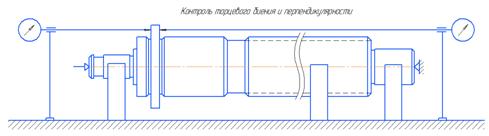
Погрешность базирования:
Δбп = Td/2
* (1/sin(α) - 1) =
11/2
* (1/sin(60º) - 1)
= 0.8 мкм
Таким образом, погрешность базирования в центрах будет больше погрешности базирования на призмах, поэтому лучше выбираем, чтобы при измерении базирование осуществлялось на призмах.
Средство контроля при базировании на призмах:
. Плита поверочная 0-1000 × 630 по ГОСТ 10905-86.
2. Призма 1-4-1 по ГОСТ 5641-82.
3. Штатив Ш-ПН по ГОСТ 10197-70.
. Оптикатор 1П по ГОСТ 5584-75.
Оптикатор 1П
Метрологические характеристики:
Цена делений 0.002 мм
Диапазон показаний 60 мкм
Температурный режим °С для диапазона измеряемых размеров 1
Класс применяемых концевых мер 2
инструментальная погрешность включает следующие составляющие:
основная погрешность: ±1,5 мкм;
погрешность блока концевых мер 02-ого класса
по таблице погрешность составляет 0,8 мкм.
Анализ источников погрешности измерения
Погрешность измерения включает:
· Инструментальная погрешность
- Предел допускаемой погрешности измерений
погрешность концевых мер 2-го класса
· Методическая погрешность включает
- погрешность базирования
погрешность от внешних влияющих величин
· Субъективная погрешность (погрешность отсчета)
Оценка составляющих погрешностей.
А) Инструментальная погрешность.
Т.к. закон распределения неизвестен,
то принимаем наихудший вариант - все составляющие погрешности имеют равномерное
распределение.
мкм.
Б) Методическая погрешность.
В качестве этой погрешности рассмотрим
температурную погрешность, возникающую из-за колебания температуры за время
измерения
где - колебание температуры за время
измерения (=0,5); - наибольший
коэффициент линейного расширения материала детали или средства измерения; r - радиус
детали.
Так как марка стали, из которой
сделана измерительная головка, неизвестна, то в качестве берем
наибольший коэффициент линейного расширения для стали
= . Тогда
мкм
Также методическая погрешность
включает и погрешность базирования:
Δбаз
= Td/2 * (1/sin 60º - 1) = 0.8 мкм
В) Субъективная погрешность:
мкм.
Объединение составляющих погрешностей и оценивание общей погрешности измерения.
Так как законы распределения составляющих
погрешностей неизвестны, то принимаем, что они имеют равномерный закон
распределения как наихудший из всех законов распределения. Тогда
мкм
Оценка точности контроля.
Т.к оцененные характеристики погрешности измерения не превышают допускаемых пределов Δ∑ = 2,86 мкм < Δидон = 3 мкм, то погрешность измерения считается удовлетворительной и выбранный метод и средство измерения соответствуют установленной норме точности.
контрольный измерительный метрологический винт
2.5 Приемочный
контроль
Приемочный контроль проводят с целью установить пригодность к поставке или использованию бездефектных укомплектованных изделий.
Считаем возможным, оставить те же схемы
измерения, что и для операционного контроля. Однако изменим методику контроля,
включив в неё следующую обработку данных: построение прилегающих и определение
погрешности взаимного положения по прилегающим.
3. Проектирование и расчет
контрольно-измерительного приспособления
Контрольно-измерительные приспособления - это специальные производственные средства измерения и контроля, представляющие собой конструктивное сочетание базирующих, зажимных и измерительных устройств.
Основные требования, предъявляемые к контрольно-измерительным приспособлениям, определяются необходимостью обеспечения оптимальной точности и производительности операций ТК. Кроме того, приспособление должно быть удобно в эксплуатации, технологично в изготовлении и износоустойчиво, а также должно удовлетворять требованию экономической целесообразности. Экономическая целесообразность приспособления характеризуется повышением качества продукции с одновременным уменьшением брака, а также сокращением числа контролеров и снижением требований к их квалификации и т.п.
В своем приспособлении я буду решать ряд измерительных задач, не реализованных на производстве. А именно я буду контролировать радиальное биение среднего диаметра, овальность среднего диаметра и накопленную ошибку шага.
Общий вид приспособления показан на Рис 1.
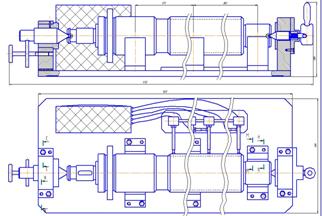
Рис. 1
Приспособление состоит из станины, центров, трех базирующих призм, каретки с измерительными устройствами и компьютера.
Проектирование центров
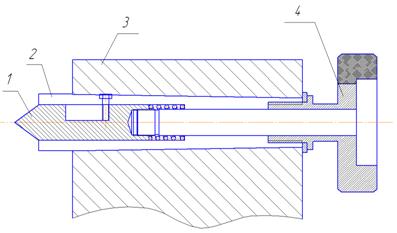
Рис. 2. Плавающий центр
На рис. 2 показана конструкция плавающего центра. Центр 1 смонтирован в промежуточной втулке 2. 3 - корпус центра, который имеет фланец, на котором расположены отверстия для крепления к основанию. Для закрепления промежуточной втулки, а с ней и самого центра в корпусе, на втулке есть коническая поверхность. При вращении маховичка 4 , неподвижно закрепленного с помощью штифта, приводится во вращение и сам центр. Для создания натяга обязан поджим в осевом направлении, фиксация осуществляется пружинной шайбой.