Материал: ти_07_96
Ку – условная чувствительность, дБ; Кэ – эквивалентная чувствительность, дБ;
Uдэ – показание значения усиления приемника дефектоскопа при измерении амплитуды максимального эхо-сигнала от дефекта, дБ;
Uдз – показание значения усиления приемника дефектоскопа при измерении максимальной амплитуды зеркально отраженного сигнала от дефекта, дБ;
Uо – показание значения усиления приемника дефектоскопа при измерении амплитуды опорного сигнала (опорный уровень чувствительности), дБ;
Uу - показание значения усиления приемника при настройке дефектоскопа на условную чувствительность Ку, Uу = Uо + Ку, дБ;
Uэ – показание значения усиления приемника при настройке дефектоскопа на эквивалентную чувствительность Кэ, Uэ = Uо + Кэ, дБ;
H – показание дефектоскопа глубины расположения выявленного дефекта, мм;
L – показание дефектоскопа расстояния от точки выхода луча из ПЭП до выявленного дефекта, мм;
ΔL – условная протяженность выявленного дефекта, мм; Х – условная ширина выявленного дефекта, мм.
4 ОСНОВНЫЕ ТЕРМИНЫ И ОПРЕДЕЛЕНИЯ
В настоящей ТИ применены следующие термины с соответствующими определениями:
4.1коэффициент выявляемости дефекта при эхо-методе:
Коэффициент, соответствующий отношению максимальной амплитуды эхо-сигнала от дефекта к максимальной амплитуде эхо-сигнала от цилиндрического отверстия диаметром 6 мм на глубине 44 мм в стандартном образце СО-2 по ГОСТ 14782 (или СО-3Р по ГОСТ 18576).
[ГОСТ 18576]
4.2мертвая зона: Неконтролируемая зона, прилегающая к поверхности ввода ультразвуковых колебаний.
[ГОСТ 23829]
4.3поверхность ввода: Поверхность объекта контроля, через которую вводятся упругие колебания.
[ГОСТ 23829]
4.4точка выхода луча ПЭП: Точка пересечения акустической оси преобразователя с его рабочей поверхностью.
[ГОСТ 23829]
4.5угол ввода луча: Угол между нормалью к поверхности, на которой установлен преобразователь, и линией, соединяющей центр
6
цилиндрического отражателя с точкой выхода луча при установке преобразователя в положение, при котором амплитуда эхо-сигнала от отражателя наибольшая.
[ГОСТ 14782]
4.6условная протяженность дефекта: Размер, соответствующий длине зоны в миллиметрах между крайними положениями наклонного преобразователя, перемещаемого вдоль плоскости, ориентированной перпендикулярно плоскости падения ультразвуковой волны, в пределах которой фиксируют сигнал от дефекта при заданной условной чувствительности дефектоскопа.
[ГОСТ 18576]
4.7условная ширина дефекта: Размер, соответствующий длине зоны
вмиллиметрах между крайними положениями наклонного преобразователя, перемещаемого в плоскости падения ультразвуковой волны, в пределах которой фиксируют сигнал от дефекта при заданной условной чувствительности дефектоскопа.
[ГОСТ 18576]
4.8автоматическая сигнализация дефекта: Автоматическая сигнализация регистрации эхо-сигнала, амплитуда которого выше заданного опорного уровня.
4.9коэффициент выявляемости дефекта при зеркальном методе:
Коэффициент, соответствующий отношению максимальной амплитуды сигнала, зеркально отраженного от дефекта к максимальной амплитуде прошедшего сигнала на бездефектном участке рельса в соответствующей зоне контроля.
4.10опорный отражатель: Отражатель, используемый при настройке чувствительности дефектоскопа (цилиндрическое отверстие в СО-3Р диаметром 6 мм, искусственный отражатель в образце из материала с заданными свойствами или в образце контролируемых объектов, отражающая поверхность контролируемого объекта).
4.11опорный уровень чувствительности: Значение усиления, при
котором сигнал от опорного отражателя находится на уровне срабатывания АСД.
4.12сканирование: Процесс контроля посредством перемещения преобразователя по поверхности.
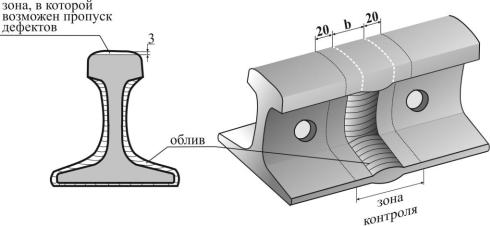
4.13стык алюминотермитной сварки рельсов: Участок рельса в области алюминотермитной сварки протяженностью 20 мм в обе стороны от края облива сварного стыка.
4.14условная чувствительность контроля эхо-метода:
Чувствительность, выражаемая разностью в децибелах между значением усиления при данной настройке дефектоскопа и значением усиления при опорном уровне чувствительности, при котором амплитуда эхо-сигнала от
7
эталонного отражателя диаметром 6 мм на глубине 44 мм в СО-3Р по ГОСТ 18576 находится на уровне срабатывания АСД.
4.15 эквивалентная чувствительность контроля: Чувствитель-
ность, выражаемая разностью в децибелах между значением усиления при данной настройке дефектоскопа и значением усиления при опорном уровне чувствительности, при котором амплитуда эхо-сигнала от отражающей поверхности контролируемого рельса находится на уровне срабатывания АСД.
5 ОБЩИЕ ПОЛОЖЕНИЯ
5.1УЗК применяют для выявления дефектов типа пор, шлаковых включений, непроваров и трещин в сварных стыках рельсов, образовавшихся при сварке или развившихся в процессе эксплуатации в головке, в шейке и подошве (соответственно коды: 26.4, 56.4 и 66.4).
5.2При УЗК используют:
-эхо-метод для выявления внутренних дефектов по всему сечению сварного стыка;
-зеркальный метод для выявления несплавлений торца рельса с металлом шва в области головки, шейки и продолжения ее в подошву.
Примечания 1 Дефекты сварки могут быть не выявлены, если они расположены у
поверхности катания головки рельса на глубине до 3 мм (рисунок 1).
2 При УЗК сварных стыков рельсов, имеющих болтовые отверстия в концевых участках на расстоянии менее 330 мм от торцов рельсов, зеркальный метод контроля стыков в области шейки и ее продолжения в подошву не применяют, поэтому выявление непроваров в этих зонах не гарантируется.
Рисунок 1 - Зона стыка алюминотермитной сварки рельсов, в пределах которой должно быть обеспечено прозвучивание при УЗК
8
5.3 При УЗК сварных стыков рельсов применяют схемы прозвучивания в соответствии с таблицей 1.
Таблица 1 - Схемы прозвучивания УЗК при проведении приемочного и эксплуатационного контроля
|
|
|
|
|
Схема прозвучивания |
|
|
|
|
|
|
РС ПЭП |
ПЭП |
Два ПЭП |
Два ПЭП с |
|
Вид контроля |
с α=0° |
с α=70° |
с α=45° |
α=45° |
||
|
|
|
|
с пов-ти |
по всему |
с боковых |
с пов-ти |
|
|
|
|
катания, |
сечению |
поверхнос- |
катания, |
|
|
|
|
эхо- |
(кроме |
тей |
зеркальный |
|
|
|
|
метод |
подошвы |
головки, |
метод |
|
|
|
|
|
снизу), |
зеркальный |
|
|
|
|
|
|
эхо-метод |
метод |
|
Приемочный: |
|
|
|
|
|
||
- |
УЗК стыков |
алюмино- |
+ |
+ |
+ |
- |
|
термитной сварки рельсов, |
|
|
|
|
|||
в |
концевых |
участках |
|
|
|
|
|
которых |
|
болтовые |
|
|
|
|
|
отверстия |
располагаются |
|
|
|
|
||
на |
расстоянии |
менее 330 |
|
|
|
|
|
мм от торца рельса; |
|
|
|
|
|||
- |
УЗК стыков |
алюмино- |
+ |
+ |
+ |
+ |
|
термитной сварки рельсов, |
|
|
|
|
|||
в |
концевых |
участках |
|
|
|
|
|
которых |
|
болтовые |
|
|
|
|
|
отверстия |
располагаются |
|
|
|
|
||
на расстоянии 330 мм и |
|
|
|
|
|||
более от торца рельса |
|
|
|
|
|||
Эксплуатационный |
+ |
+ |
- |
- |
|||
5.4 Концевые участки рельсов длиной 300 мм, подлежащие алюминотермитной сварке, должны быть проверены переносными дефектоскопами по методике вторичного контроля рельсов или при сплошном контроле рельсов съемными дефектоскопами с регистраторами не более чем за 10 дней до производства сварочных работ.
5.5Приемочный УЗК стыков алюминотермитной сварки рельсов осуществляют при отсутствии на них предохранительных накладок, при температуре металла в области сварного стыка не более плюс 60 °С и при температуре окружающего воздуха не ниже плюс 5 °С.
5.6Стыки алюминотермитной сварки рельсов подвергают УЗК после обрезки прибыльной части сварного шва, удаления литниковой системы и механической обработки в области поверхности катания и боковых
9
поверхностей головки в соответствии с требованиями ТУ 0921-127- 01124323-2005
5.7На время проведения УЗК стыков алюминотермитной сварки рельсов со снятыми предохранительными накладками разрешается пропуск поездов со скоростью не более 40 км/час.
5.8К контролю стыков алюминотермитной сварки с оценкой их качества по результатам НК допускаются операторы не ниже 6-го разряда, имеющие опыт работы по контролю стыков электроконтактной сварки рельсов не менее 1 года, прошедшие специальное практическое обучение по УЗК стыков алюминотермитной сварки рельсов и получившие документ установленного образца, изучившие ТУ 0921-127-01124323-2005
иданную ТИ.
5.9Приемочный УЗК стыков алюминотермитной сварки рельсов выполняют операторы дистанции пути.
5.10УЗК стыков алюминотермитной сварки рельсов выполняет бригада из двух операторов, один из которых приказом начальника дистанции пути назначается руководителем бригады.
5.11Ответственность за выполнение и оформление результатов контроля в соответствии с требованиями ТИ возлагается на оператора, непосредственно проводившего контроль.
5.12Обеспечение контролепригодности и подготовка сварных стыков к контролю в условиях эксплуатации (снятие, при необходимости, клеммных болтов, очистка от грязи, мазута, балласта) не входят в обязанности оператора, а осуществляются монтерами дистанции пути.
5.13Ответственность за организацию УЗК стыков алюминотермитной сварки рельсов возлагается на начальника дистанции пути.
6 ОБОРУДОВАНИЕ, МАТЕРИАЛЫ И ВСПОМОГАТЕЛЬНЫЕ ПРИСПОСОБЛЕНИЯ
6.1 Комплект оборудования и материалов для УЗК стыков алюминотермитной сварки рельсов включает:
а) ультразвуковой дефектоскоп; б) преобразователи типа:
-РС ПЭП П112-2,5 – 1 шт.;
-ПЭП П121-2,5-45° – 2 шт.;
-ПЭП П121-2,5-70° – 1 шт;
в) устройство сканирования (с комплектом ПЭП П121-2,5-45°) для контроля зеркальным методом стыков алюминотермитной сварки рельсов (рекомендуется использовать для соблюдения параметров перемещения ПЭП);
10