Материал: ти_07_96
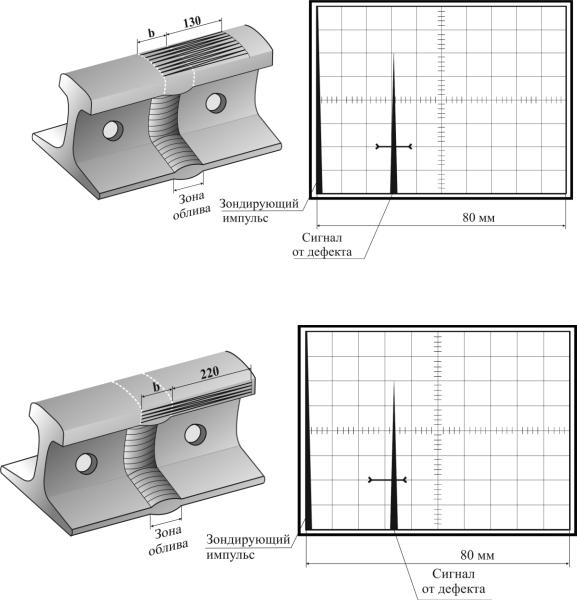
экраном дефектоскопа, в следующей последовательности: в области головки рельса с поверхности катания (рисунок 5) и с боковых поверхностей (рисунок 6), шейки с боковых поверхностей (рисунок 7) и перьев подошвы (рисунок 8).
Примечание - При наличии первого болтового отверстия на расстоянии менее 115 мм от торца рельса зона сварного стыка, расположенная напротив отверстия, оказывается проконтролированной только прямым лучом, поэтому выявление дефектов в шейке рельса не гарантируется.
Рисунок 5 - Контроль сварного стыка ПЭП П121-2,5-70 в области головки с поверхности катания рельса
Рисунок 6 - Контроль сварного стыка ПЭП П121-2,5-70 в области головки с боковых поверхностей рельса
16
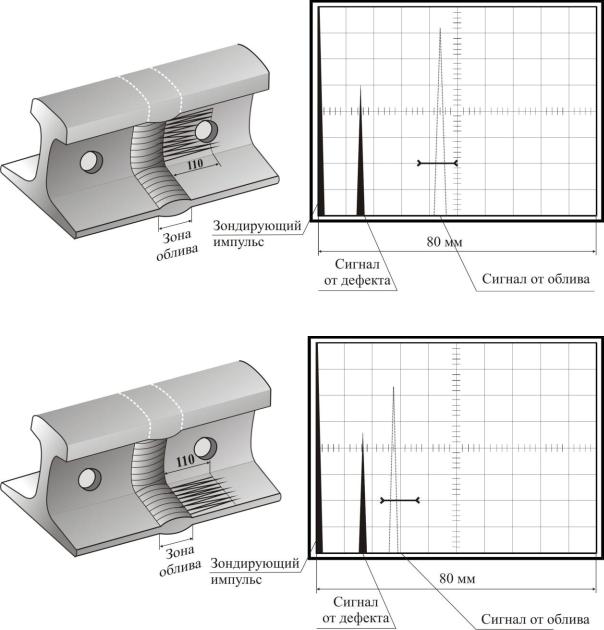
Рисунок 7 - Контроль сварного стыка ПЭП П121-2,5-70 в области шейки с боковых поверхностей рельса
Рисунок 8 - Контроль сварного стыка ПЭП П121-2,5-70в области перьев подошвы сверху рельса
8.3.4 Признаком обнаружения дефекта является появление на экране дефектоскопа эхо-сигнала, амплитуда Uдэ которого превышает уровень срабатывания АСД и перемещающегося по экрану при поперечном сканировании ПЭП.
Примечание - На экране возможно возникновение ложных эхосигналов, обусловленных отражениями от неровностей облива как поперечной волны, так и, в ряде случаев, – поверхностной волны (для уточнения причины возникновения эхо-сигнала следует проконтролировать сечение с предполагаемым дефектом с двух сторон
17
сварного стыка и определить координаты L расположения предполагаемого дефекта).
8.3.5 При обнаружении дефекта в любой зоне сварного стыка необходимо измерить глубину Н залегания, условный размер ΔL выявленного дефекта и коэффициент Кдэ выявляемости, зарегистрировать в Карте дефектного стыка (Приложение Б).
При контроле сварного стыка в области перьев подошвы и шейки с боковых поверхностей глубину Н расположения дефекта не измеряют.
8.4 Проконтролировать сварной стык зеркальным методом двумя ПЭП П121-2,5-45 в области головки рельса.
8.4.1Переключить дефектоскоп в режим, соответствующий работе по раздельной схеме с двумя ПЭП П121-2,5-45. Подключить один ПЭП П121-2,5-45 к излучающему каналу дефектоскопа, а другой ПЭП П121-2,5-45 к приемному каналу дефектоскопа.
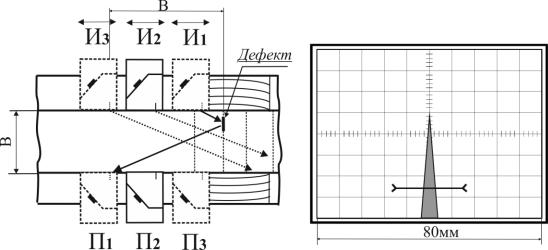
8.4.2Установить на экране дефектоскопа развертку длительностью, соответствующей глубине 80 мм (рисунок 9).
8.4.3Проконтролировать сварной стык в области головки по схеме, показанной на рисунке 9, для чего:
- установить приемный ПЭП и излучающий ПЭП на противоположные грани головки рельса так, чтобы акустические оси ПЭП были направлены в сторону сварного стыка;
- проконтролировать сварной стык следующим образом: установить приемный ПЭП от сварного стыка на расстояние равное ширине В головки рельса и зафиксировать его неподвижно, излучающим ПЭП провести сканирование по противоположной грани головки рельса в зоне возможного приема сигнала, зеркально отраженного от дефекта. Затем, передвинуть приемный ПЭП на 10 мм в сторону сварного стыка, снова провести сканирование излучающим ПЭП и т.д.
Примечание - Для соблюдения параметров сканирования рекомендуется использовать сканирующее устройство.
18
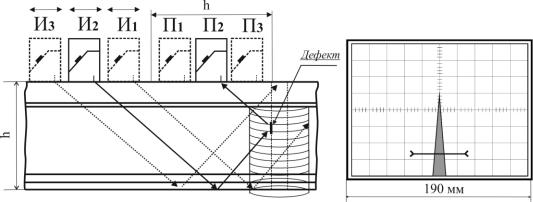
Рисунок 9 - Контроль сварного стыка зеркальным методом двумя ПЭП П121-2,5-45 в области головки с боковых поверхностей рельса
8.4.4Признаком обнаружения дефекта является появление в средней части развертки на экране дефектоскопа зеркально отраженного от дефекта сигнала, временное положение которого на экране дефектоскопа при сканировании не меняется.
8.4.5Провести сканирование с противоположной стороны сварного стыка согласно п.п.8.4.3-8.4.4.
8.4.6При обнаружении дефекта измерить максимальную амплитуду
Uдз зеркально отраженного сигнала и записать |
коэффициент Кдз |
выявляемости выявленного дефекта в Карту |
дефектного стыка |
(Приложение Б). |
|
8.5 Проконтролировать сварной стык зеркальным методом двумя ПЭП П121-2,5-45 в области шейки и ее продолжения в подошву рельса (для сварных стыков, в которых расстояние от торца рельса до первого болтового отверстия составляет 330 мм и более).
8.5.1 Установить на экране дефектоскопа развертку длительностью, соответствующей глубине 190 мм (рисунок 10).
Рисунок 10 - Контроль сварного стыка зеркальным методом двумя ПЭП П121-2,5-45 в области шейки и ее продолжения в подошву с поверхности катания рельса
8.5.2 Проконтролировать сварной стык в области шейки с поверхности катания рельса по схеме, указанной на рисунке 10, для чего:
-установить приемный ПЭП и излучающий ПЭП на головку рельса так, чтобы акустические оси ПЭП были направлены в сторону сварного стыка;
-проконтролировать сварной стык следующим образом: установить приемный ПЭП от сварного стыка на расстояние, равное высоте h контролируемого рельса, и зафиксировать его неподвижно, излучающим ПЭП провести сканирование по головке рельса в зоне возможного приема
19
сигнала, зеркально отраженного от дефекта. Затем, передвинуть приемный ПЭП на 10 мм в сторону сварного стыка, снова провести сканирование излучающим ПЭП и т.д. Сканирование вести по поверхности катания строго над шейкой рельса.
Примечание - Для соблюдения параметров сканирования рекомендуется использовать сканирующее устройство.
8.5.3Признаком обнаружения дефекта является появление на развертке экрана дефектоскопа зеркально отраженного от дефекта сигнала, временное расположение которого на экране дефектоскопа при сканировании не меняется.
8.5.4Переставить ПЭП на противоположную сторону сварного стыка
ипроконтролировать сварной стык в области шейки рельса в соответствии с п.п.8.5.2-8.5.3.
8.5.5При обнаружении дефекта измерить максимальную амплитуду
Uдз зеркально |
отраженного |
сигнала и |
записать |
коэффициент Кдз |
|
выявляемости |
выявленного |
дефекта |
в Карту |
дефектного |
стыка |
(Приложение Б). |
|
|
|
|
|
8.6 Если |
в процессе |
УЗК температура окружающего |
воздуха |
||
изменилась более |
чем на 10 С относительно температуры, при которой |
|
осуществлялась |
проверка |
(настройка) дефектоскопа, необходимо |
проверить угол |
ввода и |
настройку чувствительности для всех |
используемых ПЭП и, при необходимости, ввести соответствующие поправки в настройки глубиномера и чувствительности.
9 ПРОВЕДЕНИЕ ЭКСПЛУАТАЦИОННОГО УЗК СТЫКОВ АЛЮМИНОТЕРМИТНОЙ СВАРКИ РЕЛЬСОВ
9.1 УЗК стыков алюминотермитной сварки рельсов при их эксплуатации в пути проводят со снятием накладок в следующей последовательности:
1)визуальный осмотр в соответствии с п.7.2;
2)УЗК сварного стыка в области головки и шейки с поверхности катания эхо-методом РС ПЭП П112-2,5 в соответствии с п.8.2;
3)УЗК сварного стыка эхо-методом при перемещении ПЭП П121-2,5-70° по всему периметру рельса (кроме подошвы снизу) в соответствии с п.8.3.
9.2 Если в процессе УЗК температура окружающего воздуха изменилась более чем на 10 С относительно температуры, при которой осуществлялась проверка (настройка) дефектоскопа, необходимо проверить угол ввода и настройку чувствительности для всех используемых ПЭП и, при необходимости, ввести соответствующие поправки в настройки глубиномера и чувствительности.
20