Материал: ти_07_96
г) стандартный образец СО-3Р по ГОСТ 18576-96; д) вспомогательные материалы (комплект соединительных кабелей,
телефоны головные); е) металлическую линейку длиной не менее 300 мм по ГОСТ 427-75;
ж) щетку металлическую, шабер или скребок; з) зеркало; и) обтирочный материал (ветошь);
к) емкость с контактирующей жидкостью, кисточку; л) краску масляную белую, кисть, мел; м) комплект сигнальных принадлежностей.
6.2 Для УЗК стыков алюминотермитной сварки рельсов следует использовать дефектоскопы, работающие на частоте 2,5 МГц ± 10% и позволяющие:
-включать ПЭП по совмещенной и раздельной схемам;
-отображать развертку типа А на экране дефектоскопа;
-фиксировать обнаружение дефектов посредством звукового индикатора;
-определять координаты расположения отражателей в рельсе при работе ПЭП с углами ввода луча α=0° и α=70°;
-устанавливать требуемые по ТИ чувствительности и мертвую зону.
6.3Документация оператора, необходимая при проведении УЗК стыков алюминотермитной сварки рельсов, включает:
а) Рабочий журнал (Приложение А); б) Карты дефектных стыков алюминотермитной сварки рельсов
(Приложение Б); в) бланки уведомлений на замену ОДР;
г) выписку из графика работы дефектоскопных средств на месяц; д) ведомость стыков алюминотермитной сварки рельсов (по
контролируемому участку); е) ведомость участков с плохой видимостью.
7 ПОДГОТОВКА К КОНТРОЛЮ
7.1 Провести подготовку дефектоскопа:
а) выполнить внешний осмотр дефектоскопа; б) проверить работоспособность ПЭП и техническое состояние
соединительных кабелей, устранить замеченные неисправности; в) настроить (проверить) значения основных параметров контроля на
соответствие требованиям таблицы 2.
11
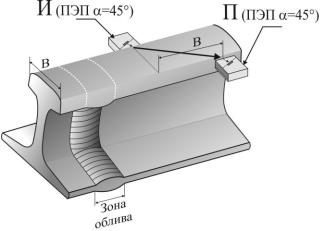
Таблица 2 - Значения |
основных |
параметров УЗК |
стыков |
|||
алюминотермитной сварки рельсов |
|
|
|
|||
Тип ПЭП |
Метод |
Угол |
Условная |
Эквивалент. |
|
Мертвая |
|
контроля |
ввода |
чувствительн. |
чувствительн. |
|
зона |
|
|
α, град. |
Ку, дБ |
Кэ, дБ |
|
М, мм |
П112-2,5 |
эхо |
0 |
- |
20 |
|
3 |
П121-2,5-45 |
зеркальн |
45±2 |
- |
18 |
|
- |
П121-2,5-70 |
эхо |
70-3 |
16 |
- |
|
3 |
Примечание – Если измеренное значение угла ввода луча не соответствует требуемому, то ПЭП необходимо изъять из эксплуатации.
Результаты проверки основных параметров контроля занести в Рабочий журнал (Приложение А).
Примечания 1 Угол ввода и мертвую зону необходимо проверять, а условную и
эквивалентную чувствительность настраивать ежедневно перед проведением УЗК и в случае замены ПЭП в соответствии с Таблицей 2.
2 Эквивалентную чувствительность эхо-метода для ПЭП с углом ввода =0необходимо настраивать по донному сигналу от подошвы рельса на бездефектном участке вне области сварного стыка.
3 Условную чувствительность эхо-метода для ПЭП с углом ввода =70 необходимо настраивать по отверстию диаметром 6 мм, расположенному в СО-3Р на глубине 44 мм.
4 Эквивалентную чувствительность зеркального метода при контроле стыков алюминотермитной сварки в области головки рельса двумя ПЭП с углами ввода =45 необходимо настраивать при установке ПЭП на противоположные боковые поверхности головки рельса вне зоны сварного стыка в положения, соответствующие максимальной амплитуде прошедшего (опорного) сигнала (рисунок 2).
Рисунок 2 - Схема расположения ПЭП П121-2,5-45 при настройке на эквивалентную чувствительность для контроля сварного стыка зеркальным методом в области головки рельса
12
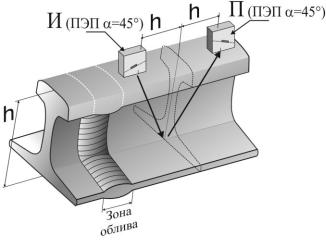
5 Эквивалентную чувствительность зеркального метода для контроля стыков алюминотермитной сварки в области шейки и подошвы рельса двумя ПЭП с углами ввода =45 необходимо настраивать при установке ПЭП на поверхность катания головки рельса навстречу друг другу в положения, соответствующие максимальной амплитуде донного (опорного) сигнала (рисунок 3).
Рисунок 3 - Схема расположения ПЭП П121-2,5-45 при настройке на эквивалентную чувствительность для контроля сварного стыка в области шейки зеркальным методом
7.2Провести визуальный осмотр стыков алюминотермитной сварки рельсов: осмотр качества обработки и очистки поверхностей рельса в области сварного стыка; осмотр с целью поиска в области сварного стыка возможных трещин, непроваров, раковин и шлаковых включений, выходящих на поверхность.
7.3Проверить выполнение требований контролепригодности стыков алюминотермитной сварки рельсов.
7.3.1 Температура металла в зоне сварного стыка должна быть не
выше плюс 60 С.
7.3.2 Стыки алюминотермитной сварки рельсов считаются контролепригодными, если:
-облив стыка в области поверхности катания и боковых поверхностей головки механически обработан в соответствии с требованиями ТУ 0921-127-01124323-2005;
-ширина облива в области шейки и подошвы не превышает 85 мм;
-на поверхностях шейки и перьев подошвы в пределах 300 мм от облива отсутствуют остатки литниковой системы, брызги металла, грязь.
Примечание - Стыки алюминотермитной сварки рельсов, в концевых участках которых болтовые отверстия располагаются на расстоянии менее 330 мм от торца рельса, являются контроленепригодными в области шейки для зеркального метода контроля.
13
7.4Подготовить поверхности сварного стыка к УЗК: с помощью металлической щетки, шабера и ветоши очистить контролируемые поверхности рельса в пределах 300 мм от центра сварного стыка.
7.5При удовлетворительном состоянии поверхностей рельса в области сварного стыка протереть их ветошью и покрыть слоем контактирующей жидкости.
В качестве контактирующей жидкости может быть использовано трансформаторное масло ГОСТ 982-80 или любое минеральное масло без механических включений, вязкость которого должна подбираться с учетом температуры окружающего воздуха и металла контролируемых рельсов.
Примечание – Средний расход контактирующей жидкости для обеспечения акустического контакта при УЗК одного стыка алюминотермитной сварки рельсов составляет не более 200 мл.
8 ПРОВЕДЕНИЕ ПРИЕМОЧНОГО УЗК СТЫКОВ АЛЮМИНОТЕРМИТНОЙ СВАРКИ РЕЛЬСОВ
8.1 УЗК стыков алюминотермитной сварки рельсов выполняют в последовательности:
1)контроль сварного стыка эхо-методом РС ПЭП П112-2,5 в области головки, шейки и ее продолжения в подошву с поверхности катания рельса;
2)контроль сварного стыка эхо-методом при перемещении ПЭП
П121-2,5-70 по всему периметру рельса (кроме подошвы снизу);
3)контроль сварного стыка зеркальным методом в области головки при сканировании двумя ПЭП П121-2,5-45 по боковым поверхностям головки;
4)контроль сварного стыка зеркальным методом в области шейки при сканировании двумя ПЭП П121-2,5-45° с поверхности катания головки (для сварных стыков, в которых расстояние от торца рельса до первого болтового отверстия составляет 330 мм и более).
Примечание – При УЗК сварных стыков рельсов, имеющих болтовые отверстия в концевых участках на расстоянии менее 330 мм от торцов рельсов, зеркальный метод контроля стыков в области шейки и ее продолжения в подошву не применяют.
8.2 Проконтролировать сварной стык эхо-методом РС ПЭП П112-2,5
вобласти головки, шейки и ее продолжения в подошву с поверхности катания рельса (рисунок 4).
8.2.1 Включить дефектоскоп в режим, соответствующий работе с РС ПЭП П112-2,5.
8.2.2 Установить на экране дефектоскопа развертку длительностью, соответствующей глубине 190 мм.
14
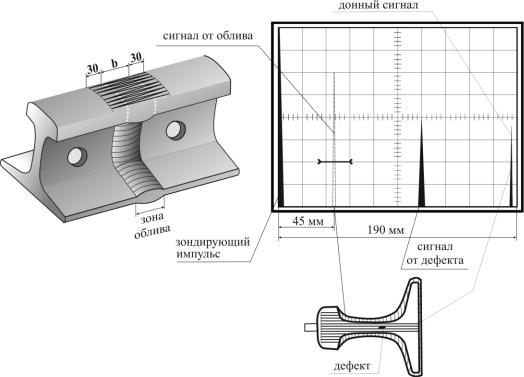
Рисунок 4 - Контроль сварного стыка РС ПЭП П112-2,5 в области головки, шейки и ее продолжения в подошву с поверхности катания рельса
8.2.3Проконтролировать сварной стык с поверхности катания рельса, перемещая РС ПЭП с шагом сканирования 3-4 мм по всей ширине головки в пределах зоны сварки и обеспечивая акустический контакт, вести наблюдение за экраном дефектоскопа.
8.2.4Признаком обнаружения дефекта является появление на экране
дефектоскопа эхо-сигнала, амплитуда Uдэ которого превышает уровень срабатывания АСД (кроме эхо-сигнала от облива и от подошвы рельса).
8.2.5При обнаружении дефекта в любой зоне сварного стыка необходимо измерить глубину Н залегания, условный размер ΔL выявленного дефекта, при обнаружении его в головке рельса и
коэффициент Кдэ выявляемости, зарегистрировать в Карте дефектного стыка (Приложение Б).
8.3 Проконтролировать сварной стык |
эхо-методом |
ПЭП |
П121-2,5-70 . |
|
|
8.3.1 Переключить дефектоскоп в режим, |
соответствующий |
работе |
сПЭП П121-2,5-70 .
8.3.2Установить на экране дефектоскопа развертку длительностью, соответствующей глубине 80 мм.
8.3.3По схеме поперечно-продольного перемещения ПЭП с шагом продольного сканирования 3-4 мм, обеспечивая акустический контакт, проконтролировать сварной стык с двух сторон, ведя наблюдение за
15