Материал: Введение в специальность «Металлообрабатывающие станки и комплексы». Пачевский В.М
Все станки ГПС имеют двустороннюю связь с управляющей ЭВМ, в функции которой входит выполнение следующих задач:
анализ ситуаций и оптимальное управление движением спутников по линии;
систематический поиск оптимальных решений по выполнению сменного задания и выдача указаний операторам по загрузке и разгрузке деталей и заготовок;
связь с управляющими системами ЧПУ станков и выдача им программы в соответствии с поступившей на станок заготовкой;
контроль наличия и состояния инструментов в станках и выдача указаний по замене инструмента; выдача отчетной информации о работе ГПС; подготовка исходной информации для планирования работы на следующую рабочую смену; диагностика работы оборудования. На основе изучения опыта внедрения и эксплуатации ГПС различного назначения в металлообрабатывающей промышленности можно сделать выводы не только о положительном экономическом эффекте, но и о положительных социально-экономических изменениях при внедрении гибких производственных систем, управляемых от ЭВМ;
увеличивается уровень технической вооруженности труда и в значительной мере решается проблема дефицита рабочих, выполняющих как основные, так и вспомогательные операции (транспортные, складские рабочие);
изменяется характер труда, увеличивается доля умственного труда и сводится к минимуму доля труда физического; вместо рабочих-станочников и операторов требуются рабочие-наладчики, рабочие, управляющие механизмами и машинами;
появляются новые категории работников, обслуживающих ГПС — операторы подготовки и контроля инструментальных наладок, наладчики вычислительной техники;
повышаются требования к квалификации работников, обслуживающих комплекс; в связи со сложностью выполняемых работ обслуживающий персонал должен иметь специальное среднее и высшее образование; создаются условия для четкой, ритмичной работы и др.
Проследив тенденции и формы развития современного станкостроения, ознакомившись с разновидностями станков, уровнем их автоматизации, читатель вправе ждать описания станкостроения завтрашнего дня. Но все дело в том, что, описывая настоящее, мы незаметно вторгаемся в завтрашний день. Повышение и совершенствование уровня автоматизации, стремление к созданию и реализации «малолюдной» технологии, передача трудоемких, монотонных, утомительных операций роботам и автоматам — вот направление, по которому и будет развиваться станкостроение.
Однако не нужно думать, что гибкие производственные системы должны заменить в будущем другие формы организации металлообработки. Есть еще много производств, где продукция достаточно совершенна, формы ее сложились и не претерпевают значительных изменений. Например, шарикоподшипниковая промышленность. Детали подшипников — это стабильная продукция, для производства которой наиболее выгодным является использование специализированных, высокопроизводительных автоматических линий, которые можно ограниченно переналаживать, так как и в типовых деталях подшипников могут изменяться размеры и форма отдельных конструктивных элементов. Но во многих отраслях промышленности сравнительно часто и существенно изменяются параметры изделий. Там незаменимы ГПС. Их дальнейшее совершенствование — главная забота машиностроителей.
На рисунках 2.27 – 2.30 представлены станки современных конструкций. Универсальный круглошлифовальный полуавтомат особо высокой точности мод. 3У12АФ11, представленный на рис. 2.27 предназначен для шлифования наружных и внутренних цилиндрических, конических и торцовых поверхностей при установке деталей в центрах, кулачковом патроне, на планшайбе или цангах в условиях мелкосерийного и серийного производств.
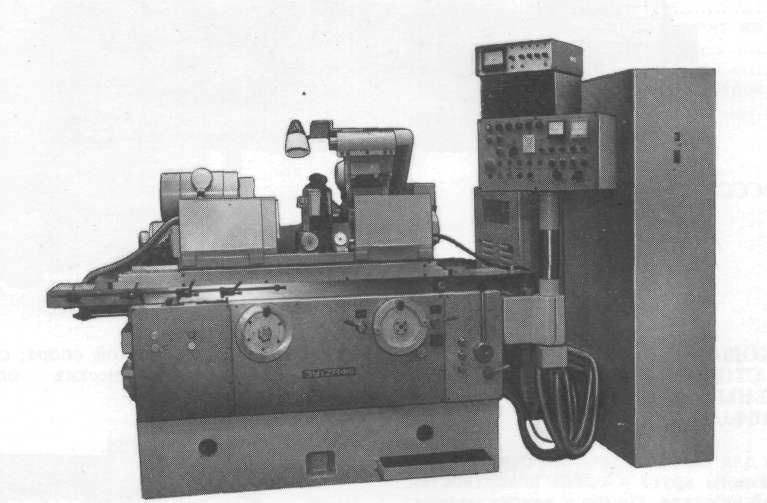
Рис. 2.27. Универсальный круглошлифовальный полуавтомат особо высокой точности мод. 3У12АФ11
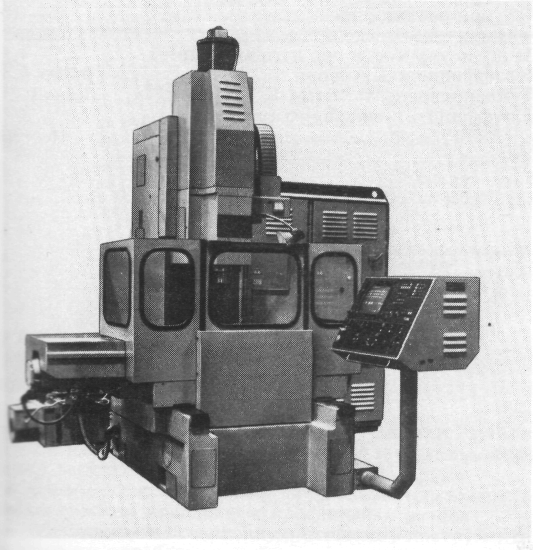
На рис. 2.28 представлен координатный сверлильно-фрезерно-расточной одностоечный станок мод. 24К40СФ4-01.
2.6. Вершины точности
В машиностроении особое внимание уделяют геометрической точности — ее обеспечению при обработке заготовок и изготовлении деталей машин, при измерении деталей и их конструктивных элементов, при проектировании станков и приспособлений и т. д. И это понятно. Ведь качество изделий машиностроения, прежде всего, определяется их надежностью, производительностью, точностью, а эти — взаимосвязанные свойства, в свою очередь, зависят от точности изготовления деталей машин, от точности сборки их сборочных единиц и механизмов.
Точность, определяемая микрометрами, — это ординарное требование точного станкостроения, приборостроения, шарикоподшипниковой промышленности и других отраслей машиностроения.
Один микрометр составляет 0,001 долю миллиметра. Столь малую величину трудно себе представить. Психологи считают, что это можно объяснить несоизмеримостью сенсорных (чувственных) представлений человека с такой малой величиной. Однако некоторые метрологи — работники измерительных лабораторий и контрольных служб машиностроительных заводов, имеющие дело с микрометрами в своей повседневной практике, — утверждают, что они «чувствуют микрометр». Это позволяет им ориентироваться в мире очень малых величин. «Чувство микрометра» очень развито у квалифицированных рабочих-станочников, слесарей-сборщиков, у рабочих, работающих на финишных и доводочных операциях. Они владеют современной измерительной техникой наравне с инженерами-метрологами. Однако рабочим приходится не только измерять детали машин, но и доводить до заданного размера их конструктивные элементы. А когда припуск на размер этого элемента задан тысячными долями миллиметра, то вопрос о толщине стружки решается подчас на границе метрологии, металлообработки и интуиции — профессиональной интуиции шлифовщика, расточника, шабровщика.
Систематическое повышение точности обработки и соответственно измерений вызвано требованием времени. Технический прогресс и повышение точности неразделимы. Вот простой пример. Практически во всех машинах и механизмах станков и приборов применяются шарикоподшипники, а для передачи рабочих движений в прецизионных станках — винтовые пары качения (передача винт— гайка качения). Разноразмерность шариков в одном точном шарикоподшипнике или передаче не должна превышать одного-двух микрометров. Если в комплект попадает хотя бы один шарик, размеры которого превышают допускаемые пределы, то это отражается на точности и надежности работы подшипника или передачи. И тогда высокоточный станок окажется ненадежным: потеряет точность передающее устройство, пойдет брак. Велики в народном хозяйстве потери вследствие недостаточной точности изготовления станков и машин, недостаточной точности измерений. Таким образом, замыкается круг: точность — качество — эффективность производства.
Точность обработки — это степень соответствия изготовленной детали заданным размерам, форме и другим характеристикам, регламентированным чертежом и определяющим ее геометрию.
Установлены (стандартизованы) следующие основные признаки соответствия деталей заданным требованиям— показатели точности: 1) точность размеров, т. е. расстояний между различными элементами деталей и сборочных единиц; 2) точность формы, т. е. степень соответствия отдельных участков (поверхностей) детали тем геометрическим фигурам, с которыми они отождествляются (цилиндр, конус, плоскость и т. д.); 3) точность взаимного расположения поверхностей и 4) шероховатость поверхности, которая определяется размерной характеристикой микронеровностей, возникающих под влиянием пластических деформаций и других факторов, сопутствующих процессу резания.
При любом виде обработки
резанием заготовок детали получаются
с некоторыми отклонениями от номинальной
формы. Это происходит потому, что
обработка заготовок на станках
сопровождается действием различных
факторов, снижающих точность обработки.
Это неточность станка, его износ;
неточность изготовления режущих
инструментов, приспособлений и их износ
в процессе обработки; неточности
установки заготовки в станке; неточности
установки инструментов и их настройки
на размер; деформации системы
станок—приспособление — инструмент
— заготовка, возникающие под действием
сил резания; температурные деформации;
деформация заготовки под действием
силы тяжести, сил зажима и напряжений;
неточность применяемых средств измерений,
их износ и деформация; ошибки рабочего
в процессе измерений и многое другое.
Эти факторы непрерывно изменяются в
процессе обработки. В результате их
воздействия появляются по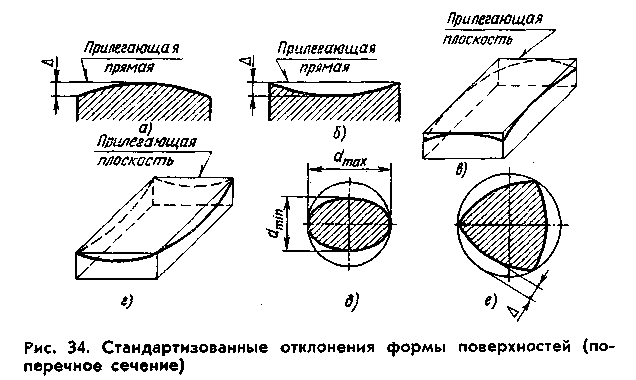 грешности
обработки.
Рис. 2.28. Координатный сверлильно-фрезерно-расточной
одностоечный станок мод. 24К40СФ4-01
Станок предназначен для обработки отверстий с точным расположением осей методами получистового и точного чистового растачивания, развертывания, контурного фрезерования, сверления, зенкерования, резьбонарезания.
На рис. 2.29 представлен гибкий сверлильно-фрезерно-расточной производственный модуль мод. ЛР400ПМФ4М.
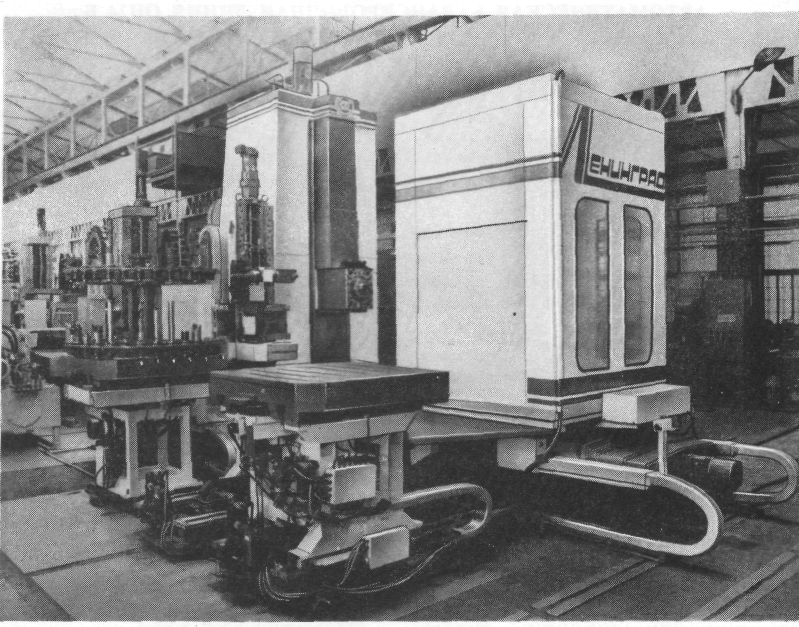
Рис. 2.29. Гибкий сверлильно-фрезерно-расточной
производственный модуль мод. ЛР400ПМФ4М
Производственный модуль предназначен для обработки крупных корпусных деталей, может быть использован в гибких производственных системах, на автоматизированных участках, а также в качестве автономной гибкой производственной единицы.
Единая транспортно-накопительная система позволяет проводить автоматическую смену инструментального магазина и столов спутников. Станок имеет высокую мощность главного привода, прост в обслуживании.
На рис. 2.30 представлен модуль производственный гибкий многоцелевой токарный патронно-центровой 1716ПФ4РМ2.
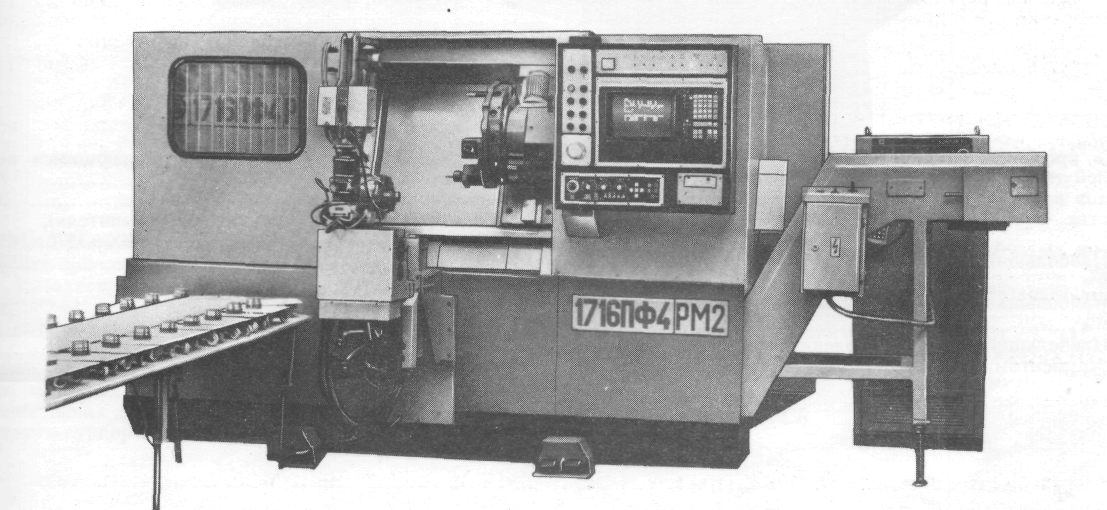
Рис. 2.30. Модуль производственный гибкий многоцелевой
токарный патронно-центровой 1716ПФ4РМ2
Модуль предназначен для обработки тел вращения (токарная обработка, доделочные операции фрезерования лысок, канавок и пазов, сверление внецентровых и радиальных отверстий и резьбонарезание с одной установки заготовки) в автоматическом цикле с ограниченным участием обслуживающего персонала в течение 2-3 смен.
Основой совершенствования автоматизированных станочных систем являются достижения науки и техники. Эти достижения уже сейчас позволяют конструкторам в значительной степени усовершенствовать станки и машины. Ведь уже сегодня конструкторы-станкостроители работают над приспособлением станков к изменяющимся условиям производства — адаптацией.
Рис. 2.31. Стандартизированные отклонения формы
поверхностей (поперечное сечение)
Международные и отечественные стандарты регламентируют требования к точности формы и расположения поверхностей деталей машин. ГОСТ 24642—81 устанавливает следующие отклонения формы поверхностей (рис. 2.31); выпуклость (рис. 2.31, а и в); вогнутость (рис. 2.31, б и г) овальность (рис. 2.31, д); огранка (рис. 2.31, е).
Отклонение профиля продольного сечения характеризует отклонение от прямолинейности и параллельности образующих. Частными видами этого отклонения являются конусообразность, бочкообразность и седло образность (рис. 2.32).
Значимость допусков формы и расположения поверхностей видна из следующего примера. Возьмем обыкновенный шарикоподшипник. Ясно, что все его детали должны быть круглыми.
а)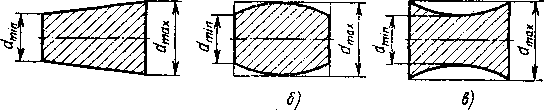
Рис. 2.32. Стандартизованные отклонения формы поверхностей (продольное сечение)
Другими словами, отклонения от круглости колец и шариков подшипника должны быть в пределах весьма жестких допусков — чем выше класс точности, тем меньше поле допуска круглости. Но несмотря на то что детали подшипника выполнены идеально, после сборки и обкатки выясняется, что подшипник вибрирует, перегревается и вообще неработоспособен. В чем же дело? Ведь форма деталей выполнена идеально. А дело в том, что подшипник сконструирован без учета точности расположения элементов его деталей. Для нормальной работы подшипников необходимо строгое совпадение осей дорожки качения и цилиндрической поверхности кольца. Если это условие не выполнено, то вращение происходит эксцентрично относительно оси вращения. Иными словами, в нем возникнут неравномерно направленные силы, напряжения, что и ведет к потере работоспособности. Значит, здесь мы столкнулись с нарушением принципа обеспечения точности расположения поверхностей при конструировании или обработке заготовок подшипника.
На эксплуатационные свойства деталей машин существенно влияет шероховатость обработанной поверхности. При этом далеко не всегда меньшая шероховатость поверхности соответствует наиболее благоприятным условиям эксплуатации деталей машин.
Гладко обработанная поверхность не всегда является наиболее износостойкой, так как для удержания смазочного материала на поверхностях трущихся деталей должны существовать определенные микронеровности. Во всех случаях конструкторы назначают параметр шероховатости поверхностей деталей машин с учетом конкретных условий работы той или иной поверхности (вид трения, нагрузка, температурные условия, смазка и т. д.). Соблюдение требований чертежей к шероховатости поверхностей — один из видов обеспечения точности обработки. Высота микронеровностей, определяющая шероховатость, может быть соизмеримой с точностью формы и расположения поверхностей деталей машин, с допуском на размер. Это бывает при обработке очень точных деталей.
Прочность деталей машин также зависит от шероховатости поверхностей. Установлено, что наличие царапин, рисок создает очаги концентрации напряжений, которые в дальнейшем приводят к разрушению детали. Такими очагами могут являться и впадины между гребешками микронеровностей. Это не относится к деталям из чугуна и цветных сплавов, у которых концентрации напряжений проявляются в меньшей мере, чем в стальных деталях. Прочность соединений с натягом также определяется высотой микронеровностей; при запрессовке одной детали в другую фактический натяг отличается от натяга аналогичных посадок, но с идеально гладкими поверхностями сопрягаемых деталей.
От шероховатости зависит стойкость поверхности к коррозии. У более гладкой поверхности меньше площадь соприкосновения с коррозионной средой. Чем глубже впадины микронеровностей, чем резче они очерчены, тем разрушительнее действие коррозии, направленное в глубь металла детали.
Итак, читатель познакомился с точностью деталей машин и их обработки — размерной точностью, точностью формы, точностью расположения поверхностей и шероховатостью. Все эти виды точности одинаково важны, ни одному из них невозможно отдать предпочтение. Конечно, не ко всем деталям предъявляют требования по всем четырем видам точности. При обработке шарика для подшипника совершенно бессмысленны требования к точности расположения поверхностей. Но первостепенное значение имеют точность размера, точность формы и шероховатость поверхности. В то же время направляющие металлорежущих станков могут быть изготовлены в довольно широком диапазоне допусков на размеры, но точность их формы — первостепенна.
Ознакомление с парком современных металлообрабатывающих станков дает представление о тех вершинах точности, которых позволяет достичь обработка металлов резанием. Доля микрометра — вот мера точности, реально достижимой на станках высокой точности. Изготовляют на этих станках детали, от точности которых зависят надежность и точность всего изделия — прибора, станка, прецензионного механизма и т. д. Обязательной составляющей технологических процессов изготовления прецизионных деталей является метрологический контроль точности обработки с его методами и средствами измерений.
В технике мы наблюдаем большое разнообразие форм деталей. Но две трети этих деталей — тела вращения: валы, втулки, кольца, конусы и т. п. Не удивительно, что внимание машиностроителей в первую очередь направлено на контроль точности именно таких деталей. Основными средствами контроля размеров валов и отверстий в массовом производстве являются калибры. Предельные калибры (рис. 2.33) изготовлены таким образом, что их проходная часть или проходной калибр ПР, должен проходить, а непроходная часть или непроходной калибр НЕ не должен проходить один и тот же диаметр. Такое положение и свидетельствует о том, что деталь (диаметр тела вращения) находится в пределах допуска. Цилиндрические калибры — пробки предназначены для контроля отверстий, плоские калибры — скобы предназначены для контроля валов. Размеры проходных и непроходных калибров это не что иное, как верхние и нижние отклонения полей допусков (либо приближающиеся к ним значения) для конкретного размера (диаметра) с конкретным допуском.
Калибры выполняют однопредельными (рис. 2.33, а) для контроля размеров более 80—100 мм, так как при объединении они оказались бы слишком тяжелыми; двухпредельными двусторонними (рис. 2.33, б). Такие калибры удобны, ускоряют процесс контроля и широко применяются в машиностроении, для контроля деталей диаметром 20—80 мм. Двухпредельные односторонние калибры (рис. 2.33, в) наиболее удобны для контроля деталей размером до 20 мм.
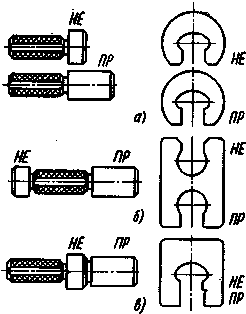
Рис. 2.33. Калибры
Необходимо подчеркнуть, что калибрами не измеряют размеры, а контролируют их. Проконтролировать — значит установить факт годности или негодности проверяемого размера, что часто возможно установить и без определения его действительного значения. Измерить — значит определить действительный размер с заданной точностью в принятых единицах измерения с помощью универсальных измерительных средств.
Сравнив измеренные в нескольких сечениях размеры с предельными, делают заключение о годности детали. Метод измерений применяют в единичном и массовом производстве, а также для контроля высокоточных размеров ответственных деталей, при наладке и ремонте оборудования, во всех случаях, когда необходимо знать действительные размеры деталей.
Измерение больших диаметров с высокой точностью производят на специальных измерительных машинах.
Детали больших размеров измеряют переносными средствами: скобами, нутрометрами, микрометрами и другими приборами.
Отверстия диаметром 0,2—5 мм измеряют пневматическими приборами по скорости истечения воздуха. Слесари-сборщики широко используют штангенинструменты, уровни, микрометрические инструменты при сборке, наладке и испытаниях станков и машин. Мы же рассмотрим сейчас средства технологического контроля, непосредственно связанные с процессом обработки заготовок на металлообрабатывающих станках и, таким образом, ознакомимся с решением проблемы механизации и автоматизации контроля и измерений в серийном и массовом производстве.
Для измерения размеров заготовок в процессе обработки в ряде случаев приходится останавливать станок, снимать заготовку и устанавливать ее на специальный измерительный прибор. При этом непроизводительно расходуется много времени. Поэтому созданы средства измерений для контроля размеров в процессе обработки непосредственно на станке. Одним из таких средств измерений является скоба (рис. 2.34), устанавливаемая на основании люнета станка.