Материал: 2381
СибАДИ |
|
|
||||||
|
|
|
|
|
|
Продолжение табл. 5.3 |
||
1 |
2 |
3 |
4 |
5 |
6 |
|
7 |
|
Электрокорунд (Э, |
М20–М40 |
30–40 |
Масло веретенное |
33–40 |
Пастами (с намазкой) |
Предварительная |
|
|
ЭБ или ЭХ) |
|
|
Масло вазелиновое |
40–60 |
или с периодической |
деталей из мягких |
|
|
|
|
|
Стеар н |
10–20 |
подачей суспензии |
сталей, цветных |
|
|
|
|
|
|
|
|
металлов и сплавов |
|
|
Карбид кремния (КЗ) |
М10–М14 |
25–30 |
Н тр т натрия |
1–2 |
С непрерывной |
Предварительная и |
|
|
|
|
|
Вода |
Остальное |
подачей суспензии |
получистовая, |
|
|
|
|
|
|
|
|
деталей из зака- |
|
|
|
|
|
|
|
|
ленных сталей |
|
|
Электрокорунд (ЭБ) |
М5–М10 |
25–30 |
Нитрит натрия |
1–2 |
С непрерывной |
Получистовая |
|
|
|
|
|
Вода |
Остальное |
подачей суспензии |
стальных деталей, |
|
|
|
|
|
|
|
|
полупровод- |
|
|
|
|
|
|
|
|
никовых |
|
|
|
|
|
|
|
|
материалов, кварца |
|
|
Электрокорунд (ЭБ |
МЗ–М5 |
10–15 |
Керосин |
70–80 |
Пастами (с намазкой) и |
Окончательная |
|
|
или ЭТ) или |
|
|
Масло вазелиновое |
5–10 |
с периодической |
стальных деталей, |
|
|
глинозем |
|
|
Стеарин |
10–20 |
подачей суспензии |
полупровод– |
|
|
|
|
|
Кислота олеиновая |
3–5 |
|
никовых мате– |
|
|
|
|
|
|
|
|
риалов, кварца |
|
|
Глинозем прокален- |
М1–МЗ |
10–15 |
Керосин |
70 –80 |
Пастами (с намазкой) |
Окончательная |
|
|
ный при 1000 – |
|
|
Масло вазелиновое |
5-10 |
с периодической |
деталей из мягкой |
|
|
1200°С, окись хрома |
|
|
Стеарин |
10 – 20 |
подачей суспензии |
стали, цветных |
|
|
или крокус |
|
|
Парафин |
3–5 |
|
металлов и сплавов |
|
|
66
СибАДИ |
Окончание табл. 5.3 |
||||||||
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
1 |
2 |
3 |
4 |
5 |
6 |
|
|
7 |
|
Карбид кремния (КЗ), |
М10–М28 |
5–10 |
Керос н |
50–60 |
С непрерывной |
Предварительная и |
|
||
электрокорунд белый |
|
|
Масло вазелиновое |
15–20 |
подачей суспензии |
получистовая, зака– |
|
||
(ЭБ), монокорунд |
|
|
Стеар н |
10–20 |
|
ленных стальных |
|
||
(МОНО) |
|
|
|
|
|
деталей |
|
|
|
Электрокорунд бе- |
М1–М5 |
5 |
Стеар н |
3 |
Пастами (с намазкой) и |
Окончательная, де– |
|
||
лый (ЭБ) |
|
|
Ол вковое масло |
92 |
с периодической по- |
талей из сталей, |
|
||
|
|
|
|
|
дачей суспензии |
цветных металлов и |
|
||
|
|
|
|
|
|
сплавов |
|
|
|
Алмазы |
М28/14– |
0,6–2,0 |
Стеарин, парафин |
88 |
С непрерывной |
Предварительная, |
|
||
синтетические |
М14/10 |
|
Воск пчелиный |
2,4 – 15 |
(капельной) подачей |
деталей из трудно- |
|
||
Эльбор |
М28–М14 |
|
Масло Керосин |
Остальное |
суспензии |
обрабатываемых |
|
||
|
|
|
|
|
|
материалов (твер– |
|
||
|
|
|
|
|
|
дых сплавов, зака– |
|
||
|
|
|
|
|
|
ленных сталей) |
|
||
Алмазы |
М14/10 |
0,4–1,5 |
Стеарин ,парафин |
88 |
С непрерывной |
Предварительная, |
|
||
синтетические |
М10/7 |
|
Воск пчелиный |
2,4 – 15 |
(капельной) подачей |
деталей из твердых |
|
||
Эльбор |
М14–М10 |
|
Растительное масло |
Остальное |
суспензии, с |
сплавов, |
|
|
|
|
|
|
Керосин |
|
периодической |
закаленных сталей, |
|
||
|
|
|
|
|
подачей суспензии |
металлов, керамики |
|
||
Алмазы |
М10/7– |
0,2–1,0 |
Парафин |
1 |
непрерывной |
Получистовая |
|
||
синтетические |
М5-3 |
|
Веретенное масло |
Остальное |
(капельной) подачей |
(окончательная, де– |
|
||
Эльбор |
|
|
|
|
суспензии, с |
талей из твердых |
|
||
|
|
|
|
|
периодической |
сплавов, |
|
|
|
|
|
|
|
|
подачей суспензии |
закаленных сталей, |
|
||
|
|
|
|
|
|
металлов, керамики |
|
||
67
В табл. 5.4 приведены сведения по выбору материала притира для доводки деталей из сталей и сплавов с высокой твердостью.
Требования формы, особенности конструкции притиров и доводочных валков определяются особенностями обрабатываемых деталей.
|
Задания и порядок выполнения работы |
|
||
СибАДИ |
||||
Экспер ментально |
исследовательская |
часть |
работы |
|
выполняется |
на экспериментальном стенде |
(см. рис. 4.4). |
||
Экспер менты |
выполняют |
на образцах из |
закаленных |
сталей |
твердостью НRС 58–60. |
|
|
|
|
Задан е 1.Определение влияния состава суспензии на удельный съем матер ала пр пуска. Выполнение этого задания предусмотрено с применен ем суспензий трех составов при разных скоростях ведущего валка. Программа ра от приведена в табл. 5.5.
Задан е 2. Определение влияния состава суспензии на шероховатость о ра атываемой поверхности. Работа этого задания включает установлен е влияния состава суспензии в процессе предварительной, получистовой и окончательной деталей. В соответствии с заданными параметрами шероховатости составы суспензий и размеры снимаемого припуска назначены в соответствии с табл. 5.2 и 5.3. Программа исследований приведена в табл. 5.4 и 5.6. При этом предусмотрено изменение скорости ведущего валка с соответствующим изменением скорости ведомого.
|
|
|
Условия исследований |
|
Таблица 5.4 |
||||||||
|
|
|
|
|
|
||||||||
|
Характер обработки |
|
Снимаемый |
|
Материал притира |
|
Ra, мкм |
||||||
|
|
|
|
припуск, мм |
|
|
|
|
|
|
|
||
Предварительная |
|
|
0,05–0,02 |
|
Сталь, чугун |
|
|
0,16–0,63 |
|||||
Получистовая чистовая |
|
|
0,02–0,01 |
|
Чугун, текстолит |
|
0,04–0,16 |
||||||
Окончательная |
|
|
0,01–0,003 |
|
Чугун, липа, береза |
|
0,02–0,08 |
||||||
|
|
Результаты исследований |
|
Таблица 5.5 |
|||||||||
|
|
|
|
|
|||||||||
|
|
|
|
|
Удельный съем металла, мм3/мин, |
|
|
||||||
Суспензия |
Характер обработки |
|
при скорости валка, м/мин |
|
Заключение |
||||||||
|
|
|
|
|
4 |
|
8 |
|
12 |
|
16 |
|
|
1 |
|
Предварительная |
|
|
|
|
|
|
|
|
|
|
|
2 |
|
Предварительная |
|
|
|
|
|
|
|
|
|
|
|
3 |
|
Предварительная |
|
|
|
|
|
|
|
|
|
|
|
68
Таблица 5.6
Оценка шероховатости поверхностей
Суспензия Характер обработки Rа, мкм при скорости валка, Заключение м/мин
|
|
|
|
4 |
8 |
12 |
16 |
|
|
|
|
|
|
|
|
||
1 |
Предварительная |
|
|
|
|
|||
|
2 |
Получистовая |
|
|
|
|
||
|
СибАДИ |
|
||||||
3 |
Окончательная |
|
|
|
|
|||
|
|
|
Контрольные вопросы и задания |
|||||
1. |
Режущ е |
нструменты для выполнения доводки и притирки |
||||||
|
деталей маш н пр |
оров. |
|
|
|
|
||
2. |
стемат з руйте о щие принципы выбора характеристик паст |
|||||||
|
и суспенз й для доводки деталей из различных материалов с разными |
|||||||
|
требован ями к качеству о ра отки. |
|
|
|
||||
3. |
Марка |
характеристики абразивных и алмазных материалов, |
||||||
|
применяемых для доводки и притирки. |
|
|
|
||||
4. |
Каковы характерные отличия абразивных материалов для |
|||||||
|
доводки |
притирки в соответствии с размерами снимаемого припуска |
||||||
|
обрабатываемых деталей? |
|
|
|
|
|||
5. |
Связующие |
материалы, |
применяемые |
при разных видах |
||||
абразивной доводки.
6. Обоснование выбора материалов притиров, доводочных плит и валков при обработке деталей из разных материалов.
69
Лабораторная работа 6
УПРОЧНЕНИЕ МАТЕРИАЛА ДЕТАЛЕЙ ПОВЕРХНОСТНЫМ ПЛАСТИЧЕСКИМ ДЕФОРМИРОВАНИЕМ
Цель работы: закрепить основные положения и получить опыт практического решения задач поверхностного пластического деформирования материала деталей для повышения их эксплуатационных свойств.
Краткие сведения
1. Деформационное упрочнение
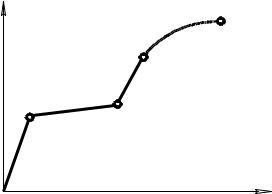
Упругая пласт ческая деформация металлов сплавов по мере увеличен я её степени сопровождается повышением сопротивления материала образца на пр мере схемы растяжения (рис. 6.1). Продолжение деформац на каждом этапе повышения её степени требует увеличения на определенную степень напряжения. Это явление называется деформац онным упрочнением. Последствием деформационного упрочнен я является повышение прочностных характеристик материала. Явление повышения этих характеристик называют наклепом.
Воспользуемся известным примером деформационного упрочнения при одноосном растяжении о разца наиболее простого объекта – монокристалла чистого металла [2]. Зависимость «нормальные (касательные) напряжения S(t) – истинное удлинение (сдвиг) е(q)» для монокристалла с гранецентрированной решеткой – приведена на рис. 6.1.
S(t) |
k |
|
c |
|
b |
|
a |
СибАДИ |
|
0 |
e(q) |
Рис. 6.1. График деформационного упрочнения монокристалла при одноосном растяжении
70