Материал: 2381
|
|
|
|
|
|
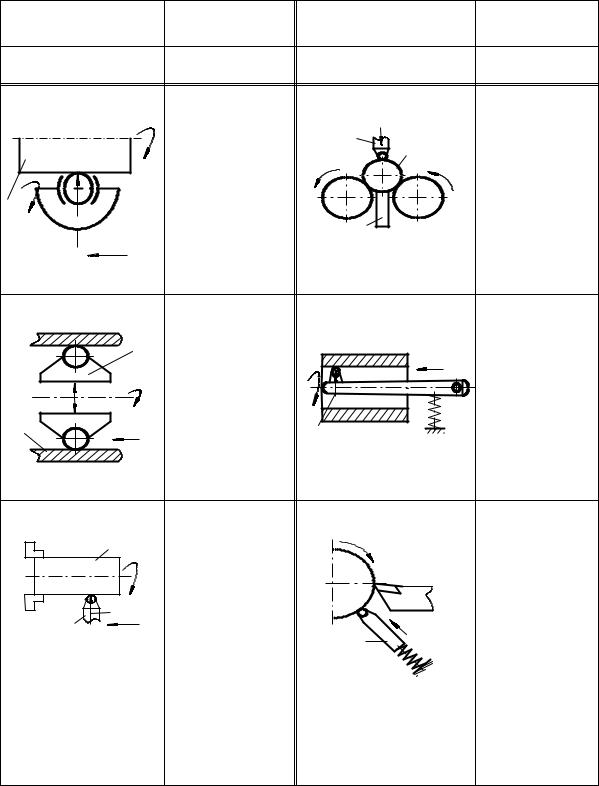
Таблица 6.2 |
|
|
|
Методы ППД |
|
|
|
хема упрочнения |
Содержание |
Схема упрочнения |
Содержание |
|||
|
|
|
метода |
|
|
метода |
|
1 |
|
2 |
3 |
|
4 |
01.01.01 |
|
|
Обкатывание |
01.01.04 |
|
Бесцентровое |
|
|
|
шар ком |
Р |
|
выглаживание |
|
|
|
|
|
|
|
|
|
|
|
И |
Д |
|
|
|
V |
|
VД |
|
|
|
|
|
V |
|
||
|
|
Д |
|
|
Д |
|
Д |
Р |
|
|
|
|
|
VИ |
|
|
Н |
|
|
|
|
S |
|
|
|
|
|
01.01.02 |
|
|
Раскатывание |
01.01.0 |
|
Выглажи─ |
|
|
|
внутренней |
|
|
вание глу─ |
|
|
И |
поверхности |
VД |
S |
боких от─ |
|
|
шариками |
||||
|
|
|
верстий |
|||
|
|
|
|
|
|
|
Р |
|
VИ |
|
|
|
|
Д |
|
|
|
|
|
|
|
S |
|
P |
|
|
|
|
|
|
|
|
||
01.01.03 |
|
|
Выглаживание |
01.01.06 |
|
Совместное |
|
Д |
|
наружных или |
|
|
точение с |
|
|
внутренних |
V |
|
выглажи─ |
|
|
|
|
|
ванием |
||
|
|
|
поверхностей |
|
|
|
|
|
VД |
|
|
|
|
|
Р |
|
|
|
|
|
|
S |
|
|
Р |
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
СибАДИ |
||||||
|
|
|
|
И |
|
|
|
|
|
|
76 |
|
|
|
|
|
|
|
|
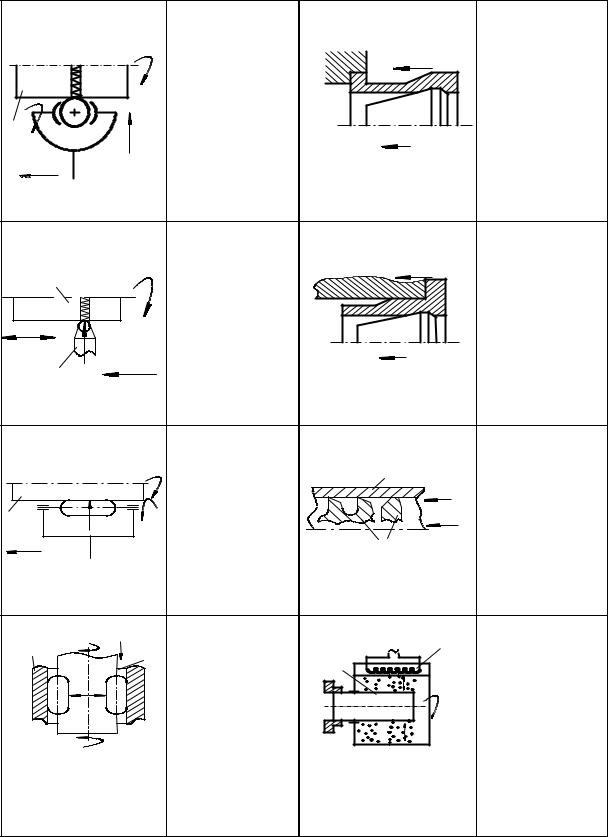
Окончание табл. 6.2 |
|
01.01.07 |
|
|
Вибрационное |
02.01.01 |
|
|
Дорнование по |
|
|
|
обкатывание |
|
|
|
схеме осевого |
|
|
|
|
|
V |
|
сжатия |
|
|
VД |
|
|
|
|
|
Д |
|
|
|
|
P |
|
|
VИ |
|
Р |
|
|
|
|
|
|
|
|
|
|
|
||
S |
|
|
|
|
|
|
|
01.01.08 |
|
|
В брационное |
02.01.02 |
|
|
Дорнование по |
|
|
|
выглаживание |
|
V |
|
схеме осевого |
Д |
|
|
|
|
|
сжатия |
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
VД |
|
|
|
|
|
N |
|
|
|
|
P |
|
|
И |
Р |
S |
|
|
|
|
|
01.02.01 |
|
|
О катывание |
02.01.03 |
|
|
Режуще─ |
|
|
|
роликом |
|
|
|
деформирую─ |
|
|
|
|
|
|
V |
щее |
|
|
VД |
|
|
|
дорнование |
|
Д |
|
|
|
|
Р |
||
Р |
VИ |
|
|
|
|
||
S |
|
|
|
|
|
||
|
|
|
|
И |
|
|
|
|
|
|
|
|
|
|
|
01.02.02 |
|
|
Раскатывание |
03.01.01 |
V |
|
Вибрационное |
VИ |
|
S И |
внутренней |
Д |
ЭМ |
ударное |
|
|
|
|
поверхности |
|
|
упрочнение с |
|
|
|
|
|
|
|
||
P |
|
|
роликами |
|
|
|
однокоорди─ |
|
|
|
|
|
V |
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Д |
натным |
СибАДИ |
|||||||
VД |
|
|
|
|
|
|
движением |
|
|
|
|
|
|
|
детали |
Примечание к табл.6.2. Принятые обозначения: Д – деталь; V – скорость; S – |
|||||||
подача; И – инструмент; ЭМ – электромагнитный вибратор. |
|
||||||
77

Упрочнение не является размерной обработкой и в большинстве должно обеспечивать сохранение геометрических размеров элементов деталей, сформированных на предшествующей обработке.
При производстве деталей упрочнение является отдельной операцией технологического процесса изготовления детали или отдельным
Сибтехнологическим процессом Аупрочнения. ДИ В любом з указанных случаев при назначении условий упрочнения
ППД необход мо уч тывать, что этой обработке для сложных элементов деталей предшествовало многократное и разнообразное воздействие на основной матер ал детали, материал поверхностного слоя на этапах изготовлен я заготовки (литьём, штамповкой, термообработкой и т.д.) на операц ях предвар тельной и окончательной размерной обработки.
Более объект вно следует оценивать состояние поверхностного слоя после обработки ППД с учетом условий предшествующей обработки, как это приведено в та л. 6.3.
При выборе методов и технологических условий упрочнения ППД деталей машин следует учитывать, что из всего многообразия методов технологического воздействия на геометрические, механические, физические характеристики детали и её материала на операциях предварительной и окончательной лезвийной, абразивно-алмазной, электрохимической, электрофизической размерной обработки и упрочнения последние относят к числу наиболее влиятельных на состоя- ние поверхности материала поверхностного слоя деталей изделий.
5.Обкатывание и раскатывание шаровым инструментом
Шероховатости поверхности RZ, получаемый в процессе обкатывания шаровым инструментом радиусом R= 1,5─2,0 мм при подаче So = 0,06 ─ 0,3 мм/об, можно определить по следующим формулам [8]
R |
|
R |
|
R2 |
|
S0 |
|
|
|
|
|||||
|
z |
ш |
|
ш |
4 |
|
|
|
|
R |
S2 |
|
|
|
|
или |
|
0 |
, |
|
(6.5) |
||
|
z |
8 R |
|
||||
|
|
|
|
ш |
|
|
|
где S0 ─ значение подачи; Rш ─ радиус шара.
78
Обкатывание наружных поверхностей приводит к некоторому уменьшению, а раскатывание внутренних поверхностей ─ к увеличению диаметра этих поверхностей. Представление об изменении диаметра образцов после обработки шариком диаметром 8 мм можно получить из
|
табл. 6.4. У закаленных сталей остаточная деформация в процессе |
|||||||
СибАДИ |
||||||||
|
обкатывания в 5─10 раз меньше по сравнению с материалами с низкой |
|||||||
|
твердостью. В больш нстве практически применяемых условиях обкатки |
|||||||
|
припуск на обработку деталей из закаленных материалов не превышает |
|||||||
|
10 ─ 15 % от допуска на окончательный размер. |
|
|
|
||||
|
|
|
|
|
|
Таблица 6.3 |
||
|
остоян е матер ала поверхностного слоя с учетом предшествующей |
|||||||
|
|
|
о работки |
|
|
|
|
|
|
|
|
|
Наклёп |
Остаточные на─ |
|
||
|
|
Обрабат |
|
|
|
пряжения |
|
|
|
№ |
Метод условия |
общая |
наиболь─ |
общая |
наиболь─ |
|
|
|
вар. |
ываемый |
о ра отки |
шая |
шее |
|
||
|
материал |
глубина, |
величина, |
глуби─ |
значение, |
|
||
|
|
|
|
мм |
на, мм |
|
||
|
|
|
|
|
% |
|
МПа |
|
|
|
|
Фрезерование+ш |
|
|
|
|
|
|
1 |
30ХГСА |
лифование с |
0,02 |
15 |
0,10 |
320 |
|
|
|
|
охлаждением |
|
|
|
сжимю─ |
|
|
|
|
|
|
|
|
щие |
|
|
|
|
|
|
|
|
|
|
|
|
|
Вар.1 |
|
|
|
|
|
|
|
|
Дробеструйное |
|
|
|
|
|
|
2 |
30ХГСА |
упрочнение |
0,05 |
27 |
0,12 |
480 |
|
|
|
|
(дробь стальная |
|
|
|
сжимаю─ |
|
|
|
|
D=1,0-1,5 мм) |
|
|
|
щие |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
79
Окончание табл. 6.3
|
3 |
|
ХН65В |
Точение+шлифо─ |
|
|
|
|
|
|
|
|
|
МТЮ |
вание с |
0,03 |
|
20 |
0,08 |
|
280 |
|
|
|
|
СибАДИ |
|
|
|||||||
|
|
|
|
охлаждением |
|
|
|
|
|
рас─ |
|
|
|
|
|
|
|
|
|
|
|
тяги─ |
|
|
|
|
|
|
|
|
|
|
|
вающие |
|
|
4 |
|
ХН65В |
Вар.3+обкатка |
0,10 |
|
35 |
0,12 |
|
370 |
|
|
|
рол ком (Р=2500 |
|
|
|
||||||
|
|
|
МТЮ |
Н) |
|
|
|
|
|
сжима─ |
|
|
|
|
|
|
|
|
|
|
|
ющие |
|
|
|
|
|
|
|
|
|
Таблица 6.4 |
|||
|
|
|
Изменение диаметра о разцов после обкатки шариком |
|
|
||||||
|
|
|
|
Уменьшение диаметра образцов из закаленных сталей, мм |
|
||||||
|
Давление при |
|
|
|
|
|
|
|
|
||
|
сталь 95Х18-Ш после закалки |
|
|
сталь 11Х18М-ШД |
|
||||||
|
обкатке, МПа |
|
|
|
|||||||
|
|
|
|
|
|
|
|||||
|
|
|
|
(НRC 60─62) |
|
|
|
(HRC 61─63) |
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 500 |
0,002 5 |
|
|
|
0,002 2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 000 |
0,003 7 |
|
|
|
0,003 2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 300 |
0,0040 |
|
|
|
0,003 8 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 600 |
0,005 1 |
|
|
|
0,004 8 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
2 800 |
0,005 8 |
|
|
|
0,005 0 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Примечание. Исходная шероховатость Ra = 0,05 мкм.
Обкатывание и раскатывание обеспечивают повышение твердости материала поверхностного слоя на глубину до 2 мм. При этом оптимальные значения давления при раскатывании сталей малой и средней твердости составляют 1 500─2 000 МПа, для закаленных сталей ─
2 500─3 000 МПа.
80