Материал: Экономика и организация производства. практикум. Зеленская С.Г., Перцев Ю.А
Продолжение таблицы
18 |
0,7 |
2,7 |
3,8 |
1,2 |
1,5 |
2 |
3,5 |
4 |
19 |
3,2 |
2,3 |
3,6 |
5,4 |
4,2 |
4 |
2 |
1 |
20 |
1 |
2 |
4 |
4,2 |
5,4 |
3,5 |
2,3 |
3,2 |
21 |
5,4 |
3,5 |
2 |
1,5 |
1,8 |
2,9 |
4,9 |
3,5 |
22 |
3,5 |
5 |
3 |
1,8 |
1,5 |
2 |
3,5 |
5,3 |
23 |
4,3 |
2 |
4,6 |
1,3 |
3,1 |
2 |
5 |
0,9 |
24 |
0,9 |
5 |
2 |
3,1 |
1,3 |
4,5 |
2 |
4,3 |
25 |
3,2 |
3,5 |
2,2 |
2,5 |
4 |
1,2 |
1,7 |
5 |
26 |
5 |
1,7 |
1,2 |
4 |
2,5 |
2,2 |
3,5 |
3,2 |
27 |
5,8 |
1,7 |
2,4 |
3,2 |
5 |
1,7 |
2,6 |
3,5 |
28 |
3,5 |
2,6 |
1,8 |
5 |
3,2 |
2,3 |
1,7 |
5,8 |
29 |
0,5 |
1 |
1,6 |
2,7 |
6 |
5,2 |
2,5 |
1,5 |
30 |
1,5 |
2,5 |
5,2 |
2,7 |
6 |
1,5 |
1 |
0,5 |
Рассчитать продолжительность технологического цикла при последовательном, параллельном, параллельно-последовательном видах движения заготовок и сравнить с графическим расчётом.
Определить, как изменится технологический цикл при каждом виде движения, если операции 25 и 30 объединить в одну, которая будет выполняться на 3 станках.
Методы организации производства
В машиностроении в зависимости от организационного типа производства (массовое, серийное, единичное) применяют следующие методы организации производства [1,3,4]:
1) непоточный - в единичном и мелкосерийном;
2) поточный - в массовом и серийном;
3) автоматизированный - в массовом и крупносерийном;
4) гибкие автоматизированные производства.
Поточный метод организации производства считают (при определённых условиях) наиболее эффективным. Он характеризуется тем, что предметы труда проходят обработку на всех операциях непрерывно и ритмично, рабочие места синхронизированы по производительности и расположены последовательно в соответствии с технологическим маршрутом.
Основным элементом поточного метода организации производства выступает поточная линия. Поточная линия - это совокупность рабочих мест, расположенных по ходу технологического процесса и предназначенных для выполнения строго закреплённых за ними операций.
Эффективность поточного производства обусловлена следующими технике-экономическими особенностями:
специализация рабочих на выполнении ограниченного круга операций создаёт предпосылки для значительного повышения производительности труда. Этому способствует и применение специальных станков, приспособлений и инструментов, облегчающих и ускоряющих труд рабочих;
необходимость постоянного поддержания такта потока требует рационального обслуживания рабочих мест, т. е. в соответствии с графиком осуществляют подачу предметов труда, инструментов, приспособлений, что ведёт к сокращению потерь рабочего времени по организационным причинам и повышению производительности труда;
непрерывность и ритмичность поточного производства, обеспечиваемая межоперационным транспортом путём принудительного перемещения заготовок от одной операции к другой в соответствии с тактом, приводят к сокращению времени пролёживания заготовок в ожидании обработки, ликвидации излишних заделов. Как следствие уменьшается длительность производственного цикла, снижается потребность в оборотных средствах, ускоряется их оборачиваемость.
Поэтому при организации производственных процессов всегда следует стремиться к поточному методу, хотя экономическая целесообразность применения переналаживаемых потоков ограничена значительным объёмом подготовительно-заключительных работ по всем операциям технологического процесса.
Организация поточного производства требует соблюдения таких важнейших принципов, как пропорциональность, ритмичность, параллельность, непрерывность.
Принцип пропорционалъности заключается в том, что число рабочих мест на операциях должно быть пропорционально норме штучного времени. Тогда за определённый промежуток времени (такт потока) на каждой операции будет обработано одинаковое количество заготовок. Тактом потока называют промежуток времени, отделяющий выход одной готовой детали от другой.
Принцип ритмичности характеризуется тем, что за один и тот же промежуток времени на линии изготавливают одинаковое количество деталей. Ритмичности достигают технологической или организационной синхронизацией.
Технологическая синхронизация достигается в том случае, если продолжительность каждой операции равна или кратна такту.
Организационная синхронизация предусматривает обработку одинакового количества заготовок на каждой операции потока за определённый промежуток времени, который называют периодом обслуживания или периодом комплектования задела (его принимают равным 1 часу, 2 часам, 0,5 или 1 смене в зависимости от экономической целесообразности формирования величины межоперационных заделов).
Принцип параллельности характеризуется тем, что обработку заготовок на всех операциях осуществляют одновременно.
Принцип непрерывности характеризуется тем, что выход готовых деталей с поточной линии осуществляется постоянно через определённый промежуток времени (такт - для непрерывных поточных линий, период обслуживания - для прямотока).
Поточные линии классифицируют по ряду признаков:
по количеству предметов труда, закреплённых за поточной линией, их разделяют на однопредметные и многопредметные;
по степени непрерывности производственного процесса они могут быть непрерывными (синхронизированными по такту) или прерывными, когда синхронизации не достигают;
по характеру ритма они могут быть с регламентированным и свободным ритмом.
Регламентируют работу поточных линий путём разработки календарно-плановых нормативов (КПН), которые представляют собой совокупность норм и нормативов для наиболее эффективной организации производственных процессов во времени и в пространстве.
КПН позволяют обеспечить согласованную работу рабочих мест, участков и цехов по изготовлению продукции и эффективное использование основных фондов, трудовых, материальных и финансовых ресурсов. Они предопределяют экономически целесообразный порядок движения заготовок, деталей и сборочных единиц по операциям технологического процесса обработки и сборки, что способствует достижению ритмичности производства, равномерности выпуска продукции.
КПН для различных типов поточных линий имеют свои отличительные особенности.
Календарно-плановые нормативы однопредметных поточных линий
Поточные линии, на которых обрабатывают заготовки только одного наименования, и норма штучного времени на каждой операции равна или кратна такту, называют однопредметными непрерывными поточными линиями. Для них определяют следующие КПН:
Такт потока (стандартная единица измерения - мин):
 ,
(2.1)
где Фд – действительный фонд времени работы линии за календарный период, час; А – объём производства за тот же период (программа выпуска), шт.
Темп потока (шт./ч):
 .
(2.2)
Ритм потока (мин/партия):
 ,
(2.3)
где n – величина обрабатываемой партии, шт.
Расчётное число рабочих мест на i-й операции (р.м.):
 ,
(2.4)
где
 – норма штучного времени на i-й
операции, мин.
Принятое число рабочих мест на i-й операции (р.м.):
 .
(2.5)
Коэффициент загрузки любого рабочего места у таких линий равен 100%.
Общее число рабочих мест на поточной линии (р.м.):
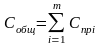 .
(2.6)
Численность рабочих на поточной линии (чел.):
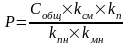 ,
(2.7)
где kсм – число смен работы; kп – коэффициент потерь рабочего времени (связанных с очередным отпуском, болезнями), можно принять равным 1,1; kпн – коэффициент перевыполнения норм (например, при перевыполнении норм на 10 % — kпн = 1,1); kмн – коэффициент многостаночного обслуживания (при закреплении одного рабочего за каждым рабочим местом kмн = 1).
Длина поточной линии(м):
– при одностороннем расположении рабочих мест:
 .
(2.8)
– при двухстороннем расположении рабочих мест:
 ,
(2.9)