Материал: Экономика и организация производства. практикум. Зеленская С.Г., Перцев Ю.А
где jo – шаг конвейера, т. е. расстояние между центрами двух смежных рабочих мест, м.
Скорость конвейера (м/мин):
 ,
(2.10)
Длительность технологического цикла (мин):
 ,
(2.11)
Заделы на потоке:
– технологический (шт):
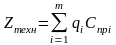 ,
(2.12)
где qi – число деталей, обрабатываемых одновременно на i-м рабочем месте, шт.;
– транспортный (шт):
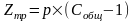 ,
(2.13)
где р – величина передаточной партии, шт.;
– страховой (шт):
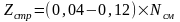 ,
(2.14)
где
 – сменная производительность поточной
линии.
Календарно-плановые нормативы прямоточных (прерывно-поточных) линий
Поточные линии, на которых обрабатывают заготовки только одного наименования, продолжительность каждой операции не равна и не кратна такту, называют прерывно-поточными или прямоточными. Ритмичной работы таких линий достигают организационной синхронизацией, когда устанавливают период обслуживания линии (или период комплектования задела), в течение которого на каждой операции обрабатывается одинаковое количество заготовок. Период комплектования задела можно принять равным 1 часу, 2 часам, 0,5 смены или 1 смене.
Для таких линий рассчитывают следующие КПН:
Такт потока по формуле (2.1);
Темп потока по формуле (2.2);
Расчётное число рабочих мест на i-й операции определяют по формуле (2.4);
Принятое число рабочих мест:
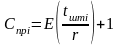 ,
(2.15)
где Е - целая часть дроби, заключённой в скобках.
Средний коэффициент загрузки рабочих мест на i-й операции определяют по формуле:
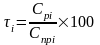 .
(2.16)
Частный коэффициент загрузки рабочих мест каждого станка определяют исходя из регламентации его работы в течение периода комплектования задела.
Величину межоперационных (оборотных) заделов определяют по формуле:
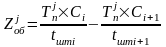 ,
(2.17)
где
 – длительность j-го
этапа
расчёта - время одновременной параллельной
работы станков на смежных операциях
(определяют по графику-регламенту), мин;
 и
 – число, работающих в течение j-го этапа
расчёта, рабочих мест на смежных
операциях, р.м.;
и
 – нормы штучного времени на смежных
операциях, мин.
График-регламент работы поточной линии строят по форме, изображённой на рис. 2.1.
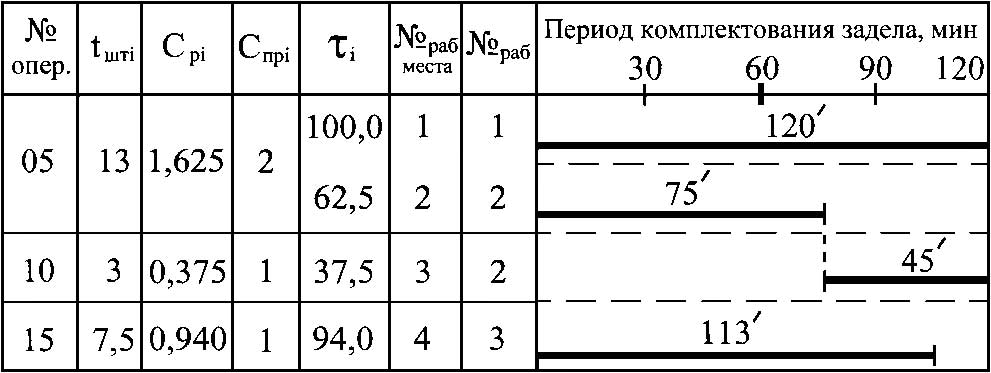
Рис. 2.1. График-регламент работы поточной линии, на которой обрабатывают 60 деталей за смену (r= 8 мин)
Эпюру (график) изменения межоперационных заделов строят по форме рис. 2.2. Необходимо обратить внимание на то, что на эпюре приведено два периода комплектования задела. Количество таких периодов будет зависеть от того, как долго будет продолжаться процесс обработки заготовок данной номенклатуры во времени.
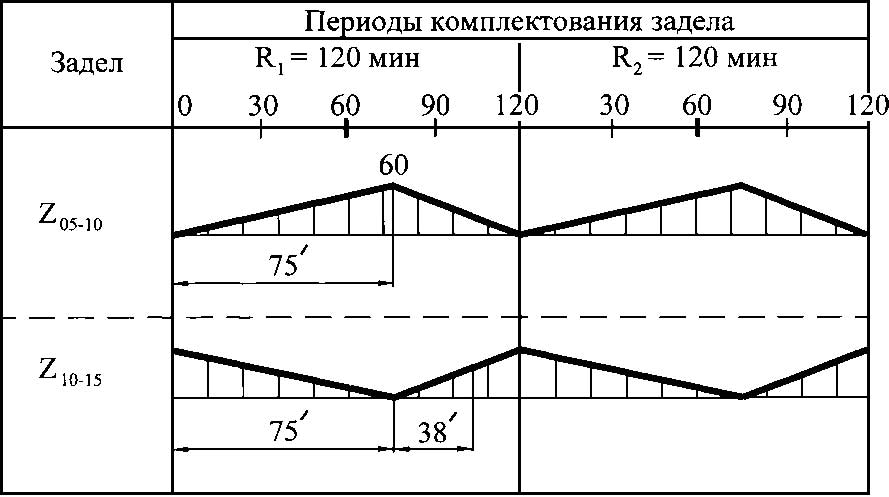
Рис. 2.2. График изменения межоперационных заделов
Задания к практической работе № 2 Тема: Однопредметные поточные линии
На поточной линии обрабатывают заготовку, нормы штучного времени по операциям представлены в табл. 2.1.
Таблица 2.1
Технологический процесс обработки заготовки
№ варианта |
tштi, мин, по операциям техпроцесса |
Годовая программа выпуска, шт. |
|||||
5 |
0 |
5 |
20 |
25 |
30 |
||
1 |
12,5 |
6,7 |
1,2 |
8,4 |
3,8 |
6,5 |
48 096 |
2 |
7 |
9 |
2,3 |
5 |
8,5 |
5 |
60 080 |
3 |
4,2 |
5,6 |
12,2 |
15,1 |
8,5 |
9,6 |
109 420 |
4 |
6,5 |
5,6 |
3,6 |
1,8 |
10,2 |
4 |
28 670 |
5 |
2,1 |
1,2 |
0,8 |
2 |
3,6 |
4,5 |
77 690 |
Продолжение табл. 2.1
6 |
12 |
6 |
15 |
10 |
8 |
8,5 |
68 828 |
7 |
5,7 |
8,9 |
6,5 |
2,3 |
6,5 |
4,7 |
32 120 |
8 |
12,5 |
13,5 |
5,6 |
9,8 |
8,9 |
11,3 |
45 440 |
9 |
12,3 |
4,5 |
6,5 |
8,7 |
7,8 |
14,5 |
29 370 |
10 |
2,5 |
2,3 |
6,5 |
6,3 |
4,5 |
5 |
22 940 |
11 |
10 |
11 |
12,5 |
8,5 |
6,9 |
7,3 |
40 080 |
12 |
1,2 |
1,3 |
1,9 |
2,5 |
5,6 |
5,9 |
46 320 |
13 |
6,7 |
7,5 |
6,2 |
2,6 |
3,5 |
5,3 |
42 260 |
14 |
1,2 |
2,1 |
2,3 |
3,2 |
2,9 |
5,5 |
92 560 |
15 |
3,5 |
5,3 |
8,7 |
10,2 |
11,5 |
12,3 |
54 740 |
16 |
5,8 |
8,5 |
12,3 |
1,5 |
5,1 |
6 |
59 044 |
17 |
6 |
1,8 |
4,5 |
5,6 |
6,4 |
7,6 |
68 820 |
18 |
5,6 |
7,4 |
7,9 |
6,8 |
8,9 |
3,4 |
36 500 |
19 |
8,6 |
6,9 |
9,4 |
4,1 |
1,9 |
4,6 |
45 440 |
20 |
4,9 |
9,6 |
9,4 |
4,4 |
7,6 |
9,6 |
58 750 |
21 |
4,1 |
1,1 |
1,6 |
6,4 |
4,6 |
6,9 |
32 550 |
22 |
1,1 |
1,2 |
2,1 |
2,8 |
6,5 |
1,5 |
96 330 |
23 |
1,5 |
3 |
4,5 |
4,8 |
5,9 |
5,1 |
109 500 |
24 |
1,8 |
8,2 |
2,8 |
6,4 |
4,4 |
1,9 |
100 350 |
25 |
6 |
3 |
10 |
11 |
10,2 |
2,4 |
65 100 |
26 |
2,4 |
4,9 |
9,6 |
6,2 |
1,1 |
5,6 |
37 060 |
27 |
5,9 |
4,4 |
7,7 |
8,6 |
6,1 |
1,6 |
45 450 |
28 |
4,4 |
5,1 |
6,4 |
4 |
2 |
1,5 |
86 030 |
29 |
1,5 |
4,4 |
4,9 |
2,2 |
4,9 |
7,7 |
80 300 |
30 |
1,2 |
10,2 |
1,5 |
4,6 |
4,9 |
7,4 |
68 810 |
Режим работы - двухсменный с действительным годовым фондом времени работы оборудования Фд — 4015 ч.
Определите тип поточной линии, рассчитайте КПН, постройте график- регламент работы линии, обеспечив наиболее полную загрузку рабочих путём поручения им работы на нескольких станках. Рассчитайте заделы, постройте графики (эпюры) изменения заделов, приняв период комплектования задела равным 0,5 смены (240 мин). На основе выполненных расчётов необходимо предложить экономически целесообразный вариант периода комплектования задела исходя из условия: чем меньше величина заделов, тем выше эффективность производства.
Разместите поточную линию в пространстве в виде микропланировки, укажите типы применяемого межоперационного транспорта.