Материал: Экономика и организация производства. практикум. Зеленская С.Г., Перцев Ю.А
Календарно-плановые нормативы многопредметных поточных линий
Поточные линии, за которыми закрепляют обработку заготовок нескольких наименований или типоразмеров, называют многопредметными. Их переналаживают при запуске в обработку каждой новой партии заготовок, и они могут быть непрерывными или прерывными.
Поточную линию, на которой обрабатывают заготовки нескольких наименований, а продолжительность каждой операции синхронизирована (равна или кратна) по такту, называют многопредметной непрерывной поточной линией. В течение времени обработки одной партии заготовок она работает как однопредметная.
Для многопредметных поточных линий рассчитывают следующие КПН:
Частный (рабочий) такт потока определяют по формуле:
 ,
(2.18)
где Tj – период времени работы линии в течение года на обработке j-х заготовок, мин; Aj – годовая программа обработки j-х заготовок, шт.
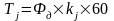 ,
(2.19)
где
 – действительный годовой фонд времени
работы линии (при двухсменном режиме
работы
= 4015 ч);
 – коэффициент занятости линии на
обработке j-х деталей в течение года.
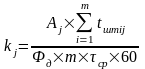 ,
(2.20)
где
 – норма штучного времени на i-й
операции при обработке j-х
заготовок,
мин; m - число операций
технологического процесса, шт;
 – средний коэффициент эффективной
работы линии (принимают для мелкосерийного
производства равным 0,85; среднесерийного
- 0,90; крупносерийного - 0,95).
Число рабочих мест на каждой операции рассчитывают по зависимости:
 ,
округляют до целого числа. (2.21)
Размер партии запуска определяют в следующей последовательности:
Устанавливают минимальный размер партии по формуле:
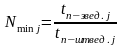 ,
(2.22)
где
 – подготовительно-заключительное время
на ведущей операции при обработке j-x
деталей, мин;
 – норма штучного времени на ведущей
операции при обработке j-x
деталей, мин (ведущей считают операцию
с максимальным соотношением
 );
 – допустимые потери времени на
переналадку;
 .
Проводят подбор принятой партии запуска по следующим условиям (2.23-2.25):
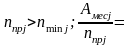 целое
число; (2.23)
 целое
число или (2.24)
 целое
число, (2.25)
где
 – принятая партия запуска j-x деталей,
шт;
 – месячная программа выпуска j-x
деталей, шт (Амес
= Aj
/ 12);
 – сменная производительность поточной
линии при обработке j-x деталей, шт. (Nсмj
= 480 / rj), шт.
Периодичность запуска, сут, определяют по формуле:
 ,
(2.26)
где
Acyтj
— суточная
программа выпуска j-x
деталей, шт;
 ,
Дрг = 252 — среднее число рабочих
дней в году.
Цикловой задел определяют по зависимости:
 ,
партий (принимает целое число), (2.27)
где
 – продолжительность технологического
цикла обработки партии заготовок, сут.,
определяют
для последовательного (1.3), параллельного
(1.4), параллельно-последовательного
(1.5) вида движения заготовок.
Выбирают минимальное значение технологического цикла (мин) и переводят в сутки путём деления на 960 (при двухсменном режиме работы 8 • 60 • 2 = 960 мин/сут.).
Дату выпуска и дату запуска первой партии определяют по формулам:
 ,
(2.28)
 ,
(2.29)
Построение стандарт-плана работы поточной линии выполняют в виде, представленном на рис. 2.3.
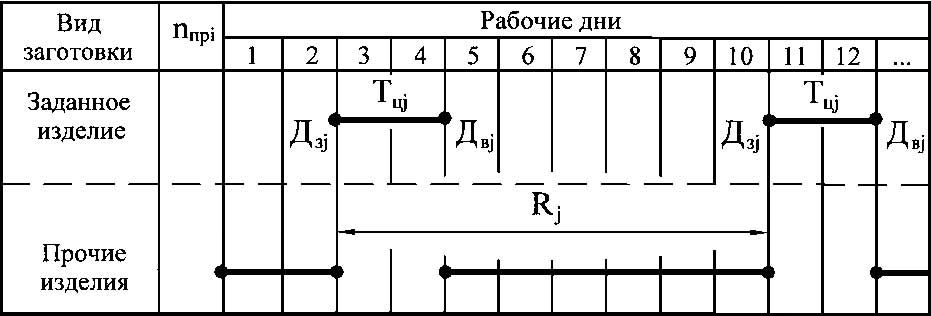
Рис. 2.3. Пример стандарт-плана работы многопредметной поточной линии
Задания к практической работе № 3.1 Тема: Многопредметные поточные линии
На поточной линии механического цеха обрабатывают заготовку типа: корпус (варианты 1 - 6), вал (варианты 7 - 12), кронштейн (варианты 13 - 18), цилиндрическое зубчатое колесо (варианты 19 - 24) и коническое зубчатой колесо (варианты 25 - 30) с годовой программой выпуска по табл. 2.2.
Таблица 2.2
Годовая программа выпуска (А) по вариантам
№ ва-риа- нта |
А,тыс. шт. |
№ варианта |
А,тыс. шт. |
№ варианта |
А, тыс. шт. |
№ варианта |
А, тыс. шт. |
1 |
30 |
9 |
100 |
17 |
75 |
25 |
230 |
2 |
70 |
10 |
100 |
18 |
190 |
26 |
240 |
3 |
90 |
11 |
100 |
19 |
160 |
27 |
60 |
4 |
100 |
12 |
50 |
20 |
140 |
28 |
70 |
5 |
120 |
13 |
100 |
21 |
130 |
29 |
250 |
6 |
150 |
14 |
80 |
22 |
110 |
30 |
260 |
7 |
60 |
15 |
70 |
23 |
210 |
31 |
300 |
8 |
80 |
16 |
100 |
24 |
220 |
32 |
290 |
Студент разрабатывает эскиз детали и технологический процесс (по форме табл. 2.3), которые заносит в отчёт.
Таблица 2.3
Технологический процесс
№ операции |
Наименование операции |
Тип станка |
tштi |
tп-зi |
. . . |
. . . |
. . . |
. . . |
. . . |
1. Определить тип производства, обосновать метод его организации, установить тип поточной линии, рассчитать КПН.
2. Рассчитать себестоимость детали, её цену на уровне безубыточности и целевой прибыли, составить таблицу ТЭП участка по изготовлению детали.
Одной из основных характеристик типа производства является коэффициент закрепления операций:
 ,
(2.30)
где m - число технологических операции, выполняемых в течение месяца, шт; с - число рабочих мест, р.м.
Другой показатель, характеризующий тип производства - это коэффициент специализации рабочих мест:
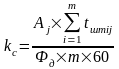 ,
(2.31)
где А - годовая программа, шт.; – норма штучного времени на i-й операции, мин; m - число операций технологического процесса, шт; Фд — годовой действительный фонд времени работы оборудования, ч.
Для массового производства kс > 0,8; для серийного производства 0,8 > kс > 0,02; для единичного производства kc < 0,02
Для выполнения второй части практической работы необходимо использовать следующую дополнительную информацию:
Для расчёта затрат на материалы пользуются табл. 2.4.
Таблица 2.4
Исходные данные для расчёта затрат на материалы
Наименование детали |
Марка материала |
Нормы расхода и отхода, кг |
Цена за 1 т, тыс. руб.*) |
|
материала |
отхода |
|||
Корпус |
СЧ 20 |
В соответствии с эскизом детали и величинами снимаемых припусков |
15 |
2 |
Вал |
Сталь 40Х |
25 |
4 |
|
Кронштейн |
Сталь 3 |
18 |
2,2 |
|
Цилиндрическое зубчатое колесо |
Сталь 40Х |
25 |
4 |
|
Коническое зубчатое колесо |
Сталь 45 |
23 |
3,5 |
|
*) – в таблице указана примерная стоимость на начало 2009 г. (при расчёте текущих цен необходимо пользоваться коэффициентами индексации либо прейскурантами официальных поставщиков).
Для расчёта заработной платы пользуются табл. 2.5.
Таблица 2.5
Часовые тарифные ставки (ЧТС)
Разряд рабочего |
ЧТС, руб. |
III |
40 |
IV |
45 |
V |
50 |
Премии рабочих - 40 % от основной заработной платы; дополнительная заработная плата - 10 % от основной с премией; отчисления во внебюджетные фонды - 26 % от суммы основной зарплаты, премии, дополнительной зарплаты.
Для расчёта расходов на содержание и эксплуатацию оборудования необходимо использовать техническую характеристику оборудования, занося её в таблицу по форме табл. 2.6.
Таблица 2.6
Техническая характеристика применяемого оборудования
Наименование оборудования |
Тип, модель |
Оптовая цена за ед., тыс. руб. |
Занимаемая площадь, м2 |
Мощность электродвигателей, кВт. |
. . . |
. . . |
. . . |
. . . |
... |
Норму амортизации станочного оборудования необходимо устанавливать по приложению 1.
Балансовую стоимость оборудования определяют по первоначальной или восстановительной стоимости. Первоначальная стоимость включает оптовую цену, затраты на доставку оборудования (транспортные расходы в размере 4 - 5 % от оптовой цены), затраты на монтаж в размере 5 - 6 % от оптовой цены.
Восстановительная стоимость показывает, сколько бы стоило оборудование в современных условиях, приобретённое ранее. В связи с изменениями масштаба и ценности денег из-за инфляции и макроэкономических решений правительства, на предприятиях проводят переоценку ОПФ по восстановительной стоимости путём умножения на соответствующие коэффициенты индексации.
Норму затрат на ремонт оборудования можно принять на уровне 6 % от балансовой стоимости.
Годовой фонд времени работы оборудования при двухсменном режиме работы - 4015 час.
Цена 1 кВт*ч электроэнергии равна 2,0 руб.
Для расчёта стоимости ОПФ:
цена 1 М2 производственной площади 25 - 35 тыс. руб.;
стоимость энергетического оборудования (например, стоимость шкафов управления) 5 тыс. руб. на 1 кВт установленной мощности двигателей;
инвентарь производственный - 4% от балансовой стоимости
оборудования;
инвентарь хозяйственный - 3 тыс. руб. на одного основного рабочего.