Материал: Материаловедение и технология материалов . лабораторный практикум. Орлов А.С., Рубцова Е.Г
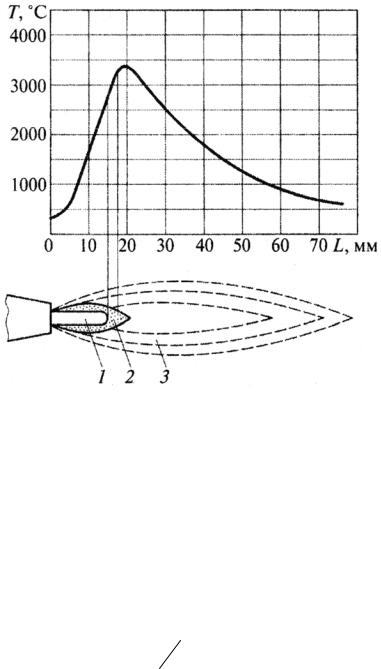
В зоне 1 происходит постепенный нагрев до температуры воспламенения газовой смеси, поступающей из мундштука 4 (рис. 9.3), и разложение ацетилена:
C2 H2 O2 2C H2 O2 .
В зоне 2 протекает реакция окисления углерода кислородом, поступающим из горелки, которая сопровождается выделением значительного количества тепла. Это обеспечивает рост температуры и достижение ею максимума во 2-й зоне (рис. 9.2)
2C H2 O2 2CO H2 Q .
Рис. 9.2. Распределение температуры T по оси ацетиленокислородного пламени: 1 – ядро; 2 – средняя зона; 3 – факел
Угарный газ, образующийся при окислении углерода и водорода, поступивших из зоны 1, обеспечивает восстановительный характер газовой атмосферы во 2-ой зоне газового пламени. Именно этой зоной, имеющей максимальную температуру и восстановительный характер газовой атмосферы, называемой «сварочной» или «рабочей», осуществляется нагрев и плавление свариваемого
иприсадочного металлов при газовой сварке.
Взоне 3 (факеле) проходит догорание угарного газа и окисление водорода за счет атмосферного кислорода:
2CO H2 3 2 O2 2CO2 H2O Q .
При этом тоже выделяется значительное количество теплоты. Однако, изза большого объема зоны факела 3 температура в ней ниже, чем в «рабочей» зоне.
86
Углекислый газ и пары воды при высоких температурах окисляют металл, поэтому третью зону называют окислительной.
Ацетиленово-кислородное пламя называют нормальным, когда соотношение газов О2/С2Н2 1-1,2. Нормальным пламенем сваривают большинство
сталей. При увеличении содержания кислорода О2/С2Н2 > 1,2 пламя приобретает окислительный характер (голубоватый оттенок) (рис. 9.1.б). Оно применяется для сварки латуней, так как избыточный кислород связывает цинк в тугоплавкие окислы и препятствует его испарению и образованию пор. При увели-
чении содержания ацетилена О2/С2Н2 < 1 (см. рис. 9.1. б) пламя становится коптящим, удлиняется и имеет красноватый оттенок. Такое пламя называют науглероживающим и применяют для сварки чугуна и цветных металлов, так как в этом случае избытком углерода восстанавливаются оксиды цветных металлов.
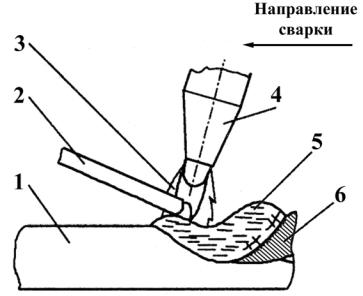
Схема процесса газовой сварки приведена на рис. 9.3.
Рис. 9.3. Схемы процесса газовой сварки:
1 – свариваемые заготовки; 2 – присадочный металл; 3 – газосварочное пламя; 4 – мундштук горелки; 5 – ванна расплавленного металла;
6 – сварной шов
В зону пламени подаётся присадочный материал в виде проволоки или литых прутков. Под действием тепла, выделяющегося в пламени горелки 3, происходит расплавление кромок свариваемых заготовок 1 и присадочного материала 2, в результате чего образуется ванна расплавленного металла 5. По мере перемещения сварочной горелки относительно свариваемых заготовок вследствие теплоотвода из ванны в холодные нерасплавленные участки металла происходит кристаллизация ванны с образованием сварочного шва 6.
Давление в газовом пламени – выше атмосферного. Это обеспечивает оттеснение из пламени воздушной атмосферы и предотвращает значительное развитие окислительных процессов и поглощение азота.
87
Такой естественной защиты расплавленного металла достаточно для получения качественных сварных соединений при сварке большинства углеродистых и низколегированных конструкционных сталей. При сварке сплавов цветных металлов необходимо использование флюсов, вводимых в зону сварки в виде прутков или паст.
Кислород, используемый для газосварочных работ, получают разделением воздуха на кислород и азот методом глубокого охлаждения (сжижения) и ректификации (разница температур сжижения кислорода и азота - 13 ).
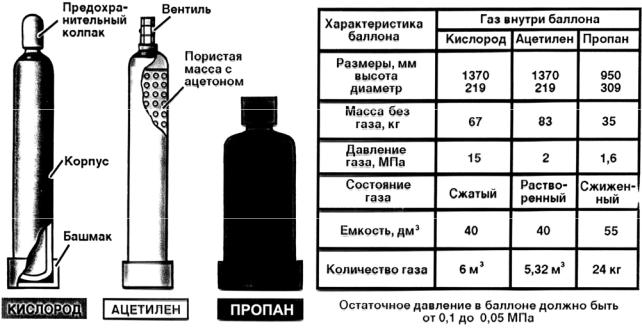
Кислород поставляют к месту потребления в стальных баллонах (рис. 9.4) под давлением 15 МПа. Баллоны окрашивают в голубой цвет с чёрной надписью «КИСЛОРОД».
Ацетилен получают в специальных аппаратах – газогенераторах при взаимодействии воды с карбидом кальция:
CaC2 2H2O Ca( OH )2 C2 H2 Q .
Рис. 9.4. Газовые баллоны, редукторы и рукава
Газогенераторы бывают стационарные и переносные. Ацетиленовые генераторы взрывоопасны и нуждаются в специальном обслуживании. Поэтому при работе одного-двух сварочных постов и в полевых условиях целесообразно использовать баллонный ацетилен. Баллоны для ацетилена (рис. 9.4.) изготавливают из стали, но в отличие от кислородных они заполнены пористой массой (активированным углём) и ацетоном. Растворение ацетилена в ацетоне позволяет поместить в малом объёме большое количество ацетилена при давлении 1,5 МПа и снизить его взрывоопасность. Ацетиленовые баллоны окрашивают в белый цвет с красной надписью «АЦЕТИЛЕН».
Пропан и пропан-бутановые смеси поставляются в сжиженном виде в баллонах емкостью 40 и 55 дм3 (литров). Они рассчитаны на максимальное ра-
88
бочее давление 1,6 МПа (рис. 9.4). Баллоны окрашивают в красный цвет с белой надписью «ПРОПАН».
Кислород и ацетилен из баллонов через понижающие газовые редукторы с помощью шлангов подаются в горелку, предназначенную для образования газового пламени.
В сварочной технологии наиболее часто используют горелки инжектор-
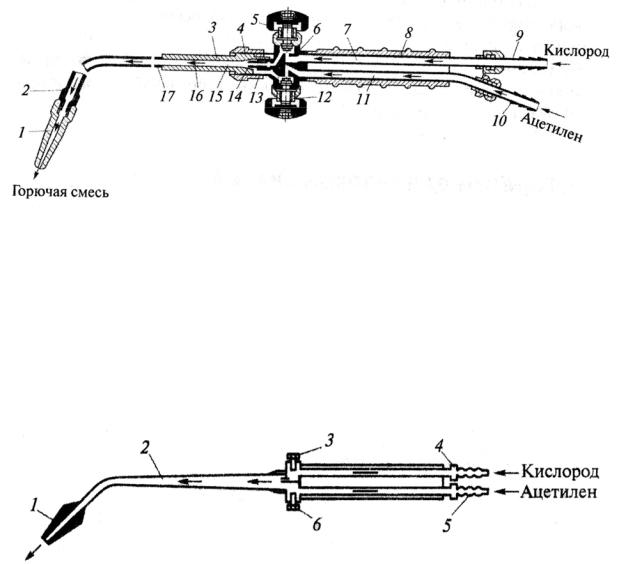
ного типа и реже безынжекторные (рис. 9.5, 9.6).
Рис. 9.5. Схема инжекторной горелки:
1 – мундштук ацетиленокислородной горелки; 2 – ниппель наконечника; 3 – сменный наконечник для ацетиленокислородной горелки; 4 – зазор между стенками смесительной камеры и корпусом; 5 – регулирующий кислородный
вентиль; 6 – корпус; 7 – кислородная трубка; 8 – рукоятка; 9,10 – штуцеры; 11 – трубка горючего газа; 12 – регулирующий вентиль горючего газа;
13 – инжектор; 14 – канал малого сечения; 15– канал смесительной камеры; 16– смесительная камера; 17– трубка горючей смеси
Рис. 9.6. Схема безынжекторной горелки:
1 – мундштук; 2 – трубка наконечника; 3 – вентиль кислорода; 4 – ниппель кислорода; 5 – ниппель ацетилена; 6 – вентиль ацетилена
Для сварки чаще применяют однопламенные инжекторные горелки, работающие на смеси ацетилена с кислородом. Кислород в инжекторной горелке (рис. 9.5) через кислородную трубку 7 и кислородный регулирующий вентиль 5 проходит под давлением 0,1-0,4 МПа и с большой скоростью выходит из узкого центрального канала инжектора 13. При этом струя кислорода создает разряже-
89
ние на выходе ацетиленовых каналов, за счет которого ацетилен инжектируется (подсасывается) в смесительную камеру 16, откуда образовавшаяся горючая смесь направляется в мундштук 1 и на выходе сгорает. Инжекторные горелки нормально работают даже при низком давлении поступающего ацетилена 0,001 МПа (0,01 кгс/см2) и выше. Возможность устойчивой работы даже при низком давлении горючего газа важное достоинство горелок инжекторного типа.
Горелки снабжают набором сменных наконечников, отличающихся диаметрами проходных сечений (номерами), что обеспечивает различие в объемах расходуемых газов и, следовательно, различную тепловую мощность газового пламени. Номер наконечника выбирают в соответствии с толщиной свариваемого металла и требуемым расходом ацетилена в кубических дециметрах (литрах) в час на 1 мм толщины.
Менее универсальны безынжекторные горелки (рис. 9.6), в которых горючий газ и кислород подаются при одинаковом давлении. Их недостаток – невозможность работы на горючем газе низкого давления (менее 0,05 МПа).
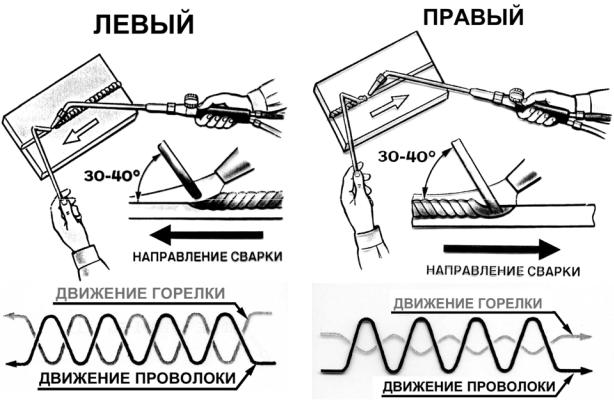
Основными параметрами режима газовой сварки являются способ сварки (левый и правый) (рис. 9.7), мощность пламени, диаметр присадочного прутка (проволоки), траектория движения горелки и присадочной проволоки.
а |
б |
Рис. 9.7. Схемы способов газовой сварки: а – левый; б – правый
При правом способе горелку перемещают слева направо, а присадочная проволока перемещается вслед за горелкой. Пламя направляют на уже сваренный участок шва. Мундштуком производят незначительные колебания. При
90