Материал: Материаловедение и технология материалов . лабораторный практикум. Орлов А.С., Рубцова Е.Г
сварке листов толщиной менее 8 мм мундштук перемещают вдоль оси шва без колебаний. Конец проволоки держат погруженным в сварочную ванну и спиралеобразными движениями перемешивают жидкий металл для облегчения удаления окислов и шлаков. Правый способ используют при толщинах металла более 3 мм с разделкой кромок. Тепло пламени рассеивается меньше, чем при левом способе.
Угол разделки кромок можно уменьшить, особенно при больших толщи-
нах.
При левом способе горелку перемещают справа налево. Присадочная проволока находится перед пламенем, которое направлено на свариваемые кромки. Конец присадочной проволоки находится в восстановительной зоне. Этот способ применяют при сварке тонкостенных (до 3 мм) конструкций и при сварке легкоплавких металлов и сплавов
Качество шва при правом способе сварки выше, чем при левом, так как металл лучше защищен факелом
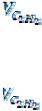
Качество получаемых изделий, а также производительность процесса сварки в большей степени зависит от мощности пламени, т. е. часового расхода горючего газа. При сварке углеродистых и низколегированных сталей в нижнем положении расход ацетилена можно назначать для левого способа по формуле
= (100 - 130) 
 , л/ч,
где 
 - толщина свариваемого металла, мм.
При правом способе используют более мощное пламя, а расход ацетилена определяют по формуле:
= (120 – 150) 
 , л/ч.
По вычисленному расходу ацетилена выбирается номер наконечника горелки (табл. 9.2).
Диаметр присадочной проволоки зависит от толщины свариваемого металла и способа сварки. Для правого способа сварки диаметр присадочной проволоки можно определить по формуле
dпр 2 , мм,
где 
 - толщина свариваемого металла.
При левом способе сварки диаметр присадочной проволоки берётся на 1 мм больше, чем при правом. При толщинах более 15 мм используют проволоку диаметром 6-8 мм.
Для сварки низкоуглеродистых и низколегированных конструкционных сталей обычно применяют проволоки марок Св-08, Св-08А, Св-08ГА, Св10Г2.
Угол наклона присадочной проволоки к поверхности металла составляет 30-40 , сварочной горелки – 30-60 .
Подготовка кромок при газовой сварке стыковых соединений сталей приведена в табл. 9.1, удельный коэффициент расхода ацетилена на 1 мм толщины свариваемого металла (табл. 9.2), технические характеристики инжекторных горелок приведены в табл. 9.3.
Достоинства газовой сварки – простота оборудования (не требуется источник электроэнергии), универсальность метода – возможна сварка во всех
91
пространственных положениях. Недостатки – невысокая производительность и скорость сварки, большая зона разогрева (разупрочнения) основного металла по сравнению с дуговыми и электроконтактными методами сварки.
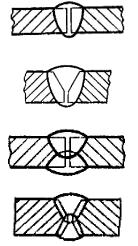
Таблица 9.1
Подготовка кромок при газовой сварке встык
|
|
Характеристика элементов |
||
Тип шва и |
Эскиз соединения |
|
разделки |
|
форма кромок |
Притуп- |
Угол скоса |
Зазор, мм |
|
|
|
ление |
кромок, град |
|
|
|
|
||
Односторонний |
|
1,0-5,0 |
- |
0,5-2,0 |
без скоса кро- |
|
|||
мок |
|
|
|
|
Односторонний |
|
|
|
|
с Х-образной |
|
6,0-15,0 |
70-90 |
2,0-4,0 |
разделкой |
|
|
|
|
Двухсторонний |
|
|
|
|
без скоса кро- |
|
3,0-6,0 |
- |
1,0-2,0 |
мок |
|
|
|
|
Двухсторонний |
|
|
|
|
с Х-образной |
|
15,0-25,0 |
70-90 |
2,0-4.0 |
разделкой |
|
|
|
|
Газовую сварку применяют при изготовлении и ремонте изделий из тонколистовой стали толщиной 1-3 мм, монтаже труб малого и среднего диаметра, сварке соединений и узлов, изготовленных из тонкостенных труб, сварке изделий из алюминия и его сплавов, меди, латуни и свинца, чугуна. Наибольшее применение газовая горелка получила при строительно-монтажных и ремонтных работах систем водо- и газоснабжения.
9.4.Порядок выполнения работы
1.Ознакомиться с сущностью процесса газовой сварки, оборудованием, основными параметрами режима и принципами их выбора по настоящим методическим указаниям и лабораторному стенду.
2.Получить стальные пластины для сварки, измерить их толщину.
92
93
Таблица 9.2
Удельный коэффициент расхода ацетилена на 1 мм толщины свариваемого металла
|
Параметр |
|
|
Углеродистая |
Легированная |
Чугун |
Медь |
Латунь |
Алюминий |
Цинк |
Бронза |
|
|
|
|
|
сталь |
сталь |
|
|
|
и его сплавы |
|
|
|
|
Удельный расход |
Ацетилен |
|
100-130 |
|
75 |
100-120 |
150-200 |
100-130 |
75 |
15-20 |
70-150 |
|
на 1 мм толщины ме- |
Кислород |
|
110-140 |
|
80-85 |
90-110 |
165-220 |
135-175 |
80-85 |
20-25 |
80-165 |
|
талла, л/ч |
|
|
|
|
|
|
|
|
|
|
|
|
Соотношение ацетилена |
|
1:1,1 |
|
1:1,1 |
1:0,9 |
1:1,1 |
1:1,3 |
1:1,1 |
1:1,1 |
1:1,1 |
|
|
и кислорода |
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Технические характеристики инжекторных горелок |
|
|
|
Таблица 9.3 |
||||||||
|
|
|
|
|
|
|
|
|
||||||
Параметр |
|
|
|
|
Номер наконечника |
|
|
|
|
|
|
|
||
0 |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
|
8 |
9 |
|
|
||
|
|
|
|
|||||||||||
Толщина сваривае- |
0,2–0,5 |
0,5–1,0 |
1–2 |
2–4 |
4–7 |
7–11 |
11–17 |
17–30 |
|
30–50 |
Более 50 |
|
||
мой стали, мм |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Расход ацетилена, |
40–50 |
65–90 |
130–180 |
250–350 |
420–600 |
700–950 |
1130–500 |
1800–2500 |
|
2500–4500 |
4500– |
|
||
л/ч |
|
|
|
|
|
|
|
|
|
|
|
7000 |
|
|
Расход кислорода, |
44–55 |
70–100 |
140–200 |
270–380 |
450–650 |
750–1000 |
1200–1650 |
2000–2800 |
|
3000–5600 |
4700– |
|
||
л/ч |
|
|
|
|
|
|
|
|
|
|
|
9300 |
|
|
Давление ацетилена |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
на входе в горелку, |
|
|
|
0,001–0,10 |
|
|
0,01–0,10 |
|
0,03–1,00 |
|
|
|||
МПа |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Давление кислорода |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
на входе в горелку, |
|
|
0,15–0,30 |
|
|
0,20–0,35 |
|
|
0,25–0,50 |
|
|
|||
МПа |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
93 |
|
|
|
|
|
|
|
|
|
3.По толщине и типу соединения подобрать параметры режима газовой сварки: способ сварки, расход ацетилена и кислорода, номер наконечника горелки, диаметр и марку присадочной проволоки.
4.Собратьиприхватитьобразцы(прихваткупроизводитучебныймастер).
5.Взвесить собранные заготовки.
6.Произвести сварку стыкового соединения. Зафиксировать время свар-
ки.
7.Очистить и взвесить сваренные образцы.
8.Измерить геометрические размеры шва (ширину, высоту усиления, глубину проплавления). Путём внешнего осмотра дать заключение о наличии дефектов в сварном соединении.
9.Вычислитьпроизводительностьпроцессагазовойсваркиповыражению
П 3600( Q Qo ) , кг/ч, 1000t
где Q - Qo – масса наплавленного металла, г. Q – масса образцов после сварки, г.
Qo - масса прихваченных образцов до сварки, г. t – время сварки, с.
10. Результаты экспериментов занести в протокол, форма которого приведена в табл. 9.4.
9.5. Содержание отчета
1.Название, цель работы.
2.Краткое теоретическое описание физической сущности процессов при газовой сварке, иллюстрированное схемами газовой сварки и строения газового пламени (см. рис. 9.1, 9.3).
3.Описание и схема устройства инжекторной горелки.
4.Методика определения и анализ технико-экономических показателей процесса.
5.Результаты измерений параметров режима сварки и расчета производительности (табл. 9.4.).
6.Выводы с сопоставлением производительности газовой сварки и РДС.
94
Таблица 9.4
Форма записи экспериментальных данных
Характеристика |
Параметры режима сварки |
Размеры шва, |
Масса об- |
соединения, мм |
|
мм |
разцов, г |
Тип шва и форма кромок |
Эскиз сечения заготовки |
|
|
Марка свариваемого металла |
Марка присадочной проволоки |
|
|
|
|
|
|
|
|
|
Время сварки, с |
Производительность сварки, П, кг/час |
Видимые дефекты шва и соединения |
Толщина свариваемого металла |
Величина зазора |
Способ сварки |
Расход горючего газа |
Номер наконечника |
Диаметр присадочной проволоки, мм |
Ширина |
Высота усиления |
Глубина |
До сварки |
После сварки |
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
11 |
12 |
13 |
14 |
15 |
16 |
17 |
18 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
95