Материал: Методические указания к выполнению лабораторных работ № 1–4 по дисциплине «Методология научных исследований». Селиванов В.Ф
основываясь на справочных данных и корректируя их экспериментально.
Качество травления проверяют под микроскопом при том же увеличении, при котором будет производиться дальнейшее изучение шлифа. Если поверхность шлифа, видимая под микроскопом, очень светлая, нет четкости контуров структуры, то шлиф недотравлен, и производят повторное травление. Если же поверхность шлифа, видимая под микроскопом, темная, с широкими темными границами структурных составляющих, то шлиф перетравлен. В этом случае его переполировывают, чтобы снять поверхностный слой, и повторно травят. Если при полировании в течение 1—2 мин. следы травления не удаляются, то поверхностный слой металла надо снять шлифованием, а длительность повторного травления уменьшить.
После окончания травления, чтобы избежать окисления шлифа, его очищают от остатков травителя и продуктов травления. Для этого шлиф сначала промывают проточной водой, а затем протирают спиртом и высушивают. Очень чистая поверхность шлифа получается при последовательном промывании следующими растворами: 50 % ацетона, 50 % метилового спирта и 0,5 % лимонной кислоты, 50 % ацетона и 50 % метилового спирта; чистым бензолом.
После промывания шлиф тщательно высушивают либо струей теплового воздуха, либо прикладыванием фильтровальной бумаги.
Для микроскопического исследования структуры металлов используются металлографические микроскопы, которые рассматривают предметы в отраженном свете и предназначены для исследования строения непрозрачных предметов (металлов, пластмасс, металлокерамики и т.д.) при увеличениях до 2000 крат. При визуальном наблюдении рекомендуется применять желто-зеленые фильтры, наиболее чувствительные для человеческого глаза. Исследование
29
структуры под микроскопом может проводиться в светлом и темном поле, иногда в поляризованном свете.
При исследовании в светлом поле весь пучок лучей света поступает на поверхность микрошлифа, отражается от нее, проходит через оптическую систему микроскопа и попадает в глаз исследователя.
Для исследования в темном поле включаются специальная линза для темного поля, диафрагма, пропускающая пучок в виде светового кольца, и устанавливается эпиобъектив, имеющий параболическое зеркало, назначение которого – сконцентрировать кольцевой пучок лучей и направить его под углом на поверхность микрошлифа. Это дает возможность более четко выявить отдельные, в основном выступающие над поверхностью микрошлифа структурные составляющие, которые обладают лучшей отражательной способностью, остальные участки поверхности будут рассеивать лучи и выглядят темными. Обычно исследование в темном поле применяется как дополнительное к исследованию в светлом поле.
Для исследования в поляризованном свете в систему микроскопа включают поляризатор и анализатор, которые обеспечивают волновые колебания света в одной определенной плоскости. Поляризованные лучи отражаются от различных структурных составляющих по-разному и, следовательно, выявляют их (особенно неметаллические включения).
Микроанализ позволяет проводить не только качественное исследование структуры металла. Он используется и для количественной оценки структурных составляющих, например для измерения величины зерна, глубины слоя и т.д. При определении конкретных размеров используются объект–микрометры и окуляр–микрометры.
Объект-микрометр – стеклянная или металлическая пластинка, на которую нанесена шкала длиной в 1 мм с ценой деления 0,01 мм.
30
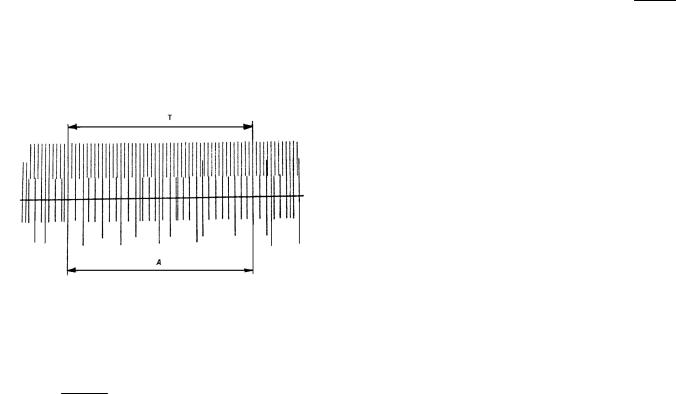
Окуляр–микрометр отличается от окуляра лишь наличием стеклянной пластинки со шкалой, имеющей 100 делений.
Для определения цены деления окуляра–микрометра объект-микрометр устанавливается вместо шлифа на предметный столик и шкалы обоих микрометров совмещаются (рис. 3.1).
Рис. 3.1. Совмещение шкалы объект – микрометра со шкалой окуляр - микрометра
После совмещения некоторых участков шкал проводится вычисление цены деления окуляра по формуле
Цок Цоб Т ,
А
где Цоб – цена деления объект-микрометра, равная 0,01
мкм;
Т – число делений объект-микрометра, совпавших с числом делений окуляр-микрометра А.
Зная цену деления окуляр-микрометра, можно аналогичным образом измерить интересующий нас микрообъект, помещая его вместо объект–микрометра на предметный столик.
Например, средняя величина зерна d3 исследуемого металла или сплава может быть вычислена следующим образом:
31
d3 Цок N , |
|
n |
|
где Цок – цена деления окуляр–микрометра; |
|
N – число делений |
окуляра, в границах которых |
подсчитывалось количество зерен;
n – среднее число зерен, уместившихся на отрезке длиной ЦокN при горизонтальном и вертикальном положениях шкалы окуляр–микрометра.
Следует помнить, что оптический микроскоп не является аппаратом, который может обнаружить кристаллик любого размера. Величина 0,6 мкм, характеризующая разрешающую способность оптического микроскопа, теоретическая. Практически, из-за несовершенства оптической системы микроскопа, она близка к 1 мкм. Таким образом, детали структуры с размерами менее 1 мкм не будет разрешаться микроскопом.
Лабораторная работа № 4
МЕТОДИКА ИССЛЕДОВАНИЯ ТЕПЛОВЫХ ПРОЦЕССОВ
Цель работы
1.Изучить методику измерения и контроля высоких температур.
2.Приобрести навыки изготовления и калибровки термопар, их использования.
3.Провести согласно методике экспериментальную часть (термический анализ).
4.Обработать экспериментальные данные и проанализировать полученные результаты.
Оборудование и материалы Хромелевая и алюмеливая проволоки (возможно
использование других материалов), образцы из легкоплавких
32
сплавов и материалов, электропечь, потенциометр КСП-4, милливольтметр, термометры, керамические и металлические тигли.
Задание
1.Изучите методику изготовления и проверки термопар.
2.В соответствии с заданием преподавателя выберите тип термопары и изготовьте её.
3.С помощью методических указаний и справочной литературы выполните калибровку изготовленной термопары..
4.Используя изготовленную термопару проведите термический анализ процесса кристаллизации заданного сплава.
Содержание отчета
1.Краткие сведения о методах измерения температур
ииспользуемых термоприемниках.
2.Методика изготовления термопары, результаты её проверки и калибровки. При необходимости калибровочные кривые.
3.Полученные графики (кривые охлаждения) и обработка результатов измерений.
Измерения высоких температур.
Многие технологические процессы в различных отраслях промышленности ведутся при температурах, превышающих 1000 С. Качество выпускаемой продукции во многом зависит от правильного теплового режима технологического процесса, протекающего в большинстве случаев в узких пределах температур. Знание температур часто позволяет правильно осмыслить результаты исследований, правильно их интерпретировать, а наличие средств измерения температур во многих случаях стимулирует развитие новых направлений в науке и технике.
Чрезвычайно большое разнообразие условий производства, различие требований к точности и диапазону
33
измерений не позволяют создать универсальные методы и средства измерений.
Температуру как физическую величину измерить непосредственно невозможно. Для этой цели в термоприемниках используют какое-либо термометрическое свойство тела, связанное с его температурой функциональной зависимостью.
К таким термометрическим свойствам тел относятся:
а) механические (тепловое расширение газа, жидкости, твердого тела, изменение упругих свойств газа и др.);
б) тепловые (энтальпия, фазовые переходы и др.); в) электрические (электрическое сопротивление,
термоэлектрический эффект и др.); г) излучательные (тепловое излучение, отношение
монохроматических яркостей и др.).
Для измерения высоких температур используют в основном два метода: бесконтактный и контактный.
Ктермоприемникам, в которых используют бесконтактный метод, относятся всевозможные пирометры: радиационные, оптические (яркостные), фотоэлектрические (яркостные отношения), спектрометры и т.д.
Ктермоприемникам, в которых используют контактный метод, относятся термометры сопротивления, термоэлектрические (первичным измерительным преобразователем является термопара), газовые, жидкостные и т.д.
Применение тех или иных термоприемников зависит от конкретных требований контроля процесса, особенностей объектов измерения, диапазона измеряемых температур и т.д.
Бесконтактные методы применяют главным образом при измерении температуры движущихся объектов, например слитков, слябов или полос при прокатке, струи жидкого металла при разливке, а также для измерения температуры в закрытых объектах (в вакуумных печах) и в других случаях,
34

когда измерение контактными методами затруднено, особенно при температурах выше 2000 С.
Контактные методы применяются, когда может быть осуществлен непосредственный контакт между термоприемником и объектом измерения, например при измерении температуры жидкой стали в конверторах, мартеновских, электродуговых, индукционных печах, ковшах; в закрытых малодоступных объектах, в которых тепловые процессы осуществляются в воздушных, нейтральных средах, водороде или вакууме; в некоторых движущихся и вращающихся объектах; при сравнительно быстротекущих реакциях – взрывах, газах, движущихся с большими скоростями, и т.п.
Оба метода измерения имеют свои преимущества и недостатки.
Бесконтактный метод незаменим при длительных измерениях температур выше 2000-2500 С. При этом во многих случаях различные коэффициенты излучения измеряемых тел требуют введения поправок на нечерноту излучения, а если она неизвестна или изменяется в процессе измерения, то возникают дополнительные погрешности, исключить которые часто не представляется возможным.
При контактном методе измерения на показания первичных измерительных преобразователей (термоприемников), работа которых основана на электрических свойствах, в большей степени влияют качество теплового контакта между телом и чувствительным элементом приемника, а также точность монтажа, последнего на объекте, что предопределяет снижение или исключение отвода тепла по термоприемнику, а следовательно, уменьшение систематических погрешностей, вызванных этим явлением.
Термопары и термоэлектрические термометры позволяют осуществлять измерения в очень широком диапазоне температур от 270 до 3000 С; достигать высокой точности измерения; передавать результаты измерений (т.э.д.с.) на
35
значительные расстояния и осуществлять автоматическую регистрацию показаний; производить недорогие по стоимости измерения вследствие невысокой цены самих термометров.
Термоэлектродвижущая сила (т.э.д.с.), возникающая в месте спая двух проводников, зависит от природы этих проводников, температуры спая и не зависит от распределения температуры вдоль проводников при условии их полной однородности по длине в смысле химического состава и характера механической обработки.
Результирующая т.э.д.с. в замкнутой цепи, состоящей из различных проводников, является суммой всех т.э.д.с., возникающих в местах спаев, находящихся при различных температурах.
Т.э.д.с. зависит только от температуры спая двух проводников. Однако общий случай, т.е. изменение электродвижущей силой в зависимости от разности температур двух спаев, может быть также использован в технике измерения температур (дифференциальные термопары).
Присутствие промежуточного проводника f не влияет в данном случае на т.э.д.с. всей цепи. Подобным же путем можно было бы включить не одно, а несколько промежуточных звеньев при условии, что все они будут находиться при одинаковой температуре t1. Это обстоятельство имеет большое практическое значение при некоторых способах калибрования термоэлементов и при изготовлении термопар спаиванием между собой двух проволок промежуточным припоем.
Величина т.э.д.с. зависит, как уже было сказано, от природы спаиваемых металлов. Здесь экспериментатору нужно дать себе отчет в том, какая точность измерений ему требуется и какова чувствительность инструмента, который он будет применять для отсчета.
Чувствительность какой-либо пары металлов dE dt
36

выражается обычно в микровольтах* или в милливольтах на градус.
Чувствительность |
различных |
пар |
dE |
далеко |
|
dt |
|||||
|
|
|
|
неравномерна во всем интервале температур, при которых пара применяется. Особенно опасны в этом отношении такие сплавы, т.э.д.с. которых, вследствие происходящих внутренних процессов, может не только неравномерно нарастать с повышением температуры, но и иметь в некотором интервале отрицательный знак и затем снова приобретать положительное значение. Во всяком случае, если исследователь подбирает термопару сам, он легко это обнаружит предварительным испытанием проволок при помощи гальванометра и горелки.
Основные требования к термоэлектродам.
1. Температура плавления менее тугоплавкого термоэлектрода термопары должна превосходить максимальную измеряемую температуру примерно на 200-300С. При температурах, близких к точкам плавления термоэлектродных материалов, в них может возникать форсированное перерождение структуры и состава вследствие рекристаллизации, миграции составляющих и других физикохимических процессов. Приводящих к быстрому разрушению электродов и возникновению погрешностей при измерениях температуры.
2. Материал термоэлектродов должен обладать достаточно высоким сопротивлением разрыву для обеспечения надежной работы термоэлектродов при возможных частых механических и температурных воздействиях, а также достаточным запасом пластичности для обеспечения возможности их пластической деформации от слитков вплоть до тонких проволок и для погашения растягивающих
* 1 микровольт = 1 10-6 вольт, обозначается мкв. 1 милливольт = 1 10-3 вольт, обозначается мв.
37
напряжений, которые возникают из-за различия коэффициентов температурного расширения керамики и термоэлектродов.
3.Проволочные термоэлектроды должны обеспечивать возможность выполнения надежного рабочего спая (сваркой, скруткой, узлом).
4.Термоэлектроды должны обладать высокой химической и физической однородностью (гомогенностью), что обеспечивает их более длительную и стабильную работу в термопарах (с минимальной погрешностью измерений). Термоэлектрическая однородность проволок определяется, прежде всего, их химической однородностью. Проволоки из чистых металлов и монофазных сплавов (твердых растворов) более гомогенны, чем из многофазных сплавов, поэтому их предпочитают в качестве электродов.
5.Термоэлектроды должны длительно сохранять стабильность физических свойств после многократных повторных предположительных пребываний в средах с предельно допустимыми высокими температурами.
Основные типы термопар.
В очень большом диапазоне температур, от 100 до 1500С, хорошо применять платино-платинородиевую термопару, обладающую, правда, небольшой чувствительностью, но зато чрезвычайно стойкую в температурном отношении. Этой термопарой можно уверенно пользоваться для измерения температур вблизи 1000 С.
Для более низких температур, порядка 600-800 С, выгоднее применять термопары из специальных сплавов никеля и хрома.
Будучи очень стойкими до 900 С, такие термопар обладают т.э.д.с. в 4-6 раз большей, чем платиноплатинородиевые. Это обстоятельство нужно иметь в виду при наличии большого количества термопар и гальванометров в лаборатории. Неопытный лаборант может легко спутать эти
38