Материал: Основы проектирования. Методические указания к выполнению практических работ по дисциплине “Основы проектирования”. Битюцких О.К

В результате предварительного проектного расчета вала устанавливают диаметр опасного сечения или диаметры нескольких характерных сечений вала и разрабатывают его конструкцию. При конструировании учитывают возможность свободного продвижения деталей вдоль вала до места их посадки и возможность осевой фиксации этих деталей на валу.
Для предварительного определения диаметра консольного участка вала выполняют ориентировочный расчет на чистое кручение по пониженному допускаемому напряжению [τ] без учета влияния изгиба:
db = 3 |
16 M |
|
, |
|
π [τ] |
||||
|
|
|
где M - крутящий момент на валу.
При расчете редукторных валов по этой формуле определяют диаметры выходных концов валов, принимая допускаемое контактное напряжение для валов из конструкционных углеродистых сталей равным МПа.
Полученное значение диаметра округляют в большую сторону до ближайшего стандартного значения (рекомендуется округлить кратно 5 мм), по ГОСТ 6636-69:
16, 17, 18, 19, 20, 21, 22, 24, 25, 26, 28, 30, 32, 34, 35, 36, 38, 40, 42, 45, 48, 50, 53, 55, 56, 60, 63, 67, 71, 75, 80, 85, 90, 100, 105, 110, 115, 120, 130, 140, 150, 160, 170, 180, 190, 200, 210, 220, 240, 250…
Примечание: Следует помнить, что диаметры внутренних колец подшипников качения от dП = 20 мм и более кратны 5.
Диаметры валов под подшипниками:
dП = db + 5 мм.
Диаметр вала под шестерней или колесом:
dШ(К) = dП + 5 мм.
Для определения реакций опор и для построения эпюр моментов следует знать расстояние между опорами, а также расстояния между находящимися на валу деталями. Расстояние между опорами валов (колесо расположено симметрично между опорами):
L ≈ Lст + 2 Х + W ,
гдеX = 8...15 мм – зазор между зубчатыми колесами и внутренними стенками редуктора;
Lст – длина ступицы шестерни (Lст = b1 );
W – ширина стенки корпуса в месте установки подшипников.
Знак приближенного равенства в формуле означает, что в случае необходимости расстояние L может быть принято и меньшим, и большим.
Валы изготавливают из углеродистых и легированных сталей. При отсутствии термообработки применяют Ст.5, с термообработкой стали 40, 45, 40Х и др. Для тя-
11

жело нагруженных валов ответственных машин – стали 40ХН, 40ХНМА, 30ХГТ и др. Валы из этих сталей также подвергаются термообработке. Механические характеристики материалов представлены в табл.9.
Таблица 9 Механические характеристики материалов, используемых для изготовления валов
|
Диаметр |
Твердость НВ, |
|
МПа |
|
|
|
||
Сталь |
заготовки, мм |
|
|
|
|
|
|
||
не менее |
σВ , |
σT |
σ−1 , |
τ−1 |
|
|
|||
|
не более |
ψσ |
ψτ |
||||||
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
5 |
Не ограничен |
190 |
520 |
280 |
220 |
130 |
0 |
0 |
|
|
|
|
|
|
|
|
|
|
|
|
Не ограничен |
200 |
560 |
280 |
250 |
150 |
0 |
0 |
|
45 |
|
|
|
|
|
|
|
|
|
120 |
240 |
800 |
550 |
350 |
210 |
0,1 |
0 |
||
|
|
|
|
|
|
|
|
|
|
|
80 |
270 |
900 |
650 |
380 |
230 |
0,1 |
0,05 |
|
|
|
|
|
|
|
|
|
|
|
|
Не ограничен |
200 |
730 |
500 |
320 |
200 |
0,1 |
0,05 |
|
|
|
|
|
|
|
|
|
|
|
40Х |
200 |
240 |
800 |
650 |
360 |
210 |
0,1 |
0,05 |
|
|
|
|
|
|
|
|
|
|
|
|
120 |
270 |
900 |
750 |
410 |
240 |
0,1 |
0,05 |
|
|
|
|
|
|
|
|
|
|
|
40ХН |
Не ограничен |
240 |
820 |
650 |
360 |
210 |
0,1 |
0,05 |
|
200 |
270 |
920 |
750 |
420 |
250 |
0,1 |
0,05 |
||
|
|||||||||
|
|
|
|
|
|
|
|
|
|
20Х |
120 |
197 |
650 |
400 |
300 |
160 |
0,05 |
0 |
|
|
|
|
|
|
|
|
|
|
|
ОПРЕДЕЛЕНИЕ КОЭФФИЦИЕНТА ЗАПАСА ПРОЧНОСТИ ДЛЯ ОПАСНОГО СЕЧЕНИЯ ВАЛА
Этот расчет, называемым уточненным, выполняют как проверочный. Установлено, что очень часто разрушение валов носит усталостный характер. Поэтому расчет валов на усталостную прочность является основным. Он сводится к определению расчетных коэффициентов запаса прочности для предположительно опасных сечений валов (галтели, поперечное отверстие, выточка, шлицы, резьба).
Условие прочности:
n = |
nσ nτ |
|
≥ [n], |
|
|
|
|||
|
n2 |
+ n2 |
||
|
σ |
|
τ |
|
где n – расчетный коэффициент запаса прочности;
[n]= 2,5...3 - требуемый коэффициент запаса для обеспечения прочности и жесткости;
nσ - коэффициент запаса прочности по нормальным напряжениям;
nτ - коэффициент запаса прочности по касательным напряжениям.
Коэффициенты запаса прочности по нормальным и касательным напряжени-
ям:
nσ = |
|
|
|
σ−1 |
|
|
|
, |
|
|
Kσ |
σ |
|
+ ψ |
|
σ |
|
||
|
|
a |
σ |
m |
|||||
|
|
|
|||||||
|
|
εσ |
|
|
|||||
|
|
|
|
|
|
|
|
||
12
nτ = |
|
|
|
τ−1 |
|
|
|
, |
Kτ |
τ |
|
+ ψ |
|
τ |
|
||
|
a |
τ |
m |
|||||
|
|
|||||||
|
ετ |
|
|
|||||
|
|
|
|
|
|
|
||
где σ−1 , τ−1 - пределы выносливости материала вала при изгибе и кручении с симметричным циклом;
Kσ , Kτ - эффективные коэффициенты концентрации напряжений при изгибе и
кручении (табл.10), учитывающие влияние галтели, шпоночного паза, шлицев; εσ , ετ - масштабные факторы для нормальных и касательных напряжений
(табл.11); ψσ , ψτ - коэффициенты, характеризующие чувствительность материала к
асимметрии цикла напряжений (табл.9);
σm , τm - средние напряжения нормальных и касательных напряжений;
σa , τa - амплитуды циклов нормальных и касательных напряжений.
Таблица 10 Значение коэффициентов концентрации напряжений для валов
со шпоночными пазами
|
Kσ при выполнении |
|
|
σВ , МПа |
паза фрезой |
Kτ |
|
|
|
|
|
|
пальцевой |
дисковой |
|
|
|
||
|
|
|
|
500 |
1,60 |
1,40 |
1,40 |
|
|
|
|
700 |
1,90 |
1,55 |
1,70 |
|
|
|
|
900 |
2,15 |
1,70 |
2,05 |
|
|
|
|
1200 |
2,50 |
1,90 |
2,40 |
|
|
|
|
Таблица 11
Значение масштабных факторов
Диаметр вала d |
Изгиб для углеродистой |
Изгиб для легированной |
||
в зоне концентрации, мм |
стали |
стали и кручение для |
||
всех сталей |
||||
|
|
|
||
до 20 |
|
0,92 |
0,83 |
|
Свыше 20 |
до 30 |
0,88 |
0,77 |
|
Свыше 30 |
до 40 |
0,85 |
0,73 |
|
Свыше 40 |
до 50 |
0,81 |
0,70 |
|
Свыше 50 |
до 70 |
0,76 |
0,65 |
|
Свыше 70 до 100 |
0,70 |
0,59 |
||
Свыше 100 |
до 200 |
0,61 |
0,52 |
|
Существуют приближенные зависимости для вычисления пределов выносливости для углеродистых сталей:
σ−1 = 0,43 σВ .
Предел выносливости при кручении связан с пределом выносливости при из-
гибе:
13
τ−1 = (0,5...0,58) σ−1 .
Можно считать, что нормальные напряжения, возникающие в поперечном сечении вала от изгиба, изменяются по симметричному циклу:
σa = MИ , WИ
σm = 0,
где MИ – изгибающий момент на валу;
WИ - осевой момент сопротивления сечения.
Так как величина момента передаваемого валом, является переменной, то при расчете принимают для касательных напряжений наиболее неблагоприятный знакопостоянный цикл – пульсирующий:
τa = τm = MК , 2WP
где MК – крутящий момент на валу;
WP - полярный момент сопротивления сечения.
Формулы для определения осевого и полярного моментов сопротивления сечения:
W = |
π d3 |
− |
b t (d − t)2 |
, |
||
|
|
|||||
И |
32 |
|
|
2 d |
|
|
|
|
|
|
|
||
W = |
|
π d3 |
− |
|
b t (d − t)2 |
, |
|
|
|
|
|||
P |
16 |
|
|
2 d |
|
|
|
|
|
|
|
||
где d – диаметр опасного сечения (под шпонкой); b, h, t – размеры шпонки в опасном сечении.
КОНСТРУИРОВАНИЕ ЦИЛИНДРИЧЕСКИХ ЗУБЧАТЫХ КОЛЕС
Форма зубчатого колеса может быть плоской (рис.3а,3б) или с выступающей ступицей (рис.3в). Значительно реже (в одноступенчатых редукторах) колеса делают со ступицей, выступающей в обе стороны.
Торцы ступицы определяют положение колеса на валу. Торцы зубчатого венца используют для установки заготовки при нарезании зубьев.
На рис. 3(а-в) показаны простейшие формы колес, применяемые при единичном и мелкосерийном производстве. При небольших диаметрах колес их изготовляют из прутка, а при больших - заготовки получают свободной ковкой с последующей токарной обработкой. Чтобы уменьшить объем точной механической обработки, на дисках колес выполняют выточки (рис.3б,в). При диаметре мм эти
выточки, как правило, не делают (рис.3, а).
При объеме годового выпуска более 100 шт. применяют двусторонние штампы. Форму зубчатых колес для этих случаев проектируют по рис. 4a,б. Тонкими линиями показана заготовка колеса после штамповки. Для свободной выемки заготовки колес из штампа принимают значения штамповочных уклонов γ ≥ 7° и радиусов
закруглений R ≥ 6 мм. Толщину диска делают С = 1,4 S.
14
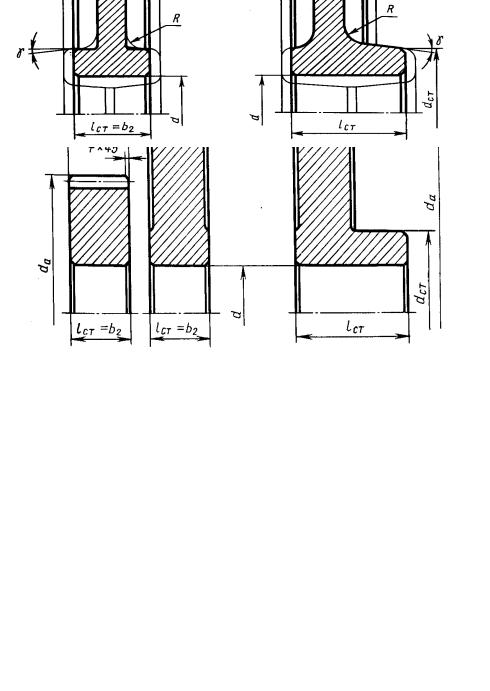
Рис. 3. Конструирование колес в единичном производстве
Рис. 4. Конструирование штампованных колес с выемками
Условия пластической деформации металла при штамповке улучшаются, если выемки в дисках колес выполнять по рис.5a,б. Радиусы закруглений принимают - R ≥ 20 мм, а штамповочные уклоны γ ≥12° . В зависимости от соотношения размеров колес выемки в дисках оформляют одной дугой радиуса R (рис.5a) или двумя дугами радиуса R и плоскостью (рис.5б). Толщина диска в этом случае C = 0,5 b2 .
Длина ступицы:
Lст = (1...1,5) dк .
Диаметр ступицы:
dст = 1,6 dк .
15