Материал: Отчет производственная практика (технологическая практика)
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
МИНИСТЕРСТВО НАУКИ И ВЫСШЕГО ОБРАЗОВАНИЯ РОССИЙСКОЙ ФЕДЕРАЦИИ
федеральное государственное бюджетное образовательное учреждение
высшего образования
«Тольяттинский государственный университет»
_______Тольяттинский государственный университет__________
(Наименование института)
________ _______________Машиностроение _________________________________________________________
(Наименование кафедры, центра, департамента)
ОТЧЕТ
Производственная практика (технологическая практика)
(Наименование практики)
ОБУЧАЮЩЕГОСЯ ____Ефремова Алина Сергеевна_________________________
(И.О. Фамилия)
НАПРАВЛЕНИЕ ПОДГОТОВКИ (СПЕЦИАЛЬНОСТЬ)_______ Современные технологические процессы изготовления деталей в машиностроении_______________________________________________
ГРУППА____ МСбд-1904а _______
РУКОВОДИТЕЛЬ
ПРАКТИКИ ОТ УНИВЕРСИТЕТА: ___: КЛИМОВ АЛЕКСЕЙ СЕРГЕЕВИЧ_ ________________
(фамилия, имя, отчество, должность)
Руководитель практики от организации
(предприятия, учреждения, сообщества)
___________ Молчанов Сергей Иванович Начальник участка ___________________________________________
(фамилия, имя, отчество, должность)
Тольятти 2022
СОДЕРЖАНИЕ ОТЧЁТА ПО ТЕХНОЛОГИЧЕСКОЙ ПРАКТИКЕ
1. Характеристика предприятия (решение первого задания):
1.1. Характеристика выпускаемой продукции.
1.2. Организационная структура предприятия, назначение и взаимодействие его подразделений.
1.3. Сварочное оборудование, применяемое на предприятии.
2. Характеристика цехов и отделов, где проходила практика (решение первого задания):
2.1. Назначение подразделения предприятия.
2.2. Сборочно-сварочное оборудование, используемое в цехе (описание, характеристика).
2.3. Сварочные материалы, используемые в цехе, организация снабжения ими рабочих мест.
2.4. Мероприятия по охране труда, применяемые в цехе, и мероприятия по противопожарной безопасности.
3. Характеристика сварного узла и технологии его производства (решение второго задания):
3.1. Характеристика сварного узла.
3.2. Технология сборки и сварки узла.
3.3. Сборочно-сварочные приспособления, применяемые для сварки узла.
3.4. Сварочное оборудование, применяемое для сварки узла.
3.5. Организация рабочих мест по выпуску сварного узла.
3.6. Анализ причин появления дефектов, методы их обнаружения и устранения.
4. Заключение.
5. Библиографический список.
6.Приложения.
Введение
Производственная практика проходила на предприятии ООО НЗХК-Инструмент, и направлена на получение практических навыков, связанных с деятельностью сварки.
Объект: ООО «НЗХК-Инструмент», г. Новосибирск, Калининский район, ул. Богдана Хмельницкого 94 (рисунок 1).
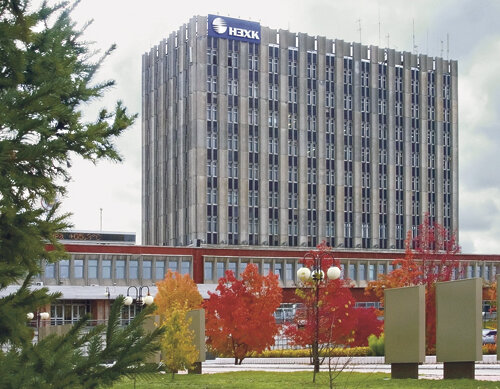
Рисунок 1 – ООО «НЗХК-Инструмент»
Цель учебной практики – получить первичные профессиональные умения и навыки, а также закрепление полученных знаний на производстве.
-
Характеристика предприятия
1.1 Характеристика выпускаемой продукции
ООО «НЗХК-Инструмент» - это современное предприятие, способное комплексно решать задачи по созданию различных видов нестандартного оборудования, средств автоматизации технологических процессов, средств неразрушающего контроля от проектирования, до изготовления.
Разработка конструкторской документации на оборудования осуществляется на основе лицензий, свидетельств и сертификатов.
Основные направления деятельности предприятия
-
Конструирование и изготовление оборудования, в том числе для ядерных установок, радиационных источников, пунктов хранения ядерных материалов и радиоактивных веществ, хранилищ радиоактивных отходов. -
Услуги по ремонту и обслуживанию энергетического и механического оборудования и производственных линий.
Обслуживание оборудования — комплекс технологических операций и организационных действий по поддержанию работоспособности или исправности объекта при его использовании по назначению, ожидании, хранении и транспортировании.
-
Проведение научно-исследовательских и опытно-конструкторских работ, проектирование, изготовление и внедрение в производство автоматизированных систем контроля и управления технологическими процессами и агрегатами, средств неразрушающего контроля, а также систем учета тепловой и электрической энергии. -
Оказание услуг по металлообработке. -
Проведение неразрушающего контроля и технической диагностики оборудования, проведение аттестации методик неразрушающего контроля продукции и технической диагностики оборудования, проведение обучения и квалификационных экзаменов специалистов по неразрушающему контролю на 1-й и 2-й уровень. -
Экспертиза объектов промышленной безопасности.
1.2 Организационная структура предприятия, назначение и взаимодействие его подразделений
Организационная структура предприятия показана на рисунке 2.
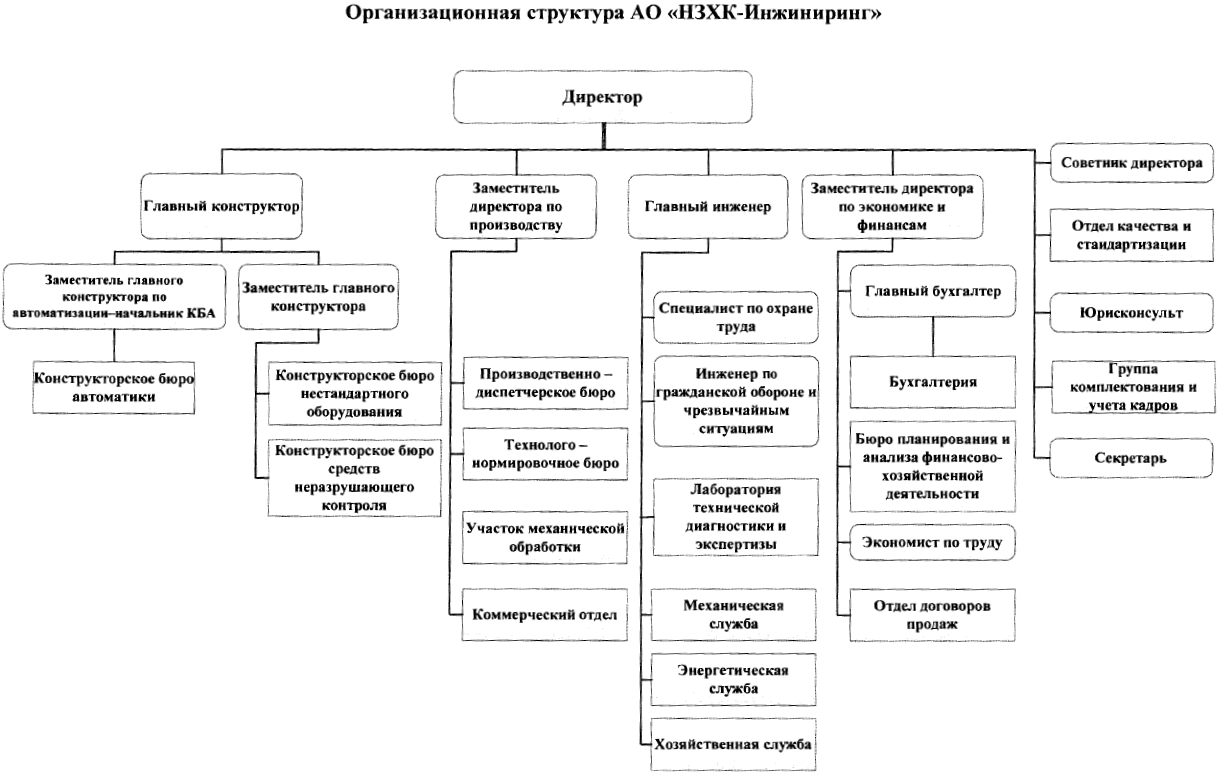
Рисунок 2 - Организационная структура предприятия
Директор занимается регулированием деятельности подразделений как лично, так и при помощи своих заместителей по отраслям. Принятия решений для стабильной работы предприятия. Согласно схеме, показанной на рисунке 2, в его подчинении находятся главный конструктор, заместитель директора по производству, главный инженер, заместитель директора по экономике и финансам, а также советник директора, отдел качества и стандартизации, юрисконсульт, группа комплектования и учета кадров, секретарь.
Перед заключением договора на изготовление какого-либо изделия КД (конструкторская документация проверяется конструкторским бюро, бюро планирования и анализа финансово-хозяйственной деятельности производит расчет стоимости). После заключения договора КД поступает в производственно-диспетчерское бюро, в электронном виде формируется структура изделия. После этого КД поступает в технолого-нормировочное бюро. На основании КД технологами разрабатываются маршрутные карты, в которых указывается технологический процесс изготовления каждой детали. Готовые МТК поступают на участок механической обработки.
Заместитель директора по производству – отвечает за взаимодействие подразделений, находящихся в его подчинении.
Главный бухгалтер – отслеживает все финансовые операции предприятия и движение всех ТМЦ на предприятии.
Помощник директора по безопасности – следит за общей безопасностью на предприятии и консультирует директора в вопросах по улучшению безопасности.
ПЭО – планово-экономический отдел, проводит расчет стоимости оказанных услуг или производства изделий, оснастки и инструмента, изготовленных на предприятии.
ОУП – отдел управления персоналом, контролирует рабочее время каждого работника предприятии и ведёт поиски новых работников.
Ведущий юрисконсульт – проверяет и консультирует директора по вопросам, связанными с работой предприятия в рамках законов ТК, УК, ГК.
Заместитель директора – главный инженер – контролирует и помогает директору в решении вопросов по работе предприятия и оборудования.
Служба охраны труда – Следит за безопасностью труда работников на предприятии для исключения несчастных случаев.
Инженер по ГО и ЧС – отслеживает обстановку на предприятии и работоспособность всех защитных средств для предотвращения несчастных случаев при ЧС.
АХЧ – административно-хозяйственная часть, следит за всей хозяйственной деятельностью предприятия, поддержка чистоты помещений предприятия, транспортирование как внутри цехов, так и между ними.
Группа программного обеспечения – контролирует работу локальной сети предприятия и работоспособности ПК и оргтехники.
Начальник СЦ – контролирует работу всего сервисного центра, участки которого ведут ремонты и обслуживание ПАО «НЗХК».
Зам. гл. инженера по обслуживанию энергетического оборудования -
Контролирует работу участков, обслуживающих оборудование ПАО «НЗХК».
Главный технолог – помогает директору в вопросах технологических способностей и особенностей на предприятии.
Конструкторское бюро – проводят конструирование оснастки и изделий как для внутрицеховых нужд, так и для сторонних организаций.
Технологическое бюро – создают технологии изготовления и отслеживают их соблюдение.
Заместитель директора по производству – помогает директору решать производственные вопросы.
Инструментальный участок – участок механической обработки, изготавливающий контрольно-измерительные средства, оснастку и инструмент.
УИК – участок изготовления комплектующих, изготавливает комплектующие для ПАО «НЗХК».
Заготовительный участок – участок предприятия, изготавливающий заготовки для всех участков предприятия.
УЛиТ – участок литья и твердого сплава, участок предприятия на котором производят высокоточное литье и сложную механическую обработку.
ПТО – производственно-технологический отдел, отдел, принимающий заявки на изготовление, отслеживает весь ход производства по всем участкам предприятия. Ведет взаимодействие с отделами и цехами ПАО «НЗХК», а также со сторонними организациями.
СПП – служба подготовки производства, отдел предприятия, занимающийся хранением и учетом всех ТМЦ.
Заместитель директора по качеству – помогает директору в вопросах качества выпускаемой продукции.
ОУК – отдел управления качеством, структура предприятия, отвечающая за своевременное обновление документов, регламентирующие ход производства.
Специалисты ПСР – отдел, организовывающий удобство и порядок на рабочих местах по всему предприятию.
Заместитель директора по коммерции – помогает директору в вопросах, связанных со всей коммерческой деятельностью предприятия.
Коммерческий отдел – отдел, занимающийся поиском заказов для сторонних организаций, также занимается взаимодействию с контрагентами.
ОМТС – отдел материально-технического снабжения, отдел предприятия, занимающийся проведением поиска и закупкам МТЦ.
Специалисты по договорам – отдел, занимающийся всеми вопросами, связанными с договорами.
1.3 Сварочное оборудование и технологии, применяемые на предприятии
На предприятии применяют два вида сварки: дуговая сварка неплавящимся электродом в среде инертного газа и дуговая сварка плавящимся электродом в среде инертного газа.
Дуговая сварка плавящимся электродом в среде инертного газа (полуавтоматическая сварка)
На рисунке 3 показан сварочный аппарат MIG 350 P, используемый на предприятии.
Цифрой 6 на рисунке 3 показана передняя панель, с помощью нее сварщик выставляет режимы для сварки (регулирование тока сварки, коррекция напряжения в зависимости от толщины свариваемого металла, подачу проволоки).
Полуавтоматическая сварка осуществляется в среде инертного газа, (в роли которого выступает активный газ, находящийся в баллоне (ц.3 на рис.3): углекислый газ, гелий или аргон).
Особенность полуавтоматической сварки – механизация процесса подачи сварочной проволоки (в роли плавящегося электрода) осуществляется с помощью подающего устройства, показанного на рисунке 3 цифрой 2. При необходимости подающее устройство можно перенести ближе к месту сварки.
В результате сварочная проволока и инертный газ поступают в горелку, показанную цифрой 1.
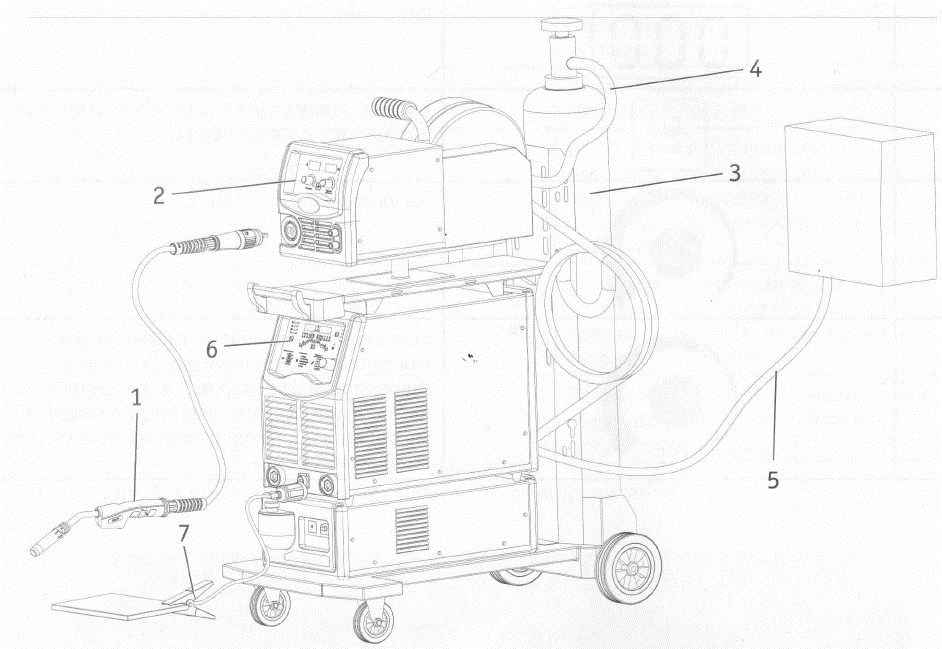
Рисунок 3 – Сварочный аппарат MIG 350 P
Полуавтоматическую сварку используют при сваривании углеродистых, легированных, нержавеющих и жаростойких сталей. В зависимости от свариваемых материалов используется различная сварочная проволока (отличающаяся по хим. составу).
Преимущества полуавтоматической сварки
-
Малая зона термического влияния, дающая возможность сваривать тонкостенные металлы без прожогов -
Механизация процесса подачи сварочной проволоки обеспечивает высокую производительность -
Высокое качество сварных швов, получаемое с помощью правильно выбранных режимов: скорости подачи проволоки и температуры плавления -
Не требует высокой квалификации сварщика (в сравнении с аргонодуговой сваркой)
Источник: https://tut-files.ru/previewfile/38844