Материал: Отчет производственная практика (технологическая практика)
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
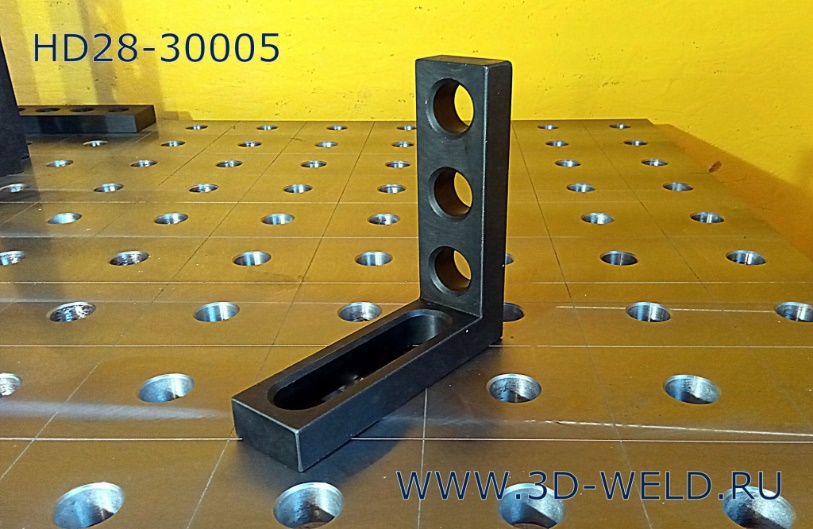
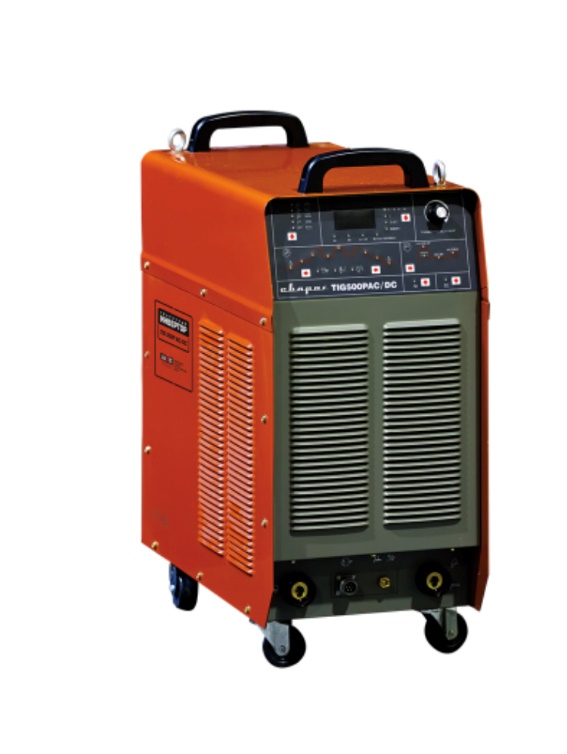
3.4. Сварочное оборудование, применяемое для сварки узла.
-
Сварочная установка аргонодуговой сварки СВАРОГ Tig 500 AC/DC J1210- промышленный инверторный сварочный аппарат для аргонодуговой сварки.
3.5. Организация рабочих мест по выпуску сварного узла.
Сборка и сварка Кронштейна 9.0486.05.000 производится на сварочном участке площадью 30м2, оснащенном необходимой вытяжкой, освещением, удобным рабочим местом сварщика и слесаря. Помещение оборудовано сварочным столом, металлическим шкафом для хранения необходимой защиты для производителей работ. Особое внимание в организации рабочего места сварщика уделено безопасности проводимых работ: сварочный аппарат защищен от атмосферных воздействий, помещение проветривается, пол и стены имеют безопасную поверхность, не отражающую сварочные факелы.
Рабочее место сотрудника ОТК расположено в помещении вблизи сварочного участка. В данном помещении поддерживается чистота и достаточная освещенность в течении рабочих смен. Средства измерения поверены и помещены в специально отведённые места для хранения.
3.6. Анализ причин появления дефектов, методы их обнаружения и устранения
Основными дефектами, которые могли возникнуть при сварке Кронштейна 9.0486.05.000, являются поводки, чешуйчатость, брызги.
Поводки образуются в процессе сильного нагрева или даже перегрева основного металла. Чтобы избежать этих деформаций следует производить сварку на максимальных режимах, в этом случае продолжительность термического воздействия будет уменьшено, соответственно, нагрев околошовной зоны будет минимальным. Обнаружить поводки можно при визуальном осмотре узла, с применением измерительного инструмента. Деформированный участок будет иметь отклонения от размеров, неперпендикулярность плоскостей отразится на устойчивости узла. Устранить поводки можно рихтовкой.
Чешуйчатость сварного шва возникает из-за нарушения режимов сварки, а также вследствие непрофессионализма сварщика. В ООО «НЗХК-Инструмент» каждый сотрудник проходит подготовку и имеет удостоверение, подтверждающее его квалификацию и дающее ему право выполнять определенный вид работ. На наличие чешуйчатости сварной шов Кронштейна 9.0486.05.000 был проверен в ходе визуально-измерительного контроля (ВИК).
Устранение чешуйчатости производится корректировкой режимов сварки.
Брызгами называют мелкие частицы расплавленного металла прилипшего к поверхности изделия. В нашем случае брызги могли возникнуть из-за высокой силы тока, загрязнения поверхности кромок, неправильной подачи проволоки. Уменьшение брызг производится более тщательной очисткой кромок и корректировкой режимов сварки. Остатки брызг убираются механически при зачистке шва и околошовной зоны.
4 Заключение
Производственная практика проходила на базе предприятия ООО «НЗХК-Инструмент».
В ходе прохождения практики были изучены организационная структура предприятия, ее основной вид деятельности, выпускаемая продукция.
Были изучены участки цеха, где производится заготовка, сборка и сварка заданных конструкций, а именно сварка рам автомобилей.
В результате получено первое общее знакомство с технологическим маршрутом, оборудованием, основными операциями, оснасткой, способами транспортировки деталей и узлов, организацией контроля, вопросами техники безопасности.
Так же были изучены использующееся на данном участке оборудование. Произведена оценка целесообразности применения того или иного типа установки, изучены технические характеристики применяемого оборудования. Оценены условия труда на применяемом оборудовании.
5 Библиографический список
1) ГОСТ 5632-2014 ЛЕГИРОВАННЫЕ НЕРЖАВЕЮЩИЕ СТАЛИ
И СПЛАВЫ КОРРОЗИОННО-СТОЙКИЕ,
ЖАРОСТОЙКИЕ И ЖАРОПРОЧНЫЕ
2) ГОСТ 11533-75 АВТОМАТИЧЕСКАЯ И ПОЛУАВТОМАТИЧЕСКАЯ ДУГОВАЯ СВАРКА ПОД ФЛЮСОМ
СОЕДИНЕНИЯ СВАРНЫЕ ПОД ОСТРЫМИ И ТУПЫМИ УГЛАМИ
Основные типы, конструктивные элементы и размеры
3) ГОСТ 2246-70 МЕЖГОСУДАРСТВЕННЫЙ СТАНДАРТ
ПРОВОЛОКА СТАЛЬНАЯ СВАРОЧНАЯ
Технические условия
6 Приложения
Приложение 1
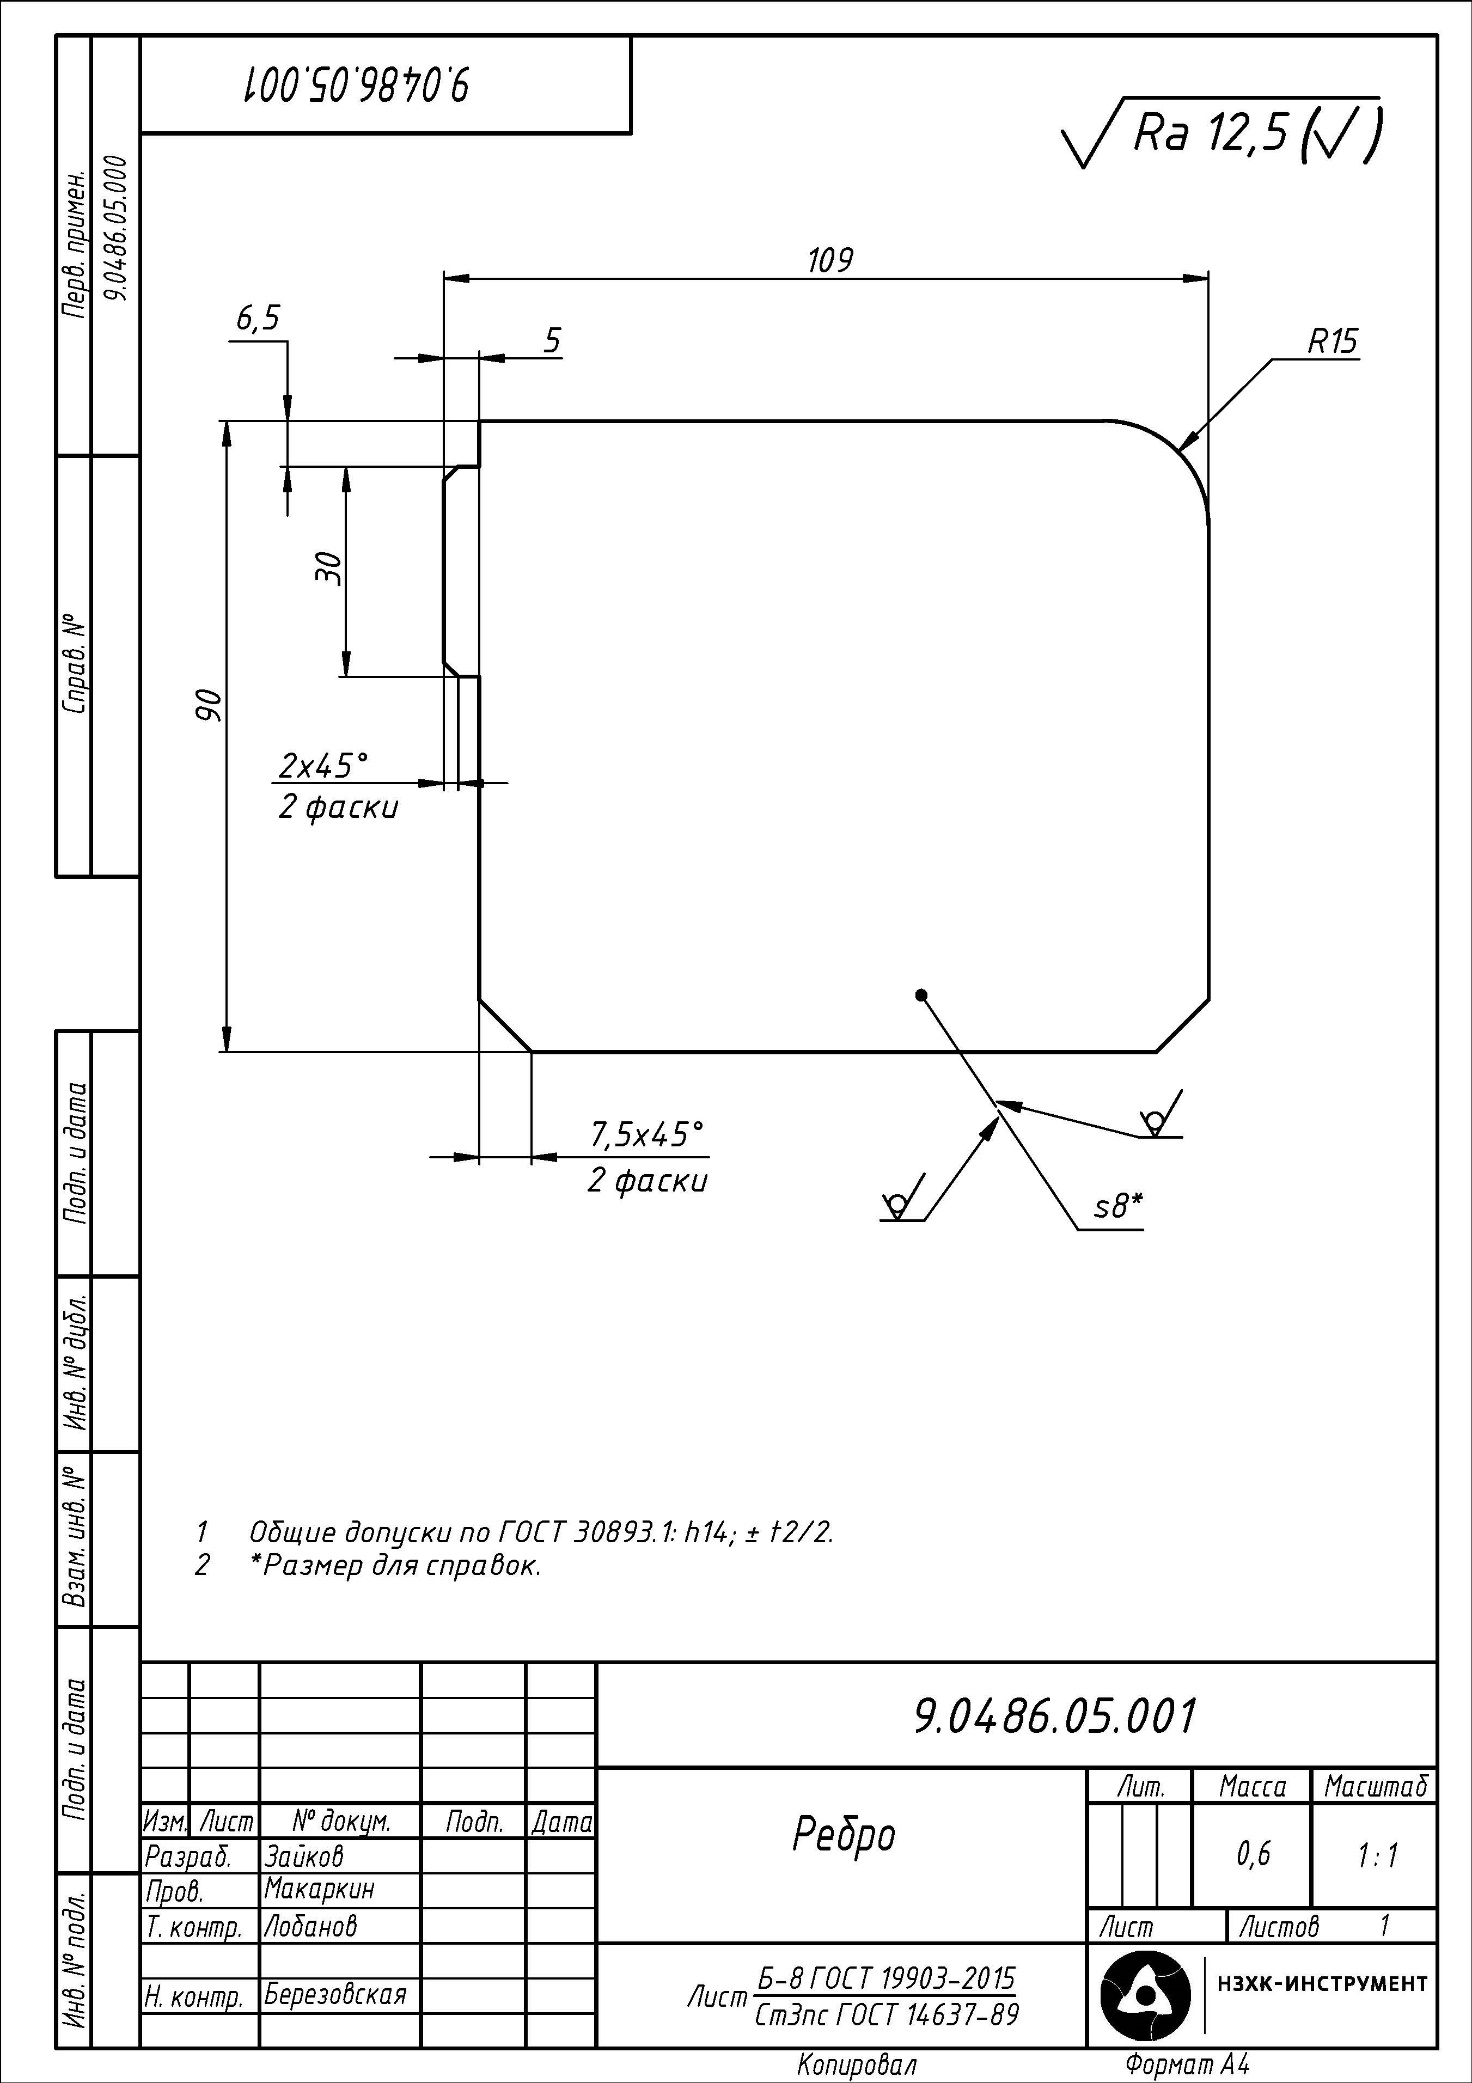
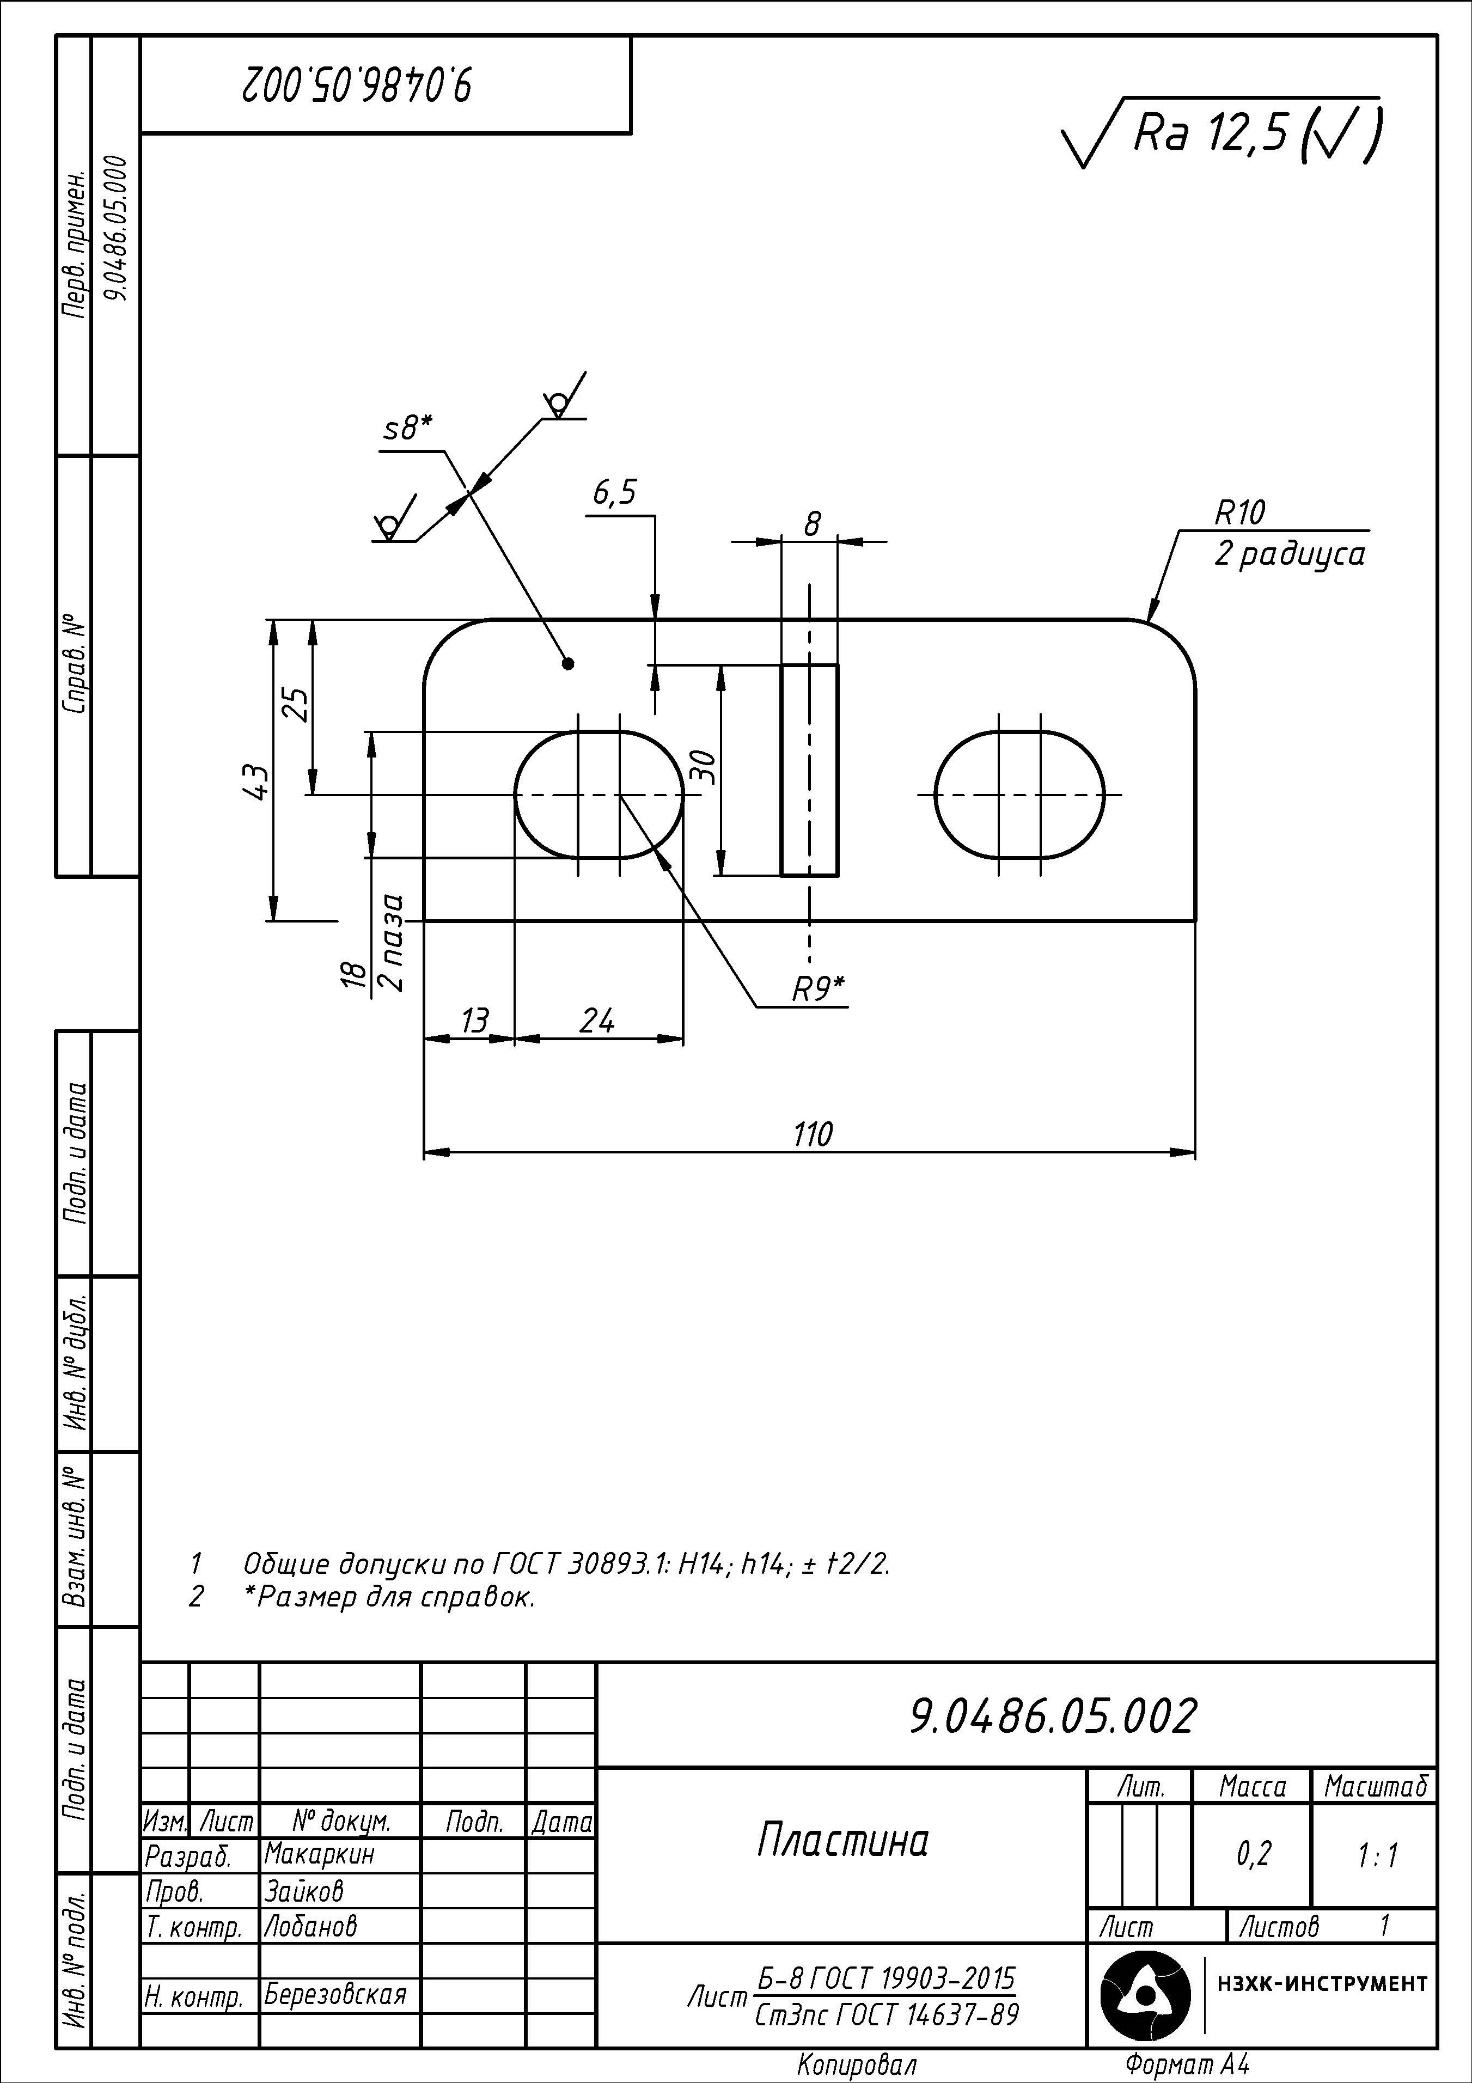
Приложение 2
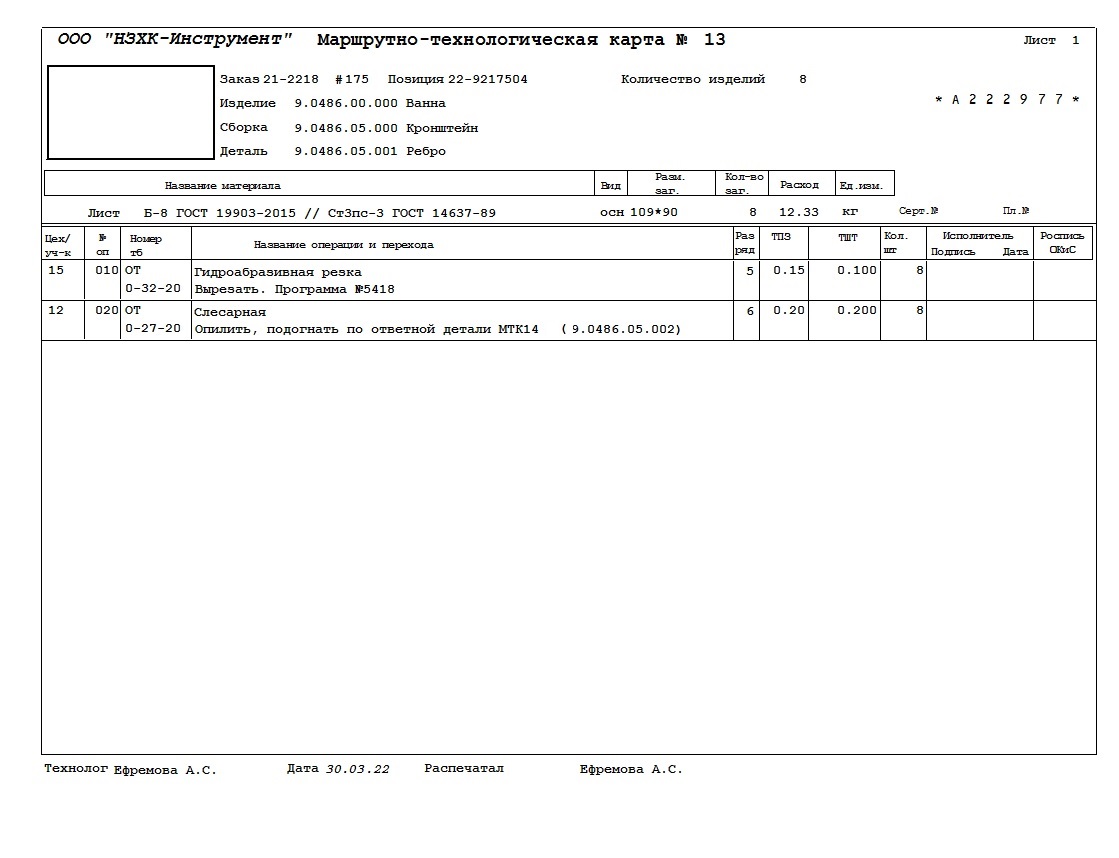
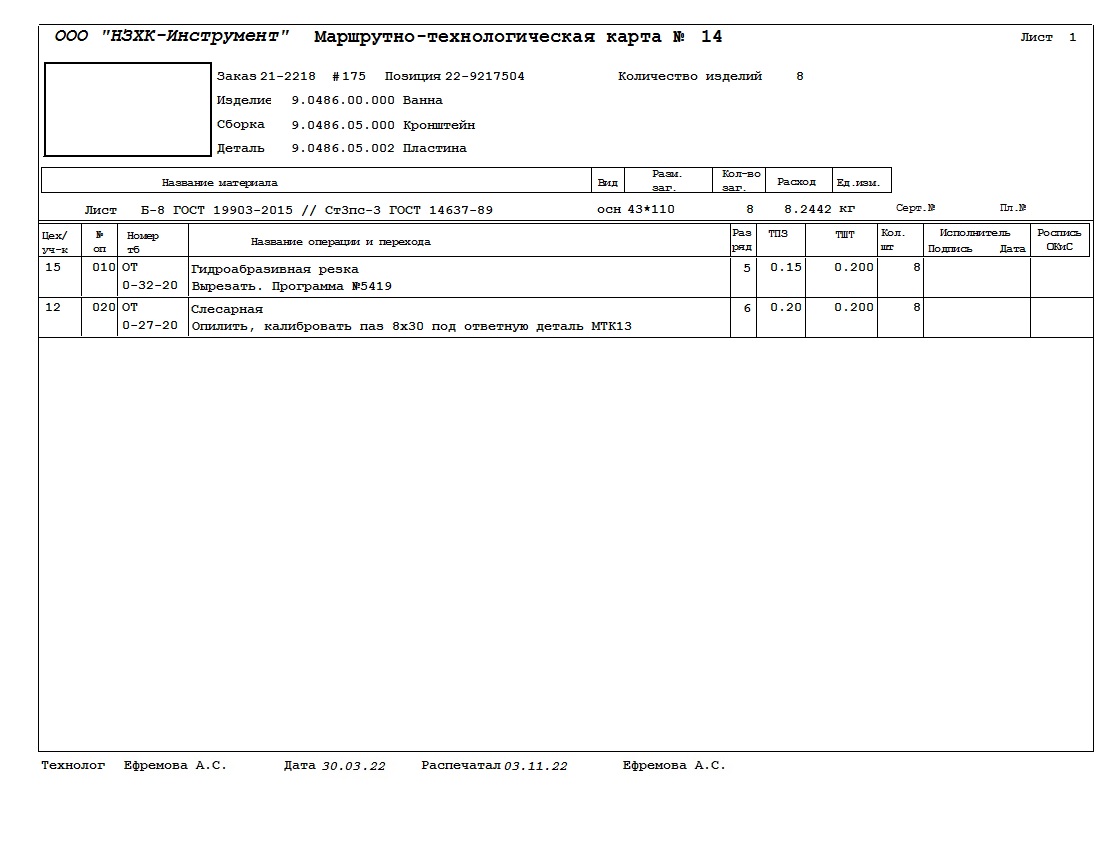
Приложение 3
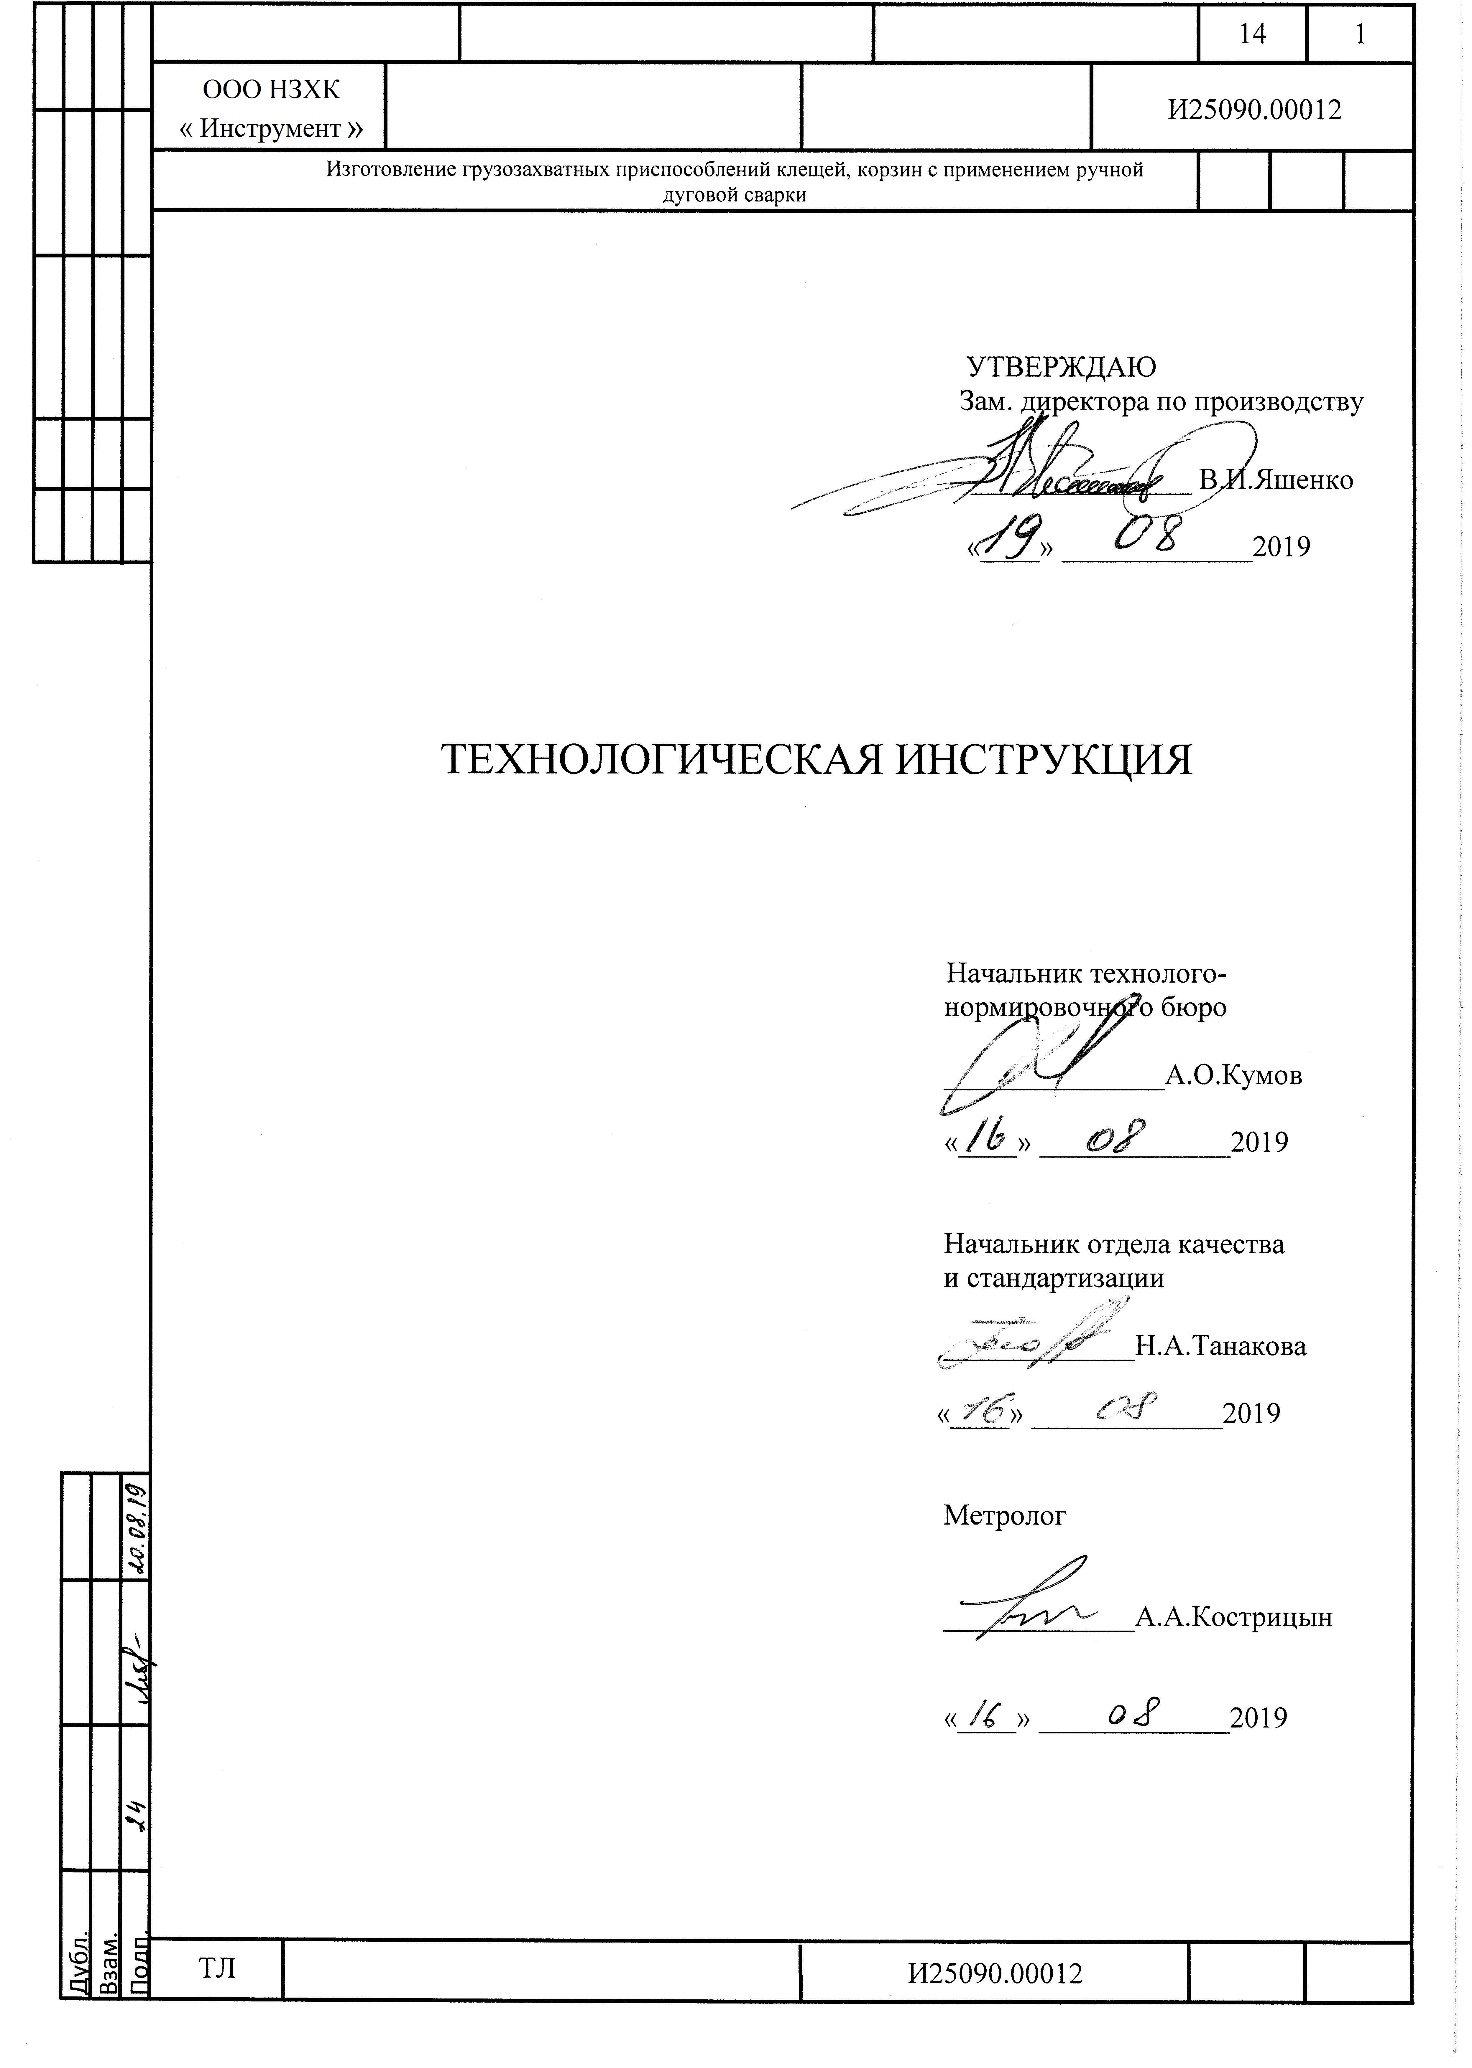
Приложение 4
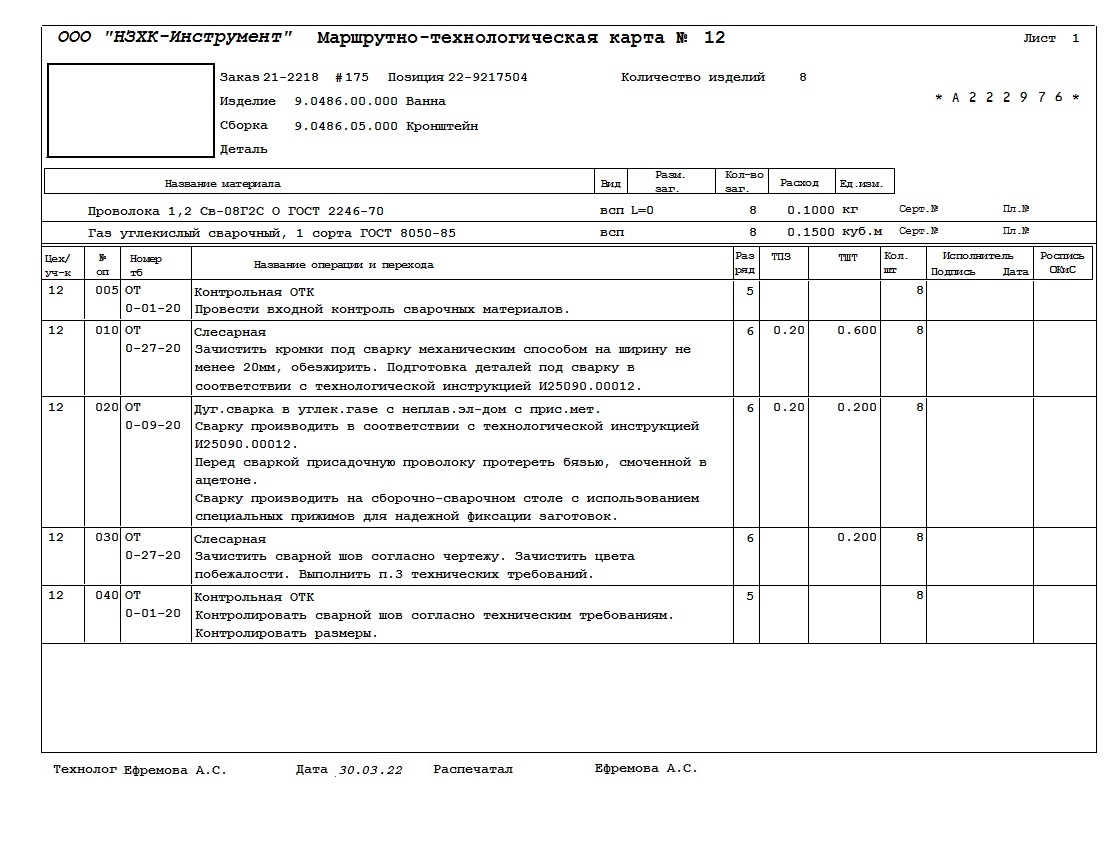
Источник: https://tut-files.ru/previewfile/38844