Материал: Отчет производственная практика (технологическая практика)
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
Недостатки полуавтоматической сварки
-
Сварочные работы в закрытом помещении (для обеспечения среды инертного газа)
Дуговая сварка неплавящимся электродом в среде инертного газа (аргонодуговая сварка)
На рисунке 4 изображен процесс аргонодуговой сварки неплавящимся вольфрамовым электродом, в среде инертных газов. По рисунку видно, что вольфрамовый электрод не касается поверхности свариваемой детали.
Во время работы, поступающий в газовую горелку инертный газ, покрывает зону сваривания, вытесняя активные газы и не давая им влиять на химические свойства сварного шва. При этом аргон не взаимодействует с другими веществами, содержащимися в воздухе и металлах. Благодаря этому возникновение дефектов в сварных швах сводится к минимуму.
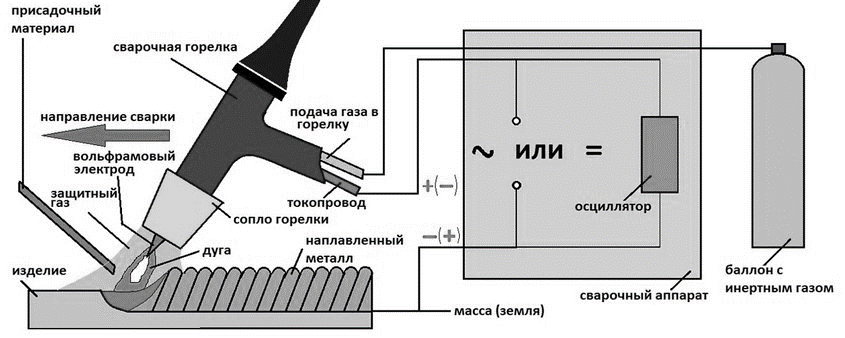
Рисунок 4 – Аргонодуговая сварка
На рисунке 4 показан осциллятор, с его помощью на электрод поступают высокочастотные импульсы, ионизируя воздух в небольшом промежутке между электродом и поверхностью металла, в результате этого дуга зажигается при подаче тока на электрод.
Вместо электродов сварщики используют присадочную проволоку, вручную подавая ее в зону сварки. Тонколистовые детали можно сваривать между собой без присадочной проволоки, сварной шов образуется за счет расплавления кромок свариваемых деталей.
Преимущества аргонодуговой сварки
-
Отсутствие разбрызгивание металла -
Качественное проплавление сварного шва -
Минимальное количество дефектов в сварных швах
Недостатки аргонодуговой сварки
-
Сварочные работы в закрытом помещении (для обеспечения среды инертного газа) -
Высокая квалификации сварщика -
Не высокая производительность, т.к. проволока подается вручную
Аргонодуговую сварку используют для сваривания тонкостенных и трудносвариваемых металлов (углеродистые и нержавеющие стали, титан, алюминий).
2 Характеристика цехов и отделов, где проходила практика (решение первого задания)
2.1 Назначение подразделения предприятия
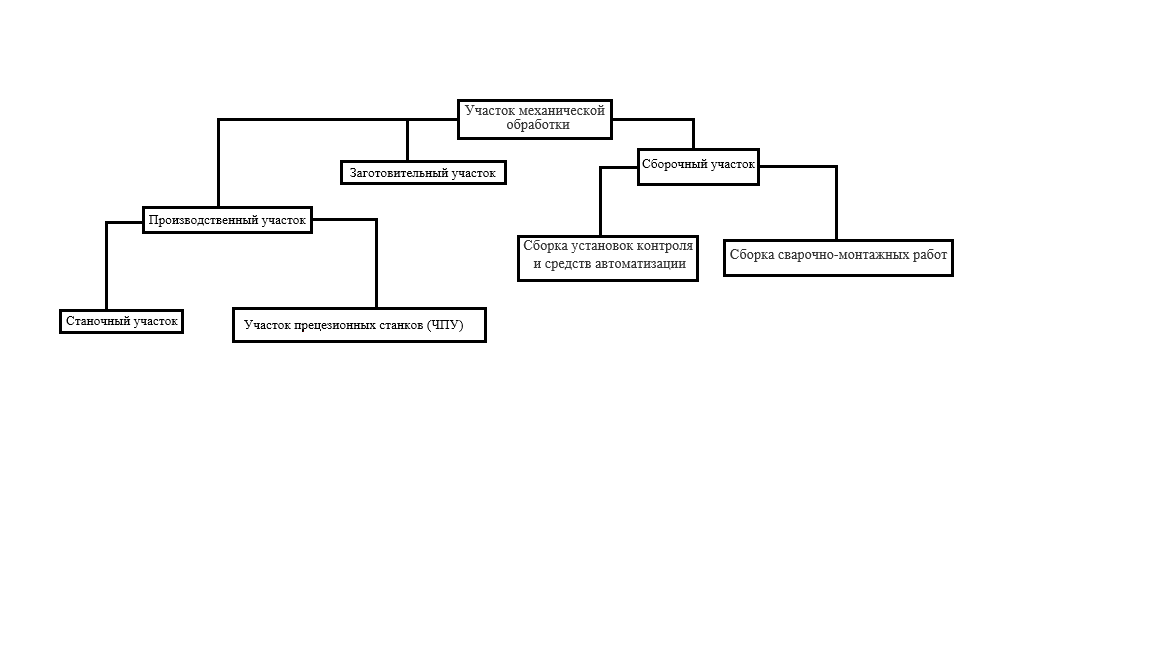
Рисунок 5 – Организационная структура участка механической обработки
Производственную практику проходила в нормировочно-технологическом бюро по нестандартному оборудованию. Основной задачей технолога является обеспечение надлежащей технологической подготовки производства в части снабжения производственных и вспомогательных подразделений необходимой и достаточной технологической документацией.
В первый день был проведен вводный инструктаж, а также была ознакомлена участком механической обработки, его структура показана на рисунке 3.
Участок механической обработки состоит из производственного, заготовительного и сборочного участков.
На заготовительном участке расположена гильотина для прямолинейной раскройки листовой стали и цветных металлов толщиной до 16 мм, имеются установки гидроабразивной резки для деталей сложной формы, пило-отрезной станок, а также газовая резка для раскроя толстолистового металла.
Производственный участок состоит из станочного участка и участка прецизионных станков (ЧПУ).
На станочном участке находятся сверлильные, расточные, токарно-винторезные, продольно-, вертикально-фрезерные, токарно-карусельные и плоскошлифовальные станки.
На участке прецизионных станков (с ЧПУ) находятся вертикально-фрезерные обрабатывающие центры с ЧПУ VF -3 YT/50, VF-3B HE, токарные станки с ЧПУ моделей ST-20 и 16A20Ф3С39 и электроэрозионный станок ДК7725.
На сборочном участке проводятся сварочно-монтажные работы любой сложности конфигурации изделий благодаря сварочно-сборочным плитам с габаритами 8100х5000 мм и неплоскостностью 0,3 мм.
Специалисты сварочного производства аттестованы:
1. На выполнение сварных соединений 1 категории по, ОСТ 95.39-2002, НП-070-06 групп материалов:
-Стали конструкционные;
-Высоколегированные коррозионностойкие стали аустенитного класса;
-Сплавы на никелевой и железоникелевой основе;
-Титан и его сплавы;
2.НАКС по системе аттестации сварочного производства
Группа опасных технических устройств
-Оборудование химических, нефтехимических, нефтеперерабатывающих и взрывопожароопасных производств;
-Котельное оборудование;
-Подъемно-транспортное оборудование.
Производственно-техническая документация на сварку согласована с ГМО (головная материаловедческая организация).
Технология сварки аттестована и одобрена Ростехнадзором.
2.2. Сборочно-сварочное оборудование, используемое в цехе (описание, характеристика).
Назначение сварочно-сборочного оборудования – это обеспечение рабочих устойчивой поверхностью и возможностью быстрой фиксацией различных изделий, деталей и узлов.
На участке сварочно-монтажных работ используются сварочно-сборочные плиты с габаритными размерами 8100х5000 мм и не плоскостностью 0,3 мм. С их помощью можно производить сборку и сварку изделий любой сложной конфигурации. В комплекте с сварочно-сборочными плитами имеются упоры и прижимы, для надежной фиксации изделий, и уменьшения поводок во время сварки.
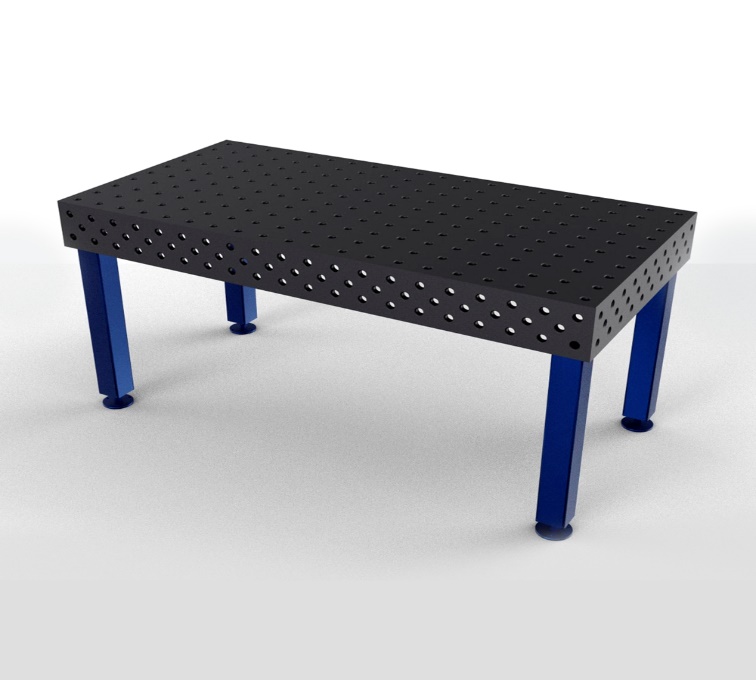
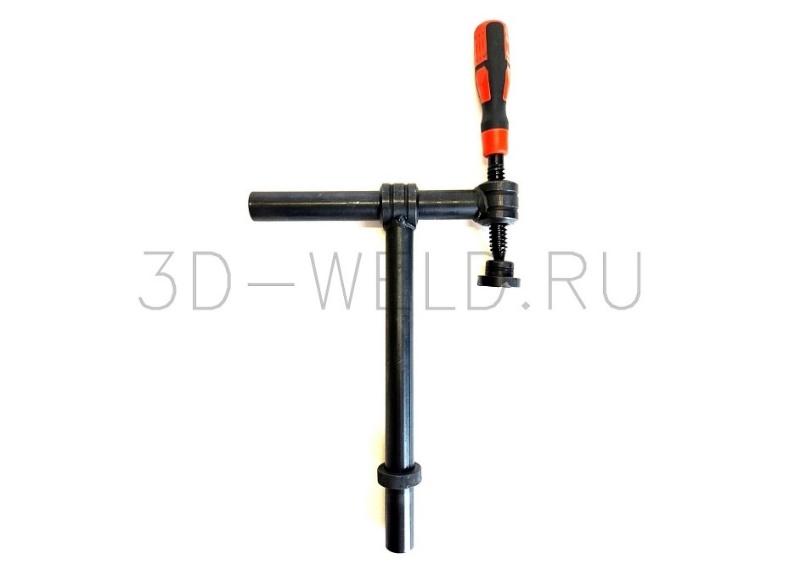
Для сварки малогабаритных конструкций и отдельных деталей на предприятии используют сварочные столы габаритными размерами 1400х900 (на рис.6 изображен сварочный стол) с жесткой опорной рамой и регулируемыми опорами. В комплекте со сварочными столами идут различные быстро устанавливаемые упоры и зажимы (рис.6), струбцины, распорки, стяжки, для фиксации свариваемых деталей и уменьшения поводок во время сварки. За счет применения сборно-сварочной оснастки значительно сокращаются сроки технологической подготовки на предприятии.
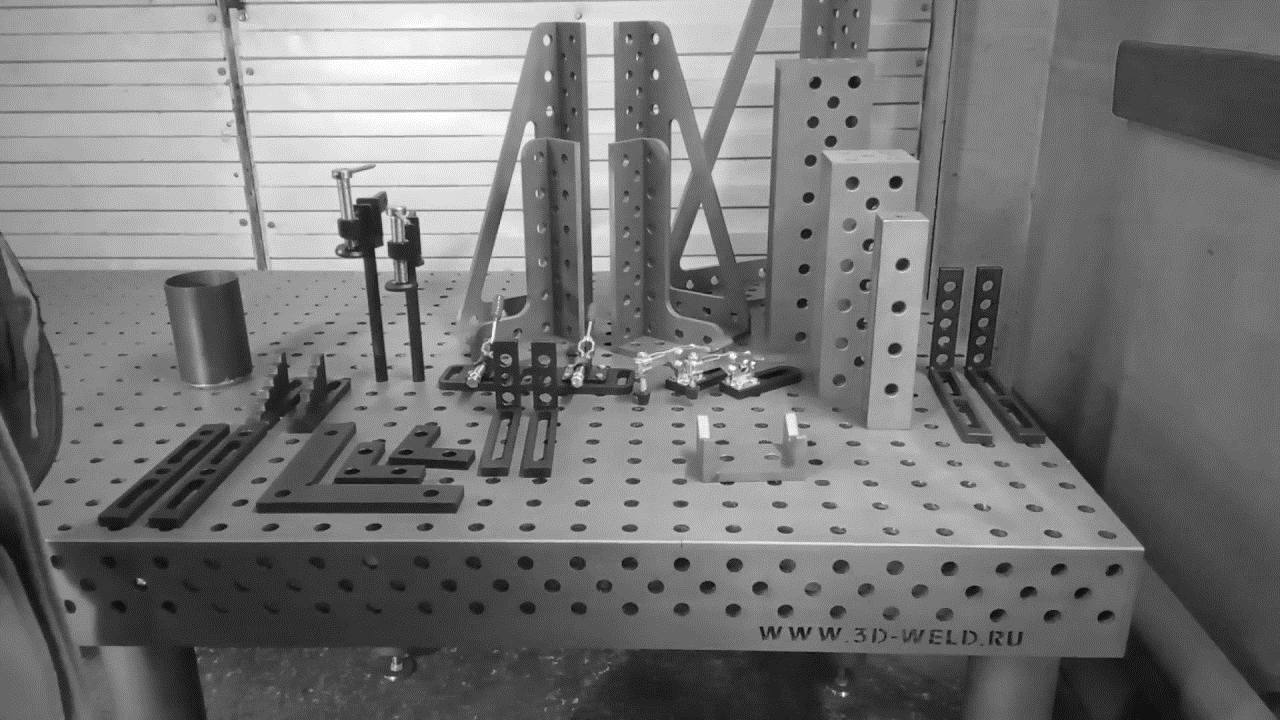
Рисунок 6 – Сварочный стол
К сварочным столам предъявляют следующие требования: надежность, удобство, жесткость конструкции. У стола имеются регулируемые опоры для его настойки в вертикальном и горизонтальном направлениях. С помощью регулируемых опор можно обеспечить высоту стола 700-850 мм. Также на некоторых столах имеется миллиметровая разметка для удобства позиционирования собираемого узла.
2.3. Сварочные материалы, используемые в цехе, организация снабжения ими рабочих мест.
На производстве для электродуговой сварки неплавящимся и плавящимся электродом в среде инертных газов применяется сварочная проволока 08Г2С, 04Х19Н11М3 диаметром от 1,2 до 3мм. Для обеспечения работ по сварке в инертных газах применяются: вольфрамовые электроды ВЛ-3, аргон, гелий и углекислый газ.
При поступлении от поставщиков на склад, все сварочные материалы подвергаются входному контролю, после чего допускаются к выдаче в работу.
Сварочные материалы сварщик получает на складе инструментов и комплектующих в количестве и наименовании, указанном в маршрутно-технологической карте с обязательным внесением номера сертификата и плавки материала в МТК.
2.4. Мероприятия по охране труда, применяемые в цехе, и мероприятия по противопожарной безопасности.
Под мероприятиями по охране труда подразумевается комплекс мероприятий технического и организационного характера, направленных на создание безопасных условий труда и предотвращение несчастных случаев на производстве.
Действующее трудовое законодательство устанавливает, что ответственность за организацию труда по предприятию несут директор и главный инженер. По отдельным подразделениям такая ответственность возложена на руководителей цехов, участков, служб и т.д. Непосредственное руководство организацией охраны труда осуществляет главный инженер предприятия.
Для каждой профессии на предприятии разрабатывают инструкции по технике безопасности, в которых подробно указываются условия безопасной работы и меры, предупреждающие случаи промышленного травматизма.
Администрация предприятия обязана всех вновь поступающих на предприятие рабочих проинструктировать по технике безопасности. Инструктаж по технике безопасности бывает двух видов: вводный — осуществляемый работниками отдела техники безопасности предприятия, и производственный, проводимый на рабочем месте мастером или руководителем работы в течение нескольких смен работы.
Без прохождения вводного инструктажа рабочий не допускается к работе в цехе. Во время вводного инструктажа рабочим разъясняют значение и задачи предприятия, правила внутреннего трудового распорядка, назначение правил техники безопасности и производственной санитарии, а также обязанности рабочего по соблюдению этих правил.
Кроме того, рабочему объясняют основные требования электробезопасности и правила транспортного и пешеходного движения на территории предприятия, порядок пользования санитарно-бытовыми помещениями, спецодеждой и индивидуальными средствами защиты (очки, респираторы, предохранительные пояса и т. п.), с предупредительными надписями и сигналами, порядком регистрации случаев промышленного травматизма и мерами по их предупреждению и т. д.
Во время инструктажа на рабочем месте рабочему должны быть объяснены: устройство оборудования, правила пуска и остановки его, назначение предохранительных устройств и правила их применения. Кроме того, рабочему должны быть разъяснены правила безопасной работы и правила пользования защитными средствами и спецодеждой.
Одной из приоритетных задач охраны труда и техники безопасности является поддержание рабочих мест и производственных помещений в безопасном состоянии. Для этой цели предъявляются следующие требования:
-
каждый работник, независимо от должности и места работы, несет ответственность за поддержания порядка на своем рабочем месте; -
необходимо своевременно убирать мусор и содержать рабочее место в чистоте; -
проходы, коридоры, пути эвакуации должны оставаться свободными; -
прокладка кабелей в пределах рабочих мест должна выполняться с соблюдением требований электробезопасности; -
при разливе или рассыпании каких-либо веществ на рабочем месте или в производственных помещениях уборка должна быть произведена немедленно.
3 Характеристика сварного узла и технологии его производства
3.1. Характеристика сварного узла.
Кронштейн 9.0486.05.000 применяется для крепления элементов корпуса ванны к раме. Кронштейн состоит из двух частей: 9.0486.05.001 Ребро, 9.0486.05.002 Пластина (см. Приложение 1).
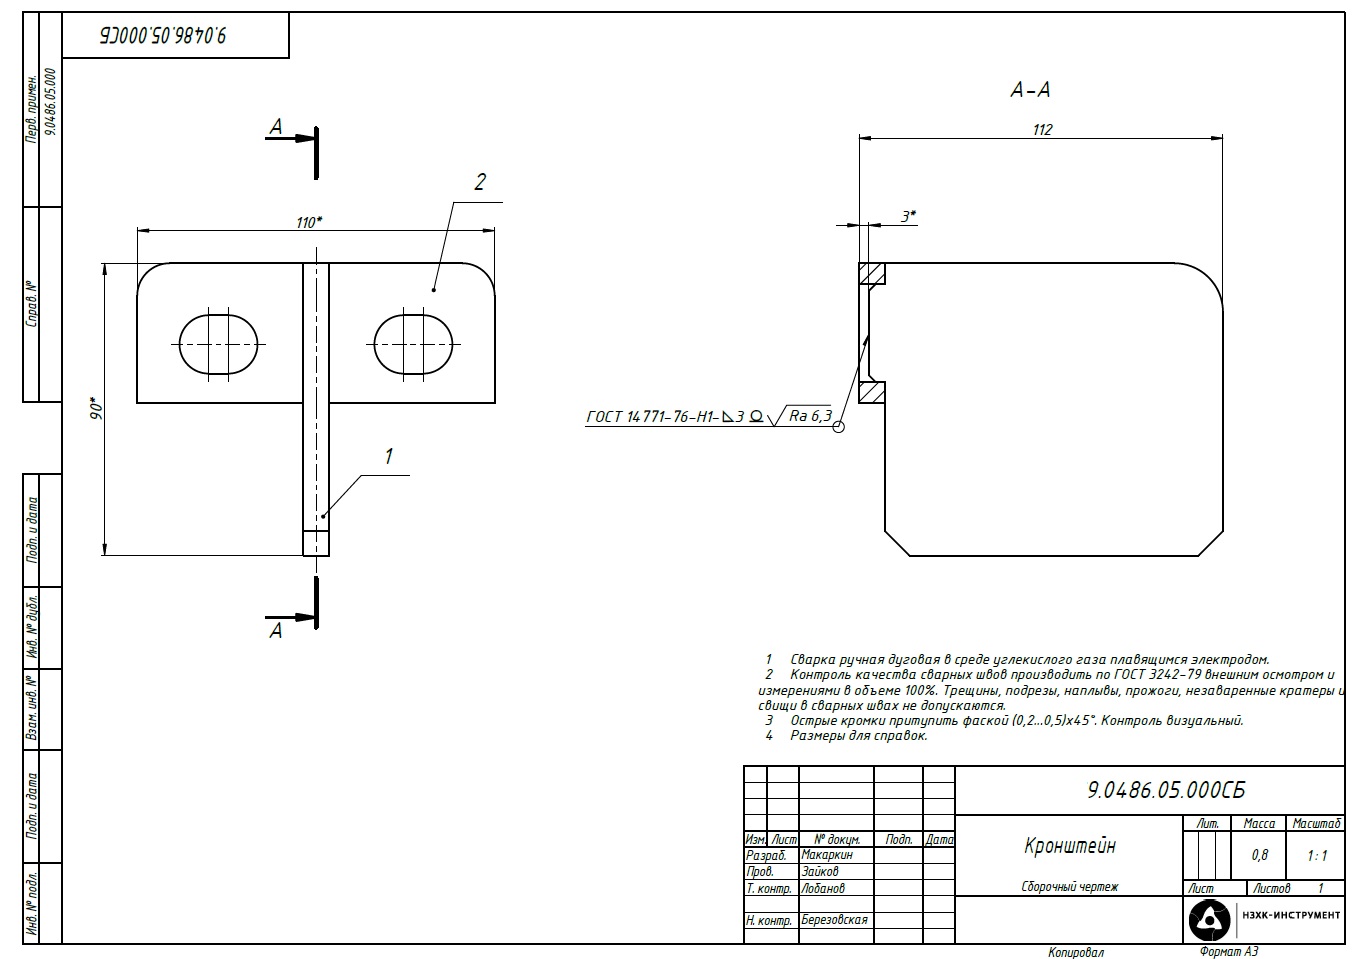
Детали кронштейна изготовлены из листового материала Ст3пс-3 (ГОСТ 14637-89).
3.2. Технология сборки и сварки узла.
Поступившие на сборку детали 9.0486.05.001 Ребро и 9.0486.05.002 Пластина сопровождаются маршрутно-технологические картами (см. Приложение 2) и рабочими чертежами. Заполнение МТК производит исполнитель и контролер по мере прохождения технологических операций. Деталь считается годной, если имеются отметки ОТК на каждой операции.
Перед сборочной операцией сварочные материалы проходят входной контроль на соответствие нормативной документации (операция 005 МТК12).
Далее слесарь приступает к подготовке кромок под сварку, зачищая их на ширину не менее 20мм, обезжиривая согласно технологической инструкции (Приложение 3). Затем обезжириванию подлежит сварочная проволока (операция 010 МТК12). При выполнении сварочной операции (операция 020 МТК12) слесарь со сварщиком производят сборку и сварку деталей на сборочно-сварочном столе с использованием специальных прижимов для надежной фиксации заготовок для предотвращения возникновения поводок. После проведения сварочных работ слесарь приступает к зачистке сварного шва с плавным переходом к основному металлу (операция 030 МТК12). На последней операции (операция 040 МТК12). проводится контроль специалистом ОТК, в ходе которого сборочная единица проверяется на соответствие чертежу.
3.3. Сборочно-сварочные приспособления, применяемые для сварки узла.
-
Сварочный стол D28 PRO LINE 1200х2000. Используется для размещения деталей, их сборки. Стол имеет ровную поверхность и удобные отверстия для точного крепления деталей.
-
Зажим-струбцина 180° 200х300 мм. Обеспечивает быстрый, сильный и точный зажим деталей.
-
Угловой кронштейн 175х50х175 мм. Служит для фиксации детали перпендикулярно рабочей поверхности стола.
Источник: https://tut-files.ru/previewfile/38844