Курсовая работа (т): Производство аммофоса
1.4 Технологическая
характеристика оборудования
Омасливание аммофоса производится для снижения пылимости при погрузо-разгрузочных работах при предъявлении потребителем дополнительных требований к качеству продукта. Конвейером поз.1313 аммофос подается в барабан-кондиционер поз.1300, где происходит охлаждение и омасливание. Охлаждение аммофоса осуществляется атмосферным воздухом в прямоточном режиме. Воздух протягивается через барабан хвостовым вентилятором поз.1309. Отработанный теплоноситель поступает в систему газоочистки.
Барабан-кондиционер представляет собой цилиндрический барабан диаметром 3500 мм и длиной 18000 мм, установленный под углом наклона к горизонтали 10 и вращающийся со скоростью 3 об/мин на двух роликовых опорных станциях. В горячем конце барабана находится гладкостенная зона, ограниченная на входе подпорным кольцом диаметром 2400 мм, в средней части - подъёмно-лопастная насадка, заканчивающаяся подпорным кольцом диаметром 2000 мм, в холодном конце - продольная подъёмная насадка, ограниченная на выходе подпорным кольцом диаметром 3000 мм. Гладкостенная зона служит для предотвращения пылеуноса, насадка - для перемешивания продукта с целью интенсификации процесса охлаждения в средней зоне и процесса омасливания в холодном конце. Кондиционирующая жидкость с температурой 40-70 0С распыливается сжатым воздухом через форсунку на гранулы продукта на расстоянии 2 м от выхода из барабана. Основой кондиционирующей жидкости является индустриальное масло И20А или МК-40. Масло поступает в цех в железнодорожных цистернах оборудованных ТЭНами. При застывании масла железнодорожные цистерны с маслом подогревают в узле разогрева СКП, далее при поступлении в ЦФУ возможен дополнительный подогрев. Из цистерн поз.Е2 насосом поз. Н (1) масло раскачивается в сборники поз. Е1 (1,2) на омасливание аммофоса. Из сборника поз.Е 1(1,2) насосом поз. Н 2(1), через форсунку в барабан-кондиционер подается индустриальное масло марки И-20А или МК-40, где происходит равномерное покрытие поверхности гранул тонким слоем масла, предотвращающим пыление аммофоса. В сборниках Е1(1,2) также установлены ТЭНы для разогрева масла. В сборниках поз. Е1(1,2) контролируется уровень и температура масла.
Допускается, при проведении капитальных ремонтов, добавление отработанного масла от редукторов транспортеров, элеваторов, маслостанций БГС. Масло доставляется погрузчиком в бочках и насосом перекачивается в сборники поз. Е1(1,2). Для предотвращения засорения форсунок масло проходит через фильтры Ф5. Предусмотрена также подача масла в резервные емкости и выдача его технологию.
Аммофос из барабана-кондиционера поз.1300
поступает на элеватор поз.1317, которым подается на конвейер поз.111,112 для
транспортировки в отделение дообработки и подготовки аммофоса. Запыленный
воздух от барабана кондиционера поз.1300 поступает в скруббер “Вентури”
поз.1307, который орошается раствором фосфатов аммония. Раствор подается
прямотоком с загрязненным воздухом из сборника поз.40 (3) насосом поз.717.
После скруббера “Вентури” воздух проходит через сепарационную камеру поз.1308.
Далее очищенный воздух вентилятором поз.1309 через выхлопную трубу
выбрасывается в атмосферу. Стоки от сепарационной камеры поступают в сборник
поз.40 (3).
1.5 Мероприятия по
безопасному обслуживанию оборудования
. Основные правила пуска оборудования в эксплуатацию.
Прием и пуск оборудования в эксплуатацию после кратковременных и длительных остановок на техническое обслуживание и ремонты производится в соответствии с инструкцией N 7-ОП-300 «Инструкция по остановке производства на капитальный ремонт и пуску производства после капитального ремонта».
Прием в эксплуатацию оборудования после ремонта оформляется актом, который подписывается начальником и механиком цеха, а также лицом, руководившим ремонтными работами.
Пуск оборудования (технологических систем) производится по распоряжению начальника цеха.
Перед пуском оборудования необходимо проверить:
―готовность снабжения цеха сырьем;
―готовность основного технологического и вспомогательного оборудования;
―готовность электрооборудования, приборов и систем КИПиА;
―готовность лаборанта к проведению аналитического контроля;
―состояние трубопроводов и положение трубопроводной арматуры.
Принять в цех сырье:
заполнить сборник поз.3213, 8/1 фосфорной кислотой, включить перемешивающее устройство;
если на трубопроводе аммиака производились работы и трубопровод не заполнен аммиаком, принять аммиак, для чего необходимо предварительно продуть паром аммиакопровод от отделения жидкого аммиака до реактора САИ поз.1212, поз.1
Цех пускать согласно инструкции 7-ОП-300 в следующем порядке:
―пуск на циркуляцию кислотного и пульпового насосов;
―пуск узла абсорбции аммиака и фтора;
―пуск узла очистки газов от пыли (рассев и дробление);
―загрузка ретура в аппарат БГС;
―пуск узла нейтрализации фосфорной кислоты аммиаком;
―розжиг газовой топки;
―пуск транспортерной цепочки;
―пуск узла гранулирования и сушки аммофоса;
―пуск узла рассева и дробления аммофоса.
―пуск узла омасливания.
Основные правила плановой остановки производства аммофоса.
Плановая остановка оборудования (технологических систем) производится по распоряжению начальника цеха.
Основные правила плановой остановки:
―предупредить цеха и отделения, подающие фосфорную кислоту, газообразный аммиак, кислые стоки от ЦНОСВиВ, природный газ и другие энергоресурсы;
―прекратить прием фосфорной кислоты в сборник поз.3213, 8/1
―выработать фосфорную кислоту из сборника поз.3213; 8/1
―прекратить подачу газообразного аммиака в реактор САИ и закрыть подачу фосфорной кислоты;
―закрыть запорную арматуру на входе аммиака в производство аммофоса;
―пропарить вход аммиака в реактор САИ;
―на трубопроводе аммиака установить заглушку;
―выработать пульпу из реактора САИ;
―выработать аммофосную пульпу из сборника;
―остановить пульповой насос, пропарить корпус насоса и пульпопроводы и жидкость слить в приямок;
―пропарить форсунки подачи пульпы в аппараты БГС;
―снизить количество ретура в системе до 40 т/ч, выводя избыток на склад;
―погасить топки, закрыть задвижки на входе природного газа в топки, сбросить газ на свечу;
―после снижения температуры на входе в БГС до 250 °С остановить вентилятор подачи воздуха в топку;
―после снижения температуры газов на выходе из БГС до 80 °С остановить хвостовой вентилятор, остановить БГС и все оборудование ретурного цикла и склада готового продукта;
―прекратить подачу кислых стоков из ЦНОСВиВ.
―прекратить подачу масла на омасливание.
. Основные правила безопасного ведения технологического процесса содержат следующие требования:
В эксплуатации может находиться только технически исправные оборудование и коммуникации при наличии исправных ограждений на движущихся частях механизмов, заземления на электродвигателях и пусковой аппаратуре.
На фланцевые соединения трубопроводов должны быть надеты защитные кожухи, легко снимаемые при работе. Проливы фосфорной и серной кислот должны нейтрализоваться известью.
Монтажные проемы, площадки обслуживания должны иметь исправные ограждения.
Горячие участки трубопроводов, оборудования должны иметь теплоизоляцию.
Обслуживание оборудования разрешается только лицам, прошедшим обучение, имеющим допуск к самостоятельной работе и прошедшим инструктаж по технике безопасности на данном рабочем месте.
Все оборудование, содержащее взрывоопасные и токсические вещества, должно быть установлено в зоне, изолированной от остальной части здания, электрооборудование в опасной зоне должно быть установлено во взрывобезопасном исполнении, трубопроводы и оборудование во избежание образования статических электрических зарядов должно быть заземлено.
Все оборудование, из которого возможно выделение газа и пыли в цех, должно быть герметичным и работать под разрежением.
При разливе масла необходимо собрать его в отдельную тару, место разлива протереть ветошью. При разливе масла на открытой площадке место разлива засыпать песком с последующим его удалением. При загорании масла применяют все средства пожаротушения, кроме воды.
Обслуживающий персонал обязан соблюдать установленные правила пpиема-сдачи оборудования по смене, порядок пуска и остановки оборудования, правила подготовки оборудования к ремонту и пуска его в работу после ремонта, правила обслуживания оборудования во время эксплуатации, правила содержания рабочего места, правила пользования инструментом и приспособлениями.
Оборудование и коммуникации должны периодически подвергаться осмотрам, планово-пpедупpедительным, текущим и капитальным ремонтам в соответствии с установленными ноpмами и утвержденными графиками.
Должно быть обеспечено соблюдение правил эксплуатации вентиляционного оборудования и систем пылегазоочистки.
Соблюдение правил промышленной санитарии и личной гигиены.
Систематический лабоpатоpный контроль за состоянием воздушной среды, микроклимата в производственных помещениях.
Использование средств индивидуальной защиты и соответствующей спецодежды.
В местах, связанных с возможностью получения химических ожогов, должны устанавливаться аварийные ванны с проточной водой.
Обслуживающий персонал должен быть обучен основным правилам оказания первой помощи.
Наличие в производстве электротехнических установок, электропроводки, находящихся под электрическим напряжением может быть источником поражения человека электрическим током.Поддержание электрооборудования согласно «Правил устройства электроустановок» (ПУЭ), «Правил технической эксплуатации электроустановок потребителей» (ПТЭЭП) и «Правил технической безопасности»
(ПТБ) является необходимой мерой безопасности при эксплуатации электроустановок и возлагается на электротехнический персонал цеха.
Для не электротехнического персонала, обслуживающего оборудование для каждого рабочего места разработаны инструкции, где указаны меры безопасности. В большинстве случаев поражение электрическим током происходит от прикосновения к токоведущим частям электрооборудования и проводки, находящихся под напряжением. Поражение электротоком может иметь место от прикосновения к корпусу машин (нетоковедущая часть) при нарушении изоляции одной из фаз, поэтому все корпуса электрических машин должны быть заземлены.
. Правила пуска и остановки в зимнее время.
В зимнее время правила соответствуют правилам пуска и остановки в летнее время. Зимой принимаются дополнительные меры во избежание кристаллизации замерзающих веществ (дренирование и продувка трубопроводов и оборудования).
. Основные правила приемки, складирования,
хранения и перевозки сырья, материалов, полупродуктов и готового продукта.
Фосфорную кислоту, газообразный аммиак транспортируют по трубопроводам.
Фосфорную кислоту хранят в емкости с мешалкой, аммиак не хранят в производстве.
Индустриальное масло поступает в железнодорожных цистернах. Перед пуском цеха
после ремонта трубопроводы испытывают на прочность и плотность, трубопроводы
аммиака и природного газа продувают инертным газом или паром. Сборник фосфорной
кислоты перед приемом кислоты проверяют на герметичность. Реактор САИ перед
пуском проверяют на герметичность и продувают паром. Аммофос транспортируют и
загружают ленточными конвейерами, элеваторами в железнодорожные вагоны и
автомашины. Аммофос, в основном, хранят на складе насыпью.
2. ПРАКТИЧЕСКАЯ ЧАСТЬ
2.1 Технологические
расчеты
Материальный баланс сатуратора для нейтрализации кислоты в производстве аммофоса (на 1000 кг фосфорной кислоты). Состав экстракционной фосфорной кислоты: 32% P2O5, 3,3% SO3, 1,3% MgO, 0,1% CaO, 0,65% Al2O3, 0,65% Fe2O3, 1.5% F. Состав жидкого аммиака: 99,9% NH3, 0,1% H2O. В процессе насыщения кислоты аммиаком испаряется 78 кг воды на 1000 кг кислоты. Содержание аммиака в нейтрализованной пульпе составляет 27% от общего количества P2O5.
Приход
В приходные статьи баланса включается фосфорная кислота и аммиак.
В 1000 кг фосфорной кислоты (32% P2O5)
содержится, кг:
H3PO4 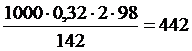 2O
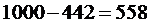
Количество расходуемого аммиака равно
27% от общего количества P2O5 т.е:
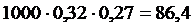 кг
Расход
В результате обработки фосфорной кислоты аммиаком образуется пульпа и испаряется некоторое количество воды. Состав образующейся массы определяется взаимодействием кислоты с содержащимися в ней примесями и аммиаком. В основу расчета количеств получаемых солей * берем следующие стехиометрические соотношения:
+H3PO4+2H2O = MgHPO4. 3H2O;+H3PO4+H2O = CaHPO4. 2H2OO3+2H3PO4 = 2AlPO4+3H2O;
Fe2O3+2H3PO4 = 2FePO4+3H2O
NH3+H2SiF6 = (NH4)2SiF6;
2NH3+H2SO4 = (NH4)2 SO43+H3PO4 = NH4H2PO4;
NH3+H3PO4 = (NH4)2HPO4
При нейтрализации раствора фосфорной
кислоты аммиаком в отделении сатурации получаются следующие соли, кг:
димагнийфосфат 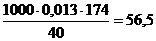
в том числе кристаллизационной воды -
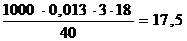
в том числе P2O5 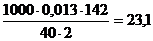
[40,174,18,142 - молекулярные массы MgO, MgHPO4. 3H2O, H2O и P2O5]
дикальцийфосфат 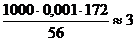
в том числе кристаллизационной воды -
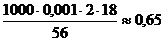 в том числе P2O5
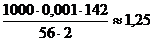
[56 и 172 - молекулярные массыCaO и CaHPO4. 2H2O];
фосфат алюминия 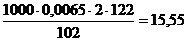
в том числе P2O5 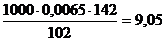
[102 и 122 - молекулярные массы Al2O3 и AlPO4];
фосфат железа 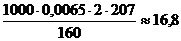
в том числе P2O5 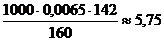
[160 и 207 - молекулярные массы Fe2O3 и FePO4];
кремнефторид аммония 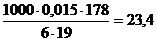
в том числе NH3 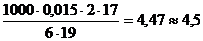
[178, 17 и 19 - молекулярные массы (NH4)2SiF6, NH3 и атомная масса фтора];
сульфат аммония 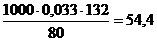
в том числе NH3 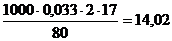
[132 и 80 - молекулярные массы (NH4)2SO4 и SO3].
Количество P2O5, связанной по первым четырем стехиометрическим соотношениям:
,1+1,25+9,05+5,75=39 кг
Остальное количество P2O5 связывается с аммиаком, образуя фосфаты аммония. Количества P2O5, нейтрализуемое аммиаком:
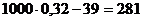 кг
Содержание аммиака в нейтрализованной пульпе составляет 27% от общего количества P2O5. Израсходовано аммиака на образование кремнефторида и сульфата аммония:
,5+14,02=18,5 кг
Следовательно на образование фосфатов аммония пошло аммиака:
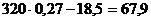 кг
Количество аммиака, необходимое для связывания всей оставшейся P2O5 (281 кг) в моноаммонийфосфат:
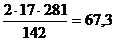 кг