Курсовая работа (т): Технологическая линия по производству МДФ
Технологическая линия по производству МДФ
Министерство образования и науки Российской Федерации
Федеральное агентство по образованию ГОУ ВПО
Магнитогорский государственный технический университет им. Г.И. Носова
Кафедра строительных материалов и изделий
КУРСОВОЙ ПРОЕКТ
по дисциплине: "Технология изоляционных строительных материалов и изделий"
на тему: Технологическая линия по
производству МДФ производительностью 8000 тыс. м² в год
Магнитогорск
Содержание
Введение
1. Аналитический обзор
. Технологическая часть
2.1 Номенклатура и характеристика выпускаемой продукции
.2 Характеристика сырья
.3 Выбор и обоснование технологической схемы и режимов производства
2.4 Режим работы технологической линии
.5 Расчет производственной программы цеха и потребности в сырье
.6 Технологические расчеты
.7 Контроль производства и качества продукции
3. Техника безопасности и охрана окружающей среды
Заключение
Список использованных источников
Введение
МДФ (Medium-Density Fiberboard) - это древесноволокнистые плиты средней плотности. Изготавливаются они подобно ДВП прессованием или сушкой ковра древесины мелкодисперсных фракций. Но существует ряд технологических особенностей, которые обеспечивают плитам МДФ гораздо более высокие потребительские свойства: при производстве МДФ прессуется сухое волокно, причем волокнистая масса не просто "склеивается", а образует неразрывное соединение путем физико-химических реакций.
Производство плит МДФ началось с 1960-х годов как дальнейшее развитие сухого способа производства ДВП с учетом совершенствовавшихся при изготовлении ДВП технологий. Сначала технология основывалась на мокром способе. В семидесятых годах получило развитие производство по сухому способу с годовым выпуском МДФ 380 тыс. м³ (1975 год). На конец 1990 года в мире уже работало 74 завода с общей мощностью в 6,8 млн. м³. В России выпуск ДВП средней плотности был начат в 1997 году. Первая линия была запущена с производственной мощностью 50 тыс. м³ в год. Вторая, имевшая меньшую мощность линия введена в строй в г. Балабаново [1].
Перспективные потребности мебельной промышленности оцениваются как 200 тыс. м³ в год, что потребует введения дополнительных мощностей по производству ДВП средней плотности. В настоящее время дефицит покрывается за счет импорта.
По прогнозам Европейской федерации плитных материалов, тенденция к расширению производства МДФ в Европе сохранится и в ближайшей перспективе составит 25% в год при исходном объеме 2000-го года 7,1 млн. м³. Мировое производство МДФ на сегодняшний день составляет примерно 20 млн. м³ в год [2].
1. Аналитический обзор
МДФ изготавливается из высушенных древесных волокон, обработанных синтетическими связующими веществами и сформированных в виде ковра с последующим горячим прессованием. Плотность МДФ 600-850 кг/м³. Плита формируется в результате прессования в условиях высокого давления и высокой температуры из древесных волокон с добавлением связующих и отверждающих органических соединений. В МДФ развитая поверхность древесных волокон и сокращенный цикл прессования эффективно сочетаются с прочностью за счет участия связующих веществ в межволоконном взаимодействии. Технология производства исключает использование вредных для здоровья эпоксидных смол и фенола. Основным связующим элементом волокон является лигнин, который выделяется при нагревании древесины.
Плита МДФ предназначена для производства мебели, элементов отделки интерьера, стеновых панелей, стеллажей с ящиками, декоративных панелей, отделки, мебельных плит и для производства строительных столярных деталей, производство ламинированного паркета и полов для покраски или для укладки линолеума, изготовления полов с подогревом и др. МДФ с успехом применяется в производстве как корпусной, кухонной и офисной мебели, так и нестандартной мебели и в производстве торгового оборудования. МДФ широко используется у изготовителей полуфабрикатов для мебели (фасады, мебельный погонаж, столешницы).
Современная строительная индустрия широко применяет плиты МДФ для опалубки при монолитном и других видах строительства. Качество опалубки и продолжительность эксплуатации в 2-4 раза выше по сравнению с дорогостоящей фанерой [3].
Можно выделить следующие преимущества МДФ в отличие от альтернативных материалов:
- Легкость фрезеровки. Благодаря свойствам МДФ, на его поверхности можно создать любой рисунок, придавая сложный профиль, что является невозможным для ДСтП.
- Легкость окраски. МДФ легко красится и ламинируется, с помощью полиуретановых красок можно получить широкую гамму цветов.
- Экологическая безопасность. Применение в качестве связующего карбамидных смол, модифицированных меламином, обеспечивает очень низкую эмиссию формальдегида, сравнимую с натуральной древесиной. Плиты МДФ гораздо более безопасны чем ДСтП, а в последнее время для покупателей это стало одним из важнейших критериев при выборе мебели.
- Возможность изменения формы. МДФ с частыми фрезерованными пазами хорошо гнется, и поэтому используется в качестве основы для изготовления гнутых элементов (фасады, перегородки и т.д.).
- Прочность. Прочность МДФ в 1,8-2 раза выше прочности древесностружечных плит и сравнима с прочностью фанеры. Прочность МДФ обеспечивается не только использованием синтетических смол, но и участием естественных связующих веществ в межволоконном взаимодействии (лигнин).
- Технологичность. Плите из МДФ доступны любые способы обработки, в отличие от ДСтП, что позволяет делать высококачественные профили, закругленные углы и т.д. Деталям из МДФ можно придать самую разнообразную форму, что значительно расширяет возможности производителей мебели при конструировании и разработке дизайна. МДФ отлично отделывается лакокрасочными материалами, натуральным шпоном, ламинируется.
- Физико-механические характеристики. По механическим характеристикам плиты МДФ идентичны натуральному дереву. При этом стоимость плит МДФ как минимум на 60-70% дешевле натурального дерева.
- Высокий уровень шумопоглощения. Плиты МДФ имеют высокий уровень шумопоглощения и звукоизоляции, МДФ низкой плотности обладает отличными теплоизоляционными свойствами.
- Качество поверхности. Благодаря качеству обработки, шлифовки и жёсткому контролю качества на всех этапах производства обеспечивается качество поверхности МДФ, что является важным показателем при производстве мебели.
- Устойчивость к температурным колебаниям. Фасады из МДФ очень хорошо переносят воздействие кухонного пара - не разбухают и не коробятся, сохранять форму при температурных колебаниях.
- Гигиеничность. Плиты из МДФ устойчивы к различным грибкам и микроорганизмам, что делает изделия из МДФ гигиеничными и безопасными в быту.
Наряду со всеми преимуществами МДФ, стоимость выгодно отличает этот материал среди товаров-заменителей [2].
В настоящее время для производства МДФ разрабатываются современные технологические линии, направленные на улучшение качества продукции и снижение ее себестоимости. Производство осуществляется сухим способом. Одним из главных критериев в выборе оборудования является возможность удовлетворения всех требований заказчика.
Компания Metso Panelboard специализируется на технологиях по выпуску древесно-волокнистых плит и является одной из ведущих фирм в данной области. Metso оснащает полные производственные циклы от цеха подготовки древесины до упаковки готовой плиты, включая энергетические установки.
Важным направлением совершенствования технологии является модернизация сушилок волокнистой массы. Использование сушилки волокна фирмы Metso снижает расход тепловой энергии и одновременно повышает качество волокнистой массы. При этом также снижается расход смолы, что значительно снижает расходы предприятия по производству плит МДФ.
Конструкция сушилки может представлять собой традиционную одноступенчатую конструкцию пневматического типа или же хорошо зарекомендовавшую себя двухступенчатую конструкцию. В сушилке трубного типа процесс термической сушки происходит с помощью ввода влажной волокнистой массы в поток горячего воздуха в тракте сушилки. Горячий воздух получают с помощью непосредственного использования очищенных дымовых газов, поступающих из энергетической установки, в которой сжигаются древесные отходы, образующиеся в ходе процесса производства плит. При использовании одноступенчатой сушилки волокнистая масса должна транспортироваться в бункер для хранения с помощью пневматической системы транспортировки - для избегания процессов конденсации в системе. Двухступенчатая сушилка, оборудованная системой рециркуляции воздуха RAS - наиболее прогрессивное технологическое решение
В двухступенчатой сушилке пневматическая система транспортировки заменена на вторую ступень сушилки, а высушенная волокнистая масса может транспортироваться непосредственно в бункер для волокнистой массы, в зависимости от характеристик влажности во второй ступени.
Система имеет две ступени с различными температурами сушки. Воздух рециркулируется из второй ступени в первую ступень, что снижает выбросы воздуха и потребления тепла. Результатом этого является более стабильные значения влажности (+/- 0,5%) на выходе из сушилки. При использовании обычных одноступенчатых сушилок значения влажности являются менее стабильными (+/- 1,0%). Потребление тепла снижается приблизительно на 17%, потребления электроэнергии снижается на 10%. С помощью установленного за сушилкой скруббера, в котором газ проходит через водяные пары, обеспечивается значительное снижение выбросов частиц и соединений углерода.
Двухступенчатая система сушки обеспечивает следующие преимущества:
- повышение качества волокнистой массы;
- снижение потребления смолы при использовании смешивания в линии продувки;
- снижение потребления тепловой энергии приблизительно на 15%, при использовании системы рециркуляции воздуха RAS - снижение потребления тепловой энергии на 25%;
- более удобное управление способствует уменьшению вариаций влажности волокнистой массы;
- тракты и циклоны небольших размеров, в частности, при высоких значениях производительности.
Дополнительные преимущества системы рециркуляции воздуха:
- более компактная установка для выработки тепловой энергии, что обеспечивает экономию электроэнергии;
- снижение выброса частиц;
- уменьшение потока отходящих газов обуславливает снижение инвестиционных и эксплуатационных затрат на дополнительную систему охраны окружающей среды [4].
Для производства плит применяются прессы различных конструкций. Многоэтажные прессы подходят для изготовления МДФ. Применение таких установок наиболее оправдано на предприятиях средней мощности, выпускающих плитную продукцию определённых форматов и толщины. Современные многоэтажные прессы оборудованы загрузочными этажерками, у которых число полок соответствует числу просветов пресса (от 4 до 22), процессы его загрузки и опорожнения автоматизированы, а синхронное смыкание рабочих плит обеспечивается симультантным механизмом.
Всё это позволило сократить продолжительность цикла прессования и тем самым снизить вероятность преждевременного отверждения связующего.
Для нагревания прессующих плит используют пар, горячую воду или минеральный теплоноситель, преимущество которого в том, что разогрев происходит быстрее и перепад температур на рабочих поверхностях удаётся сократить на несколько градусов.
Толщина готовой плиты задаётся дистанционными прокладками или контактными штифтами. Замена этих элементов довольно трудоёмкая операция, и её постепенно вытесняют электронные способы контроля, основанные, например, на отслеживании расстояния между прессующим столом и архитравом (верхней частью станины пресса). График изменения этого расстояния во времени заложен в систему управления прессом. По мере того как стол поднимается на высоту, обеспечивающую заданную толщину продукции, рабочее давление стабилизируется и потом начинает плавно снижаться.
Рабочие температуры многоэтажных прессов задаются в пределах от 150 до 200°С и зависят от того, какие используются поддоны - металлические или сетчатые.
Давлением в ходе прессования можно управлять по-разному. Если требуется получить плиты с очень плотными наружными слоями (наиболее характерное требование), необходимо как можно быстрее довести давление до заданной величины. Повысить прочность плиты на отрыв поперёк пласти удаётся, если наращивать усилие прессования постепенно. Внутреннее расслоение древесных плит предупреждают тем, что после снятия давления оставляют рабочие плиты пресса на некоторое время неразомкнутыми, чтобы из формируемых изделий выделилась парогазовая смесь. Этого добиваются и за счёт увеличения времени прессования [5].
Многоэтажные прессы типа Motala производства фирмы Metso заслужили хорошую репутацию благодаря своей высокой надёжности. В конструкции пресса используются искусственно состаренные колонны и литые цилиндры, которые обеспечивают продолжительный срок службы пресса.
Достоинствами данного пресса являются:
- равномерный нагрев всей нагревательной плиты;
- надёжная гидравлическая система;
- автоматическая система управления;
- симультанный механизм;
- возможность производства дверных полотен [4].
Недостаток многоэтажных прессов - в сложной технике загрузки материала и
выгрузки продукции. Поэтому у них появились серьёзные конкуренты - одноэтажные
позиционные прессы. На рисунке 2 показана современная линия по изготовлению
любых древесных плит, в составе которой можно использовать как многоэтажный
пресс, так и одноэтажный. Через горячий пресс сформированные пакеты проходят на
сетчатых поддонах. Предварительная подпрессовка ковра на таких установках не
предусмотрена. Одноэтажные прессы особенно эффективны для предприятий,
выпускающих МДФ с относительно небольшой суточной производительностью.
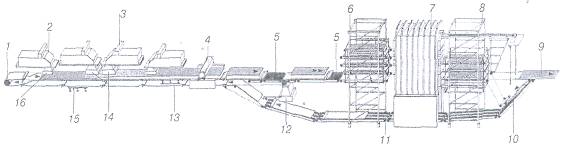
Рисунок 2 - Схема универсальной установки для изготовления волокнистых
плит на сетчатых поддонах с применением одно- или многоэтажного пресса: 1 -
лента формирующего конвейера, 2 - рассеивающая головка с весовым дозатором, 3 -
загрузочное устройство, 4 - поперечная пила, 5 - загрузочный транспортёр, 6 -
загрузочная этажерка, 7 - пресс. 8 - разгрузочная этажерка, 9 - готовая плита,
10 - треугольный транспортёр, 11 - возвратный транспортёр, 12 - удаление
избытков ковра и бракованных пакетов, 13 - контрольные весы, 14 - участок
формирования среднего слоя, 15 - весы учёта тары, 16 - участок формирования
наружного слоя
Ковер в одноэтажный пресс транспортируется на ленточных поддонах, форматных ситах или на непрерывной металлической ленте, которая может быть сплошной либо сетчатой; рабочее давление достигает 3,5 МПа. Производительность пресса тем выше, чем больше размеры его рабочей плиты.
При использовании одноэтажных прессов можно значительно снизить припуски на шлифование готовых плит, и даже делаются попытки, вес ещё не вполне успешные, выпускать древесные плиты, не требующие шлифования. Пока что на одноэтажных прессах не удаётся получать продукцию с разнотолщинностью в пределах ±0,2 мм, как того требует мебельная промышленность, однако снижение припусков на шлифование до 0,4-0,6 мм на одну сторону уже достигнуто. Недостаток крупных одноэтажных прессов в том, что из-за относительно высоких рабочих температур происходит усиленное парообразование в центре формируемой плиты, и поэтому приходится очень осторожно уменьшать давление в конце цикла. древесный волокно прессование сырье
Эффективность линий на базе одноэтажных и сдвоенных прессов можно значительно повысить, используя технологию прессования с обработкой ковра насыщенным паром (с паровой продувкой). В отличие от традиционного способа, при котором ковёр прогревается благодаря прямому контакту с горячими металлическими плитами, эта технология предусматривает подачу насыщенного пара под давлением 0,3-0,5 МПа непосредственно в осмолённую массу в процессе её сжатия под горячей плитой. Это обеспечивает быстрый и равномерный прогрев всего формируемого изделия. Избыточное парогазовое давление в конце цикла прессования снимают, подключив зону прессования к вакуумной системе. Как показали сравнительные исследования, проведённые в конце 90-х годов применительно к отечественной линии по выпуску МДФ, прессование с паровой продувкой имеет ряд преимуществ перед методом обычного обогрева: