Курсовая работа (т): Технологическая линия по производству МДФ
Кору с древесины снимают в окорочных барабанах. В современных барабанах применяется фрикционный способ окорки с дождеванием.
Щепу, получают в рубительных машинах.
Привозную щепу доставляют на склады железнодорожными вагонами и автотранспортом. Механизированные склады щепы оснащены винтовыми питателями и ленточными транспортёрами. Приёмное устройство склада представляет собой котлован, который сверху закрыт прочной решёткой с расстоянием между рёбрами до 200 мм. Решётка должна выдерживать гружёный щеповоз или трактор. Остатки щепы удаляют из вагонов при помощи вибрационных устройств.
Для сортировки щепы используют отечественные установки с трёхуровневыми ситами, имеющими размер ячеек 39×39, 14×14 и 6×6 мм, и расположенными с наклоном на 3 градуса в сторону разгрузки. Кондиционная щепа остается на среднем и нижнем ситах, откуда по ленточному транспортёру подаётся в производство. Этот транспортёр оснащается магнитным сепаратором для удаления металлических включений. Крупная фракция с верхнего сита может идти на доизмельчение, а самые мелкие частицы с поддона - на сжигание.
Крупную фракцию щепы доизмельчают в малых рубительных машинах - дезинтеграторах. В них можно перерабатывать и кусковые отходы деревообработки и лесопиления, а полученную щепу после сортирования добавлять к основной массе технологической щепы.
Для создания производственных запасов древесной щепы, хранения древесных отходов, опилок, а также для дозированной выдачи этих материалов на последующие технологические операции используются бункеры. Современные бункеры оснащаются специальными устройствами для встряхивания сухого материала и для разрушения сводов из промёрзлой щепы.
Перемещение сыпучих материалов от бункера к станку или от станка к станку осуществляется пневматическим путём. В производстве волокнистых плит пневмотранспортировка волокна эффективна постольку, поскольку происходит с одновременным добавлением к нему связующего.
Для получения волокнистой массы из щепы применяют дефибраторы. Наиболее длинные волокна получаются при обработке термомеханическим способом. Поскольку лигнин, скрепляющий отдельные волокна древесины между собой, размягчается при температуре выше 100°С и плавится при 172°С, щепу перед механическим истиранием пропаривают, чтобы уменьшить её прочность, особенно в направлении поперёк волокон древесины.
Продолжительность пропарки в целом зависит от породы древесины, качества щеп и параметров пара. Обычно рабочая температура пара в подогревателе 160-180°С при давлении 6-10 бар. Снижение температуры пара на 10 градусов удлиняет пропарку почти вдвое. Сушка волокнистой массы имеет свои технологические особенности. Из-за большой удельной поверхности частиц и опасности переплетения волокон их сушат только в пневматических сушилках, куда сырьё подаётся по скоростному трубопроводу. В трубе-сушилке оно увлекается потоком горячего воздуха, интенсивно высушивается при температуре не более 160°С до конечной влажности 5-10%.
Для стабильности производственного процесса предусматривают буферное хранение сухого осмолённого или неосмолённого волокна. Бункер, в котором хранится буферный запас, оснащают размалывающими вальцами, чтобы волокно подавалось на формирующую станцию без комков и в дозируемом количестве.
Парафин приводят в жидкое состояние путем подогрева. Остальные добавки готовят в виде эмульсий и впрыскивают через форсунки в специальную установку для проклеивания древесного волокна.
Формирующие машины, применяемые в производстве волокнистых плит, имеют свои особенности. При изготовлении плит сухим способом волокнистый ковёр образуется на машине с движущейся сеткой и формирующими головками. Осаждение, свойлачивание и уплотнение достигаются путем создания вакуума под сеткой каждой формирующей головки. Калибрующие валики удаляют излишки волокна с поверхности ковра в циклоны над формирующими головками.
Подпрессовка волокнистой массы выполняется в установках холодного прессования с целью сделать ковёр достаточно плотным и прочным для того, чтобы можно было подавать его в горячий пресс. Предварительная подпрессовка позволяет также сократить время нахождения плит на участке горячего прессования. Ковёр транспортируется на синтетической ленте.
Рабочая температура плит у современных многоэтажных прессов 150-180°С, у одноэтажных 180-220°С, допустимое отклонение от заданной температуры в пределах одной нагревательной плиты не более ±5°С. Средние значения давления прессования в производстве плит для МДФ 2,0-2,5 МПа.
Цикл прессования тонких ДВП сухого изготовления
характерен тем, что после сравнительно кратковременной выдержки ковра под
давлением Р 1 (6-6,5 МПа) оно в течение полуминуты понижается до
значения Р 2 (1-1,5 МПа). Под этим давлением материал довольно долго
выдерживается, затем происходят постепенный сброс давления и медленное
разведение рабочих плит (рисунок 9).
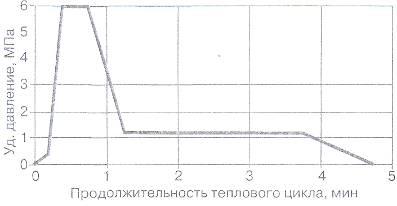
Рисунок 9 - Циклограмма прессования МДФ в 22-этажном
прессе
К операциям послепрессовой обработки относятся охлаждение плит и их кондиционирование (выдержка) после прессования, форматная обрезка, шлифование, нанесение покрытия и сортировка. Иногда к этим завершающим операциям добавляется раскрой плит на заготовки требуемых размеров.
Охлаждение плит - операция обязательная. Температура изделий перед укладкой их в штабели не должна превышать 50°С. Для этого применяют конвективное охлаждение плит в веерной установке, за время поворота которой на 180 градусов температура плит понижается до 50-70°С. Остывшие плиты снимаются при помощи штабелеукладчика и перекладываются в стопы. Если пресс многоэтажный, его разгрузочная этажерка действует согласованно с работой охладителя, в котором одновременно могут остывать 15-22 плит, по числу этажей пресса.
Наружные слои плит обычно после прессования пересушены, и при охлаждении они активно впитывают влагу из окружающего воздуха. Одновременно избыточная влага из внутреннего слоя устремляется наружу и энергично перераспределяется по толщине плиты. В результате средний слой даёт усушку в пределах 0,3-0,6 мм, а наружные слои набухают. Это порождает внутренние напряжения в плите и может привести к нарушениям её формы, особенно если процессы протекают несимметрично относительно среднего слоя.
Такое бывает, когда разница между температурами и влажностью в прессе и вне его особенно велика, например в недостаточно отапливаемом помещении в холодное время года. Потому и необходима выдержка (кондиционирование) готовых плит, в ходе которой влажность и температура медленно выравниваются по всему объёму изделий, а внутренние напряжения ослабляются. Для этой цели в цехе предусматриваются специальные буферные участки, площадь которых зависит от суточной производительности пресса и необходимой продолжительности кондиционирования.
Форматная отрезка плит может выполняться сразу после горячего пресса, после охладителя либо после выдерживания плит на буферном складе. Обычные припуски на обработку 15-30 мм, требуемая точность ±2 мм на 1 м длины кромки. Для обрезки кромок служат продольные пилы, настроенные на заданную ширину плиты. Раскрой на отрезки заданной длины выполняет диагональная пила: её пильный диск установлен под углом к направлению подачи, и этот угол так согласован со скоростью подачи, чтобы непрерывно движущаяся лента материала разрезалась в нужном месте перпендикулярно к кромке. Все пильные узлы в линии продублированы, что позволяет менять пильные диски, независимо от работы пресса.
Отпиленные куски кромки идут на сжигание, так как измельчение их в целях повторной переработки экономически не оправдывается.
Шлифование считается особенно ответственной операцией при изготовлении плит для мебельного производства, где требуются щиты стабильной толщины и с безупречно гладкой поверхностью. Сегодня для калибрования и шлифования древесных плит используются широколенточные многоагрегатные станки.
Для наружной отделки плиты используют каширование. Технологический процесс начинается с очистки плит от пыли в щёточном станке, его щётки диаметром 280 мм вращаются со скоростью 300 об/мин, сметаемая пыль удаляется через эксгаустер. Пленка из рулонов со слоем подсушенного термопластичного клея натягивается сверху и снизу на непрерывно движущиеся плиты и отверждается в прессе при температуре около 200°С. Облицованные плиты после отсечения плёнки поступают на приёмный стол.
Сорт плиты устанавливается оператором после осмотра каждой пласти (нижней - с помощью зеркала) и корректируется автоматическим толщиномером. Иногда попутно определяют массу плиты, чтобы рассчитать её плотность. На современных линиях для определения плотности применяется радиационный метод или же ведётся непрерывный контроль за распределением плотности по площади плиты. Расслоения внутри плит выявляются ультразвуковым способом. Контроль при сортировке нацелен и на обнаружение таких дефектов, как недостаточная прочность плит, пузыри и разрывы, покоробленность и др.
Прошедшие сортировку плиты маркируются и укладываются в стопу высотой 400 мм. На упаковке указывают наименование изготовителя, марку, группу, сорт и толщину плиты, номер стандарта. Склад готовой продукции должен вмещать как минимум месячный объём производства [5].
Детальная пооперационная технологическая схема производства плит МДФ представлена на рисунке 10.
.4 Режим работы технологической линии
Производство МДФ не связано с осуществлением непрерывного процесса, поэтому работа цеха принята по режиму прерывной недели с двумя выходными днями в 3 смены по 8 часов.
Расчетное количество рабочих суток в году равно 253.
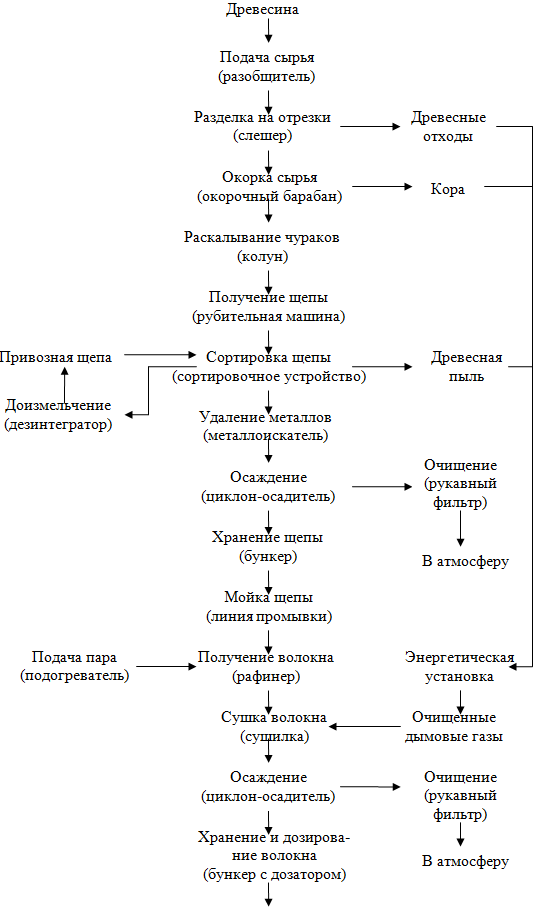
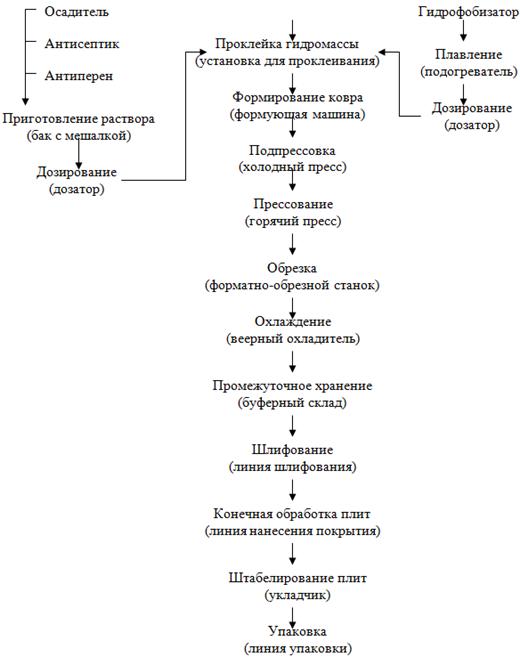
Рисунок 10 - Пооперационная технологическая схема производства плит МДФ
2.5 Расчет производственной программы цеха и потребности в
сырье
Для заданной программы цеха в качестве основного оборудования в большей степени подходит 22-этажный пресс. Цикл прессования для плиты толщиной 10 мм составляет 8,54 мин. Температура прессования - 190°С. С учетом припуска на шлифование для данного пресса толщина нешлифованной плиты равна 12,5 мм.
Половина сырья поступает на завод в виде круглой древесины, а остальная часть - это отходы лесопильных предприятий. Усредненный состав сырья: сосна - 80% и лиственница - 20%.
Расчет производственной программы цеха представлен в таблице 3.
Таблица 3 - Производственная программа цеха
|
Наименование продукции |
Единица измерения |
Программа выпуска |
|||
|
|
|
в год |
в сутки |
в смену |
в час |
|
Плита MDF.LA |
м² |
8000000 |
31620,55 |
10540,18 |
1317,52 |
|
|
м³ |
80000 |
316,21 |
105,4 |
13,18 |
|
|
т |
64000 |
252,96 |
84,32 |
10,54 |
Чистый удельный расход абсолютно сухого волокна q1, кг на 1 м³ готовой плиты, определяется
следующим образом:
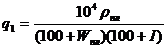 , (1)
где ρпл - заданная плотность плит, кт/м³;
Wпл - влажность готовой продукции (в среднем 8%);
I - доля добавок в плите (I = 10%).
По формуле (1) произведен расчет:
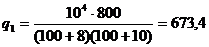 кг/м³.
Потребность
в абсолютно сухом волокне с учётом потерь на участке послепрессовой обработки
плит q2, кг/м³,
определяется по формуле:
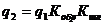 , (2)
где Кобр - коэффициент потерь при форматной обрезке плит (Кобр = 1,05);
Кшл - коэффициент потерь при шлифовании, определяется исходя из
суммарной толщины наружных слоев шлифованной плиты:
 ,
где Δ - припуск на шлифование;
hпл - толщина плиты после шлифования.
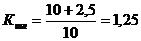 .
По формуле (2):
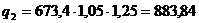 кг/м³.
Потребность
в волокне с учётом его потерь перед смесителями и в смесителях (без учёта
возвращаемых отходов при обрезке и шлифовании) q3, кг/м³,
определяется по формуле:
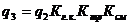 , (3)
где Кг.к. - коэффициент потерь на главном конвейере (Кг.к. = 1,01);
Ктр - коэффициент потерь при транспортировке волокна (Ктр = 1,01);
Ксм - коэффициент потерь волокна при смешивании (Ксм = 1,02).
На основании формулы (3):
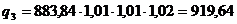 кг/м³.
Потребность
в волокне с учётом потерь при сушке q4, кг/м³, определяется по формуле:
 , (4)
где Ксуш - коэффициент потерь волокна при сушке и сортировке (Ксуш = 1,025).
Определен расход волокна по формуле (4):
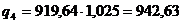 кг/м³.
Потребность
в привозной щепе для получения волокна q5, кг/м³,
определяется по формуле:
 , (5)
где iп - доля привозной щепы;
Кд - коэффициент потерь щепы при её сортировании и измельчении в волокно (Кд= 1,06).
Рассчитана потребность в привозной щепе по формуле (5):
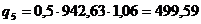 кг/м³.
Потребность
в технологическом сырье (круглых лесоматериалах) для получения волокна q6, кг/м³,
определяется по формуле:
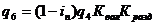 , (6)
где Квол - коэффициент потерь сырья, возникающих при измельчении древесины в волокно и при доизмельчении волокна (Квол= 1,06);
Кразд - коэффициент потерь древесины при поперечной разделке длинномерного сырья на чураки (Кразд = 1,01).
Рассчитана потребность в круглых лесоматериалах по формуле (6):
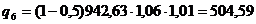 кг/м³.
Потребность в щепе и ином технологическом сырье следует выразить также и в кубометрах, чтобы определить удельный расход сырья в объёмных соотношениях - в кубометрах сырья на 1 м³ готовой продукции.
Определена базисная плотность сырья исходя из заданного соотношения:
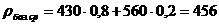 кг/м³.
Коэффициент объемной усушки:
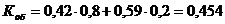 .
Плотность
при выбранной влажности древесины рассчитывается:
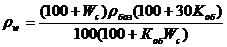 , (7)