Курсовая работа (т): Технологическая линия по производству МДФ
- прогрев ковра происходит в 8-10 раз быстрее, что позволяет в 2,5-3 раза увеличить съём продукции с одного квадратного метра рабочей плиты;
- вследствие вытеснения воздуха и интенсивной гидротермической обработки волокнистой массы насыщенным паром, достигается равномерная по сечению (с отклонением не более ±2%) плотность древесных плит, что делает их пригодными, например, для рельефного фрезерования по пласти и кромкам;
- обеспечивается более глубокое отверждение связующего с образованием термогидролитически устойчивых структур, что позволяет на 10-15% снизить расход смолы;
- сокращается продолжительность прессования плит специального назначения, изготавливаемых с применением смол медленного отверждения (например, фенолоформальдегидных), а также композиций на их основе, содержащих антипирены и антисептики;
- обеспечивается возможность выпускать плиты толщиной 30-60 мм, изготовление которых по традиционной технологии малорентабельно из-за большой продолжительности цикла прессования;
- при раскрытии пресса и выгрузке изделий продукты продувки собираются и регенерируются, так что исключаются вредные парогазовые выбросы, то есть обеспечивается экологическая безвредность как самого технологического процесса, так и изготовленных плит.
Полученные этим способом отечественные образцы МДФ по показателям прочности и эксплуатационным характеристикам соответствовали европейским требованиям, а по показателю "внутренняя прочность" значительно (почти вдвое) превосходили аналогичную продукцию ведущих западных фирм. Для внедрения этой технологии не требуется принципиально повое оборудование - достаточно заменить нагревательные плиты в одноэтажных или сдвоенных прессах специальными плитами (с теми же габаритными размерами), оснащёнными системой каналов и отверстий, через которые насыщенный пар подаётся в ковёр [5].
Одноэтажный пресс типа Class1Press спроектирован для увеличения окупаемости линий малой производительности. Система компенсации обратного давления (SBC):
- уменьшает припуск на шлифование;
- обеспечивает экономию сырья;
- сокращает цикл прессования [4].
Наряду с позиционными применяются одноэтажные проходные прессы. Сегодня наиболее распространены ленточные проходные прессы, в которых волокнистый ковёр формируется между двумя стальными лентами. Ленты натянуты на барабаны и по всей длине и ширине прессования соприкасаются с расположенными в ряд калиброванными валками или роликами, через которые на осмолённую массу передаётся давление и тепло от обогреваемых плит.
Работая круглосуточно, проходные прессы обеспечивают не только высокую производительность при стабильном качестве продукции, но также исключительную технологическую гибкость. Прессование в них ведётся по изохорному принципу, то есть с соблюдением постоянной, с отклонением в пределах ±6%, толщины формируемого изделия, независимо от неоднородности его структуры или иных факторов. Чтобы выдерживать такое требование, в изохорных прессах создаётся более высокое давление, чем в изобарных. Специальные исследования показали, что проходной принцип прессования древесных плит тоже совместим с паровой продувкой [5].
Непрерывный пресс Metso Contipress обладает рядом преимуществ:
- увеличение производительности на 10-20%;
- снижение разнотолщинности готовой продукции;
- повышение качества;
- упрощённое техобслуживание;
- минимальные затраты на монтаж.
Снижение температуры и понижение давления пара внутри плиты являются ключевыми моментами для снижения коробления плиты. Специалисты Metso Panelboard разработали уникальную зону охлаждения, которая значительно снижает давление парогазовой смеси внутри плиты. Эффективная теплопередача обеспечивается за счет большой площади контакта между нагревательной плитой и стальной лентой. Разница температур между нагревательной плитой и стальной лентой очень незначительна. Это позволяет снизить температуру термомасла и существенно сокращает энергопотребление [4].
При изготовлении тонких ДВП применяются каландровые прессы. Волокнистый ковёр подаётся на непрерывной стальной ленте, которая движется со скоростью 5-18 м/мин. При огибании лентой главного вала - горячего цилиндра диаметром 3000-4000 мм с очень твёрдой поверхностью - ковёр под воздействием направляющих и прессующих валов сдавливается и отверждается. Такая схема - с единой стальной лентой на участке формирования ковра и прессования, без участка подпрессовки - один из вариантов компоновки линий каландрового прессования. Другой распространённый вариант - также без прессовки, но с отдельными лентами: синтетической на участке высокочастотного прогрева ковра и стальной на участке прессования - позволяет не только повысить производительность линии примерно на 20%, но и снизить энергозатраты за счёт того, что волокно после сушки остаётся тёплым. Известна также компоновка линий с тремя транспортными лентами: на участке формирования ковра и подпрессовки, на участке высокочастотного подогрева и на участке прессования.
Толщина готовой продукции варьируется от 2 до 12 мм, в обратной пропорции к скорости подачи ковра. Волокнистые плиты, выпускаемые на каландровых прессах сухим способом, отличаются высокой плотностью и улучшенными прочностными характеристиками.
С появлением прессов непрерывного действия усовершенствовалась технология
шлифования готовых плит - с учётом существенно возросшей скорости процесса и
очень жёстких допусков на разнотолщинность при значительно уменьшившихся и четко
контролируемых припусках на шлифование. Там, где раньше требовалось несколько
шлифовальных станков, теперь можно обойтись одной современной установкой,
которая способна неделями работать без выключения.
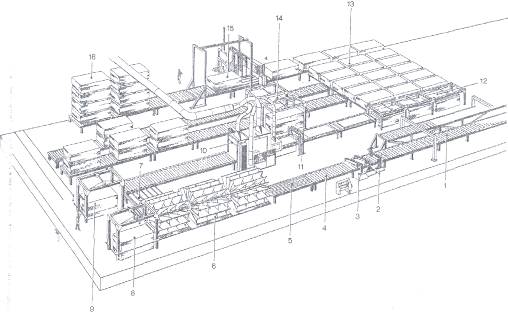
Рисунок 5 - Участок послепрессовой обработки плит: 1 - выходной
транспортёр горячего пресса, 2 - кромкообрезной агрегат. 3 - две диагональные
пилы, 4 - передающий транспортёр, 5 - ускоряющий транспортёр, 6 - веерные
охладители, 7 - поперечный транспортёр к линии шлифования, 8 и 9 - буферные
зоны перед шлифовальным участком, 10 - шлифовальный станок, 11 - измеритель
толщины плит, 12 - сортировочные карманы, 13 - участок кондиционирования (склад
на роликовых платформах), 14 и 15 - штабелеукладчики, 16 - рольганг для передачи
на склад готовой продукции или на раскрой
На рисунке 5 показана примерная организация обработки плит, выходящих из проходного пресса. Сначала выполняются обрезка продольных кромок на двухпильном агрегате и поперечный раскрой двумя диагональными пилами на требуемую длину. Затем на ускоряющем рольганге плиты отделяются одна от другой для ритмичной загрузки в первый веерный охладитель. Чтобы обеспечить полное и безопасное охлаждение плит, предусмотрено три таких охладителя. Охлаждённые плиты поступают на шлифовальную установку по рольгангу, рядом с которым расположены буферные платформы для откладывания скапливающихся плит (например, при остановке шлифовального станка для замены ленты). За шлифовальным станком установлен измеритель толщины плит. По результатам внешнего осмотра и замера толщины оператор оценивает сорт плиты и направляет её в соответствующий сортировочный карман. Сформированные стопы вывозятся на участок кондиционирования, а оттуда на раскрой или на склад готовой продукции [5].
Производство древесных плит является энергоёмким. Снижение расхода энергии может значительно снизить эксплуатационные затраты. Энергетическая установка фирмы Metso специально сконструирована для предприятий по производству ДВП, ДСтП и плит ОСБ.
В данной энергетической установке для выработки большей части энергии, необходимой для работы предприятия, в качестве топлива используются отходы производства древесных плит. На этой установке можно сжигать любые древесные отходы - от коры и исходной волокнистой массы до шлифовальной пыли и отбракованных плит. В качестве топлива для этой установки можно также использовать низкосортное топливо других предприятий, такое, как щепа лесопильных заводов и древесные материалы, непригодные для выпуска продукции.
Контур регулирования влажности в сушилке является, возможно, наиболее важным во всем процессе производства древесных плит. Фирма Metso Panelboard является единственным комплектным поставщиком энергетических установок и сушилок.
Энергетическая установка фирмы Metso может также обеспечивать подачу тепла в другие технологические узлы. Можно обеспечивать подачу термического масла для непрерывного пресса, подачу пара для системы рафинёров и подачу тепла почти во все технологические узлы. Управление сушилкой осуществляется с помощью нагрева термического масла в отдельном потоке от основного потока дымовых газов, поступающих в сушилку.
Управление оборудованием осуществляется из главной диспетчерской, задействованы самые совершенные компьютерные технологии управления. Управление сушилкой осуществляется с помощью той же самой системы, что позволяет обеспечить гораздо более удобное взаимодействие между этими ключевыми технологическими зонами.
Степень готовности энергетической установки фирмы Metso к работе
достигает 98%, что обеспечивает минимизацию технического обслуживания и
очистки. Общие потери в системе, включая потери в дымовой трубе, поддерживаются
на уровне менее 5%. В обычных паровых котлах эта величина может составлять до
15% [4].
2. Технологическая часть
.1 Номенклатура и характеристика выпускаемой продукции
Номенклатура выпускаемых плит МДФ представлена в таблице 1. Продукция
соответствует европейскому стандарту EN 622-5 "Требования к плитам средней плотности сухого способа
производства (MDF)", нормы которого приведены в
таблице 2.
Таблица 1 - Номенклатура изделий
|
Марка плиты |
Размер плиты |
Плотность плиты, кг/м³ |
Толщина, мм |
Вид отделки |
|
MDF.LA (конструкционные) |
2440×1830 |
800 |
10 |
Каширование |
Таблица 2 - Требования стандарта EN 622-5
|
Толщина, мм |
Тест |
Ед. изм. |
9-12 |
|
Набухание по толщине за 24 ч |
EN 317 |
% |
15 |
|
Прочность при растяжении поперек пласти |
EN 319 |
МПа |
0,65 |
|
Прочность при изгибе |
EN 310 |
МПа |
27 |
|
Модуль упругости при изгибе |
EN 310 |
МПа |
2800 |
Стандарт предусматривает:
- разнотолщинность (EN 324-1), мм - ±0,2;
- размерный допуск (EN 324-1), мм/м - ±2, максимум 5 мм;
- перпендикулярность (EN 324-2), мм/м - ±2;
- влажность (EN-322), % - 4-11;
- содержание песка (ISO 3340), % - менее 0,05 [6].
.2 Характеристика сырья
Сырьём для заводов и цехов, производящих плиты МДФ, служат в основном круглые лесоматериалы и отходы лесопиления лиственных и хвойных пород. Из лёгкой древесины хвойных пород получаются светлые плиты высокого качества. Применяются также щепа, получаемая как попутный продукт на лесопильных заводах с современными пильно-фрезерными брусующими агрегатами, станочная стружка и опилки.
Способы обмера и учёта древесного сырья зависят от его величины. Дровяное долготьё длиной более 3 м обмеряют и учитывают поштучно. Дровяное долготьё длиной до 3 м, дрова колотые и тонкомерное сырьё подлежат складочному обмеру с последующим переводом в плотную меру через соответствующие коэффициенты полнодревесности. Щепу обмеряют в кучах или ёмкостях и учитывают в плотных кубометрах, умножая на коэффициент полнодревесности (0,36-0,42).
Для придания водостойкости плит в волокнистую массу необходимо вводить гидрофобные добавки - вещества, плавящиеся при нагревании и закрывающие поры в древесном материале. В основном это расплавленный парафин (0,8-1,1% от массы стружки), который подаётся в смеситель в виде водной эмульсии.
В качестве осадителя вводят сернокислый алюминий, квасцы или серную кислоту (0,6-0,8%) для разрушения гидрофобной эмульсии, осаждения и фиксирования клеевых частиц на волокнах [5].
Антисептики применяют для защиты древесных наполнителей от древоразрушающих грибов и насекомых. Против всех биоразрушителей эффективен пентахролфенолят натрия, вводимый в количестве 1-2% массы сухой древесины. Для снижения пожароопасности вводят антипирены. В рецептуру антипиренов входят следующие компоненты: ортофосфорная кислота, мочевина, дициандиамид (5-10%). Введение этой рецептуры в состав ДВП сухого способа производства приводят к получению трудногорючих материалов [7].
В данной работе принят следующий состав древесноволокнистой массы (в процентах по массе):
- древесина - 84;
- парафин (гидрофобизатор) - 0,8;
- глинозем (осадитель) - 0,7;
- пентахролфенолят натрия (антисептик) - 1,5;
- ортофосфорная кислота (антипирен) - 7;
- вода - 6.
.3 Выбор и обоснование технологической схемы и режимов
производства
Современные плитные предприятия, как правило, организованы по поточному принципу. Производительность отдельных ступеней технологического потока строго согласована. Работа некоторых станков и участков в определённой степени независима от производительности и загруженности остального оборудования.
В целом мощность предприятия определяется множеством факторов. Среди них вид и структура сырья, транспортные расходы, структура затрат, степень изношенности оборудования, квалификация персонала и т.п.
Для выгрузки сырья из вагонов или с барж используют краны большой грузоподъёмности, а для его укладки в штабели - краны средней грузоподъёмности. Краны, оснащённые грейферами, позволяют обойтись без применения ручного труда. На десятитонных кранах используются специальные грузозахваты для заполнения и опорожнения железнодорожных вагонов, штабелирования сырья, подачи его к местам переработки.
Приёмка сырья не сопровождается какой-либо его сортировкой: принимаются различные породы, в том числе вперемешку, брёвна разной длины и диаметра. В производстве волокнистых плит можно использовать и древесину, повреждённую грибами. Не допускается только трухлявая гниль.
Подготовку круглых лесоматериалов к измельчению составляют следующие операции: поштучная подача на технологическую линию, обмывка, обнаружение и удаление металлических включений, разделка по длине на мерные отрезки, окорка сырья, раскалывание наиболее толстых чураков. Затем лесоматериалы измельчают на технологическую щепу в рубительных машинах.
Для поштучной подачи брёвен применяют разобщители.
Если поступающая на предприятие древесина загрязнена илом, землёй или другими веществами, то её необходимо обмывать и очищать от коры. Загрязнённое сырьё быстро затупляет режущий инструмент и даже может вывести из строя технологическое оборудование.
Извлечение из древесины металлических включений относится к обязательным подготовительным операциям. Для круглых лесоматериалов теперь применяют электронные металлоискатели.
Раскряжёвка сырья на мерные отрезки (обычно по 1 м) выполняется на многопильных установках - слешерах.