Контрольная работа: Термодинамика и кинетика процессов с участием твердых фаз
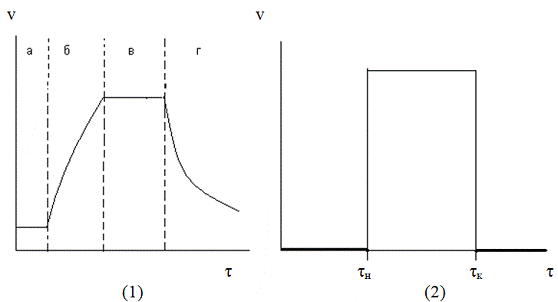
Рис.12 Изменение скорости механохимических
реакций во времени: - (а)- стационарное течение реакции без механического
воздействия на систему, (б) - течение реакции на начальной стадии механического
воздействия, (в)- стационарный этап течения процесса при выбранных условиях
обработки, (г) этап прекращения механического воздействия на систему; - вариант
механического воздействия типа удара или взрыва(τн
и
τк
- время начала и конца механического воздействия на систему).
В пределе, когда энергия активации процесса мала, а скорость нарастания механического воздействия на систему очень велика (ударная, взрывная волна), время индукционного периода стремится к нулю. То же происходит с длительностью периода (г) при крайне низкой стабильности дефектов, возникающих в процессе механической активации материала (рис.12).
Химические изменения в индивидуальной фазе, подвергающейся механическому воздействию, могут иметь различную природу:
а) полиморфные превращения, например, переход кальцита в арагонит, связанный с накоплением дислокаций, приводящих к фазовому переходу благодаря скольжению атомных слоев относительно друг друга ;
б) аморфизация поверхностного слоя частиц, например, образование на поверхности частиц кварца аморфного слоя, обладающего высокой химической и каталитической активностью;
в) разложение веществ, с образованием различных продуктов реакции в зависимости от условий проведения процесса. В этом плане показателен пример, приведенный в работе: при механическом измельчении FeCO3 в вакууме при комнатной температуре происходит разложение этой фазы на FeО и СО Образующийся при этих условиях FeО настолько активен, что способен при с.у. с высокой скоростью окисляться кислородом воздуха с образованием Fe2О3 или взаимодействовать с водяным паром по реакции 2FeО +(1+х) Н2О = Fe2О3•хН2О + Н В результате этого механическая обработка данной фазы на воздухе приводит к образованию соединений Fe(III). Аналогично протекает механохимическое разложение и других карбонатов. При этом с ростом поляризующего действия катиона напряженность механического поля, необходимого для разложения фазы снижается. В процессе механического воздействия происходит разложение солей и других кислородных кислот. Так нитраты, в состав которых входят низкополяризующие катионы, разлагаются с образованием нитрита и кислорода, а содержащие катионы, характеризующиеся средним ПД, - на оксид металла, кислород и соединения азота (N2, NO, NO2) - (при низкой термодинамической стабильности оксида он, в свою очередь, распадается на металл и кислород ), а оксалаты - с образованием оксида металла, СО и СО При этом, если в условиях проведения процесса одновременно разрушается и оксид металла, то процесс развивается со скоростью взрыва, за счет резкого увеличения температуры системы, вызванной окислением СО, например, Ag2C2O4 → Ag2O + CO + CO2, одновременно: 2Ag2O → 4Ag + O2 и 2СО + О2 = 2СО2 или суммарно: Ag2C2O4 → 2Ag + 2CO2 с ∆Н <<0; Сульфиты разлагаются на сульфаты и сульфиты (реакция диспропорционирования), а соли одноосновных органических кислот - на оксид металла (реже карбид или карбонат) и, в зависимости от состава аниона, на СО, СО2 и низкомолекулярные органические соединения. Приведенные примеры показывают, что воздействие механической и тепловой энергии на процесс разложения солей во многом схожи, что послужило толчком для создания, альтернативной модели плазмы, теории механохимических процессов, которая связывает наблюдающиеся в системе изменения с локальным ростом температуры в отдельных точках системы. Согласно этой теории в процессе столкновения и трения частиц механическая энергия превращается в тепловую, что локально повышает температуру контактов до температуры плавления или даже кипения (возгонки), что импульсно повышает давление в микрообъеме. Эти факторы и предопределяют возможность протекания описанных выше процессов, а также способствуют формированию фаз, характеризующихся высокой концентрацией неравновесных дефектов.
Таким образом, активность фазы после ее механического активирования предопределяется остаточной концентрацией неравновесных дефектов, образующихся в результате увеличения суммарной площади поверхности частиц порошка при его измельчении. При механическом воздействии на систему происходит формирование «замороженных состояний», возникающих в условиях резкого изменения значений параметров состояния в ее локальных объемах. Например, за счет локального повышения температуры в данной области системы, концентрация точечных дефектов в ней резко возрастает, даже если не происходит плавление сталкивающихся частиц. Так как это воздействие кратковременно, быстрый рост температуры сменяется быстрым ее снижением, что «замораживает» процесс упорядочения кристаллической решетки или вызывает кристаллизацию при крайне неравновесных условиях. При механической активации смеси фаз («мокрый» или «сухой» помол зачастую предшествует процессу твердофазного синтеза) в ряде случаев наблюдается протекание между фазами химических процессов, которые не всегда желательны, так как механосинтез является неравновесным процессом и, зачастую, приводит к образованию не основной, а промежуточных фаз, энергия активации образования которых в условиях проведения взаимодействия минимальна. Например, при «сухом», а в случае использования активных форм прекурсоров и при «мокром» помоле смесей PbO с Nb2O5 с мольным соотношением реагентов 1:1, в системе наблюдается образование не фазы PbNb2O6, а фаз со структурой пирохлора. Стабильность этих фаз достаточно высока и они, совместно с избытком оксида ниобия сохраняются в системе вплоть до 1200оС, что резко снижает скорость формирования целевого продукта реакции.
Еще одним фактором, влияющим на эффективность мехобработки исходных фаз, перед использованием их в качестве прекурсоров синтеза или спекания, является их природа и предыстория. Например, при одинаковых условиях механического воздействия на стабильные при с.у. модификации TiO2 и ZrO2, приводящего к получению шихты примерно одинаковой дисперсности, активность ZrO2 возрастает в большей степени, чем активность TiO2, что связано с большей энергией кристаллической решетки ZrO2 и, следовательно, с большей стабильностью неравновесных дефектов, образующихся в результате указанного воздействия. Аналогичная обработка образцов, представляющих собой две модификации TiO2 (рутил и анатаз), увеличивая реакционную способность фазы первого типа, приводит к снижению активности второй или практически ее не изменяет. Это связано с тем, что α-форма (рутил) является термодинамически стабильной при с.у. и имеет относительно низкую концентрацию неравновесных дефектов, и, следовательно, мехобработка, в соответствии с ранее рассмотренным механизмом, будет способствовать росту этой концентрации. Анатаз же - метастабильная форма, характеризующаяся повышенной концентрацией неравновесных дефектов, поэтому введение механической энергии в систему будет способствовать не только возникновению новых дефектов, но и аннигиляции дефектов, уже присутствовавших в исходной фазе. Влияние механического взаимодействия на фазы одинаковой структуры и состава полученные с использованием различных прекурсоров также не одинаково: образцы α-форма TiO2, полученные с использованием сульфатного прекурсора изменяют свою активность в большей степени, чем аналогичные образцы, синтезированные в нитратных или оксалатных системах [50]. Очевидно, что это связано с более высокой исходной дефектностью фаз второго и третьего типа (в нитратных системах TiO2 формируется при относительно низких температурах, а в оксалатных - в восстановительной атмосфере).
Одним из приемов механического воздействия на систему является прокатка, которая может использоваться для изменения дефектности, как простых веществ так и соединений различных типов. Установлено, что плотность дислокаций в поверхностном слое металлов при прокатке возрастает до 1012 на 1см2, при этом поверхностная энергия, за счет образования дислокаций увеличивается, на 50 Дж/см В свою очередь рост концентрации неравновесных дефектов резко увеличивает реакционную способность, как компактных образцов, так и порошков металлов. Например, значительный рост скорости химической коррозии механически активированного порошка железа (взаимодействие с кислотами, с газообразными окислителями и растворенным в воде кислородом ), увеличение его каталитической активность в процессе синтезы аммиака, а также скорости взаимодействия с простыми веществами различных типов. Аналогичные изменения в структуре поверхностных слоев происходят и в процессе прокатки смесей оксидов, что приводит к резкому увеличению скорости взаимодействия между реагентами, образующими смесь, например, при прокатке смеси оксидов железа и молибдена с карбонатом кальция реакция развивается со скоростью взрыва.
Необходимо еще раз подчеркнуть, что любое механическое воздействие приводит не только к образованию дислокаций в поверхностном слое, но и способно изменять внутреннюю структуру фазы. Это связано с тем, что поглощаемая образцом механическая энергия приводит к деформации решетки (Ес -энергия сжатия решетки, направлена на преодоление сил межатомного отталкивания и предопределяющаяся эластичностью материалов), возбуждает тепловые колебания составных частей решетки (Ет) и изменяет энергию электронов системы (Еē - энергия возбуждения электронов): ЕМ = Ес + Ет + Еē . Очевидно, что указанные факторы способны изменять концентрацию как точечных, так и протяженных дефектов в объеме кристаллов, а в ряде случаев способствовать формированию сверхструктуры или протеканию полиморфного превращения. При этом влияние механического воздействия на внутреннюю структуру частиц фазы пропорционально напряженности механического воздействия (количеству механической энергии в единицу времени). Отсюда можно сделать вывод, что максимальные изменения в системе должна происходить под воздействием ударной волны или использовании пресс-форм типа «наковальня», что позволяет синтезировать термодинамически нестабильные фазы, например, со структурой перовскита.
Большое влияние оказывает механическое воздействие и на процесс спекания порошков. Как отмечалось ранее, при диспергировании образцов за счет резкого увеличения суммарной площади поверхности частиц многократно увеличивается протяженность реакционной зоны при одновременном уменьшении слоя продукта. Влияние этих факторов способно увеличивать скорость любых процессов с участием твердых фаз, в том числе и процесса спекания. Кроме этого, вклад движения дислокаций в процессах спекания и истинной рекристаллизации является доминирующим, что также увеличивает скорость этих процессов с участием механически активированной шихты. (Необходимо напомнить, что концентрация неравновесных дефектов типа дислокаций увеличивается с ростом суммарной поверхности частиц порошка твердой фазы и интенсивностью механического воздействия на систему, а истинная рекристаллизация представляет собой процесс образования кристаллов, характеризующихся равновесной дефектностью, из деформированных исходных частиц). Отсюда можно сделать практический вывод, связанный с макроструктурой изготавливаемой керамики: чем выше давление прессования порошка (выше деформационные изменения кристаллической решетки отдельных частиц), тем ниже температуры, при которых происходит рекристаллизация материала, выше концентрация центров рекристаллизации и, следовательно, меньше размер зерен, формирующейся в процессе спекания керамики.
Помимо описанных выше методов активации твердых
фаз необходимо отметить способы образования дефектов в процессе фотолиза или
радиолиза (частичное разрушение фаз при их взаимодействии с электромагнитными
квантами различной энергии, электронами, α-частицами
и т.д.).
.6 Практика активации твердофазных процессов
На практике основным способом активации процессов, протекающих между твердыми фазами, остается повышение температуры системы, которое инициирует процессы, имеющие диффузионную природу. Однако, как было показано выше, рост температуры системы приводит к увеличению скорости процессов аннигиляции неравновесных дефектов во взаимодействующих фазах и, следовательно, к снижению их активности. Кроме этого при повышенных температурах становится невозможным эстафетный механизм диффузии, за счет которого скорость массопереноса максимальна. Кроме этого при нагревании возможно протекание и необратимых процессов, не позволяющих получить продукт реакции заданного состава или строения, а, следовательно изготовить материал, с заданными электрофизическими и механическими параметрами. Это может быть связано:
а) с низкой термической стабильностью прекурсоров (например, разложение оксидов некоторых p- и d- элементов - Sb2O5, V2O5, PbO2, MnO2, Fe2O3, CuO и т.д. при нагревании );
б) с недостаточной термической стабильностью продукта реакции: например: PbZrO3 ↔ ZrO2 + PbO↑;
в) с испарением из шихты легколетучих фаз (PbO, Bi2O3, MoO3 и т.д.).
г) с неконтролируемой вторичной рекристаллизацией, приводящей к ухудшению механических характеристик керамики в связи с различной геометрией и размером ее зерен;
д) с эффектом разбухания, связанного с перетеканием газов из мелких пор в крупные за счет разности давлений (разбухание прессзаготовок смесей исходных фаз при синтезе материалов типе ЦТС);
е) с неконтролируемой дефектностью продуктов твердофазного синтеза за счет формирования в процессе охлаждения «замороженных» состояний.
В настоящее время предложены более или менее эффективные пути решения некоторых из указанных проблем. В частности, для уменьшения влияния температуры на процесс аннигиляции неравновесных дефектов было предложено при обжиге образцов повышать температуру системы с высокой скоростью. Предполагалось, что увеличение скорости подъема температуры системы не позволит завершиться процессу аннигиляции неравновесных дефектов к началу спекания - это даст возможность провести спекание и рекристаллизацию за сокращенный период времени и повысить эффективность указанных процессов (бóльшая плотность керамики в сочетании с ее мелкозернистостью). Очевидно, что указанный прием не является универсальным, так как энергия активации процесса аннигиляции может изменяться в широких пределах и зависит, как от состава и строения фазы, так и от ее термической и химической предыстории. Обозначив скорость относительной линейной усадки через (ΰ), можно показать:
ln ΰ = ln (BN) - Eус./(RT) - где В - константа для данного образца, зависящая от химической и термической предыстории образца, N - общая концентрация дефектов кристаллической решетки фазы, Eус. - энергия активации процесса усадки.
Тогда, при неизменном значении N
во всем температурном интервале проводимых процессов, зависимость ln
ΰ = f(1/T)
прямолинейна, если же N
за счет аннигиляции снижается, значения ln
ΰ будут
уменьшаться (участки bc
и cd кривой 2 -
рис.13).
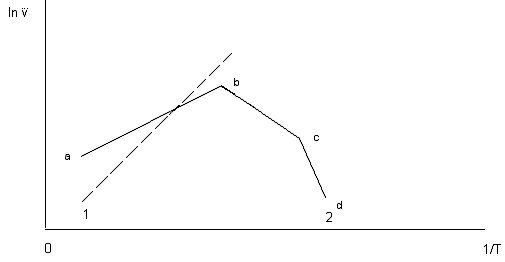
Рис.13. Зависимость ln
ΰ от
1/T : 1- при
постоянном значении N, 2 - при
изменяющимся N в процессе
спекания гематита.
Приведенные данные свидетельствуют, что эффект быстрого увеличения температуры в системе, наблюдается всегда, независимо от энергии активации процесса аннигиляции дефектов (участок ab кривой 2 - рис.13), при этом его роль в процессе тем значительнее, чем выше кинетическая стабильность неравновесных дефектов. Например, для гематита, полученного с использованием сульфатного прекурсора и имеющего высокое значение Еак. аннигиляции, данный прием позволяет значительно повысить скорость спекания и получить керамику высокой плотности. В то же время для Fe2O3, полученного при низкой температуре (например, при разложении нитрата Fe(III)), этот эффект наблюдается только на начальной стадии процесса и имеет кратковременный характер. С учетом приведенных выше исследований, а также данных работ можно сделать вывод, что для увеличения плотности керамики методом быстрого подъема температуры системы необходимо использование шихты, частицы которой характеризуются наличием кинетически стабильных дефектов (при максимально возможной концентрации последних).
Другой технологический прием, позволяющий повысить скорость спекания, заключается в циклическом изменении температуры в системе в процессе обжига образцов . Использование этого приема может быть эффективным, если спекаемая фаза в пределах термоцикла испытывает полиморфное превращение, т.е. периодически активируется за счет перестройки структуры, а также при резком изменении температуры на этапе охлаждения (нагрева). В последнем случае в кристаллической решетке создаются напряжения (на этапе охлаждения), которые сохраняются вплоть до высоких температур за счет высокой скорости нагревания. Очевидно, что возможности данного приема ограничены коэффициентами термического расширения спекающегося материала и стабильностью «замороженных» состояний. Это связано с тем, что при резком охлаждении или нагревании возможно образование микротрещин в изделии, которые увеличиваются при повторных циклах, что приводит к разрушению образца. Так же при высоких скоростях диффузии атомов или ионов, образующих кристалл, прием термоциклирования может оказаться не эффективным в связи с быстрым снятием напряжения, вызванного термоударом. Вариант же полиморфного превращения, температура которого находится в пределах ∆Т цикла, более перспективен. В частности, использование термоциклирования в пределах 700 - 1050оС при спекании керамики Bi4Ti3O12 и Na0,5Bi4,5Ti4O15, фазы которой имеют точку Кюри порядка 750оС, удалось увеличить скорость спекания практически в два раза (при снижении максимальной температуры обжига в среднем на 100оС) и получить образцы с размером зерна порядка 2-3 мкм.