Материал: 2381
Таблица 3.6
Назначение методов финишной обработки
|
Поверхность |
Эскиз детали, |
Параметры |
Метод финишной обработки, ее |
|
|||||
|
детали |
ее ТУ |
заготовки d, 1, |
|
параметры качества |
|
||||
|
|
|
|
|
мм |
Предшествующая |
|
Доводка |
|
|
|
|
|
|
|
|
|
обработка |
|
|
|
|
СибАДИ |
|
|
|||||||
|
Плоская |
|
|
|
|
|
|
|
|
|
|
Цилиндрическая |
|
|
|
|
|
|
|
|
|
|
|
|
|
Контрольные вопросы и задания |
|
|
||||
1. |
Основные ф з ческие и химические явления в процессе |
|||||||||
|
абразивной доводки. |
|
|
|
|
|
|
|
||
2. |
Как выгляд т схема взаимодействия единичного абразивного |
|||||||||
|
зерна с поверхностями детали и притира? |
|
|
|
|
|
||||
3. |
Роль поверхностно-активных веществ в воздействии на |
|||||||||
|
поверхностный слой |
зделия в процессе доводки. |
|
|
||||||
4. |
Основная г потеза снятия материала припуска в процессе |
|||||||||
|
абразивной доводки. |
|
|
|
|
|
|
|
||
5. |
Представление о параметрах поверхностного слоя деталей, |
|||||||||
|
сформированных на операциях доводки и близких к ней операциях. |
|||||||||
6. |
Возможность и |
нео ходимость |
управления |
выходными |
||||||
|
параметрами процесса доводки, какие параметры отнесены к выходным. |
|||||||||
7. |
Факторы |
условия, определяющие выходные |
параметры |
|||||||
|
абразивной доводки. |
|
|
|
|
|
|
|
||
8. |
Как |
характеризуют |
стабильность |
параметров |
доводки в |
|||||
|
производственных условиях? |
|
|
|
|
|
|
|||
9. |
Представление о месте абразивной доводки среди других методов |
|||||||||
|
финишной обработки деталей. |
|
|
|
|
|
|
|||
46

Лабораторная работа 4
ТЕХНОЛОГИЧЕСКИЕ ВОЗМОЖНОСТИ ОБОРУДОВАНИЯ ДЛЯ ФИНИШНОЙ АБРАЗИВНОЙ ОБРАБОТКИ
Цель работы: закрепление знаний по принципам работы, технологическим возможностям доводочных станков и получение навыков их эффективного использования.
Краткие сведения
Технолог ческ е возможности и характеристики доводочных станков. В соответствии с общепринятой классификацией металлорежущ х станков доводочные и притирочные станки включены в группу шл фовальных станков. В основе такой классификации станков пр нят о щ й с процессом шлифования принцип снятия материала пр пуска путем воздействия на обрабатываемую заготовку абразивного, алмазного и т.п. материала. Вместе с тем доводочные станки по своему устройству, кинематике и технологическим возможностям в ольшинстве случаев принципиально отличаются от шлифовальных станков. Основные группы доводочных станков и соответствующих им о ра атываемых поверхностей деталей машин приведены в табл. 4.1.
|
|
Доводные станки |
|
Таблица 4.1 |
|||
|
|
|
|
|
|
||
|
Группа доводочных станков |
Виды обрабатываемых |
поверхностей |
|
|||
|
|
деталей |
|
|
|
|
|
|
Однодисковые плоскодоводочные |
Плоские |
односторонние |
и |
наружные |
|
|
|
|
цилиндрические и конические |
|
|
|||
|
Двухдисковые плоскодоводочные |
Плоские |
двухсторонние |
и |
наружные |
|
|
|
|
цилиндрические и конические |
|
|
|||
|
Внутридоводочные |
Внутренние |
цилиндрические |
|
|||
|
|
конические, включая ступенчатые |
|
||||
|
СибАДИ |
|
|||||
Бесцентрово-доводочные Наружные цилиндрические |
|||||||
|
|
конические |
|
|
|
|
|
|
Специальные |
Внутренние и наружные фасонные |
|
||||
Схема и принцип работы разных типов станков приведены на рис.4.1–4.3. Доводка поверхностей деталей на станках (см.рис. 4.1) осуществляется одной доводящей поверхностью притира. Поэтому использование этих станков наиболее рационально при доводке детали с одной стороны. При этом движение осуществляется одновременно
47
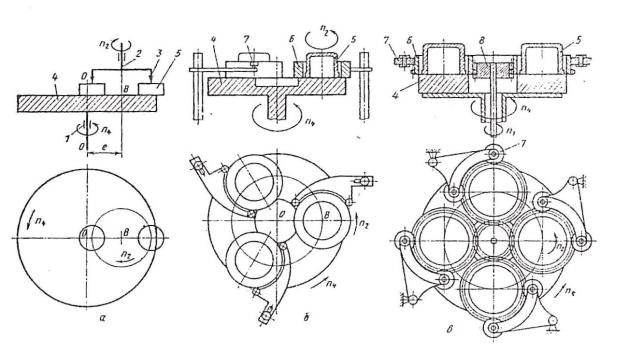
деталью и притиром. На схемах показаны движения притира n4 и детали n2 .
СибАДИРис.4.1. Схема однод сковых плоскодоводочных станков: а – с поводковым исполнительным механизмом; – с фрикционной связью; в – с жесткой кинематической связью между правильным кольцом, деталью и притиром; 1 – стойка; 2 – шпиндель; 3 – поводок; 4 – притир; 5 – деталь; 6 – правильное
кольцо; 7 – опорные ролики; 8 – центральное кольцо
Двухдисковые плоскодоводочные станки приведены на рис. 4.2. Доводка одновременно двух плоских поверхностей деталей или цилиндрических деталей осуществляется одновременно с двух сторон притиром 4в и 4н . Верхний притир под действием силы Р обеспечивает необходимую контактную нагрузку на деталь в процессе обработки.
Детали размещены в сепараторе. Рабочие движения детали относительно притиров n1, n2 , n3 n4 выполняются одним из притиров или с помощью сепаратора. При обработке плоских поверхностей могут быть одновременно обработаны два торца, обращенные к одному из притиров. При обработке цилиндрических поверхностей детали обеспечена возможность вращения отдельных деталей в сепараторе в процессе доводки.
В двухдисковых плоскодоводочных станках (см. рис.4.2, б) для более полного использования площади притиров используется эксцентриковый механизм со смещением оси сепаратора относительно оси притира на величине e. При доводке цилиндрических поверхностей деталей с целью обеспечения скольжения обрабатываемых поверхностей относительно притира ось детали развернута относительно радиуса сепаратора на угол .
48
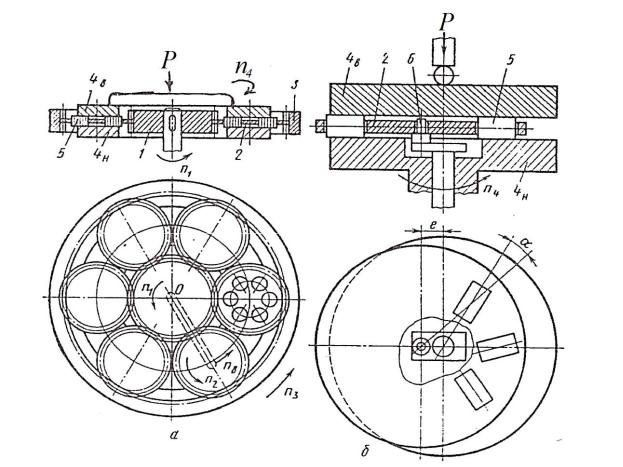
СибАДИРис.4.2. Схемы двухдисковых плоскодоводочных станков: а – планетарный; б – эксцентриковый; 1 – центральное колесо; 2 – сепаратор (кассета - сателлит);
3 – наружное колесо (центральное); 4 – притиры (нижний 4н и верхний 4в); 5 – деталь; 6 – эксцентриковый вал
Участки детали (см. рис.4.2, б), размещенные в сепараторе, по мере удаления от оси вращения подвержены большому съему материала припуска. Это может привести к формированию дополнительной погрешности обработки. Для снижения величины данной погрешности в процессе доводки предусмотрена периодическая переукладка деталей на 180 в каждой ячейке сепаратора.
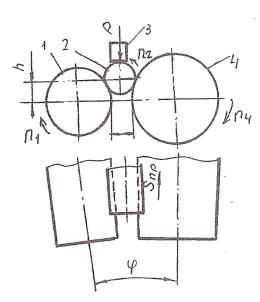
Схема бесцентрово-доводочного станка приведена на рис.4.3. Доводочные валки 1 4 разного диаметра приводятся во вращение с заданной частотой n1 n4 , валки расположены с зазором. В верхней части валков уложен ряд деталей 2, необходимое контактное усилие детали на валки P создают с помощью прижимистого ножа 3, наличие угла раздвижки обеспечивает осевое движение деталей относительно валков с продольной подачей Sпр .
Проскальзывание детали относительно доводящих поверхностей происходит за счет разности скоростей валков V4 >V1.
49
В отличие от доводки на плоскодоводочных станках при доводке цилиндрических поверхностей на бесцентрово-доводочном станке время
СибАДИНа рис.4.4 приведена схема настройки стенда при измерении длины контакта обрабатываемой детали с доводочными валками. Валки
обработки каждой детали ограничено временем контакта детали с валками, когда деталь выйдет из зоны обработки. В этих условиях для достижения необходимого эффекта доводки применяют обработку за несколько приходов.
Рис. 4.3. хема бесцентрово – |
|
Технические |
характеристики |
и |
||
доводочного станка: |
отдельные технологические возможности |
|||||
1 – ведущ й вал к; |
||||||
2 -обрабатываемая деталь; |
основных |
моделей |
однодисковых |
и |
||
3 – пр ж мной нож; |
двухдисковых плоскодоводочных станков |
|||||
4 – доводочный валок |
и |
бесцентрово-доводочного |
станка |
|||
отечественного производства приведены в табл.4.2 – 4.4. Выбор станка |
||||||
может быть выполнен на основе конструкторско-технологических |
||||||
требований к обра атываемой детали и известной программы выпуска. |
||||||
Стенд для исследования процесса бесцентровой доводки. |
||||||
Экспериментальный стенд предназначен для регистрации основных |
||||||
характеристик процесса доводки при воспроизведении динамических, |
||||||
кинематических, технологических и других параметров процесса |
||||||
доводки, которые имеют место в реальных условиях. |
|
|
||||
В качестве базового модуля при создании стенда использован |
||||||
бесцентрово-доводочный станок модели Б С–1М конструкции Н |
АТ. |
|||||
Схема основных решений конструкции |
применения стенда приведена |
|||||
на рис.4.4, 4.5. |
|
|
|
|
|
|
цилиндрической формы расположены под углом в горизонтальной плоскости. Осевое перемещение образов деталей из положения I - I в положение II – II (см. рис.4.5, а) приводит к смещению оси образов на величину h.
Для экспериментального определения длины и площади контакта с доводочными валками на стенде предусмотрено применение специальных сменных валков (см. рис.4.4, б). Часть такого валка изготовлена в виде наборы токопроводных пластин и изолирующих прокладок.
50