Материал: 2381
СибАДИЗернистость абразива М7– |
|
до |
–0,020 |
||||||||
|
|
|
|
|
|
|
|
Продолжение табл.3.3 |
|||
Метод |
Припуск |
Характер ст ка |
Режим резания |
Давле- |
Параметры качества поверхности |
||||||
обработки |
на |
нструмента |
|
|
|
ние , |
ф , мм |
|
Параметр |
h, |
|
|
диаметр, |
|
|
|
|
кПа |
|
шероховатости, |
мм |
||
|
мм |
|
|
|
|
|
|
|
|
мкм |
|
Бесцентровая |
0,0005– |
Абраз вная (алмазная) |
дет |
= 1–1,4 м/с |
20–400 |
0,0001– |
|
|
От |
|
|
доводка |
0,005 |
паста, суспенз я |
|
в |
= 5–7 м/с |
|
0,001 |
Rа |
= 0,08–0,02 |
– 0,010 |
|
|
|
5–М14(60/40–14/10) |
кр |
= 1,4–2 м/с |
|
|
|
|
|
||
|
|
зерн стостью: |
|
|
|
|
|
|
|
до |
|
|
|
для предвар тельной М10– |
|
|
|
|
|
Rа |
= 0,04–0,0025 |
0,003 |
|
|
|
М14(10/7–2/1) для чистовой |
|
|
|
|
|
|
|
|
|
|
|
доводки |
|
|
|
|
|
|
|
|
|
Плоское |
Припуск |
Круги: абразивные |
t = 0,100–0,050 мм |
– |
0,03–0,05 |
Rа |
= 2,5–0,63 |
0,030 |
|||
шлифование |
сторону |
алмазные зернистостью |
кр |
= 10–40 м/c |
0,005–0,01 |
Rа |
= 0,32–0,08 |
||||
на |
зернистостью 12–14М; |
S ДОП = 0,1–0,5 |
|
|
|
|
|
|
|||
|
0,04– |
40/28–5/3 |
|
|
|
|
|
– |
|||
|
Sпр |
= 0,5–0,7 м/мин |
|
0,002–0,005 |
R |
а |
=0,16–0,04 |
0,005 |
|||
|
0,05 |
|
|
||||||||
|
|
|
мм/дв.ход |
|
0,01–0,015 |
R |
а |
= 1,25–0,32 |
|
||
|
|
|
|
|
|
|
|
|
|
|
|
Полирование |
Припуск |
Абразивная (алмазная) |
|
|
– |
– |
– |
|
|
– |
|
эластичным |
на |
паста зернистостью |
|
|
|
|
|
||||
кругом |
сторону |
5–М14(60/40–14/10) |
|
|
|
|
|
|
|
|
– |
|
0,02– |
|
|
|
|
|
|
|
|
|
|
|
0,05 |
|
|
|
|
|
|
|
|
|
|
Плоская |
0,001– |
Притир-чугун, сталь, медь |
пр |
= 100–180 м/мин |
100–200 |
0,0002– |
Rа |
|
От |
|
|
доводка |
0,05 |
другие материалы. |
с |
= 40–60 м /мин |
|
0,001 |
= 0,080–0,020 |
|
|||
|
|
|
|
|
|
|
|
0,005 |
|||
|
|
М1 |
|
|
|
|
|
R |
а = 0,040– |
||
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
0,0025 |
|
41
СибАДИ |
Окончание табл.3.3 |
||||||||
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
Метод |
Припуск |
Характер ст ка |
|
Режим резания |
Давле- |
Параметры качества поверхности |
|||
обработки |
на |
нструмента |
|
|
ние , |
|
|
|
|
|
ф , мм |
|
Параметр |
h, |
|||||
|
диаметр, |
|
|
|
кПа |
|
шероховатости, |
мм |
|
|
мм |
|
|
|
|
|
|
мкм |
|
Ручная доводка |
0,02– |
Пр т р-чугун, сталь, медь |
|
– |
– |
0,0008– |
Rа |
От |
–0,001 |
|
|
Зерн стость а раз ва М7– |
|
– |
– |
|
до |
||
|
0,03 |
друг е матер алы. |
|
|
|
0,005 |
= 0,320–0,160 |
|
|
|
|
М1 |
|
|
|
|
Rа |
= 0,080–0,040 |
0,05 |
|
|
|
|
|
|
|
|
|
|
Примечание. Большие значения отклонений формы ф , Rа |
глубины поверхностного слоя h соответствуют большим значениям |
||||||||
параметров шлифования. |
|
|
|
|
|
|
|
|
|
42

|
|
|
|
Таблица 3.4 |
|
Условия назначен я обработки с учетом отклонений формы на предыдущей обработке |
|||
|
|
|
|
|
Вид финишной |
|
В д |
Какой элемент кинематики или динамики |
Какой вид последующей обработки |
обработки |
|
наследственного |
процесса влияет на вид наследственного |
исправляет предыдущее искажение |
|
|
искажен я |
скажения точности геометрической |
точности геометрической формы |
|
|
точности |
формы |
|
|
|
геометр ческой |
|
|
|
|
формы |
|
|
Шлифование круглое |
|
Гранность, |
1. Точность перемещения шлифуемой |
Доводка по методу копирования. |
|
|
волнистость до |
детали параллельно оси вращения |
Точность геометрической формы |
|
|
1 мкм |
шлифовального круга (траектория |
до 0,5 мкм |
|
|
|
движения детали). |
|
|
|
|
2. Дис аланс шлифовального круга во |
Бесцентровая доводка. Точность |
|
|
|
время ра оты отключения СОЖ. |
геометрической формы до 0,1мкм |
|
|
|
3. Наличие или отсутствии |
|
|
|
|
специальных поводковых устройств, |
Суперфиниширование. Точность |
|
|
|
обеспечивающих постоянный (а не |
геометрической формы до 0,5 мкм |
|
|
|
синусоидальный) характер момента |
|
|
|
|
вращения детали в процессе обработки. |
|
|
|
|
4. Наличие устройств, |
|
|
|
|
компенсирующих отжим детали от |
|
|
|
|
центров во время обработки |
|
Шлифование |
|
Овальность до |
1. Прямолинейность линии контакта |
Доводка по методу копирования. |
бесцентровое |
|
1 мкм в |
детали со шлифовальным кругом. |
Точность геометрической формы до 0,5 |
|
|
поперечном |
2. Непрямолинейность траектории |
мкм. Бесцентровая доводка. Точность |
|
|
сечении детали |
движения детали (непрямолинейность |
геометрической формы до 0,1мкм |
|
СибАДИобразующих опорного ножа), |
Суперфиниширование. Точность |
||
|
|
|
|
геометрической формы до 0,5 мкм |
|
|
|
|
|
43
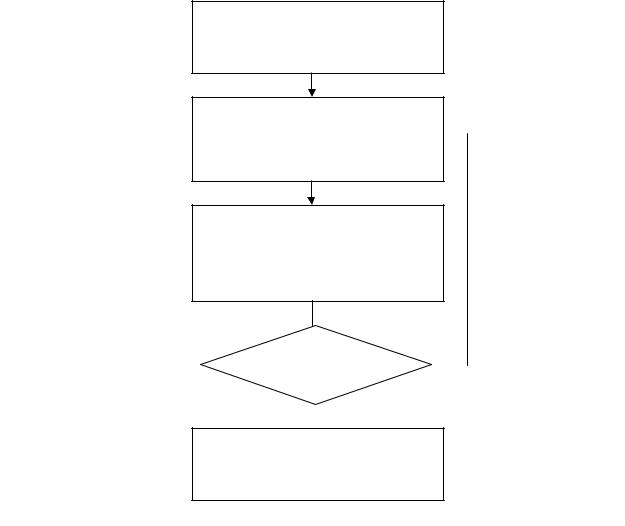
Систематизация требований чертежей деталей
Определение метода обработки, предшествующего 
СибАотделочнойДобработке И
Оценка систематических и случайных отклонений геометрических характеристик деталей
Соответствие Нет требованиямIT
 Да
Назначение метода отделочной размерной обработки
Рис.3.3. Укрупненный алгоритм назначения метода отделочной абразивной обработки с учетом условий предшествующей обработки
Задание и порядок выполнения работы
Задание 1. Выбор факторов обеспечения выходных параметров доводки. С использованием данных по влиянию условий доводки на выходные параметры этого процесса (см.рис.3.2) необходимо обосновать назначить факторы, которые обеспечат выходные параметры в предложенном конкретном случае. В этом случае должны быть названы конкретные условия доводки применительно к задачам по обеспечению выходных параметров. К числу таких задач могут быть отнесены следующие: обеспечение заданного отклонения формы, исключение шаржирования детали, исключение влияния обработки на состояние поверхностного слоя при доводке и другие. Результаты
выполнения этого задания систематизировать в табл. 3.5.
44
Задание 2. Назначение условий финишной обработки. На основании данных по параметрам качества поверхностей детали после финишных методов обработки (см.табл.3.3) с учетом параметров ее заготовки, в соответствии с заданием по табл.3.6 следует назначить метод и условия финишной обработки детали.
При назначении методов финишной обработки предложенной детали необходимо учитывать, что окончательной обработкой является доводка. Исходя из этого необходимо обосновать метод обработки и его условия выполнен я для предшествующей обработки. Например, для доводки золотн ков с плоскими поверхностями предшествующей обработки может быть плоское шлифование.
Отчет по рассматр ваемой работе должен содержать:
– аргумент рованные предложения по выбору факторов обеспечения выходных параметров процесса обработки в конкретных условиях изготовлен я деталей;
– обоснованное назначение методом финишной обработки в
конкретном случае, включая окончательную |
и предшествующую |
||||
обработку; |
|
|
|
|
|
|
– анал з результатов выводы по каждому заданию. |
||||
|
|
|
|
Таблица 3.5 |
|
|
Выбор факторов о еспечения выходных параметров доводки |
||||
|
|
|
|
|
|
|
Условия доводки |
Задачи по обеспечению |
Выбранные факторы по |
||
|
|
выходных параметров |
обеспечению выходных |
|
|
|
|
|
|
параметров доводки |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Ожидаемые результаты |
|
|
|
|
Производительность |
Требования |
Требования к |
Состояние поверхностного |
|
|
|
точности |
параметрам |
слоя |
|
|
|
|
шероховатости |
|
|
|
СибАДИ |
|
|||
|
|
|
|
|
|
45