Материал: 2381
СибАДИ1 |
Таблица 4.2 |
||||||
|
|
|
|
|
|
|
|
Характер ст ки основных моделей однодисковых доводочных станков |
|
||||||
|
|
|
|
|
|
|
|
Наименование |
3803 |
3804П |
3806 |
3808 |
3809 |
3809У |
3807В |
|
|
|
(3806Л) |
|
|
|
3807ТВ |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
Класс точности по ГОСТ 8-82Е |
П |
П |
П |
П |
П |
П |
В |
Диаметр притира, мм |
280 |
450 |
750 |
1600 |
2240 |
2240 |
1060 |
Число правильных колец, шт |
3 |
3 |
3 |
4 |
4 |
4 |
4 |
Диаметр правильных колец, мм: |
|
|
|
|
|
|
|
наружный |
130 |
210 |
320 |
620 |
920 |
920 |
415 |
внутренний |
100 |
10 |
250 |
500 |
805 |
805 |
360 |
Наименование диаметра |
|
|
|
|
|
|
|
обрабатываемых заготовок, мм: |
|
|
|
|
|
|
|
диаметр цилиндра |
100 |
160 |
250 |
500 |
800 |
800 |
360 |
сторона квадрата |
70 |
110 |
175 |
350 |
550 |
550 |
250 |
Максимальная высота заготовки, мм: |
|
|
|
|
|
|
|
при пневматическом или механическом |
– |
– |
200 (80) |
200 |
300 |
600 |
160 |
прижиме |
|
|
|
|
|
|
|
при электромагнитном прижиме |
– |
– |
50 |
100 |
– |
– |
80 |
Высота рабочей плоскости притира, мм |
– |
– |
340 |
– |
– |
– |
180 |
Метод прижима заготовок |
Грузом |
Грузом |
Механич., |
Гидравли - |
Пневмати- |
Силой |
Пневматич., |
|
|
|
электромаг., |
ческий, |
ческий |
тяжести |
электромагнит |
|
|
|
(пневматич., |
электрома- |
|
заготовки |
. |
|
|
|
электромаг.) |
гнит. |
|
|
|
Сила прижима заготовок, даН |
1,5–5 |
1–11,5 |
0–70 (0– |
0–150 |
0–350 |
- |
0–100 |
|
|
|
100) |
|
|
|
|
Частота вращения притира, мин |
71/141 |
40/80 |
22/75 |
19 |
22 |
22 |
20–40 |
Мощность приводов притира , кВт |
0,4 |
0,6 |
2,2 |
13 |
30 |
30 |
6–6,7 |
51
|
СибАДИ |
Таблица 4.3 |
|||||||
|
|
|
|
|
|
|
|
||
|
Характер ст ка основных моделей двухдисковых доводочных станков |
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
3813 |
3813В |
3Б184 |
3Е184 |
3814Б |
|
3Д817 |
3Е816 |
|
|
|
|
|
|
|
|
3Д817Ф1 |
3Е816Ф1 |
|
1 |
2 |
3 |
4 |
5 |
6 |
|
7 |
8 |
Класс точности станка по ГОСТ 8–82Е |
П |
П |
П |
П |
П |
|
В |
В |
|
Наружный диаметр доводочного пр т ра, мм |
280 |
280 |
450 |
450 |
450 |
|
1060 |
750 |
|
|
|
|
|
|
|
|
|
(1120) |
|
Размеры обрабатываемых заготовок, мм: |
|
|
|
|
|
|
|
|
|
цилиндрических: |
|
|
|
|
|
|
|
|
|
диаметр |
20 |
– |
3-50 |
3-50 |
– |
|
10 – 120 |
5 – 100 |
|
длина |
|
60 |
– |
115 |
115 |
– |
|
380 |
220 |
плоских: |
|
|
|
|
|
|
|
|
|
сторона квадрата |
– |
– |
15 – 80 |
81 |
– |
|
– |
– |
|
диаметр описанного круга |
– |
60 |
15 – 115 |
115 |
10 – 450 |
|
400 |
220 |
|
высота |
|
– |
– |
3 – 50 |
50 |
1 – 100 |
|
10 – 120 |
3 – 100 |
Наибольшее расстояние между новыми |
30 |
30 |
65 |
65 |
250 |
|
130 |
110 |
|
доводочными притирами, мм |
|
|
|
|
|
|
|
|
|
Диапазон изменений эксцентриситета, мм |
0 – 6 |
0–10 |
0 – 20 |
0 – 20 |
0 – 50 |
|
0 – 20 |
0 – 20 |
|
Частота вращения доводочного притира, мин 1 : |
70,4;14 |
– |
41,5;81 |
25;42; |
– |
|
20;40 |
31;62 |
|
нижнего |
|
||||||||
верхнего |
|
– |
– |
80 |
– |
|
0;22;44 |
33;66 |
|
Частота вращения привода сепаратора, мин 1 |
51,7; |
18,5; |
9,1–54,6 |
1,2–12,4 |
2,44 |
|
30–120 |
30–120 |
|
|
|
105 |
37,5 |
|
|
|
|
|
|
Сила прижима заготовки, даН |
0 – 40 |
0 – 40 |
0 – 160 |
0 – 160 |
0 – 150 |
|
1250 |
100–1250 |
|
Суммарная мощность приводов сепараторов, |
0,4 |
0,4 |
1,1 |
1,1 |
1,5 |
|
10,9/13,4 |
7,9/10,8 |
|
кВт |
|
|
|
|
|
|
|
|
|
52
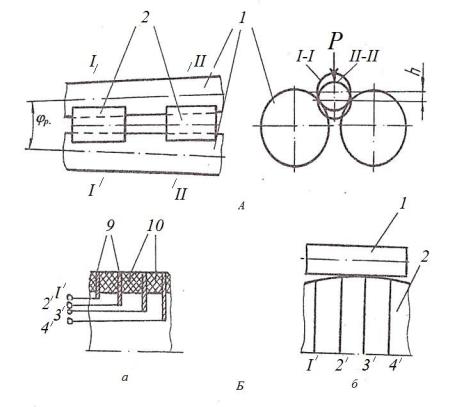
Расстояние между токопроводящими пластинами определяет точность измерения длины контакта между валком и образцом. Токопроводные пластина 1,2,3, и т.д. с помощью токоприемника включены в общую цепь с источником тока и осциллографом Н – 700. Замыкание цепи между соседними токопроводными пластинами происходит через движущуюся деталь. Регистрируемый осциллографом электрический ток свидетельствует о наличии контакта между образцом
валком. Регулируемое усилие ножа P на образы воспроизводится с помощью спец ального нагрузочного устройства.
Таблица 4.4
Условия доводки
|
|
Модель |
БДС-1М |
|
|
|
|
Габариты, мм |
1795×895×1355 |
|
|
|
|
Масса, кг |
2300 |
|
|
|
|
Диаметр обрабатываемых деталей, мм |
20×70 |
|
|
|
|
Диаметр ведущего валка, мм |
100 |
|
|
|
|
Диаметр ведомого валка, мм |
140 |
|
|
|
|
Число оборотов валков, м н 1 |
180–540 |
|
|
|
|
Регулирован е оборотов валков |
Бесступенчатое |
|
|
|
|
Скорость осевого перемещения деталей, |
0– 8 |
|
|
|
|
мм/мин |
|
|
|
|
|
Мощность привода, кВт |
1,1 |
|
|
|
|
Материал доводящих валков |
Мелкопластинчатый перлитный чугун |
|
|
|
|
СибАДИ |
|
|
|
|
|
||||
|
|
Определение положения образцов за время их движения вдоль |
|||
|
|
доводочных валков, т.е. определение траектории движения образцов, |
|||
предусмотрено настройкой стенда по схеме (см.рис.4.5). В соответствии со схемой (см. рис.4.5, а) непрерывный ряд образцов под действием силы P со стороны ножа перемещается в направлении подачи S вдоль доводочных валков. Регистрация положения образцов по мере их перемещения проводится с помощью рычажной измерительной системы, при том начальное положение измерительных наконечников, соответствующих положению, параллельному оси доводочного валка, обеспечивают лекальным угольником. Это начальное положение измерительных наконечников регистрируют записью на осциллограф типа Н – 700. Сигнал на осциллограф поступает от индивидуального датчика перемещений 6 типа 234БВ 6082 через усилитель 7 модели ТА – 5.
Отклонение положения траектории перемещения образцов в
направлении |
подачи S от горизонтального на осциллограмме |
(см. рис.4.5, б) |
регистрируется величиной отклонения положения |
53
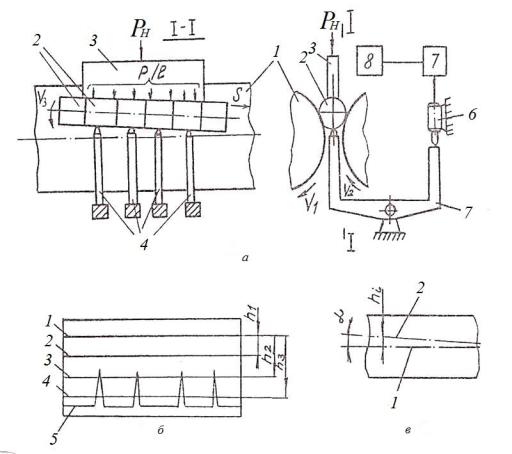
соответствующих измерительных наконечников от их исходного положения: h1, h2 , h3 … hn .
СибАДИРис.4.4. Схема настройки стенда для исследования траектории движения деталей в
процессе бесцентровой доводки: а – измерение траектории движения деталей: 1 – доводочный валок; 2 – положение деталей в процессе доводки; 3 – нож; 4 – измерительные наконечники; 5 – рычаг измерительного устройства; 6 – индивидуальные датчики перемещений; 7 – усилитель – осциллограф; б – фрагмент осциллограммы: 1,2,3,4 – отметки положений измерительных
наконечников; 5 – сигнал отметчика времени; в – положение траектории движения обрабатываемых деталей относительно доводочных валков: 1 – ось доводочного валка; 2 – ось детали в процессе доводки
Сигнал отметчика времени на осциллограмме (см. рис.4.5) с учетом известной величины S и размеров образцов позволяет получить сведения
по каждой точке траектории во времени по длине доводящей поверхности.
Точность измерения геометрического положения траектории по рассмотренным схемам, определяемая характеристиками точности датчика, не превышает 0,01 мм.
Отдельные |
экспериментальные исследования, выполняемые |
с применением |
рассматриваемого стенда, могут быть проведены |
для моделей деталей, когда модель имеет измененные размеры относительно детали. Модель по отношению к детали выполняют с
54
СибАДИсоблюдением масштабов геометрического и силового подобия
Рис.4.5. Схема настройки стенда при измерении длины контакта обрабатываемых деталей с доводочными валками: а – взаимное расположение доводочных валков (нож условно не показан) и о ра атываемых деталей: 1 – доводочные валки;
I – I, II – II – положение центрального сечения детали по мере ее перемещения вдоль доводочного валка; – устройство сменного валка: 1 – деталь; 2 – сменный валок; 9 – токопроводные пластины; 10 – втулка из изоляционного материала; 1, , 2, , 3, , 4, – токопроводные пластины и соответствующие им клеммы выводов
н = 1Д /1М , П = P /PМ ,
где 1 и 1М – расстояние между подобными точками детали и модели соответственно; PД и PМ – силы, приложенные в подобных местах детали и модели.
Стенд для исследования процесса бесцентровой доводки может быть использован при решении задач совершенствования оборудования и процесса доводки. Так могут быть решены следующие задачи совершенствования технологического оборудования для бесцентровой доводки:
- определение рационального соотношения размеров доводочных валков и обрабатываемых деталей;
55