Материал: 2381

Таблица 6.8
оотношение обеспечиваемой и исходной шероховатостей при обкатке роликовым инструментом
|
СибАДИ |
|
|
|
Обеспечиваемая шероховатость, Ra |
Исходная шероховатость, Ra |
|
|
|
|
|
|
0,03–0,07 |
Точение 1,20–2,20 |
|
|
|
|
|
|
0,06–0,12 |
Точение 1,32–2,70 |
|
|
|
|
|
|
0,16–0,32 |
Точение 2,50–5,50 |
|
|
|
|
|
|
0,12–0,24 |
Шлифование 1,70–2,50 |
|
|
|
|
|
Таблица 6.9
Силы обкатыван я рол ком изделий с цилиндрической поверхностью за один ра очий ход при подаче S = 0,05–0,09 мм/об
|
|
Диаметр |
Радиальная сила, Н |
|
|
Материал |
B, МПа |
изделия, |
Dp = 100мм |
Dp = 100мм |
Dp = 80мм |
|
|
мм |
r = 3мм |
r = 2,5мм |
r = 3мм |
|
|
15–25 |
2300 |
1700 |
1700 |
|
|
26–50 |
2900 |
2200 |
2200 |
40ХГСН3ВА |
1800–2000 |
51–100 |
3700 |
2700 |
2700 |
|
|
101–150 |
4100 |
3200 |
3200 |
|
|
|
|
|
|
|
|
15–25 |
1400 |
1200 |
1200 |
33ХС |
1600–1750 |
26–50 |
1800 |
1600 |
1600 |
|
|
51–100 |
2300 |
2200 |
2200 |
|
|
|
|
|
|
|
|
15–25 |
1100 |
1000 |
1000 |
Х16Н6 |
1200–1400 |
26–50 |
1300 |
1200 |
1200 |
|
|
51–100 |
1800 |
1400 |
1400 |
|
|
|
|
|
|
|
|
15–25 |
1100 |
900 |
900 |
36НХТЮ |
1150–1250 |
26–50 |
1300 |
1000 |
1000 |
|
|
51–100 |
1700 |
1600 |
1600 |
|
|
|
|
|
|
86
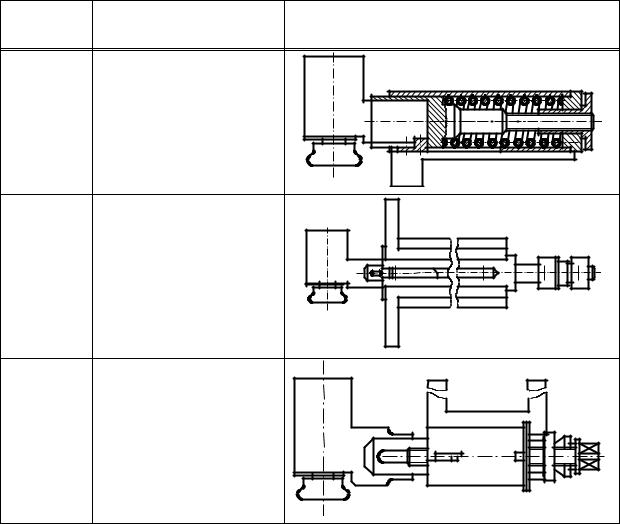
В табл. 6.10. приведены стандартизованные однороликовые |
|||||||
приспособления |
для |
обкатывания, |
рассчитанные |
на |
силу |
||
2500 – 4000 Н. Приспособления состоят из державок с силовым |
|||||||
элементом в виде пружины и роликовых головок. |
|
|
|||||
|
|
|
|
|
|
Таблица 6.10 |
|
|
тандартизованные однороликовые приспособления для |
|
|||||
|
|
|
обкатывания |
|
|
|
|
ГО Т |
На менован е приспо- |
Эскизы |
|
|
|
||
|
соблен |
я |
|
|
|
|
|
16339–70 |
Державки суппортные |
|
|
|
|
||
для рол ковых головок |
|
|
|
|
|||
|
на с лы 2500 |
5000 Н |
|
|
|
|
|
16340–70 |
Державки суппортные |
|
|
|
|
||
для роликовых головок |
|
|
|
|
|||
|
на силы 1000 |
20000 Н |
|
|
|
|
|
16341–70 |
Державка суппортная |
|
|
|
|
||
для роликовой головки |
|
|
|
|
|||
|
на силу 40000 Н |
|
|
|
|
||
СибАДИ |
|||||||
|
Задания и порядок выполнения работы |
|
|
||||
Задание1. В соответствии с чертежом детали и технологическим процессом её изготовления определить ожидаемый эффект упрочнения ППД детали и назначить место операции упрочнения в этом процессе в соответствии с условиями табл. 6.11.
87
|
|
|
|
|
|
|
|
|
|
Таблица 6.11 |
|||
|
|
|
|
|
Условия упрочнения |
|
|
|
|
|
|||
|
Наименование |
|
Материал |
Условия |
Намечаемые |
|
|||||||
|
детали |
|
|
|
|
|
эксплуатации |
параметры |
|
||||
|
СибАДИ |
улучшения |
|
||||||||||
|
|
|
|
||||||||||
|
Упрочняемая |
|
|
Состояние |
|
|
|
|
|
|
|
||
|
поверхность |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Назначение метода и условий упрочнения |
|
|
|
|
||||||
|
Наименован е |
|
Инструмент |
Режим обработки |
|
Станок |
|
||||||
|
метода |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
Место упрочнения в технологии изготовления детали |
|
|
|
||||||||
|
Предшествующая о ра отка |
Последующая обработка |
|
||||||||||
|
Метод |
Реж м |
|
Rа |
|
HRc |
Метод |
|
Режим |
Rа |
|
HRc |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Задание 2. С использованием выбранного метода обработки с планированием эксперимента определить рациональные технологические
условия упрочнения |
в |
соответствии с программой, |
приведенной |
||||
в табл. 6.12. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 6.12 |
Условия |
результаты экспериментов |
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
Варьируемые условия |
|
|
||
|
|
|
|
|
|
||
Усилие |
|
Скорость |
Осевая подача |
|
Наличие СОЖ |
||
|
|
обработки |
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
||
Характеристики по результатам экспериментов |
|
|
|||||
|
|
|
|
|
|
||
Rа |
|
|
Ин |
hн |
|
|
ч |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
88
Контрольные вопросы и задания
1. Опишите механизм упрочнения материала поверхностного слоя детали пластическим деформированием.
2. Как выполняют количественную оценку деформационного
|
упрочнения поверхностного слоя? |
||
СибАДИ |
|||
3. |
Закономерности изменения степени наклёпа по глубине |
||
поверхностного слоя обрабатываемой детали. |
|||
4. |
Основные представления об упрочняемых и неупрочняемых |
||
конструкц онные матер алы при воздействии ППД. |
|||
5. |
оставьте схемы упрочнения наружных и внутренних поверхностей |
||
с указан ем технолог ческого о орудования и инструментов. |
|||
6. |
Технолог ческ е |
возможности |
разных процессов ППД для |
обработки разных поверхностей деталей. |
|||
7. |
Как е нструменты технологические среды применяют для ППД |
||
деталей з разных конструкционных материалов? |
|||
8. |
Представлен е о режимах упрочнения для обеспечения разных |
||
выходных характер ст к упрочнения. |
|
||
9. |
Представлен е о |
перенаклёпе, |
влияние его на эксплуатационные |
свойства деталей.
10. Влияние ППД на эксплуатационные свойства деталей.
89
Лабораторная работа 7
ОБЕСПЕЧЕНИЕ ТРЕБОВАНИЙ ПРОМЫШЛЕННОЙ ЧИ ТОТЫ ПРИ ПРОИЗВОДСТВЕ ПРЕЦИЗИОННЫХ ДЕТАЛЕЙ
СибАДИ |
|||||
Цель работы: закрепить ключевые положения по методам и |
|||||
средствам обеспечен я заданных норм промышленной чистоты в |
|||||
технолог ях про зводства прецизионных деталей. |
|
|
|||
|
|
Краткие сведения |
|
|
|
1. Обеспечен е промышленной чистоты деталей и узлов |
|
||||
Во мног х случаях условия изготовления, сборки и |
|||||
эксплуатац |
деталей |
и узлов машин требуют соблюдения |
|||
определенных тре ован й промышленной чистоты. |
|
|
|||
Объектами, к которым предъявляют требования промышленной |
|||||
чистоты, являются: |
|
|
|
|
|
– этапы производства, ремонта и восстановления; |
|
||||
– расходные материалы, в т.ч. вода и воздух, применяемые в |
|||||
технологиях; |
|
|
|
|
|
– этапы технического контроля изделий; |
|
|
|||
– используемые производственные помещения. |
|
|
|||
Промышленная чистота – технологическое понятие, |
|||||
предусматривающее |
ограничения |
уровня |
загрязнения |
в |
|
чувствительных к загрязнениям деталях изделий, который бы обеспечивал заданные выходные характеристики изделий и их заданную эксплуатационную надежность.
Обеспечение промышленной чистоты в технологических системах представляет комплекс технических мероприятий по ликвидации источников загрязнений удалению загрязнений на разных этапах технологического воздействия на элементы изделия, а также при транспортировании и хранении. Такими загрязнениями могут быть, например, при шлифовании деталей стружка и абразивная пыль из зоны обработки, при транспортировании – запыленность производственных помещений, при хранении – загрязненность материалов консервации деталей.
Класс чистоты рабочих поверхностей деталей и узлов, рабочих
90