Материал: 2381
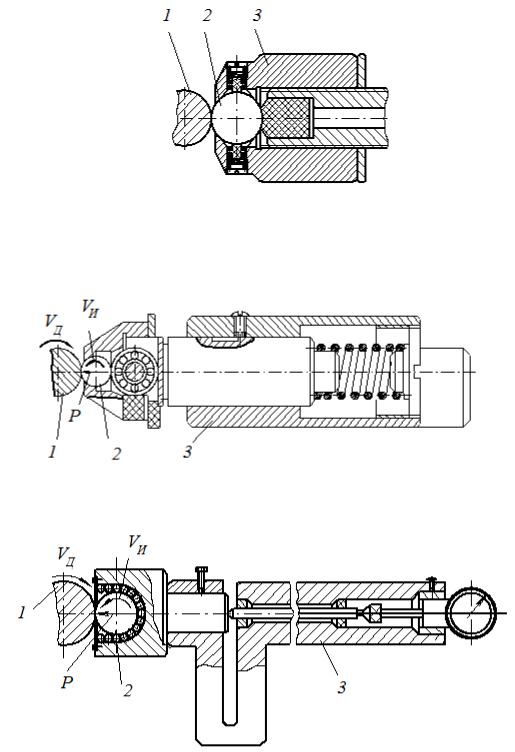
В табл. 6.5. приведены технологические режимы раскатывания внутренних поверхностей деталей, материалами которых являются стали cредней и повышенной твердости, с применением упругих раскатников, работающих по самоуравновешенной схеме (рис. 6 .4).
|
Технологические режимы обкатывания приведении в табл. 6.6. |
|||||||||
СибАДИ |
||||||||||
|
корость при обкатывании |
раскатывании |
не должна |
|
превышать |
|||||
|
60─80 м/м н. |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Таблица 6.5 |
||
|
Технологические режимы раскатывания |
|
|
|
||||||
|
|
|
Диаметр обрабатываемой поверхности, мм |
|
||||||
|
Параметры реж ма |
25 |
─ 60 |
|
60─140 |
|
140─180 |
|
180─450 |
|
|
обработки |
|
|
|
|
|||||
|
Сила раскатыван я, Н |
250 |
─ 350 |
|
450─550 |
|
550─650 |
|
750─850 |
|
|
Подача, мм/об |
0,12─ 0,24 |
|
0,25─0,30 |
|
0,25─0,35 |
|
0,35─0,45 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Скорость |
50 |
─ 60 |
|
50─60 |
|
50─60 |
|
50─60 |
|
|
раскатывания, м/мин |
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Параметр |
|
|
|
|
|
|
|
|
|
|
шероховатости Ra, |
|
|
|
|
|
|
|
|
|
|
мкм: |
|
|
|
|
|
|
|
|
|
|
- исходный |
1,6 |
─ 6,3 |
|
1,6─6,3 |
|
1,6─6,3 |
|
1,6─6,3 |
|
|
|
|
|
|
|
|
|
|
|
|
|
- обеспечиваемый |
0,2 |
─ 0,4 |
|
0,2─0,4 |
|
0,2─0,4 |
|
0,2─0,4 |
|
|
|
|
|
|
|
|
|
|
|
|
|
обработкой |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
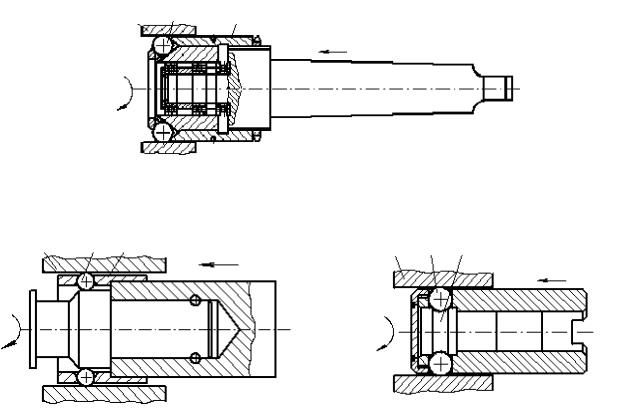
Обкатывание и раскатывание может быть выполнено на токарном станке обкатниками и раскатниками. Схемы которых даны на рис. 6.5.
81
СибАДИа
в
Рис. 6.4. Схемы инструментов для обкатывания с опорой на шары малого диаметра: а – шаровая головка; б – одношаровый обкатник; в – одношаровый обкатник с опорой на шары малого диаметра; 1 – деталь; 2 – шар; 3 – корпус
82
1 |
2 |
3 |
|
|
S |
VИ |
|
|
СибАДИ |
||||||||||
|
|
|
|
|
а |
|
|
|
|
|
1 |
2 |
3 |
S |
1 |
2 |
3 |
S |
|||
VИ |
|
|
|
|
VИ |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Рис. 6.5. Схемы инструментов для раскатывания с шаровой рабочей частью: |
|||||||||
|
а – |
регулируемый раскатник для обработки отверстий; б – многошаровые |
||||||||
|
|
раскатники со сменными опорами; 1 – деталь; 2 – |
шар; 3 – опора |
|||||||
|
|
|
|
|
|
|
|
Таблица 6.6 |
||
|
|
|
Технологические режимы обкатывания |
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
Группы ма- |
Состояние |
|
Давление, |
иаметр |
Толщина уп– |
Подача, |
|
||
|
|
рочненного |
|
|||||||
|
териалов |
материалов |
|
МПа |
шара, мм |
|
слоя, мм |
мм/об |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Мягкие |
|
1600–1900 |
10,0 |
|
1,8–2,3 |
0,15–0,22 |
|
|
|
|
|
6,0 |
|
0,9–1,2 |
|
|||
|
|
|
|
|
|
|
|
|
||
|
Стали с фер– |
|
|
|
|
|
|
|
|
|
|
Средней |
|
|
10,0 |
|
1,5–2,0 |
|
|
||
|
рито-перлит– |
|
1900–2100 |
|
0,10–0,15 |
|
||||
|
твердости |
|
6,0 |
|
0,7–1,0 |
|
||||
|
ной |
|
|
|
|
|
|
|
|
|
|
структурой |
Высокой |
|
2000–2200 |
10,0 |
|
1,2–1,7 |
0,08–0,12 |
|
|
|
|
|
твердости |
|
6,0 |
|
0,5–0,8 |
|
||
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
83
|
|
|
|
|
Окончание табл. 6.6 |
|||
|
|
|
|
|
|
|
|
|
|
|
HRC 62 |
2800–3000 |
10,0 |
0,7–1,3 |
|
0,06–0,08 |
|
|
|
6,0 |
0,4–0,9 |
|
|
|||
|
тали с мар– |
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
10,0 |
0,8–1,4 |
|
|
|
|
|
тенситной |
HRC 58–62 |
2700–2900 |
|
|
|
||
|
6,0 |
0,5–0,9 |
|
|
|
|||
|
|
|
|
|
|
|
||
|
СибАДИ |
|
|
|||||
|
структурой |
HRC 58 |
10,0 |
0,9–1,5 |
|
0,08–0,12 |
|
|
|
|
2500–2800 |
0,6–1,1 |
|
|
|
||
|
|
|
6,0 |
|
|
|
||
|
тали с сто– |
HRC 48–52 |
10,0 |
0,3–0,6 |
|
|
|
|
|
2300–2500 |
0,15–0,3 |
|
|
|
|||
|
оститно-сор– |
|
6,0 |
|
|
|
||
|
битной струк– |
HRC 48 |
10,0 |
0,4–0,8 |
|
0,09–0,14 |
|
|
|
турой |
|
6,0 |
0,2–0,4 |
|
|
|
|
|
|
1. О катывание роликовым инструментом |
|
|
|
|||
|
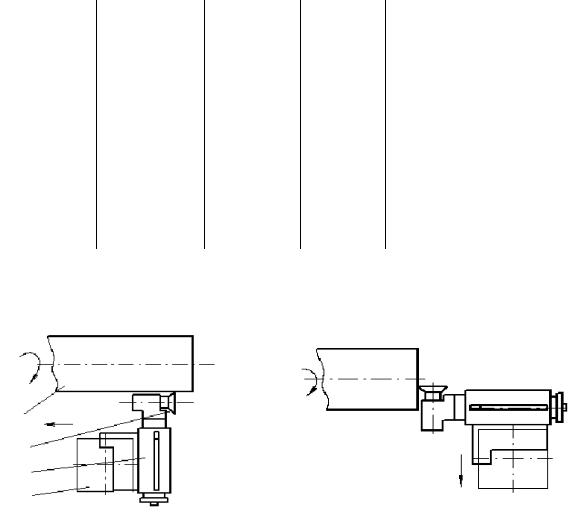
Схема обкатыван я роликовым инструментом приведена на рис.6.6. |
|||||||
|
VД |
|
VД |
|
|
|
|
|
|
|
|
|
|
|
|
||
|
S |
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
|
|
2 |
|
|
|
S |
|
|
|
|
3 |
|
|
|
|
|
|
||
|
|
|
|
|
|
|
||
4 |
|
|
|
|
|
|
|
|
|
|
а |
|
|
|
б |
||
Рис. 6.6. Схема обкатывания роликовым инструментом с применением стандартизованных однороликовых приспособлений: а – цилиндрических поверхностей;
– торцовых поверхностей; 1 – деталь; 2 – ролик; 3 – обкатное приспособление; 4 – суппорт станка
При обосновании значения осевой подачи принимают во внимание условия формирования поверхности и поверхностного слоя. Так, уменьшение подачи способствует уменьшению шероховатости поверхности. Однако использование уменьшенных значений подачи повышает число циклов нагружения N и может вызвать перенаклеп поверхностного слоя. Значения подач при обработке роликами кругового профиля приведены в табл. 6.7.
84
Таблица 6.7
Значения подач при обработке роликами кругового профиля, мм/об
|
Профильный |
|
|
Требуемый параметр шероховатости Ra, мкм |
|
|
||||||
|
радиус |
|
|
|
|
|
|
|
|
|
|
|
|
СибАДИ |
|
||||||||||
|
ролика, мм |
|
0,63 |
|
0,32 |
|
0,16 |
|
|
|||
|
|
|
|
Исходный параметр шероховатости Ra, мкм |
|
|
||||||
|
|
5,0 |
|
2,5 |
1,25 |
2,5 |
1,25 |
|
1,25 |
|
0,63 |
|
|
5 |
0,07 |
|
0,15 |
0,3 |
0,07 |
0,15 |
|
0,07 |
|
0,15 |
|
|
6,3 |
0,09 |
|
0,18 |
0,36 |
0,09 |
0,18 |
|
0,09 |
|
0,17 |
|
|
8 |
0,12 |
|
0,23 |
0,46 |
0,12 |
0,23 |
|
0,12 |
|
0,19 |
|
|
10 |
0,15 |
|
0,29 |
0,56 |
0,15 |
0,29 |
|
0,15 |
|
0,21 |
|
|
12,5 |
0,18 |
|
0,37 |
0,64 |
0,18 |
0,34 |
|
0,18 |
|
0,24 |
|
|
16 |
0,23 |
|
0,47 |
0,72 |
0,23 |
0,39 |
|
0,23 |
|
0,27 |
|
|
20 |
0,29 |
|
0,58 |
0,80 |
0,29 |
0,42 |
|
0,29 |
|
0,30 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
25 |
0,37 |
|
0,83 |
0,88 |
0,37 |
0,48 |
|
0,35 |
|
0,35 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Выбор скорости обкатывания ограничивается биением инструмента детали, точностью применяемого оборудования, тепловыми
характеристиками процесса.
Для достижения необходимых требований шероховатости поверхностей, обработанных обкаткой роликовым инструментом, определенную шероховатость должны иметь исходные поверхности. Такое соотношение шероховатостей приведено в табл. 6.8.
Силы обкатывания, рекомендуемые при обработке отдельных материалов, приведены в табл. 6.9 [8].
85