Материал: 2381
ших припусков (0,05 мм и выше) и из твердых сплавов. Такой инструмент используется также для хонингования в автоматическом цикле при обработке отверстий диаметром до 10 мм. Возможна обработка нескольких деталей пакетом.
Для обработки деталей из стали, чугуна и цветных металлов
может быть |
применен абразивный инструмент. При чистовом хонин- |
|||
СибАДИ |
||||
говании |
с |
получением |
параметра |
шероховатости |
Ra=0,1– 0,2 мкм |
выше следует применять алмазные бруски зерни- |
|||
стостью 80/63 на эласт чной связке P11. Длину брусков l выбирают в зависимости от дл ны обрабатываемого отверстия L. Меньшие отклонен я формы отверстия достигаются при l=(0,50–,75)L.
Для обработки коротких деталей с точностью 6–8-го квалитета при L<d допускаемая длина а разивных брусков равна (1,0–1,2)L.
Дл на выхода русков соответствует примерно |
1 |
l. От длины |
|
3 |
|
выхода бруска з отверстия зависит отклонение от цилиндричности отверст я. Если отверстие до хонингования имеет форму конуса, не-
обход мо увел ч ть выход русков |
1 |
l со стороны меньшего диа- |
|
2 |
|
метра и соответственно уменьшать длину выхода брусков с противоположной стороны.
Характеристики применяемых абразивных и алмазных брусков даны в приложении.
Режимы хонингования начинаются с выбора скорости возврат- но-поступательного движения головки. Большинство моделей станков допускают хонингование скорость продольной подачи
Yпр =12 –20 м/мин.
Длину хода инструмента определяют lх=L+ 2lB –l,
где L – длина отверстия; lB – размер входа – выхода бруска за пределы детали; l – длина брусков в головке.
На производительность процесса резания параметр шероховатости хонингованной поверхности влияет отношение K=Yвр / Yпр . С уменьшением значения K повышается интенсивность самозатачивания брусков и растет производительность резания, но увеличивается параметр шероховатости поверхности. При чистовом хонинговании K выбирают наибольшим соответствием с табл. 2.5.
После выбора значений Yвр и Yпр устанавливают радиальное давление брусков, определяющее поперечные подачи за каждый ход головки.
21
Для лучшего использования режущего инструмента, повышения точности обработки и снижения шероховатости поверхности радиальные давления не следует увеличивать более 1,4 МПа при резании
алмазно-металлическими брусками и более 1 МПа при использовании абразивных брусков.
СибАДИ |
||||||||||||
|
|
|
|
|
|
|
|
Таблица 2.5 |
||||
|
оотношен е между скоростью вращения Yвр и скоростью возвратно- |
|||||||||||
|
поступательного движения Yпр |
хонинговальной головки |
|
|
|
|
||||||
|
Матер ал |
Хон нгование |
K= |
Yвр |
|
|
Материал |
Хонингование |
K= |
Yвр |
|
|
|
|
|
|
Yпр |
|
|
|
|
Yпр |
|
||
|
Чугун |
Предвар тельное |
3–6 |
|
Закаленная |
Однократное |
3–5 |
|
||||
|
|
Окончательное |
4–10 |
|
сталь |
после терми- |
|
|
|
|
||
|
|
|
|
|
|
|
|
ческой обра- |
|
|
|
|
|
|
|
|
|
|
|
|
ботки |
|
|
|
|
|
|
|
|
|
|
|
|
Однократное |
5–7 |
|
||
|
|
|
|
|
|
|
|
после шлифо- |
|
|
|
|
|
|
|
|
|
|
|
|
вания |
|
|
|
|
|
Незакаленная |
Предварительное |
1,5–3 |
|
Бронза |
Однократное |
10–16 |
|
||||
|
сталь |
Окончательное |
2,5–5 |
|
|
|
|
|
|
|
||
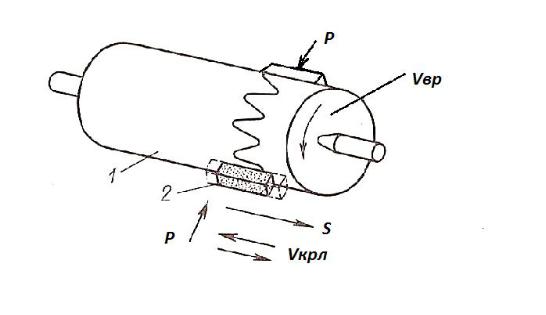
Суперфиниширование. В процессе суперфиниширования отделочная обработка сферических, конических, плоских и цилиндрических поверхностей осуществляется абразивными брусками. Схема обработки, рабочие движения и приложение силы приведены на рис. 2.3. На суперфинишных станках обеспечивают колебательные (осциллирующие) движения и продольные подачи абразивных брусков или детали, постоянная сила притяжения бруска к детали и малое давление в зоне обработки. Обработка происходит без существенного изменения размеров макрогеометрии поверхности. По мере снятия вершин гребешков увеличивается контактная поверхность, уменьшается давление брусков, стружка заполняет поры брусков, режущая способность брусков снижается, процесс обработки прекращается.
В начальный период обработки очередной детали абразивные бруски, соприкасаясь с шероховатой поверхностью, самозатачиваются и восстанавливают режущие свойства.
22
Материалами обрабатываемых деталей являются стали в состоянии закалки, чугуны и бронзы.
В процессе обработки шероховатость поверхности снижается до Ra=0,012 –0,1 мкм, опорная поверхность увеличивается с 20–30 до 80–90%, удаляется дефектный поверхностный слой.
Припуск на сторону на 10–20% должен превышать высоту не- СибАДИровности, чтобы не оставалось следов предыдущий обработки после суперф н ш рован я. В качестве режущего инструмента применяют главным образом абразивные бруски, реже – чашечные и плоские
круги.
Рис.2.3. Схема рабочих движений инструмента и обрабатываемой детали при суперфинишировании: 1– деталь; 2– абразивный брусок
При обработке деталей из чугуна, цветных металлов незакаленной стали применяют инструмент из карбида кремния; бруски из электрокорунда используют для суперфиниширования деталей из закаленных сталей.
В процессе суперфиниширования работоспособность брусков быстро снижается из-за заполнения режущей поверхности и пор металлической стружкой, вызывающей засаливание брусков. Поэтому наиболее эффективным для суперфиниширования является применение абразивных брусков, у которых поры заполнены серой, стеарином, кумарином и другими органическими веществами, выполняющими роль твердого смазочного материала. Под влиянием выделяющейся теплоты в зоне резания на режущей контактной поверхности
23
бруска смазочный материал частично плавится и смазывает рабочие участки инструмента и детали, уменьшает работу трения и препятствует налипанию металлической стружки на режущую поверхность бруска. В результате достигается увеличенный съем металла при одновременном снижении параметра шероховатости и повышении стойкости брусков.
СибАДИYкол ограничивается возникающими инерционными силами при реверсировании и обычно не превышает 5–7 м/мин при амплитуде колеба-
По сравнению со стандартными инструментами абразивные бруски с твердыми смазочными материалами обеспечивают увеличенный на 30–50% съем металла, двух, трехкратное снижение параметра шероховатости поверхности и до 5 раз повышают стойкость инструмента. Для эффекта смазывания необходимо подобрать режимы суперф н ш рования, о еспечивающие достаточное выделение теплоты для расплавления смазочного материала на режущей поверх-
ности бруска.
Характер ст ка а разивных брусков, работающих с твердым
смазочным матер алом, должна отличаться от характеристики стан- |
||
дартных |
непроп танных русков; твердость брусков, подлежащих |
|
пропитке, обычно вы |
рают на 10–20 единиц HRB ниже. |
|
При суперфинишировании необходимо выбрать окружную ско- |
||
рость Yвр |
и давление |
русков. Скорость колебательного движения |
ний до 6 мм; K= Yвр / Yкол .
С уменьшением K более полно восстанавливается режущая способность брусков и увеличивается интенсивность съема металла, но возрастает параметр шероховатости поверхности. Поэтому целесообразно вести обработку с переменным значением K, которое регулируется изменением скорости вращательного движения: в начале цикла принимают Yвр =(2–4) Yкол , а в конце цикла Yвр =(8–16) Yкол . Для мягких материалов шероховатой поверхности значение K больше, для твердых материалов – меньше.
Дополнительное медленное возвратно-поступательное движение детали относительно брусков (Yпр =1–2 м/мин) ускоряет процесс съема металла и увеличивает условия обработки. Давление брусков на обрабатываемую поверхность Р определяет интенсивность протекания процесса.
При суперфинишировании применяют низкие давления. Чистовую обработку выполняют при минимальном давлении: 0,1–0,3МПа
24

для деталей из стали, 0,1–0,2 МПа для деталей из чугуна, 0,05–0,1 МПа для детали из цветных металлов.
Полирование. Полирование предназначено преимущественно для снижения параметра шероховатости поверхности деталей.
Абразивный инструмент на эластичной основе обеспечивает малые давления резания (0,03–0,2 ГПа) независимо от изменений формы обрабатываемых поверхностей.
В процессе предварительного полирования удается снимать припуск до 0,3 мм пр менения крупнозернистых абразивных порошков и высок х скоростей резания (15–35 м/с). Этот процесс фактически является разнов дностью шлифования и эффективен для подготовки поверхности.
В качестве а раз вного инструмента при полировании применяют эласт чные круги и а разивные шкурки. Эффект полирования достигается также при о ра отке деталей во вращающихся барабанах, виброконтейнерах установках. При полировании эластичными кругами дост гается ш рокий диапазон качества обработанных поверхностей. Пр меняемые нструменты приведены в табл. 2.7, 2.8.
Условия применения езразмерной отделочной обработки приведены в табл.2.6.
Таблица 2.6
Область применения различных сплавов безразмерной отделочной
|
обработки |
||
|
|
|
|
|
Обработка |
Область применения |
|
|
Полирование: |
|
|
|
эластичными кругами |
Декоративное полирование. Обработка |
|
|
|
фасонных поверхностей. |
|
|
шлифовальной шкуркой |
Полирование цилиндрических, пло- |
|
|
|
ских конических поверхностей. Об- |
|
|
|
работка деталей сложных форм. Поли- |
|
|
|
рование криволинейных поверхностей |
|
|
|
под окраску (автомобильных кузовов, |
|
|
СибАДИ |
|
|
|
|
холодильников и др.). |
|
|
|
Декоративная отделочная обработка |
|
|
Обработка свободным абразивом во |
деталей сложных форм. |
|
|
вращающихся барабанах и виброкон- |
Отделочная обработка режущего инст- |
|
|
тейнерах |
румента с одновременным формирова- |
|
|
Струйно-абразивная |
нием заданного микропрофиля поверх- |
|
|
|
ности. Обработка внутренних трудно- |
|
|
|
доступных участков в деталях |
|
25