Материал: 2381
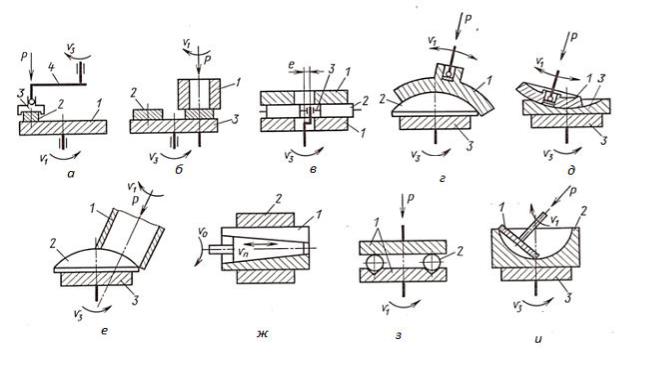
Механическая доводка в 2–6 раз производительнее ручной , при этом обеспечивается стабильное получение эксплуатационных характеристик поверхностей деталей. Доводка осуществляется либо способом «свободного притира», когда притир самоустанавливается по обрабатываемым поверхностям вследствие шарнирного соединения со
СибАДИшпинделем станка, либо способом «жестких осей», при котором положен е осей пр т ра и заготовок остается неизменным в процессе
доводки, чем обеспечивает требуемое взаимное расположение поверхностей.
хемы доводки приведены на рис.2.4.
Рис.2.4. Основные схемы доводки плоских (а, б), цилиндрических (в, ж) и сферических (г– е, з, ) поверхностей: 1– притир; 2– деталь; устройство для установки детали; 1 – скорость притира; 3 – скорость заготовки; 0 – окружная
скорость; П – скорость возвратно-поступательного движения; P – сила прижима
В зависимости от типа инструмента – притира различают доводку незакрепленными зернами абразива в составе абразивных паст и суспензий на притирах и доводку закрепленными зернами абразива (шаржированными притирами и абразивными кругами).
Доводку детали абразивными пастами на притирах осуществляют при периодическом нанесении пасты на поверхность притира (путем ее намазывания) либо посредством предварительного шаржиро-
26
вания притира абразивными зернами с помощью специальных устройств с плоскими, роликовыми кольцевыми правильношаржирующими инструментами.
Полирование шкуркой и лентой выполняется по двум основным схемам резания:
– первая схема основана на применении высоких скоростей реза- СибАДИния (10 –40 м/с), приближающихся к скорости шлифования;
– вторая схема предусматривает полирование на низких скоростях (10–60 м/с), соответствующих скоростям хонингования и суперфиниш рован я;
– при высокоскоростном полировании в качестве режущего инструмента спользуют ленты и ги кие вращающиеся диски, изготовленные з шл фовальной шкурки.
Предвар тельно полирование с большим съемом осуществляется лентами зерн стостью 40–25, которые обеспечивают шероховатость поверхности Ra=0,8– 1,6 мкм.
При окончательном полировании обеспечивают:
– лентами зерн стостью 16–8 достигается параметр шероховато-
сти Ra=0,2 –0,4 мкм;
– лентами зернистостью 6 – 3 обеспечивается Ra=0,05 –0,1 мкм;
– для получения олее низких параметров шероховатости поверхности ленты покрывают а разивными пастами.
Наибольшее применение имеют шкурки из электрокорунда и карбида кремния на тканевой и бумажной основе зернистостью 8 – М40 для получения параметра шероховатости Ra=0,1– 0,2 мкм и М20 – М14 – для получения параметра Ra=0,05 –0,1 мкм.
Рекомендуемые технологические условия полирования кругами лентами приведены в табл.П.13, П.14.
Доводка. Абразивная доводка является окончательным методом обработки деталей, обеспечивающим высокое качество поверхностного слоя (параметр шероховатости поверхности до Rz=0,050– 0,010 мкм, отклонения формы обработанных поверхностей до 0,05– 0,3 мкм).
Процесс абразивной доводки является сложным процессом удаления припуска с обрабатываемой поверхности детали при ее относительном перемещении по поверхности притира в результате действия абразивных зерен. Этот процесс характеризуется одновременным протеканием механических, химических и физико-химических процессов, определяющих выходные характеристики процесса доводки.
27

Таблица 2.7
Область применения кругов на эластичной связке
|
Круг |
Область применения |
|
|
Войлочный с накатанным абразивным |
Предварительное полирование с боль- |
|
|
зерном |
шим съемом для получения |
|
|
СибАДИ |
|
|
|
|
Ra=0,4÷ 1,6 мкм |
|
|
Фетровый войлочный с подводом |
Чистовое полирование для получения |
|
|
пасты в зону резания |
Ra=0,1÷ 0,2 мкм |
|
|
Текстильный с подводом пасты в зону |
Чистовое полирование для получения |
|
|
резан я |
Ra=0,012÷ 0,1 мкм |
|
|
На вулкан товой связке |
Полирование поверхностей с сохране- |
|
|
|
нием исходных геометрических пара- |
|
|
|
метров |
|
|
Лепестковый ( з шл фовальной шкур- |
Предварительное и полуокончательное |
|
|
ки) |
полирование для получения |
|
|
|
Ra=0,1÷ 0,8 мкм |
|
|
|
Таблица 2.8 |
|
Область применения различных абразивных материалов на операциях полирования
Абразивные материалы |
Область применения |
Электрокорунд |
Предварительное и полуокончательное |
|
полирование деталей из стали и ковко- |
|
го чугуна |
Карбид кремния |
Полирование деталей из чугуна и |
|
цветных металлов |
Карбид бора |
Полирование деталей из цветных ме- |
|
таллов и твердых сплавов |
Окись хрома |
Чистовое полирование деталей из чер- |
|
ных цветных металлов, особенно по- |
|
сле металлопокрытий |
Окись железа, окись алюминия, вен- |
Чистовое полирование деталей из |
ская известь |
цветных металлов (окись железа для |
|
обработки более твердых металлов, |
|
окись алюминия и венская известь – |
|
для обработки более мягких материа- |
|
лов с низким параметром шероховато- |
|
сти поверхности) |
Паста ГОИ |
Полуокончательное и чистовое поли- |
|
рование деталей из черных и цветных |
|
металлов |
28
Доводка прецизионных деталей осуществляется за две – пять операций (перехода) с последовательным снижением зернистости применяемого абразива в состав суспензий и паст, используемых на этапах предварительной, чистовой и окончательной доводки, и уменьшением припусков на обработку.
|
Отдельные условия доводки приведены в табл. 2.9. |
|
|
||||
СибАДИ |
|||||||
|
|
|
|
|
|
Таблица 2.9 |
|
|
Услов я доводки и обеспечиваемые параметры качества |
||||||
|
Доводка |
Марка микро- |
Припуск на |
Отклонение |
|
Шероховатость |
|
|
|
порошка |
сторону, |
формы по- |
|
поверхности |
|
|
|
|
мм |
верхности, |
|
Ra, мкм |
|
|
|
|
|
мкм |
|
|
|
|
Предвар тельная |
М40–М14 |
0,02–0,05 |
3–5 |
|
0,63–0,16 |
|
|
(черновая) |
|
|
|
|
|
|
|
Получ стовая |
М10–М5 |
0,005–0,015 |
1–2 |
|
0,16–0,08 |
|
|
Чистовая (окон- |
М10–М3 |
0,002–0,005 |
0,5–1 |
|
0,08–0,02 |
|
|
чательная) |
|
|
|
|
|
|
|
Тонкая |
М3–М1 |
0,001–0,002 |
0,1–0,5 |
|
Rz=0,1÷0,025 |
|
Примечание. Для окончательной и тонкой доводки применяют также мягкие абразивные материалы – окись алюминия, окись хрома, крокус и др.
К числу основных факторов, определяющих качество, производительность и себестоимость доводки, относятся рабочее давление притира скорость движения детали по притиру. С целью повышения эффективности процесса доводки осуществляется несколько переходов при циклическом изменении давления и скорости.
Значения давлений, применяемых при доводке, приведены в табл.2.10.
Доводка абразивными суспензиями на притирах осуществляется при непрерывной подаче суспензии в зону обработки или с периодической дозировкой этой подачи.
Доводка с непрерывной подачей абразивной суспензии обеспечивает высокую производительность и применяется для предварительной обработки.
Доводку с периодическим нанесением пасты применяют для предварительной и окончательной обработки.
Наивысшие параметры качества поверхности достигаются при тонкой доводке притирами, шаржированными зернами пасты.
29
|
|
|
|
Таблица 2.10 |
|
|
Ориентировочные давления притира при доводке с абразивными |
||||
|
|
суспензиями и пастами |
|
|
|
|
|
|
|
|
|
|
Материал детали |
Материал притира |
Давление (кПа) при доводке |
||
|
|
|
|
|
|
|
|
|
предварительное |
окончательное |
|
|
СибАДИ |
|
|||
|
|
Доводка плоских поверхностей |
|
|
|
|
Закаленная сталь |
Чугун |
100–200 |
50–100 |
|
|
Твердый сплав |
|
60–150 |
|
|
|
Вязкие матер алы, |
Стекло |
40–80 |
|
|
|
сталь незакален- |
|
|
|
|
|
ная, цветные ме- |
|
|
|
|
|
таллы сплавы |
|
|
|
|
|
Хрупк е матер а- |
Чугун |
20–200 |
1–10 |
|
|
лы (кварц, крем- |
|
|
|
|
|
ний, сапф р, ру- |
|
|
|
|
|
б н) |
|
|
|
|
|
|
Доводка цилиндрических поверхностей |
|
|
|
|
Закаленная сталь, |
Чугун |
2 000–4 000 H/м |
1 000–2 000 H/м |
|
|
твердый сплав |
|
|
|
|
Примечания: 1. Данные относятся также к доводке алмазными суспензиями и пастами. 2. Удельное давление при доводке наружных цилиндрических поверхностей относится к единице длины образующей (H/м). 3. оводка деталей из керамики ситалла проводится алмазными пастами при давлении 150–200 кПа.
Для повышения производительности обработки при доводке деталей из закаленных сталей (подшипниковые кольца, ролики) применяют абразивные круги на керамической связке на основе зеленого карбида кремния 63C. Для доводки пластин магнитов используют круги на основе электрокорунда 23 – 25А зернистостью 8 – М40, твердостью М2 – СМ2.
Доводочные станки, осуществляющие обработку по способу «свободного притира» плоских, наружных цилиндрических и сферических поверхностей, делят по виду кинематической связи между звеньями исполнительного механизма на два типа: станки с жесткой кинематической связью и станки с фрикционной связью между звеньями исполнительного механизма станка.
Технологические процессы доводки деталей обычно включают несколько операций, осуществляемых при различных уровнях факторов процесса.
30