Материал: 2М138И. 01. 06. 030СБ
Внимание! Если размещение файла нарушает Ваши авторские права, то обязательно сообщите нам
5
4
R0,05...0,1*1
Полировать
Ra2,5()
45-0,,165
-0,,187

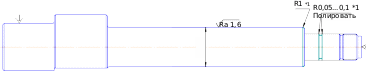 Оп. 065 Токарная; ИОТ №4; СОЖ Укринол-1 (5%) ТУ 101197-82
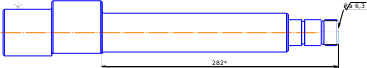
Оп. 070 Фрезерная; ИОТ №6; СОЖ Укринол-1 (5%) ТУ 101197-82
*Размердлясправок
*Размердлясправок
282*
Полировать

45f9(-0,025
-0,087)
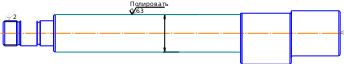 Оп. 110 Полировальная; ИОТ №4; СОЖ Укринол-1 (5%) ТУ 101197-82
Базовый технологический процесс механической обработки штока 2М138И.01.06.030СБ – единичный, пооперационный, разработан для среднесерийного производства.
Технологический процесс соответствует техническим требованиям чертежа.
На первой операции деталь базируется на черновые базы –
необработанные диаметры. Дальнейшая обработка ведется с базированием на обработанные поверхности. Принципы базирования соблюдаются.
Оборудование соответствует требованиям данного техпроцесса.
Для обработки глубоких отверстий, шлифования наружных поверхностей необходимо применение более точного и современного оборудования с ЧПУ.
В токарных операциях деталь устанавливается в 3-х кулачковый патрон на станке с ЧПУ. Необходимо рассмотреть возможность применения быстросменного патрона.
В техпроцессе применены прогрессивные конструкции режущих инструментов и новые марки материала режущей части.
В операциях применяются универсально-сборочные приспособления, кондукторы для сверлильных работ, втулки, подставки, подкладки, разметочные плиты. Технологические операции полностью оснащены.
Использование специальных приспособлений позволит исключить разметочную операцию и выверку при установке деталей.
Чертѐж штока 2М138И.01.06.030СБ содержит достаточно проекций и сечений. Все размеры проставлены правильно и их достаточно. Условные обозначения допусков, посадок, шероховатости, отклонений формы и взаимного расположения поверхностей соответствуют действующим
ГОСТам. Наиболее точные размеры Ø45f9 0,025 , Ø30f9 0,020 ,
0,087
Оборудование соответствует требованиям данного техпроцесса.
Для обработки глубоких отверстий, шлифования наружных поверхностей необходимо применение более точного и современного оборудования с ЧПУ.
В токарных операциях деталь устанавливается в 3-х кулачковый патрон на станке с ЧПУ. Необходимо рассмотреть возможность применения быстросменного патрона.
В техпроцессе применены прогрессивные конструкции режущих инструментов и новые марки материала режущей части.
В операциях применяются универсально-сборочные приспособления, кондукторы для сверлильных работ, втулки, подставки, подкладки, разметочные плиты. Технологические операции полностью оснащены.
Использование специальных приспособлений позволит исключить разметочную операцию и выверку при установке деталей.
-
Отработка конструкции изделия на технологичность
Чертѐж штока 2М138И.01.06.030СБ содержит достаточно проекций и сечений. Все размеры проставлены правильно и их достаточно. Условные обозначения допусков, посадок, шероховатости, отклонений формы и взаимного расположения поверхностей соответствуют действующим
ГОСТам. Наиболее точные размеры Ø45f9 0,025 , Ø30f9 0,020 ,
0,087
0,072
Ø26,3h9 0 . Указанные шероховатости: Ra 2,5; Ra 1,25; Ra 0,63; Rz 80;
0,052
Rz 20. Неуказанная шероховатость Ra 6,3. Конструкция детали состоит из стандартных и унифицированных конструктивных элементов. Физико- химические и механические свойства стали 40Х соответствуют технологии изготовления детали. Базовые поверхности обеспечивают точность установки, обработки и контроля детали. Заготовка получена рациональным способом с учѐтом заданного объѐма выпуска. Конструкция детали обеспечивает возможность применения типовых и стандартных техпроцессов еѐ изготовления.
Себестоимость изготовления детали определяется суммой затрат на исходную заготовку и еѐ механическую обработку, поэтому важно обеспечить снижение всей суммы затрат, а не одной из еѐ составляющих. Метод получения заготовок для деталей машин определяется назначением и конструкцией детали, материалом, серийностью производства, а также экономичностью изготовления. Исходя из конструкции детали, серийности производства, заготовку для рассматриваемой детали рекомендуется получать двумя методами: калиброванный пруток и штамповка молотом штамповочным паровоздушным для горячей штамповки модели М2143/28.
Исходными данными при выборе метода изготовления заготовки для вала является чертѐж готовой детали, анализ еѐ служебного назначения.
Ø26,3h9 0 . Указанные шероховатости: Ra 2,5; Ra 1,25; Ra 0,63; Rz 80;
0,052
Rz 20. Неуказанная шероховатость Ra 6,3. Конструкция детали состоит из стандартных и унифицированных конструктивных элементов. Физико- химические и механические свойства стали 40Х соответствуют технологии изготовления детали. Базовые поверхности обеспечивают точность установки, обработки и контроля детали. Заготовка получена рациональным способом с учѐтом заданного объѐма выпуска. Конструкция детали обеспечивает возможность применения типовых и стандартных техпроцессов еѐ изготовления.
-
Выбор заготовки и метода еѐ изготовления
Себестоимость изготовления детали определяется суммой затрат на исходную заготовку и еѐ механическую обработку, поэтому важно обеспечить снижение всей суммы затрат, а не одной из еѐ составляющих. Метод получения заготовок для деталей машин определяется назначением и конструкцией детали, материалом, серийностью производства, а также экономичностью изготовления. Исходя из конструкции детали, серийности производства, заготовку для рассматриваемой детали рекомендуется получать двумя методами: калиброванный пруток и штамповка молотом штамповочным паровоздушным для горячей штамповки модели М2143/28.
Исходными данными при выборе метода изготовления заготовки для вала является чертѐж готовой детали, анализ еѐ служебного назначения.
Выбор производим путѐм сравнения стоимости получения заготовок по методике, изложенной в [5].
-
Масса заготовки из проката:
m0 = 0,001 · mПП · L0, где mПП – масса 1 погонного метра. при mПП = 37,51 кг, m0 = 15,22 кг.
Коэффициент Ким = mд / m0 = 0,36.
Так как Ким < 0,7 то проектирование заготовки из проката является нетехнологичным.
-
Штамповка по [8]. Класс точности Т4.
Получение производится молотом штамповочным паровоздушным для горячей штамповки.
Группа стали М2 (С – 0,35-0,65). Степень сложности С2 (Gп / Gф = 0,53). Исходный индекс – 11.
Коэффициент Ким = mд / m0 = 0,77.
Так как Ким > 0,7 то заготовка технологична.
Объѐм снимаемого материала значительно отличается, поэтому следует использовать формулу для экономического расчѐта стоимости заготовки:
Sт = (Gд / Ким) ∙ [Cзаг + Сс (1 – Ким)], где Gд – масса детали, кг;
Ким – коэффициент использования материала. Cзаг – стоимость 1 кг материала, руб. [5, с. 43].
Сс = 99 руб / кг – стоимость срезания 1 кг стружки в среднем по машиностроению [26, с. 15].
SтПР = (5,5 / 0,36) ∙ [32,5 + 99 ∙ (1 – 0,36)] = 1464,53 руб.
SтШТ = (5,5 / 0,77) ∙ [84,1 + 99 ∙ (1 – 0,77)] = 763,36 руб.
По расчѐтам экономически выгодна заготовка – штамповка. Экономический эффект:
Э = (SтПР – SтШТ) N,
где N – годовая программа выпуска.
Э = (1464,53
- 763,36) ∙ 2625 = 1840571,3 руб.
При N = 2625 шт.
Годовая экономия материала:
Эм = (Gзп – Gзш) ∙ N;
Эм = (15,22 – 7,14) ∙ 2625 = 21210 кг.
В качестве заготовки выбираем штамповку.
Расчет заготовки производим в соответствии с [8]. Массу поковки определяем по формуле:
mпок. = mдет. ∙ Кр = 5,5 ∙ 1,3 = 7,15 кг,
где Kр = 1,3 – расчѐтный коэффициент [8, табл. 20]. Класс точности – Т4 [8, табл. 19].
Устанавливаем группу стали – М2 [8, табл. 1]. Степень сложности поковки – С2 [8].
Конфигурация поверхности разъема штампа – П (плоская).
На основе полученных данных определяем исходный индекс – 11 [8, табл. 2].
Определяем припуски и кузнечные напуски:
Основные припуски на размер, мм [8, табл. 3]:
1,6 – диаметр Ø74 мм и чистота поверхности 6,3; 1,6 – диаметр Ø54 мм и чистота поверхности 6,3; 1,8 – диаметр Ø45 мм и чистота поверхности 0,63; 1,5 – диаметр Ø30 мм и чистота поверхности 2,5; 2,3 – длина 400 мм и чистота поверхности 6,3;
1,6 – длина 60 мм и чистота поверхности 6,3;
1,6 – длина 58 мм и чистота поверхности 6,3. Дополнительные припуски:
7 [8, табл. 18];
Радиус закругления наружных углов – 2,0 мм [8, табл. 7].
Определяем размеры поковки и допускаемые отклонения размеров (разрешается округлять линейные размеры поковки с точностью до 0,5 мм), мм [8, табл. 8]:
0,7
При N = 2625 шт.
Годовая экономия материала:
Эм = (Gзп – Gзш) ∙ N;
Эм = (15,22 – 7,14) ∙ 2625 = 21210 кг.
В качестве заготовки выбираем штамповку.
Расчет заготовки производим в соответствии с [8]. Массу поковки определяем по формуле:
mпок. = mдет. ∙ Кр = 5,5 ∙ 1,3 = 7,15 кг,
где Kр = 1,3 – расчѐтный коэффициент [8, табл. 20]. Класс точности – Т4 [8, табл. 19].
Устанавливаем группу стали – М2 [8, табл. 1]. Степень сложности поковки – С2 [8].
Конфигурация поверхности разъема штампа – П (плоская).
На основе полученных данных определяем исходный индекс – 11 [8, табл. 2].
Определяем припуски и кузнечные напуски:
Основные припуски на размер, мм [8, табл. 3]:
1,6 – диаметр Ø74 мм и чистота поверхности 6,3; 1,6 – диаметр Ø54 мм и чистота поверхности 6,3; 1,8 – диаметр Ø45 мм и чистота поверхности 0,63; 1,5 – диаметр Ø30 мм и чистота поверхности 2,5; 2,3 – длина 400 мм и чистота поверхности 6,3;
1,6 – длина 60 мм и чистота поверхности 6,3;
1,6 – длина 58 мм и чистота поверхности 6,3. Дополнительные припуски:
-
смещение по поверхности разъѐма штампа – 0,4 мм [8, табл. 4]; -
изогнутость и отклонение от прямолинейности – 1,6 [8, табл. 13]; Штамповочные уклоны на внутренней поверхности пуансона – не более
7 [8, табл. 18];
Радиус закругления наружных углов – 2,0 мм [8, табл. 7].
Определяем размеры поковки и допускаемые отклонения размеров (разрешается округлять линейные размеры поковки с точностью до 0,5 мм), мм [8, табл. 8]:
0,7
Источник: https://tut-files.ru/previewfile/33128