Материал: 991
60
Rz80
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Ø34 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Ø42 |
|
|
|
|
|
|
Ø26 |
|
|
||
|
|
Ø26 |
|
|
|
Ø34 |
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
41 |
|
|
||||||||
|
41 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
50 |
|
|
|
|
|
|
|
|
|
|
50 |
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
154 |
|
|
|
|
|
|
|
|
|
|
|||
|
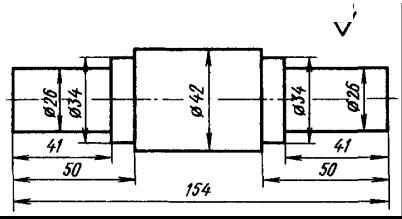
Рис. 38. Вал с двухсторонней ступенчатостью |
|
||||||||||||||||||||||
Таблица 2. Предписания |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Номера |
|
|
|
|
|
|
|
|
|
|
|
|
Диаметр, мм |
|
|
|
|
|
Характер |
|||||
|
|
|
|
|
|
|
|
|
|
обраба- |
обрабо- |
|
|
|
|
|
обработ- |
|||||||
установов |
Предписание |
|
|
Длина, |
||||||||||||||||||||
и перехо- |
на обработку |
тываемой |
танной |
|
|
|
мм |
ки (чер- |
||||||||||||||||
поверх- |
поверх- |
|
|
|
новая или |
|||||||||||||||||||
дов |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
|
|
|
|
|
|
|
ности |
ности |
|
|
|
|
|
чистовая) |
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
Установить и за- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
крепить заготовку |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
Обточить ци- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
линдр |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
» |
|
|
|
|
|
|
» |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
» |
|
|
|
|
|
|
» |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
Установить и за- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
крепить заготовку |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
другим концом |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
Обточить ци- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||||
|
|
|
линдр |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
» |
|
|
|
|
|
|
» |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
1.Изобразить вал со всеми размерами.
2.Подготовить табл. 2 с предписаниями токарю на обработку цилиндрических поверхностей.
3.Занумеровать в предписаниях элементы технологической операции.
4.Проставить в таблице соответствующие диаметры, длины и характер обработки (глубину резания брать не более 5 и не менее
2 мм).
61
Задание № 3
После чернового и чистового обтачиваний и чистового подрезания двух торцов гладкий цилиндрический вал должен иметь
Ø30–0,12 мм и длину 250 мм (см. рис. 37). Требуется определить диаметр и длину заготовки из проката, если черновое обтачивание выде-
лено в самостоятельную операцию.
1.Изучить рис. 37.
2.Подготовить табл. 3 и вписать в нее необходимые данные.
Та б л и ц а 3. Размеры и припуски к заданию № 3, мм
№ п/п |
Что определяется |
Величина |
|
|
|
1 |
Припуск на черновое обтачивание цилиндрической по- |
|
верхности |
|
|
|
|
|
2 |
Припуск на чистовое обтачивание цилиндрической по- |
|
верхности |
|
|
|
|
|
3 |
Общий припуск на обтачивание цилиндрической поверх- |
|
ности |
|
|
|
|
|
4 |
Диаметр заготовки |
|
5 |
Припуск на чистовое подрезание двух торцов |
|
6 |
Общая длина заготовки |
|
Задание № 4
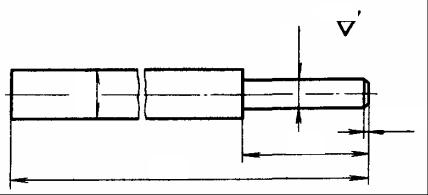
На токарном станке необходимо выточить одноступенчатый вал, изображенный на рис. 39.
1. Определить диаметр и длину заготовки из проката, если черновое обтачивание выделено в самостоятельную операцию.
Ø30–0,2
Rz40
Ø20–0,2
2,5x45°
80
285
Рис. 39. Одноступенчатый вал
62
2.Выполнить эскиз заготовки после ее чернового обтачивания в центрах с указанием необходимых размеров, если заготовка подрезана и зацентрована.
3.Рядом с эскизом заготовки после чернового обтачивания выполнить рис. 39.
4.Подготовить табл. 4, найти и вписать в нее необходимые дан-
ные.
Та б л и ц а 4. Размеры и припуски к заданию № 4, мм
№ п/п |
Что определяется |
Величина |
|
|
|
1 |
Припуск на черновое обтачивание цилиндрической по- |
|
верхности Ø30 мм |
|
|
|
|
|
2 |
Диаметр большего цилиндра после его чернового обта- |
|
чивания |
|
|
|
|
|
3 |
Припуск на чистовое обтачивание цилиндрической по- |
|
верхности Ø30 мм |
|
|
|
|
|
4 |
Общий припуск на обтачивание цилиндрической по- |
|
верхности Ø30–0,2 мм |
|
|
|
|
|
5 |
Диаметр заготовки |
|
6 |
Припуск на чистовое обтачивание цилиндра Ø20–0,2 мм |
|
7 |
Диаметр меньшего цилиндра после чернового обтачи- |
|
вания |
|
|
|
|
|
8 |
Припуск на чистовое подрезание двух торцов заготовки |
|
9 |
Общая длина заготовки |
|
10 |
Припуск на подрезание уступа |
|
11 |
Длина меньшего цилиндра после чернового обтачива- |
|
ния |
|
|
|
|
|
12 |
Длина большего цилиндра |
|
Задание № 5
|
|
|
|
|
|
|
|
|
|
|
|
65 |
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Rz20 |
|
|
|
|
|
73 |
|
|
|
|
|
|
|
|
|
|
|
50 |
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
–0,14 |
|
|
||
|
|
|
|
|
Ø34 |
|
|
Ø32 |
|
|
Ø23 |
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
Ø25 |
|
|
|
|||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
Ø2x45° |
|
3 |
|
|
|
|
|
|
2x45° |
|
|||||||
|
|
а) |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
б) |
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
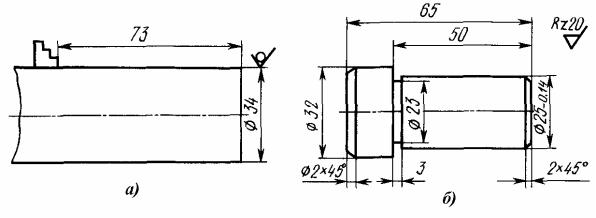
Рис. 40. Заготовка для детали «палец» (а) и готовая деталь (б)
63
1.Разработать технологический процесс изготовления небольшой партии деталей из прутка (рис. 40) за две операции.
2.Подготовить по данному технологическому процессу табл. 5.
Та б л и ц а 5. Последовательность операций технологического процесса
к заданию № 5
Номер |
Обозна- |
Номер |
Содержание установов и переходов |
опера- |
чение |
пере- |
|
ции |
установа |
хода |
|
|
|
|
Установить и закрепить пруток в трехкулачковом |
|
|
|
самоцентрирующемся патроне |
|
|
|
Подрезать торец Ø … мм в размер l= … мм |
|
|
|
начисто |
|
|
|
Обточить цилиндр с Ø … мм на Ø … мм на длину |
|
|
|
l= … мм начисто |
|
|
|
Обточить цилиндр с Ø … мм на Ø … мм на длину |
|
|
|
l= … мм начисто |
|
|
|
Выточить канавку шириной … мм по Ø … мм на |
|
|
|
расстоянии l= … мм от правого торца заготовки |
|
|
|
На цилиндре Ø … мм снять фаску размером … мм |
|
|
|
Отрезать заготовку длиной l= … мм |
|
|
|
Установить и закрепить заготовку по цилиндру |
|
|
|
Ø … мм |
|
|
|
Подрезать торец Ø … мм, выдержав длину |
|
|
|
l= … мм начисто |
|
|
|
Снять фаску размером … мм на цилиндре |
|
|
|
Ø … мм |
3.Занумеровать в таблице операции, установы и переходы.
4.Заполнить места, обозначенные многоточием.
5.Провести (насколько это необходимо) влево горизонтальные линии – границы операций, установов и переходов.
64
ЗАКЛЮЧЕНИЕ
Современное производство во многом определяет уровнем своего развития научно-технический и экономический потенциалы страны. Из изученного курса становится ясно, что проектирование рациональных, конкурентоспособных изделий, организация их производства невозможны без соответствующего технологического обеспечения и достаточного уровня знаний в области технологии конструкционных материалов.
Студенты механических специальностей вузов могут с помощью настоящего учебного пособия составить представление о технологических методах формообразования и обработки заготовок деталей машин, на которых основано производство.
Учебное пособие написано с учетом опыта преподавания курса «Технология конструкционных материалов».