Материал: 991
50
правлении, но с разными скоростями. Трение между ведущим кругом и заготовкой больше, чем между ней и рабочим кругом. Вследствие этого заготовка увлекается во вращение со скоростью, близкой к окружной скорости ведущего круга.
|
|
|
|
|
|
|
|
|
|
Перед шлифованием веду- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
щий круг устанавливают на- |
|
|
|
|
|
|
|
|
|
|
клонно под углом 1...7 0 к оси |
|
|
|
|
|
|
|
|
|
|
вращения заготовки. Вектор |
|
|
|
|
|
|
|
|
|
|
скорости этого круга разлагается |
3 |
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
на составляющие, и возникает |
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
|
продольная подача SПР. Поэтому |
|
|
|
|
|
5 |
|
|
|
|||
|
|
|
|
|
|
|
4 |
|
заготовка перемещается по ножу |
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
вдоль своей оси и может быть |
|
2 |
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
прошлифована на всю длину. |
||
|
|
|
|
Рис. 31. Схема бесцентрового |
Чем больше угол наклона веду- |
|||||
|
|
|
|
щего круга, тем больше подача |
||||||
|
|
|
|
|
внутреннего шлифования |
SПР. Процесс легко автоматизи- |
||||
|
|
|
|
|
|
|
|
|
|
|
ровать, установив наклонный лоток, по которому заготовки будут сползать на нож, проходить процесс шлифования и падать в тару.
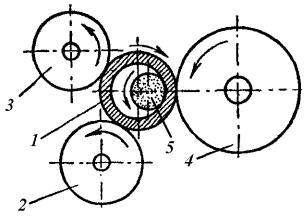
• Аналогичный принцип работы используют при бесцентровом внутреннем шлифовании для обработки цилиндрических и конических отверстий в заготовках, имеющих наружную цилиндрическую поверхность (рис. 31). Заготовку 1 устанавливают по наружной поверхности между тремя вращающимися элементами: опорным роликом 2, прижимным роликом 3 и ведущим барабаном 4. Шлифующий круг 5 располагают в отверстии консольно, он движется возвратнопоступательно вдоль оси отверстия.
13.2. Режимы резания
Основные элементы режима резания при шлифовании – скорость резания VК, круговая подача заготовки при круглом шлифовании SКР (продольная подача стола с заготовкой при плоском шлифовании SПР) и глубина резания t. Для рационального ведения процесса шлифования необходимо выбирать их оптимальные значения:
1.Характеристики шлифовального круга в зависимости от свойств обрабатываемого материала и технических требований.
2.Глубину резания t.
51
На черновых проходах t=0,05...0,1 мм; на чистовых проходах t=0,005...0,02 мм; при обработке неметаллов t=0,4...0,8 мм.
3.Круговую подачу заготовки SКР (скорость продольной подачи стола при плоском шлифовании SПР) выбирают в зависимости от ширины шлифовального круга и корректируют ее по кинематическим данным станка.
4.Скорость резания VК в зависимости от прочности круга. Она равна окружной скорости точки на периферии шлифовального круга:
VК = π D n , 1000
где n – частота вращения круга, об/мин; D – наружный диаметр шлифовального круга, мм. Обычно VК=30...50 м/с. При скоростном шлифовании VК>50 м/с.
Оптимальные значения элементов режима резания выбирают по справочным данным.
Проверка элементов режима резания по мощности электродвигателя станка:
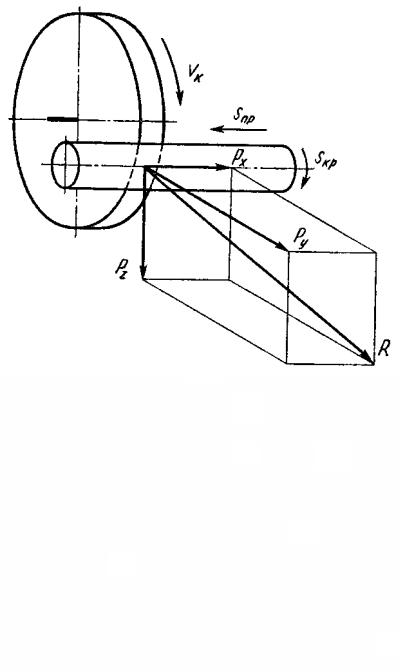
1. Вычисляется тангенциальное усилие резания PZ. Это составляющая равнодействующей сил резания R, приложенной к шлифовальному кругу (рис. 32). PZ направлена по касательной к траектории движения периферийной точки круга.
Vк
Sпр
Px Sкр
Py
Pz
R
Рис. 32. Силы резания при шлифовании
52
PZ определяется по формуле
PZ=СP (SКР)а (SПР)b tc.
Значения коэффициента СP и показателей степени приводятся в справочниках.
2. По значению PZ определяется мощность электродвигателя привода шлифовального круга (кВт) с учетом КПД привода η:
NК= PZ VК /(1000 η).
Требования техники безопасности при шлифовании:
•Круги должны быть отбалансированы.
•Круги должны быть испытаны на прочность при окружной скорости 150 % от рабочей.
•Круг на станке должен быть защищен стальным кожухом на случай разрушения.
•Для защиты от разбрызгиваемой смазочно-охлаждающей жидкости устанавливают щитки.
•Обязательно наличие пылеулавливающих вентиляционных устройств.
К конструкциям деталей, обрабатываемых шлифованием, предъявляется ряд требований, обеспечивающих их технологичность. Технологичной является конструкция детали у которой:
– необрабатываемые и обрабатываемые поверхности детали, находящиеся в одной плоскости, разделены канавкой;
– предусмотрены центровые отверстия для ступенчатых валов и установочные фаски у пустотелых валов для их фиксации при обработке;
– предусмотрены технологические канавки для входа и выхода шлифовального круга;
– обрабатываемые поверхности должны располагаться в одной плоскости;
– все плоские обрабатываемые поверхности в конструкции должны располагаться параллельно или перпендикулярно базовой поверхности детали.
Шлифованием обрабатываются только жесткие детали, не деформирующиеся в процессе обработки. Способ не допускает обработки малых отверстий.
53
14. ОСНОВНЫЕ СВЕДЕНИЯ О ПРОЦЕССЕ ПРИТИРКИ
Притирка относится к отделочным методам обработки поверхностей.
Сущность метода притирки: на поверхность инструмента (т. н. притира), копирующего форму обрабатываемой поверхности, наносится мелкозернистый абразивный материал вместе со смазкой (абразивная паста). Паста или порошок внедряется в поверхность притира и удерживается ею. При относительном движении притира и заготовки абразивные зерна на поверхности притира снимают стружку малой толщины с поверхности заготовки.
Требования, предъявляемые к инструменту: а) высокая точность изготовления (т. к. он копирует форму обрабатываемой поверхности); б) материал притира должен быть мягче обрабатываемого материала заготовки (используют серый чугун, бронзу, красную медь, дерево).
Состав притирочной пасты: а) абразивный материал (электрокорунд, карбид кремния, карбид бора, оксид хрома и др.); б) материал смазки (масло, керосин, вазелин); в) химически активные вещества (олеиновая, стеариновая и другие кислоты).
|
|
|
|
|
|
|
|
|
|
|
|
v2 |
|
|
|
|
|
|
|
|
|
|||||
|
|
|
p |
|
|
p |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
v1 |
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
v1 |
|
|
|
|
|
|
|
|
|||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||
p |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
p |
|
|
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
v2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
1 2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||||
|
|
|
а) |
3 |
|
|
||||||||||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
4 |
5 |
||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
|
|
|
|
|
|
|
|
|
|
|
v2 |
|
|
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||
e
|
|
|
|
|
|
|
|
|
|
|
v2 |
|
|
|
|
|
|
|
v1 |
|
|
||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
1 |
|
|
|
|
|
в) |
|
|
|||
2 |
|
б) |
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
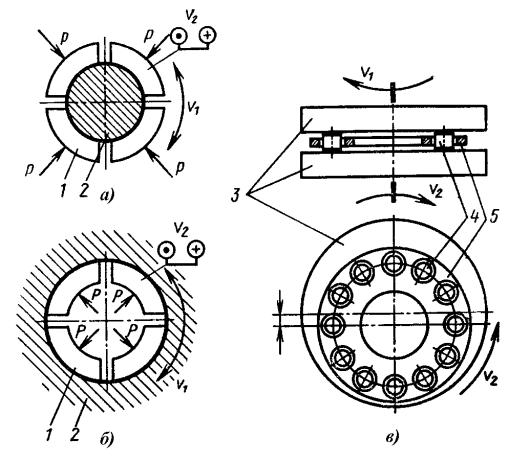
Рис. 33. Схемы притирки поверхностей |
||||||
54
Требование к относительному движению притира и заготовки: необходимо, чтобы траектория движения каждого абразивного зерна притира не повторялась (это дает наилучшие результаты по шероховатости). Для выполнения данного условия необходимо совместить несколько простых движений притира относительно заготовки, например возвратно-поступательное и возвратно-вращательное движения.
Схема притирки наружной цилиндрической поверхности приведена на рис. 33, а. Притир 1 представляет собой втулку с прорезями, которые необходимы для полного его прилегания под действием сил Р к обрабатываемой заготовке 2 по мере ее обработки. Притиру сообщают возвратно-поступательное движение V2 и одно временно воз- вратно-вращательное движение V1. Аналогичные движения осуществляются при притирке отверстий (рис. 33, б), однако притир должен равномерно разжиматься под действием сил Р. Приведенные схемы осуществляются вручную и на металлорежущих станках.
Плоские поверхности притирают также вручную или на специальных доводочных станках (рис. 33, в). Заготовки 4 располагаются между двумя чугунными дисками 3 в окнах сепаратора 5. Дискипритиры имеют плоские торцовые поверхности и вращаются в противоположных направлениях с разными частотами вращения. Сепаратор относительно дисков расположен эксцентрично на величину е. Поэтому при вращении дисков притираемые детали совершают сложные движения со скольжением и металл снимается одновременно с их параллельных торцов.
Глубина припуска на притирку составляет 0,01...0,05 мм.
15. ОСНОВНЫЕ СВЕДЕНИЯ О ПРОЦЕССЕ ХОНИНГОВАНИЯ
Хонингование – метод отделочной обработки цилиндрических отверстий.
Инструмент называется хоном. Это особая державка, на которой закреплены мелкозернистые абразивные бруски.
Бруски совершают вращательное V1 и одновременно возвратнопоступательное V2 движения вдоль оси обрабатываемого цилиндрического отверстия высотой h (рис. 34, а).
При сочетании движений на обрабатываемой поверхности появляется сетка микроскопических винтовых царапин – следов перемещения абразивных зерен. На рис. 34, б приведены развертка внутрен-