Материал: Материаловедение и технология материалов . лабораторный практикум. Орлов А.С., Рубцова Е.Г
рых типоразмеров сварных соединений строительных сталей они приведены в табл. 8.2.
В качестве сварочных материалов для сварки в углекислом газе углеродистых и низколегированных строительных сталей применяют электродные проволоки марок Св-08Г2С, Св-08Г2СЦ, Св-08ГСМА, Св-10ХГ2СМА (ГОСТ 2246-70) и углекислоту сварочную (ГОСТ 8050-85) с объемным содержанием чистого газа не менее 99,5%.
Сварка в углекислом газе имеет следующие преимущества: высокую степень защиты расплавленного металла от воздействия воздуха; возможность ведения процесса во всех пространственных положениях, возможность визуального наблюдения за процессом формирования шва и его регулирования; более высокую производительность процесса, чем при ручной дуговой сварке; относительно низкую стоимость сварки 1 пог. м шва.
К недостаткам способа относится необходимость применения защитных мер против световой и тепловой радиации дуги; возможность нарушения газовой защиты при сдувании струи газа движением воздуха, наличие потерь металла на разбрызгивание; наличие дополнительных устройств (баллоны, редукторы и т.д.).
Механизированная сварка в углекислом газе широко применяется при заводском изготовлении металлоконструкций, монтаже технологических трубопроводов и технологического оборудования.
Без разделки кромок односторонней и двусторонней сваркой могут выполняться стыковые соединения толщиной от 2 до 10 мм с разделкой кромок от 8 до 36 мм. Однопроходной сваркой могут выполняться угловые швы катетом до 8 мм.
8.3.2.Оборудование для механизированной сварки
Серийные сварочные автоматы позволяют вести сварку порошковыми проволоками и сплошными проволоками с защитой углекислым газом и в смеси газов.
Кроме элементов, приведенных на рис. 8.2, полуавтомат для сварки в углекислом газе комплектуется подогревателем и осушителем газа. Осушитель наполнен обезвоженным медным купоросом и предназначен для удаления влаги из углекислого газа. Подогреватель газа необходим для предупреждения накопления влаги в редукторе, которое может произойти из-за понижения температуры газа при редуцировании.
Питание полуавтомата углекислым газом может осуществляться от цеховой магистрали и из баллонов.
Сварочная дуга при сварке в защитных газах имеет возрастающую характеристику. Поэтому в качестве источников питания дуги используют обычно сварочные выпрямители или генераторы постоянного тока с жесткими или возрастающими внешними вольтамперными характеристиками.
81
8.4.Порядок выполнения работы
2.Изучить теоретические основы механизированной сварки.
3.Изучить устройство полуавтомата для сварки в углекислом газе с помощью макетов и технической документации.
4.Подготовить к работе образцы: зачистить, собрать встык, прихватить по торцам.
5.Подобрать с помощью табл. 8.2 параметры режима сварки в зависимости от толщины свариваемых образцов.
6.С помощью учебного мастера подготовить полуавтомат к работе.
7.В соответствии с выбранным режимом установить на пульте управления полуавтомата ток, напряжение, скорость подачи проволоки и расход защитного газа.
8.С помощью учебного мастера заварить серию образцов на разных режимах и визуально оценить качество сварки.
9.Рассчитать производительность наплавки по выражению, приведенному в предыдущей лабораторной работе, воспользовавшись зависимостями коэффициентами наплавки от тока и диаметра электродной проволоки, приведенными на рис. 8.3.
10.Результаты экспериментов и расчета занести в табл. 8.3.
11.Сопоставить производительность сварки в углекислом газе с производительностью РДС и АСФ.
8.5.Содержание отчета
1.Название, цель работы.
2.Краткое теоретическое описание механизированной сварки в среде защитных газов, схема процесса (см. рис. 8.1).
4.Методика определения и анализ технико-экономических показателей процесса.
5.Результаты измерений параметров режима сварки и расчета производительности (табл. 8.3.).
6.Выводы.
Таблица 8.3 Параметры режима сварки и производительность наплавки
Номер |
Марка |
Форма |
Iсв, А |
Uд, В |
Vп , м/ч |
Пр, |
образца |
стали |
подготовки |
|
|
|
кг/ч |
|
|
кромок |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
82 |
|
|
|
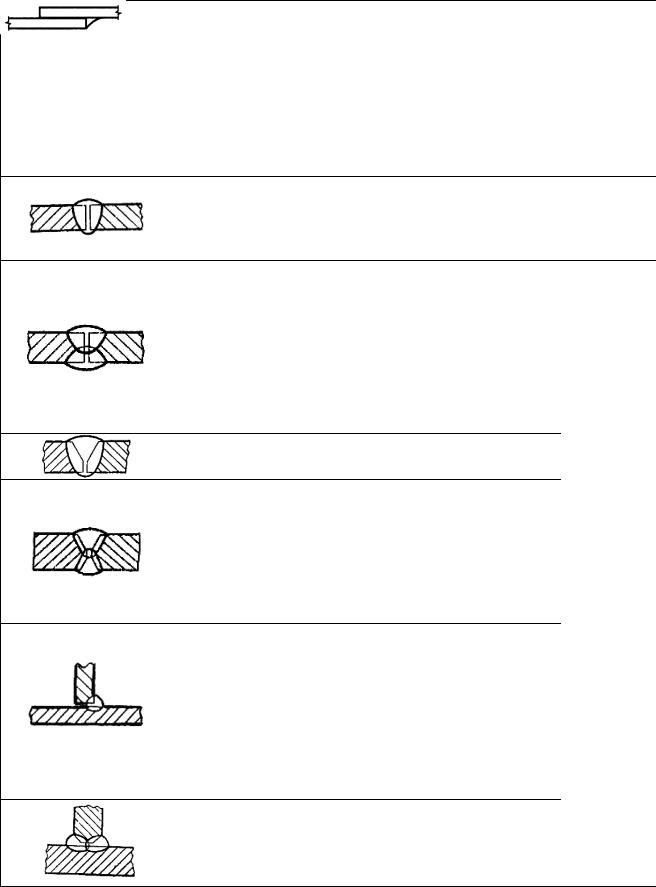
Таблица 8.2 Режимы механизированной сварки в углекислом газе стыковых и угловых швов
в нижнем положении
Эскиз сварного соединения и выполненного шва
Толщина проката или катет шва |
|
|
Режимы сварки |
|
||
|
|
|
|
|
||
Число слоев шва |
Диаметр проволоки |
Сварочный ток, А |
Напряжение дуги, В |
Расход углекислого газа, л/мин |
||
1-2 |
1 |
1.0 |
80-90 |
15-23 |
8-12 |
|
|
|
|
|
|
|
|
3-4 |
1 |
1.2 |
120-200 |
18-24 |
8-12 |
|
3-4 |
2 |
1,0 |
180-200 |
24-26 |
15 |
|
|
|
|
|
|
||
5 |
2 |
1,0 |
200-220 |
24-26 |
||
|
||||||
|
|
|
|
|
|
|
6-8 |
2 |
1,6-2,0 |
340-360 |
27-31 |
|
|
|
|
|
|
|
|
|
10-12 |
2 |
1,6-2,0 |
380-400 |
30-32 |
|
|
14-16 |
2-3 |
1,6-2,0 |
380-400 |
30-32 |
|
|
18-20 |
3-4 |
1,6-2,0 |
380-400 |
30-32 |
|
|
|
|
|
|
|
|
|
22-25 |
4-5 |
1,6-2,0 |
380-400 |
30-32 |
|
|
|
|
|
|
|
|
|
26-30 |
5-6 |
1,6-2,0 |
380-420 |
34-36 |
15-20 |
|
|
|
1,4 |
280-300 |
32-34 |
||
3-5 |
1 |
|
||||
1,6; 2,0 |
340-360 |
34-36 |
|
|||
|
|
|
||||
6-8 |
1 |
1,4 |
300-320 |
32-34 |
|
|
1,6; 2,0 |
380-420 |
34-36 |
|
|||
|
|
|
||||
9-12 |
2 |
1,4 |
300-320 |
32-34 |
|
|
1,6; 2,0 |
380-420 |
34-36 |
|
|||
|
|
|
||||
14-16 |
3-4 |
1,4 |
300-320 |
32-34 |
|
|
1,6; 2,0 |
380-420 |
34-36 |
|
|||
|
|
|
||||
18-20 |
6-8 |
1,4 |
300-320 |
32-34 |
|
|
1,6; 2,0 |
380-420 |
34-36 |
|
|||
|
|
|
||||
22-24 |
8-10 |
1,4 |
300-320 |
32-34 |
|
|
1,6; 2,0 |
380-420 |
34-36 |
|
|||
|
|
|
||||
|
|
83 |
|
|
|
|
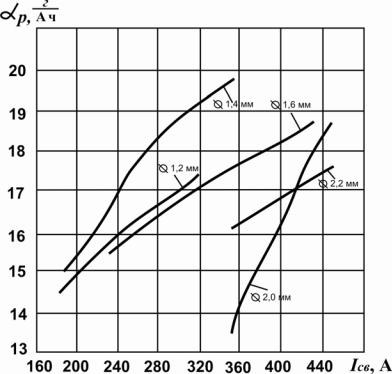
Рис. 8.3. Влияние сварочного тока и диаметра электродной проволоки на коэффициент наплавки при механизированной сварке в углекислом газе
Контрольные вопросы
1.В чем отличие механизированной сварки от автоматической?
2.В чем заключается сущность и преимущества процесса сварки в защитных газах?
3.Каковы особенности сварки в углекислом газе?
4.Возможна ли качественная сварка в углекислом газе при применении стальной низкоуглеродистой проволоки?
5.Каковы основные элементы установки для механизированной сварки и их назначение?
6.Каковы области применения механизированной сварки?
7.Основные параметры режима сварки в СО2 и принципы их выбора.
Литература
[1, с. 347-354, 28, с. 212-256]
84
Лабораторная работа № 9
ГАЗОВАЯ СВАРКА МЕТАЛЛОВ И СПЛАВОВ
9.1. Цель работы
Ознакомление с физическими основами газовой сварки; изучение оборудования для газовой сварки; получение представления об основных параметрах процессов газовой сварки; выполнение сварки экспериментальных образцов из низкоуглеродистой или низколегированной стали, оценка производительности процесса, сопоставление производительности процесса газовой сварки с дуговыми методами сварки.
9.2. Оборудование, приборы и материалы
Пост газовой сварки, оборудованный газовыми баллонами, понижающими газовыми редукторами, шлангами и инжекторной горелкой; макет и стенд по газовой сварке; весы с разновесами; секундомер; штангенциркуль.
9.3. Краткие теоретические сведения
Газовая сварка относится к группе способов сварки плавлением. Существенное технологическое отличие газовой сварки от дуговой сварки – более плавный и медленный нагрев металла. Источником нагрева и плавления металла при газовой сварке является тепло, выделяющееся в газовом пламени, образующемся при сжигании горючих газов в струе кислорода. Для сварки в качестве горючих газов используется ацетилен (С2Н2), пропан-бутановые смеси
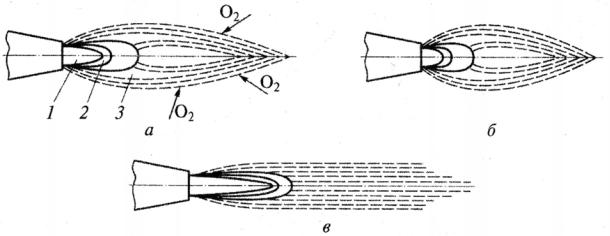
(С3Н8 + С4Н10), природный газ (метан СН4 + этан С2Н6+ пропан С3Н8). Ацетиленово-кислородное пламя (рис. 9.1) состоит из трёх зон:
ядра 1,средней (сварочной) зоны 2 и факела 3.
Рис. 9.1. Схема строения сварочного пламени:
а – пламя нормальное; б – пламя окислительное (с избытком кислорода); в – пламя науглероживающее (с избытком ацетилена);
1 – ядро; 2 – средняя зона; 3 – факел
85